Die wichtigsten technischen Parameter von Schneidemaschinen wirken sich direkt auf die Schnittgenauigkeit und -effizienz aus. Im Folgenden finden Sie eine detaillierte Analyse der wichtigsten Parameter und ihrer Auswirkungen:
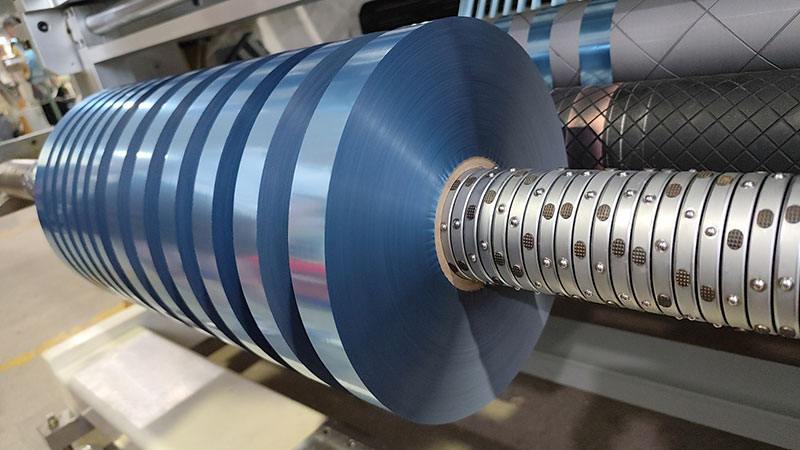
1. Mechanische Systemparameter
• Rundlaufabweichung der Fräserwelle (≤0,005 mm)
Bei jeder Erhöhung des Rundlaufwerts um 0,001 mm kann sich die Schnittgratrate um 5–10 % erhöhen. Hochpräzise Lager (z. B. SKF P4-Klasse) und die dynamische Unwuchtkorrektur (G1-Klasse) können auf 0,003 mm genau gesteuert werden.
• Schienengeradheit (±0,01 mm/m)
Die Verwendung von Rollenführungen in Schleifqualität (wie etwa der THK SRG-Serie) verbessert die Genauigkeit herkömmlicher Führungen um 50 % und reduziert die langfristige Verschleißrate um 70 %.
• Spannungskontrolle (±1N)
Die Reaktionszeit des Servo-Spannungssystems mit geschlossenem Regelkreis beträgt ≤ 10 ms, und die Spannungsschwankung von Dünnschichtmaterialien sollte innerhalb von 2 % kontrolliert werden, da es sonst leicht zu einer Serpentinenbiegung kommt.
2. Bewegungssteuerungsparameter
• Wiederholgenauigkeit (±0,02 mm)
Bei Verwendung eines Absolutwertgebers (23-Bit-Auflösung) kann der Positionierungsfehler auf ±0,005 mm geregelt werden. Der kumulative Fehler herkömmlicher Schrittmotoren (1,8° Schrittwinkel) kann 0,1 mm/m erreichen.
• Maximale Beschleunigung (2G)
Die Beschleunigung wird von 0,5 G auf 2 G erhöht und die Werkzeugwechselzeit kann von 3 s auf 0,8 s verkürzt werden, aber es muss mit einer 2000-Hz-Servoverstärkungseinstellung ausgestattet sein, um Vibrationen zu vermeiden.
• Synchronisationsfehler (≤0,003°)
Beim Antrieb durch zwei Achsen ist der EtherCAT-Bus (100 Mbit/s) zehnmal schneller als die herkömmliche Synchronisationsgenauigkeit der Impulssteuerung.
3. Werkzeugparameter
• Kantenrauheit (Ra≤0,2μm)
Die Standzeit von Spiegelpolierwerkzeugen wird um das Dreifache verlängert, die Bearbeitungskosten steigen jedoch um 40 %. Der Reibungskoeffizient von Werkzeugen mit DLC-Beschichtung kann auf weniger als 0,1 gesenkt werden.
• Werkzeugwinkel (30°±0,5°)
Eine Winkelabweichung von 1° führt zu einer 15%igen Erhöhung der Schneidkraft und einem 20%igen Unterschied in der Kristallinität der PET-Materialabschnitte.
4. Parameter der Materialanpassung
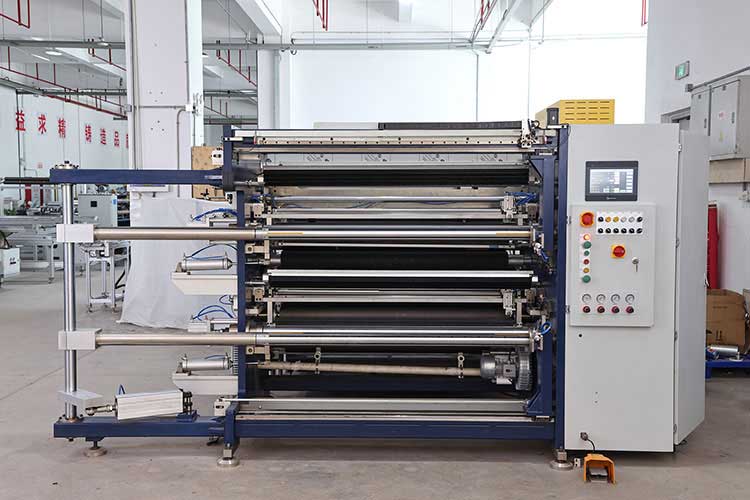
• Dynamische Korrekturgenauigkeit (±0,1 mm)
Die visuelle CCD-Erkennung (5000 fps) reagiert 5-mal schneller als Ultraschallsensoren und ist für das Hochgeschwindigkeitsschneiden mit 8 m/s geeignet.
• Temperaturregelung (±1°C)
Beim Schneiden von Aluminiumfolie erreicht die Wärmeverformung 0,03 mm pro 10 °C Anstieg der Klingentemperatur und es ist ein Flüssigkeitskühlsystem (Durchflussrate 5 l/min) erforderlich.
5. Effizienzkennzahlen
• Werkzeugwechselzeit (≤15 s)
Der Schnellwechsel-Werkzeughalter (HSK63-Schnittstelle) ist 80 % effizienter als der herkömmliche Flansch-Werkzeugwechsler.
• Maximale Lineargeschwindigkeit (300 m/min)
Bei Geschwindigkeiten über 200 m/min ist er zur Vibrationsunterdrückung mit Luftlagern (Steifigkeit 200 N/μm) ausgestattet.
Strategie zur Parameteroptimierung
1. Hochpräzise Szenen (z. B. optische Filme):
◦ Wählen Sie eine Spindel mit einem Rundlauf ≤ 0,003 mm
◦ Die Umgebungstemperatur wird auf 23±0,5°C geregelt
◦ Verwenden Sie ein aktives Vibrationskontrollsystem zur Geräuschunterdrückung
2. Hocheffiziente Szenarien (z. B. Verpackungsmaterialien):
◦ Dual-Station-Rücklauf verwenden (Umschaltzeit ≤ 2 s)
◦ Ausgestattet mit 6 kW Servomotor (300 % Überlastfähigkeit)
◦ Automatische Werkzeugverschleißkompensation (0,001 mm pro Werkzeugkompensation)
Datenvergleichstabelle
| Parameter | Normales Modell | Hochpräzises Modell | Stoßkoeffizient |
| Die Messerwelle springt | 0,01 mm | 0,002 mm | Genauigkeit ★5 |
| Beschleunigung | 0,8 G | 2,5 G | Effizienz ★3 |
| Temperaturkontrolle | ±5℃ | ±0.3℃ | Rendite ★4 |
Eine Pareto-Optimierung von Genauigkeit und Effizienz kann durch systematische Parameteranpassung erreicht werden, beispielsweise durch die Reduzierung des Spannungsregelfehlers von 3 % auf 1 %, wodurch die Ausschussrate um 15 % gesenkt werden kann. Bei der tatsächlichen Auswahl müssen die Parameter dynamisch an die Materialeigenschaften (Modul, Duktilität) angepasst werden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Folienschneidemaschine
 Bandschneidemaschine
 Rollenschneider
 Bandschneider
 Hochgeschwindigkeits-Schneidemaschine
 Barcode-Bandschneidemaschine
 Einseitiger Klebstoffschneider
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS






