In der Verpackungs-, Druck- und Dekorationsindustrie zählt die Heißprägung nach wie vor zu den effektivsten Methoden, den Produktwert durch ihren unverwechselbaren metallischen Glanz und ihre hochwertige Haptik zu steigern. Als vorgelagerter Prozess in der Heißprägeproduktion beeinflusst die Schneidemaschine direkt die Effizienz des nachfolgenden Prägeprozesses, die Ausbeute an Fertigprodukten und die gesamten Produktionskosten. Angesichts der Preise für die Anlagen, die von Zehntausenden bis über einer Million Dollar reichen, erfordert die richtige Auswahl eine systematische Bewertung und kein bloßes Raten.
Heißprägefolie besteht typischerweise aus einer 12 bis 25 µm dicken PET-Basisfolie, einer Trennschicht, einer Farbschicht und einer Klebeschicht. Dieses Material ist extrem dünn, sehr spannungsempfindlich und verformungsanfällig bei der Handhabung. Grate, Flansche oder Mikrorisse an den Schnittkanten können zu Folienbruch, unvollständiger Prägung oder „Goldflecken“ während des Prägeprozesses führen. Die sieben folgenden Faktoren bieten einen strukturierten Rahmen zur Bewertung von Schneidemaschinen anhand der tatsächlichen Produktionsanforderungen.
1. Präzision beim Schneiden: Die Grundlage für hohe Ausgabequalität
Die Präzision beim Schneiden entscheidet direkt darüber, ob nachfolgende Stanzvorgänge reibungslos ablaufen. Im allgemeinen Heißprägeverfahren ist eine Toleranz von ±0,3 mm üblich, während in der High-End-Verpackungs-, Tabak- und Luxusmarkenbranche ±0,1 mm oder sogar noch engere Toleranzen erforderlich sind. Bis 2026 werden sich die gängigen Standards auf ±0,03 mm verbessern, wobei Premiummodelle ±0,01 mm erreichen.
Bei der Beurteilung der Präzision sollten Käufer über statische Spezifikationen hinausblicken. Entscheidend ist die dynamische Genauigkeit – die Konstanz der Schnittbreite im kontinuierlichen Hochgeschwindigkeitsbetrieb. Servomotorantriebe in Kombination mit hochfesten Gehäusen aus Gusseisen oder legiertem Stahl bilden die Grundlage für die Aufrechterhaltung der Präzision unter Produktionsbedingungen. Fordern Sie während Testläufen Breitenmessdaten über mindestens 500 Meter kontinuierlichen Schnitt an und achten Sie dabei besonders auf die Stabilität während der Beschleunigungs- und Bremsphasen.

2. Spannungsregelungssystem: Die Lebensader für dünne Materialien
Die PET-Basisfolie für Heißprägefolien reagiert äußerst empfindlich auf Spannungsschwankungen. Zu hohe Spannung führt zu Dehnung, Verformung und Passerfehlern; zu geringe Spannung verursacht lockere Rollen und Kantenverläufe. Bei ultradünnen Folien unter 12 µm können selbst geringfügige Spannungsschwankungen die holografische oder laserbasierte Mikrostruktur des Materials beeinträchtigen.
Ein vollständig geschlossenes Servospannungsregelungssystem ist für eine qualitätsorientierte Produktion unerlässlich. Dieses System nutzt hochpräzise Sensoren, um Echtzeit-Feedback zu liefern und die Spannung während der Abwickel-, Zug- und Aufwickelphasen dynamisch anzupassen. Die Genauigkeit der Spannungsregelung sollte ±0,5 N oder ±5 % des Sollwerts erreichen, wobei High-End-Systeme ±0,3 % erzielen.
Die Kegelspannungstechnologie ist ebenso entscheidend. Mit zunehmendem Wickeldurchmesser während der Produktion würde eine konstante Spannung die inneren Lagen zunehmend komprimieren und so zu einer Verformung des „Blumenkerns“ oder zu einer Beschädigung der holografischen Strukturen führen. Die Kegelspannungstechnologie reduziert die Wickelspannung automatisch gemäß einer voreingestellten Kurve und schützt so die inneren Lagen bei gleichzeitiger Aufrechterhaltung einer festen Außenwicklung.
3. Schneidverfahren und Schneidsystem: Bestimmung der Kantenqualität
Das Schneidsystem ist der entscheidende Faktor für die Qualität. Heißprägefolie mit Klebeschichten neigt dazu, an herkömmlichen Klingen zu haften, was zu Graten und Fäden führt. Scheren-Kreisklingensysteme haben sich daher als Industriestandard für Heißprägefolie etabliert. Sie bieten glatte Schnittflächen, eine lange Klingenstandzeit und eignen sich für häufige Spezifikationsänderungen.
Das Schneidmesser sollte aus Hartmetall oder Diamant beschichtet sein, um Anhaftungen zu verhindern und die Schneidschärfe auch bei längeren Einsätzen zu erhalten. Die Steifigkeit der Schneidwelle ist ebenso wichtig – bei Schnittbreiten über 1,6 Metern kann eine unzureichende Wellensteifigkeit zu unvollständigen Schnitten in der Mitte und zu starkem Abschneiden an den Rändern führen.
Die Schnittgeometrie ist ebenfalls wichtig. Bei dünnen Folien erzeugen obere Klingen mit einem Winkel von 15° bis 20° in Kombination mit flachen oder leicht gebogenen unteren Klingen einen optimalen Schnitt und verhindern ein Quetschen. Fragen Sie Ihre Lieferanten nach den Materialzertifizierungen der Klingen und ob die Anlage eine automatische oder mikrofeine Einstellung des Klingeneingriffs ermöglicht.
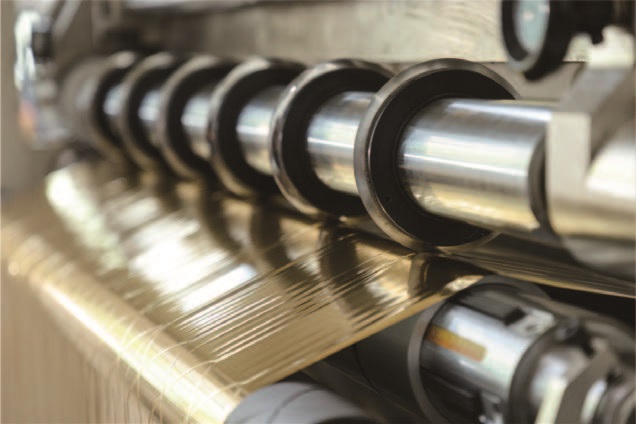
4. Korrektur- und Bahnführungssystem: Sicherstellung gerader Kanten
Bei hohen Produktionsgeschwindigkeiten neigen Folienwalzen zum Verlaufen, was zu unebenen Kanten und häufigen Fehlausrichtungen in nachfolgenden Stanzmaschinen führt. Ein zuverlässiges Korrektursystem sorgt dafür, dass die Materialbahn vor dem Eintritt in die Schneidzone korrekt positioniert ist.
Die Sensorauswahl ist ein entscheidender Faktor. Fotoelektrische Sensoren stoßen bei reflektierenden oder metallischen Materialien an ihre Grenzen, weshalb Ultraschallsensoren für Heißprägefolienanwendungen die bevorzugte Wahl darstellen. Die Ultraschallerkennung ist unempfindlich gegenüber Folienfarbe, metallischer Reflexion oder holografischen Mustern und gewährleistet so eine gleichbleibende Leistung über alle Materialarten hinweg. Die Korrekturgenauigkeit sollte innerhalb von ±0,5 mm oder besser liegen.
Hochwertigere Konfigurationen integrieren CCD-Bildverarbeitungssysteme, die gedruckte Kantenmarkierungen oder Musterpositionen erkennen und so eine präzise Ausrichtung der Schlitze auf das gewünschte Design gewährleisten. Bei Anwendungen mit holografischen oder Laserfolien mit feinen Mikrostrukturen ist diese Präzision unerlässlich – sie ist eine Grundvoraussetzung für den Erhalt der visuellen Effekte des Materials.
5. Staubentfernung und Beseitigung statischer Aufladung: Vorbeugung versteckter Mängel
Beim Schneiden entstehen durch die Reibung der Klinge mikroskopisch kleine Aluminiumpartikel und Kunststoffstaub. Diese Verunreinigungen haften an der Folienoberfläche und verursachen beim Heißprägen Poren oder Flecken, was zu Ausschuss führt. Statische Elektrizität verschärft das Problem, indem sie zusätzlichen Staub anzieht und beim Aufwickeln Materialrutschen verursacht.
Ein effektives Staubmanagementsystem kombiniert Klebewalzen mit Kontaktwirkung mit berührungslosen Ionenstrahlmessern oder Vakuumsaugöffnungen im Schneidbereich. An den Wickel- und Abwickelstationen sollten Antistatikleisten installiert werden, um elektrostatische Aufladungen zu neutralisieren, bevor diese Verunreinigungen anziehen können.
Bei metallischen oder grobkörnigen Folien, die während der Verarbeitung erhebliche Mengen an Staub erzeugen, ist eine separate Vakuumabsaugung mit ausreichender Kapazität unerlässlich. In Betrieben, die holografische oder transparente Folien verarbeiten, wo Oberflächenperfektion von höchster Bedeutung ist, kann der gesamte Schneidebereich Reinraumbedingungen oder eine lokale Staubabsaugung erfordern.
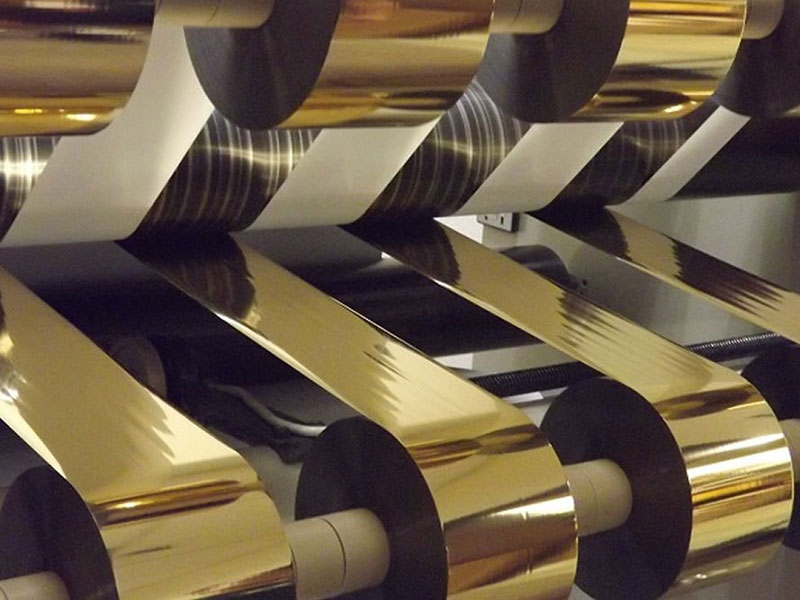
6. Automatisierung und Werkzeugpositionierung: Reduzierung der Rüstzeiten
Die Spezifikationen für Heißprägefolien reichen von 2 mm schmalen Fäden bis zu 120 mm großen Standardfarbblöcken, wodurch häufige Auftragswechsel in der Produktion üblich sind. Die Effizienz dieser Wechsel wirkt sich direkt auf die Gesamtanlageneffektivität aus.
Die manuelle Werkzeugeinstellung erfordert, dass die Bediener jeden Klingenhalter einzeln neu positionieren – ein Vorgang, der pro Auftragswechsel 15 bis 30 Minuten dauern kann. Automatische Werkzeugpositionierungssysteme mit Servomotoren reduzieren diesen Zeitaufwand auf 1 bis 5 Minuten, indem sie den Bedienern die Eingabe der gewünschten Schnittbreite ermöglichen und die Werkzeugpositionierung automatisch durchführen lassen. Für Betriebe, die täglich mehrere Kleinserienaufträge bearbeiten, amortisiert sich diese Funktion durch die erhöhte Maschinenauslastung schnell.
Hydraulische oder pneumatische Werkzeugverriegelungssysteme gewährleisten einen gleichmäßigen Anpressdruck auf alle Werkzeuggruppen und verhindern axiale Bewegungen während des Betriebs. Automatische Entlade- und Schnellspannvorrichtungen optimieren den Arbeitsablauf zusätzlich und ermöglichen es einem Bediener, mehrere Maschinen zu steuern.
7. Gesamtbetriebskosten: Mehr als nur der Kaufpreis
Der Kaufpreis deckt nur einen Teil der tatsächlichen Kosten einer Schneidemaschine ab. Ein günstigeres Gerät, das häufig ausfällt, übermäßig viel Abfall produziert und ständig nachjustiert werden muss, kann die Kosten einer Premium-Maschine innerhalb von sechs Monaten nach Inbetriebnahme übersteigen.
Die Materialausbeute ist ein wesentlicher Kostenfaktor. Präzisionsschneiden kann die Materialverlustrate von über 5 % auf unter 1,5 % senken, wobei High-End-Modelle eine Materialausnutzung von über 98 % erreichen. Bei teuren Hologramm- oder Spezialfolien kann allein dieser Unterschied die Investition in hochpräzise Anlagen rechtfertigen.
Ausfallkosten summieren sich schnell. Eine Maschine, die 30 Minuten für Auftragsänderungen benötigt, im Vergleich zu einer, die nur 5 Minuten braucht, führt im Laufe eines Jahres zu erheblichen Produktionsausfällen. Die Zuverlässigkeit der Anlagen, die Verfügbarkeit von Ersatzteilen und der Markenruf von Kernkomponenten wie SPSen, Servomotoren und Sensoren tragen wesentlich zur langfristigen Betriebsstabilität bei.
Der Wartungsaufwand beeinflusst ebenfalls die Gesamtkosten. Sägeblätter, die häufig nachgeschärft oder ausgetauscht werden müssen, verursachen zusätzliche Kosten und erhöhen den Arbeitsaufwand. Hartmetall- oder diamantbeschichtete Sägeblätter sind zwar in der Anschaffung teurer, bieten aber eine längere Lebensdauer und eine gleichmäßigere Schnittqualität.
Die endgültige Entscheidung treffen
Führen Sie vor dem Kauf einen Probelauf mit Ihren eigenen Produktionsmaterialien durch. Beurteilen Sie die Schnittkantenqualität unter Vergrößerung, prüfen Sie die Ausrichtung der Walzenstirnflächen nach dem Schneiden und beobachten Sie die Stabilität der Maschine beim Beschleunigen und Abbremsen. Fordern Sie vom Lieferanten Spannungskurvendaten an, um das Systemverhalten bei Geschwindigkeitsänderungen zu beurteilen.
Die wertvollste Ausrüstung ist nicht unbedingt die schnellste oder die mit den meisten Funktionen – sie ist diejenige, die konstant saubere Schnitte, minimalen Abfall und zuverlässigen Betrieb für Ihre spezifischen Materialien und Produktionsmengen gewährleistet. Eine systematische Bewertung anhand dieser sieben Faktoren sichert Ihnen langfristige Renditen in puncto Qualität und Effizienz.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Heißprägefolien-Schneidemaschine
 Heißprägefolienschneider (RSDS7H) 1350
 Heißprägefolienschneider RSDS7H 1350 PLUS






