Das Schneiden von Thermotransferbändern ist der letzte – und wichtigste – Schritt bei der Bandverarbeitung. Eine breite Jumbo-Rolle muss in schmale, fertige Rollen geschnitten werden, die zu bestimmten Druckermodellen passen. Jede Abweichung zwischen der Schneidemaschine und Ihren Produktionsanforderungen führt zu Druckfehlern, Bandrissen oder Materialverschwendung. Da die Bandsubstrate heute nur noch 4,5 Mikrometer dünn sind, ist die Wahl der richtigen Schneide- und Aufwickelmaschine nicht mehr allein eine Frage des Preises.
Dieser Leitfaden erläutert die wichtigsten Parameter, Hardwarekonfigurationen und praktischen Evaluierungsschritte, die Verarbeiter und Bandhersteller vor der Investition in eine Thermotransfer-Bandschneidemaschine berücksichtigen sollten.

Beginnen Sie mit Ihrem Material, nicht mit der Maschine.
Die Spezifikation sollte sich nach dem am häufigsten verarbeiteten Bandtyp richten. Wachsbasierte Bänder sind relativ weich und vertragen höhere Schnittgeschwindigkeiten sowie weniger strenge Spannungseinstellungen. Harzbasierte Bänder mit ihren härteren Beschichtungen und geringerer Zähigkeit erfordern typischerweise 20–30 % niedrigere Geschwindigkeiten als Wachsbänder und eine präzisere Spannungsregelung. Wachs-Harz-Hybridbänder liegen zwischen diesen Extremen.
Auch die Dicke spielt eine Rolle. Standard-Thermotransferbänder sind zwischen 4 und 20 Mikrometer dick, dünne Substrate unter 5 Mikrometern reagieren jedoch besonders empfindlich auf Spannungsschwankungen und erfordern Maschinen mit Kegelspannungsregelung und trägheitsarmen Walzensystemen. Wenn Sie sowohl Standard-Thermotransferbänder als auch ultradünne Spezialfolien produzieren, sollten Sie Anlagen mit einem breiten, präzise regelbaren Spannungsbereich bevorzugen, anstatt solche, die für einen einzelnen Materialtyp optimiert sind.
Schneidgenauigkeit: Die Qualitätsschwelle
Die Schnittgenauigkeit bestimmt die Breitenkonsistenz und Kantenqualität, was sich direkt auf die Leistung des Farbbandes im Drucker auswirkt. Grate oder raue Kanten können Druckköpfe beschädigen, während Breitenabweichungen bei Hochgeschwindigkeitsdruck zu Druckverschiebungen oder Farbbandfehlausrichtungen führen können.
Die Genauigkeitsstufen der Branche lassen sich grob wie folgt aufschlüsseln:
• Economy-Qualität (±0,2–0,5 mm)Geeignet für herkömmliche Etiketten im Handel sowie für Logistik- und Lagerverwaltungsanwendungen.
• Hohe Präzision (±0,1 mm)Der Standard für präzise elektronische Etiketten, pharmazeutische Rückverfolgbarkeit und allgemeine industrielle Anwendungen.
• Ultrahohe Präzision (±0,05 mm): Erforderlich für medizinische Etiketten, hochauflösende Barcodes und ultraschmale Farbbänder unter 10 mm.
Bei der Überprüfung von Genauigkeitsangaben bitten Sie den Hersteller, einen Probeschnitt mit Ihrer eigenen Farbband-Masterrolle durchzuführen. Messen Sie die Breitenabweichung mit einem Messschieber an mindestens zehn aufeinanderfolgenden Rollen und prüfen Sie die Schnittkanten auf Grate oder Ablösungen der Beschichtung. Die Parametertabellen beschreiben ideale Bedingungen; Ihr Material spiegelt die Realität wider.
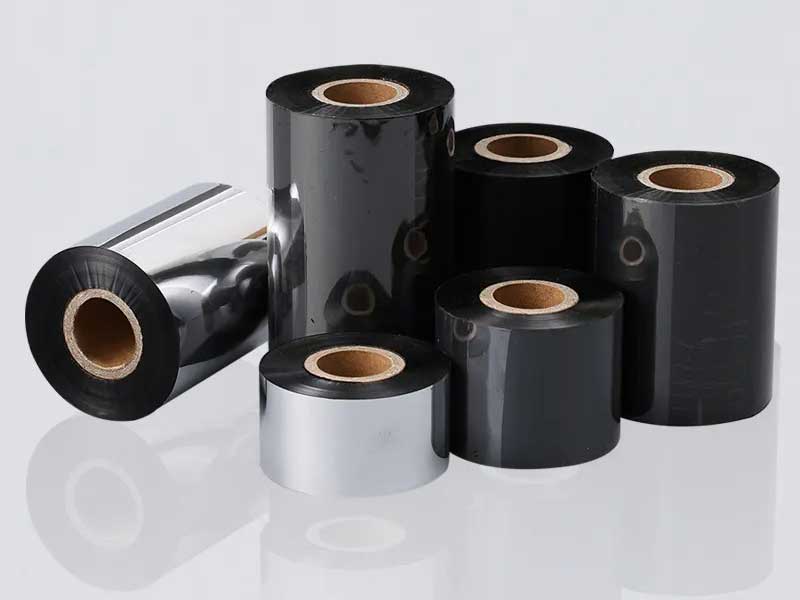
Spannungsregelung: Das A und O der Schneidqualität
Die Spannungsregelung gilt allgemein als der wichtigste Faktor beim Bandschneiden. Die PET-Basisfolie ist extrem dünn und verhält sich unter Belastung elastisch. Zu hohe Spannung dehnt und verformt das Substrat, was zu Rissen in der Farbschicht und Pulverablösung führt, die die Druckköpfe verunreinigt. Zu geringe Spannung erzeugt lockere, faltige Rollen, die beim Drucken weiße Linien oder Vertiefungen verursachen. Ungleichmäßige Spannung führt zu Teleskopierung oder Kernfehlausrichtung.
Für eine qualitätsorientierte Fertigung empfiehlt sich ein vollautomatisches, geschlossenes Spannungsregelungssystem, typischerweise eine Kombination aus SPS und Servoantrieben. Diese Konfiguration überwacht und passt die Spannung in Echtzeit während des Ab-, Transport- und Aufwickelvorgangs an und hält die Schwankungen innerhalb von ±2 % des Sollwerts. Bei dünnen Substraten sind Systeme mit konischer Spannung – die mit zunehmendem Aufwickeldurchmesser dynamisch abnimmt – empfehlenswert, um inneres Kriechen und den Fehler „innen straff, außen locker“ zu vermeiden.
Beim Aufwickeln sind Schleifwellen für die Fertigung mit unterschiedlichen Spezifikationen unerlässlich. Jede Wickelstation verfügt über einen unabhängigen Schleifring, der das Drehmoment an den sich ändernden Walzendurchmesser anpasst und so eine gleichbleibende Härte vom Kern bis zur Oberfläche gewährleistet. Pneumatische Schleifwellen bieten eine höhere Regelgenauigkeit als mechanische Ausführungen und sind die Investition wert, wenn häufig zwischen verschiedenen Spezifikationen gewechselt wird.
Schnittgeschwindigkeit: Leistung an Materialgegebenheiten anpassen
Die nominelle Höchstgeschwindigkeit ist die am häufigsten beworbene Spezifikation, aber isoliert betrachtet am wenigsten aussagekräftig. Entscheidend ist die stabile, wiederholbare Geschwindigkeit, die Ihre Maschine mit Ihren tatsächlichen Materialien erreichen kann.
Als Referenzrahmen:
• 50–100 m/min: Einstiegs- und Kleinserienfertigung, geeignet für Verarbeiter, die den Markt testen oder häufige Auftragsänderungen bewältigen müssen.
• 150–250 m/minDie bewährte Produktreihe für die meisten kommerziellen Thermotransferbandbestellungen.
• 300–500 m/min:Kontinuierliche Serienproduktion in großen Stückzahlen, typischerweise kombiniert mit automatisierter Rollenhandhabung und Revolverwicklung.
Harzbänder laufen in der Regel im unteren Drehzahlbereich der Maschine, während Wachsbänder höhere Geschwindigkeiten ermöglichen. Wenn ein Hersteller eine Höchstgeschwindigkeit angibt, fragen Sie nach, unter welchen Material- und Spannungsbedingungen diese Geschwindigkeit erreicht wurde. Testen Sie anschließend mit Ihrem eigenen Band bei dieser Geschwindigkeit und beurteilen Sie die Start-Stopp-Kontrolle, die Wickelqualität und die Kantenqualität.
Automatisierungsgrad: Von manuell bis vollautomatisch
Die Automatisierungskonfiguration beeinflusst direkt die Arbeitskosten, die Rüstzeiteneffizienz und die Ausschussquote. Der optimale Automatisierungsgrad hängt von Ihrem Auftragsprofil und Ihren Wachstumsplänen ab.
Einstiegsmaschinen erfordern mehr manuelle Justierung und Bedienung. Sie eignen sich für neue Verarbeiter, kleine Werkstätten oder Betriebe mit mittlerem Auftragsvolumen und häufigen Spezifikationsänderungen. Der Nachteil sind die geringeren Anschaffungskosten, die jedoch mit einer höheren Arbeitsbelastung für den Bediener und einer potenziell geringeren Walzenqualität einhergehen.
Hochgeschwindigkeitsautomaten bieten zusätzliche Funktionen wie automatisches Einstellen der Klinge, automatisches An- und Abwickeln, Revolveraufwicklung und Querschneiden. Dadurch werden repetitive manuelle Arbeitsschritte reduziert und die Rollenkonsistenz verbessert, was insbesondere für Händler und OEM-Kunden mit strengen Liefer- und Qualitätsanforderungen wichtig ist. Eine vollautomatische Thermotransfer-Bandschneidemaschine kann den gesamten Produktionsprozess inklusive automatischer Zuführung, Wendewicklung und Folienapplikation durchführen. Die Investition lohnt sich jedoch erst bei entsprechendem Produktionsvolumen.
Ein Mittelweg: Halbautomatische Maschinen mit servogesteuerter Werkzeugpositionierung und programmierbaren Voreinstellungen reduzieren die Rüstzeiten, ohne die vollen Kosten einer vollautomatischen Linie zu verursachen. Diese Konfiguration eignet sich gut für Verarbeiter, die mehrere Spezifikationen bedienen, aber nicht über das Volumen für eine vollautomatische Linie verfügen.

Werkzeugsystem und Wickelqualität
Das Schneidverfahren beeinflusst die Schnittqualität, die Staubentwicklung und die Werkzeugstandzeit. Für dünne Bänder unter 70 Mikrometern wird im Allgemeinen das Schneiden mit einem Rasiermesser (Vierkantmesser) bevorzugt, da es eine höhere Präzision und glattere Schnittkanten ermöglicht. Kreismessersysteme eignen sich gut für dickere Materialien und einige harzbasierte Bänder.
Die Wickelgenauigkeit ist eine oft vernachlässigte Spezifikation, die die Verpackungseffizienz und die Druckerauslastung beeinflusst. Die Abweichung der Stirnflächen sollte innerhalb von ±1 mm liegen, wobei High-End-Anlagen ±0,5 mm erreichen. Fehler wie trichterförmige Enden, gezackte Kanten oder Falten im Inneren deuten auf unzureichende Spannungsregelung oder Korrektursysteme hin. Ein aktives Abweichungskorrektursystem mit fotoelektrischen oder Ultraschallsensoren hält die Bahn während des Abwickelns und Schneidens ausgerichtet und verhindert so ein Verlaufen der Kanten, das zu Wickelfehlern führen kann.
Checkliste zur praktischen Bewertung
Bevor Sie einen Kauf tätigen, sollten Sie folgende Schritte durchgehen:
1. Machen Sie einen Probeschnitt mit Ihrem MaterialBitte stellen Sie Muster Ihres anspruchsvollsten Bandes zur Verfügung – typischerweise die dünnste oder die harzreichste Spezifikation – und beurteilen Sie die Breitenkonsistenz, die Kantenqualität und die Wickelhärte.
2. Überprüfung der SpannungsregelungsarchitekturErkundigen Sie sich, ob das System mit einer geschlossenen Servoregelung oder mit Magnetpulverbremsen im offenen Regelkreis arbeitet. Für eine qualitativ hochwertige Produktion ist die geschlossene Regelung Standard.
3. Kernkompatibilität prüfenPrüfen Sie, ob die Maschine sowohl 1-Zoll- als auch 1/2-Zoll-Kerne verarbeiten kann. Dies sind die beiden Standardspezifikationen für fertige Thermotransferbandrollen.
4. Bewertung der UmrüsteffizienzBei Bearbeitung mit mehreren Breiten ist zu prüfen, wie schnell und wiederholgenau die Werkzeughalter neu positioniert werden können. Eine servogesteuerte CNC-Verstellung mit einer Wiederholgenauigkeit von ±0,05 mm ist ein deutlicher Vorteil.
5. Zukünftiges Wachstum berücksichtigenEine Maschine, die die aktuelle Kapazität gerade so erfüllt, kann innerhalb eines Jahres zum Engpass werden. Die Kosten für eine spätere Aufrüstung übersteigen in der Regel den Aufpreis für eine etwas leistungsfähigere Maschine zum jetzigen Zeitpunkt.
Die richtige Thermotransfer-Schneidemaschine vereint Präzision, Geschwindigkeit und Automatisierung mit Ihrem tatsächlichen Produktionsprofil. Indem Sie der Spannungsregelung und der Wickelqualität Vorrang vor reinen Geschwindigkeitswerten einräumen und auf Probeschnitten mit realen Materialien bestehen, wählen Sie eine Maschine, die gleichbleibend hochwertige Rollen liefert und die Druckprozesse Ihrer Kunden schützt.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Solarfolien-Schneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS






