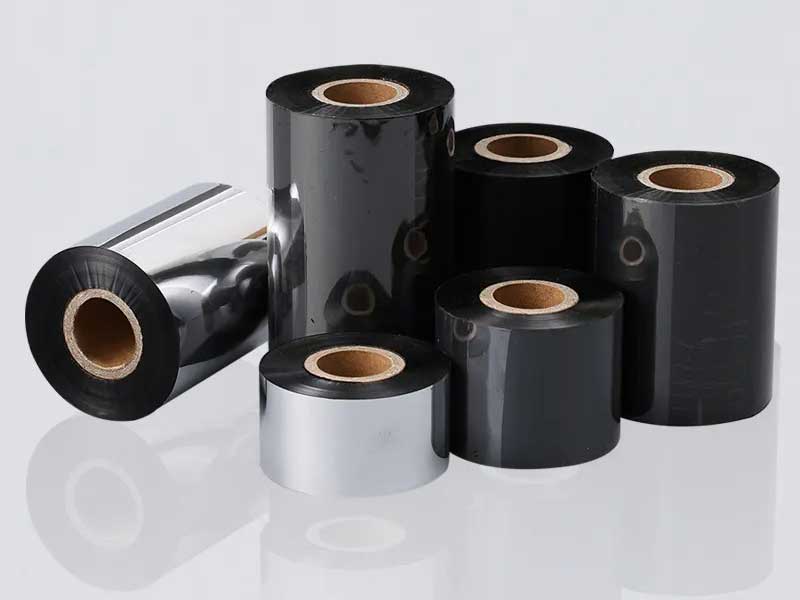
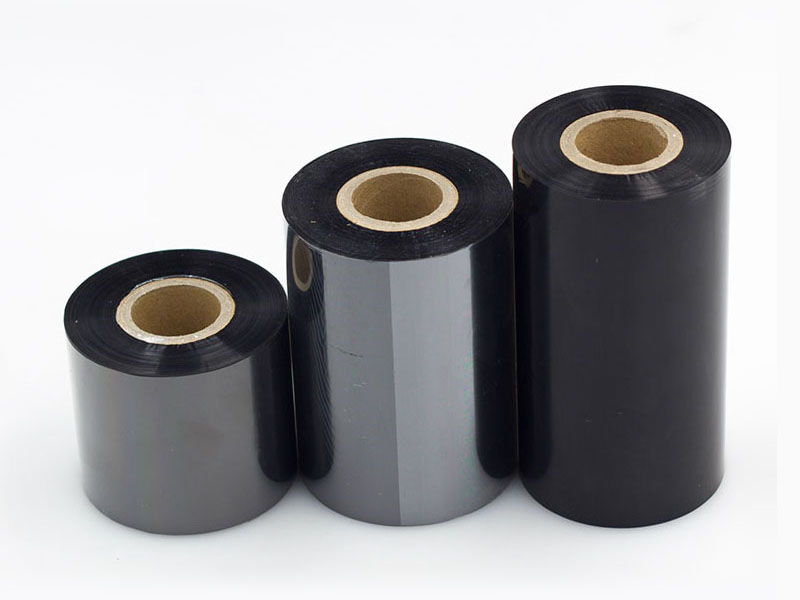
Fazit: Die TTO-Farbbandschneidemaschine bildet das entscheidende Bindeglied zwischen der Beschichtung der Masterrollen und den fertigen Farbbändern auf kleinen Rollen, die TTO-Codierer (Thermotransfer-Überdrucker) in Verpackungslinien speisen. Für Hersteller von Barcode-Farbbändern entscheidet die Investition in eine Präzisionsschneidemaschine direkt darüber, ob die fertigen Rollen in Hochgeschwindigkeitsdruckumgebungen zuverlässig funktionieren – oder ob es zu Farbbandrissen, weißen Linien und Druckkopfschäden kommt.

Was die TTO-Bandschneidemaschine tatsächlich leistet
Thermotransferdruck (TTO) ist ein digitales Codierungsverfahren, bei dem ein beheizter Druckkopf Tinte von einem Farbband auf flexible Verpackungsfolien und Etiketten überträgt. Im Gegensatz zur herkömmlichen Heißprägung verarbeitet TTO variable Daten – wie Datumsangaben, Chargennummern, Barcodes und Logos – mit hoher Auflösung und in Echtzeit.
TTO-Drucker verwenden jedoch kein direkt von der Beschichtungsanlage kommendes Farbband. Sie benötigen fertige Rollen mit genau kontrollierter Breite, Länge, Wickelspannung und Kerndurchmesser. Die Schneidemaschine nimmt eine breite, beschichtete Masterrolle (oft 500 mm bis 1050 mm) und schneidet und wickelt diese präzise zu den schmalen Rollen auf, die TTO-Codierer tatsächlich verwenden.
Für einen Hersteller von Barcode-Farbbändern ist das Zuschneiden keine einfache Aufgabe. TTO-Farbbänder verwenden PET-Basisfolien mit einer Dicke von nur 4,5 bis 10 Mikrometern. Bei diesen Dicken liegt der Unterschied zwischen einem perfekten Schnitt und einem beschädigten Produkt in Mikrometern Spannungsabweichung.

Warum die Schneidqualität die Leistung des Endbenutzers bestimmt
Die Probleme, über die sich TTO-Druckerbediener beschweren – Farbbandrisse, weiße Linien im Ausdruck, ungleichmäßige Farbdichte – lassen sich in der Regel auf vorgelagerte Entscheidungen beim Schneiden zurückführen. Drei technische Faktoren sind dabei besonders wichtig.
SpannungsregelungDie Spannung ist der mit Abstand wichtigste Faktor. Ist die Spannung beim Aufwickeln zu hoch, dehnt sich die PET-Basisfolie mikroskopisch, wodurch die Struktur der Farbschicht beschädigt wird. Dies führt zu Pulverabrieb, der den Druckkopf verunreinigt und die Druckqualität mindert. Zu geringe Spannung hingegen erzeugt lockere, faltige Rollen, die beim Drucken weiße Linien oder Vertiefungen verursachen. Moderne Schneidemaschinen verwenden Servomotoren mit Kegelspannungsregelung, die die Spannung dynamisch mit zunehmendem Rollendurchmesser verringern.
SchneidemethodeDies beeinflusst die Kantenqualität und die Staubentwicklung. Die beiden gängigsten Verfahren sind das Schneiden mit aufgehängten Messern (die Klinge schneidet das aufgehängte Material, ohne eine untere Walze zu berühren) und das Schneiden mit quadratischen Messern (die Klinge schwingt auf und ab). Das Schneiden mit aufgehängten Messern ist Standard für Dünnschichten; quadratische Messer reduzieren die Staubentwicklung, eignen sich aber für andere Materialprofile.
RückspulgenauigkeitDie Genauigkeit der Rollenzuführung im TTO-Drucker wird dadurch bestimmt, ob die fertige Rolle reibungslos transportiert wird. Die Abweichung an der Stirnseite sollte innerhalb von ±1 mm liegen, wobei High-End-Geräte ±0,5 mm erreichen. Rollen mit trichterförmiger oder zickzackförmiger Kante lassen sich schlecht führen und können unter der Spannung des Hochgeschwindigkeitsdrucks brechen.

Konfiguration für TTO-Bandhersteller: Was ist anzugeben?
Eine TTO-Bandschneidemaschine unterscheidet sich von einer Standard-TTR-Schneidemaschine durch die erforderlichen Spezifikationen. Die fertigen Rollen werden TTO-Codierern zugeführt, die typischerweise 1/2-Zoll- oder 1-Zoll-Kerne verwenden, wobei die Bandbreiten oft nur 20 mm bis 55 mm betragen. Die Aufwickelwellen der Maschine müssen diese kleinen Kerne präzise aufnehmen können.
Wichtige Bewertungsparameter:
• Maximale Masterrollenbreite: 500 mm bis 1050 mm, abhängig von der Leistung Ihrer Beschichtungsanlage
• Mindestfertigbreite: 20 mm oder schmaler
• Schnittgeschwindigkeit: 200–500 m/min für die Serienproduktion; Einstiegsmodelle erreichen 80–100 m/min.
• SchneidgenauigkeitBei hochwertigen Modellen ist eine Genauigkeit von ±0,1 mm erreichbar.
• Anwendbare Filmdicke: 4–20 Mikrometer deckt den TTO-Bandbereich ab
• Konfiguration der Aufwickelwelle: Geeignet für 1/2-Zoll- und 1-Zoll-Aufnahmen, mit Schnellwechselmechanismen
Ein speziell angefertigter Halbzoll-Wellenhalter ermöglicht es beispielsweise, Papierhülsen direkt auf die Welle zu schieben, wodurch die Wellenausnutzung erhöht und die Umrüstzeiten verkürzt werden.
Der Wettbewerbsvorteil für Bandhersteller
Die Herstellung von Barcode-Farbbändern ist ein margensensibles Geschäft. Materialverschwendung und Kundenreklamationen schmälern die Rentabilität. Eine TTO-Farbbandschneidemaschine mit engen Toleranzen hinsichtlich Breite und Spannung leistet zweierlei: Sie reduziert den Materialverlust durch unsauberes Schneiden und senkt die Ausfallrate im Feld, die kostspielige Retouren nach sich zieht.
Für Hersteller, die TTO-Farbbänder für die Lebensmittel-, Pharma- und Konsumgüterindustrie liefern, ist die Schneideabteilung kein nachgelagerter Prozess. Hier wird die Druckleistung des Produkts maßgeblich bestimmt.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano