Beim Kauf einer Schneidemaschine für einseitiges Klebeband verfallen viele Anfänger in zwei Extreme: Entweder achten sie nur auf den Preis und denken: „Hauptsache, sie dreht sich“, oder sie jagen blindlings hohen technischen Daten hinterher und stellen dann fest, dass das Gerät nach dem Kauf nicht ihren Anforderungen entspricht. Dabei ist die grundlegende Logik bei der Auswahl einer Schneidemaschine gar nicht so kompliziert: Es geht nicht darum, dass teurer besser ist, sondern dass die Maschine je besser zu den Anforderungen passt.
Welche Parameter entscheiden also wirklich darüber, ob eine Schneidemaschine Ihre Produktionsanforderungen erfüllt – das sind die „harten Indikatoren“? Nachfolgend finden Sie einen systematischen Überblick aus vier Perspektiven.
1. Präzision und Schnittqualität: Die „entscheidende Grenze“ für das Endprodukt
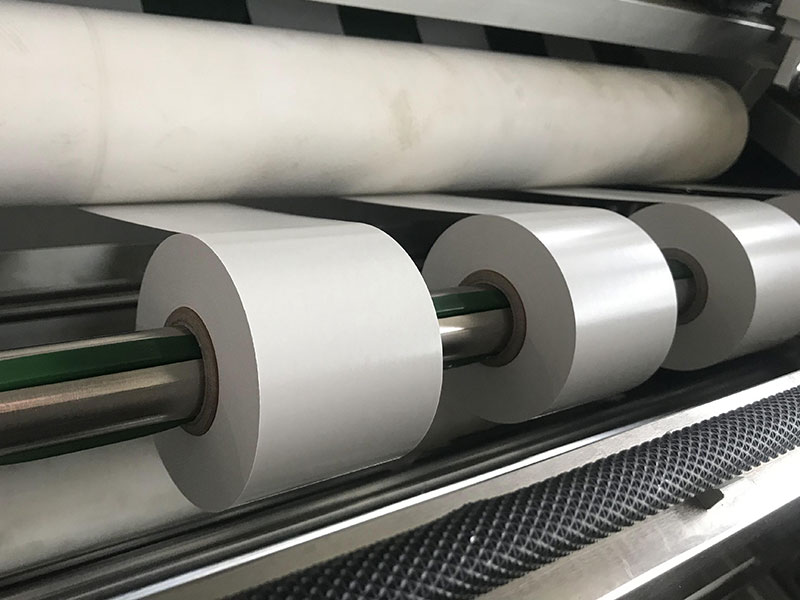
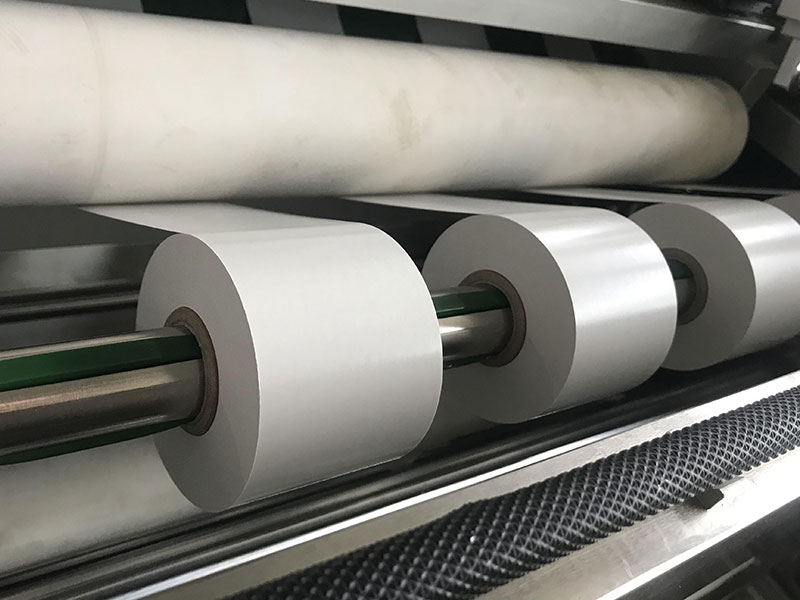
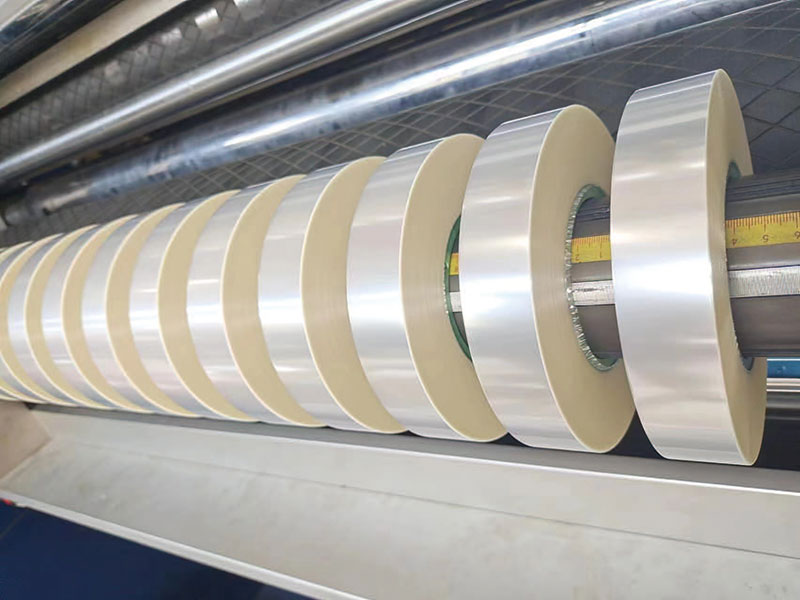
Die Schneidgenauigkeit ist der wichtigste Indikator für die Leistungsfähigkeit einer Schneidemaschine und entscheidet direkt darüber, ob das fertige Band den Kundenspezifikationen entspricht. Die Genauigkeit umfasst typischerweise zwei Dimensionen: die Breitentoleranz und die Planheit der Stirnfläche.
Die Breitentoleranz bezeichnet die Abweichung zwischen der tatsächlichen Breite des fertigen Klebebands und der Sollbreite. Standardmäßiges BOPP-Kartonklebeband erfüllt die Anforderungen mit einer Genauigkeit von ± 0,1 mm bis ± 0,2 mm. Klebebänder für die Elektronikisolierung, die Medizintechnik und andere Anwendungsbereiche erfordern jedoch häufig eine Genauigkeit von ± 0,05 mm oder sogar besser. Die Planheit der Stirnfläche wird geprüft, um sicherzustellen, dass die Kanten der geschnittenen Klebebandrolle glatt, gratfrei und frei von Fadenbildung sind.
Der entscheidende Faktor für die Genauigkeit liegt im Werkzeugsystem. Rundschneidwerkzeuge (Scherenschneidwerkzeuge für Ober- und Unterschneidköpfe) bieten hohe Präzision, saubere Schnitte und eine lange Standzeit der Schneidklingen und sind daher heute die erste Wahl für hochpräzise Anwendungen. Flachschneidwerkzeuge sind kostengünstig und eignen sich für dickere Bänder oder solche mit geringeren Anforderungen an die Stirnfläche, ihre Präzision nimmt jedoch nach längerem Gebrauch rapide ab. Luftmesser eignen sich für ultradünne Materialien, verursachen aber höhere Investitions- und Wartungskosten.
Kaufberatung: Vertrauen Sie nicht den Angaben in Broschüren. Am zuverlässigsten ist es, Ihr härtestes Material – das dünnste, weichste und klebrigste – zum Hersteller vor Ort zu bringen, um einen Probeschnitt anfertigen zu lassen. Messen Sie anschließend mit einem Messschieber die Breitenabweichung des fertigen Produkts und begutachten Sie die Oberfläche persönlich.
2. Geschwindigkeit und Kapazität optimal aufeinander abstimmen: Zahlen Sie nicht für Leistung, die Sie nicht benötigen.
Die Schneidgeschwindigkeit beeinflusst direkt den Tagesausstoß, doch es gibt einen weit verbreiteten Irrtum: Die von den Herstellern angegebene „Maximalgeschwindigkeit“ ist oft der Extremwert unter idealen Bedingungen; was wirklich zählt, ist die tatsächliche, stabile Betriebsgeschwindigkeit.
Auf dem Markt sind wirtschaftliche Längsteilmaschinen mit Geschwindigkeiten von etwa 100–150 m/min, Modelle mit mittlerer bis hoher Geschwindigkeit mit 200–300 m/min und High-End-Modelle mit über 400 m/min erhältlich. Je höher die Geschwindigkeit, desto größer sind die Anforderungen an Spannungsregelung, Wickelgleichmäßigkeit und Korrektursysteme. Das blinde Streben nach hohen Geschwindigkeiten kann zu häufigen Stillständen für die Fehlersuche und einem hohen Ausschuss führen.
Für Einsteiger oder Kleinserien sind Modelle mit einstellbarer Geschwindigkeit von 0–120 m/min die praktischere Wahl – sie ermöglichen einen einfachen Einstieg und eine gute Qualitätskontrolle. Erfahrene Hersteller mittlerer Serien können 150–200 m/min in Betracht ziehen, während für die professionelle Großserienfertigung Hochgeschwindigkeitsmaschinen mit über 300 m/min erforderlich sind. Es empfiehlt sich, die benötigte Geschwindigkeit anhand der Tagesleistung rückwärts zu berechnen und dabei eine Sicherheitsmarge von 20–30 % einzuplanen. Der Fokus sollte auf der Präzision der Anlage bei wirtschaftlicher Geschwindigkeit liegen.
3. Materialverträglichkeit und Spannungssteuerung: Die leicht zu übersehende „versteckte Schwelle“
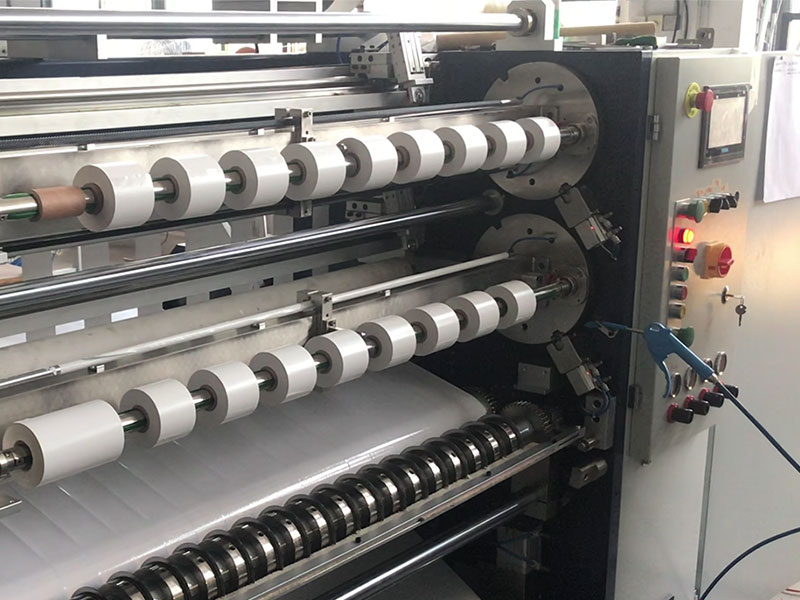
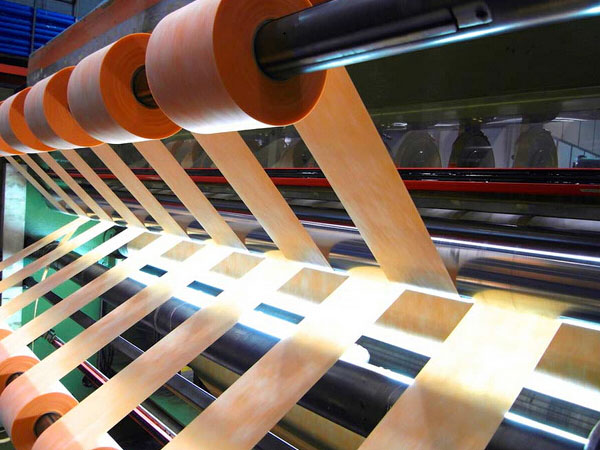
Es gibt viele Arten von einseitig klebenden Substraten, und unterschiedliche Materialien stellen sehr unterschiedliche Anforderungen an die Ausrüstung. BOPP-Kartonklebeband erfordert hohe Geschwindigkeit, aber moderate Präzision; das Basismaterial von Abdeckpapier/Washi-Tape reißt leicht und erfordert eine extrem stabile Spannungsregelung; Schutzfolien sind extrem dünn und neigen zu statischer Aufladung und Blasenbildung, weshalb antistatische Vorrichtungen und Wickelfunktionen mit niedriger Viskosität erforderlich sind; spezielle Industrieklebebänder (wie Polyimid) sind hochwertig und schmal und erfordern eine extrem hohe Planheit der Stirnseite.
Hinter diesen Unterschieden stehen die Spannungsregelungssysteme, die den Erfolg oder Misserfolg des Schneidevorgangs maßgeblich bestimmen. Einseitiges Klebeband ist ein elastisches Material; instabile Spannung kann zu Dehnung und Verformung, ungleichmäßiger Spannung (ähnlich wie bei „Blumenkohlrollen“), Fehlausrichtung oder sogar Materialbruch führen. Aktuell gibt es zwei gängige Lösungen zur Spannungsregelung: Magnetkupplungen (Open-Loop-Regelung), die zwar kostengünstig sind, aber leicht überhitzen und sich für herkömmliches BOPP-Klebeband eignen; Servomotoren in Kombination mit Closed-Loop-Regelung bieten eine höhere Präzision (Spannungsschwankungen lassen sich auf ±1 % begrenzen, und für spannungsempfindliche Materialien wie dünne PET-Folie und Abdeckpapier ist die Closed-Loop-Servoregelung nahezu unerlässlich).
Kaufberatung: Erstellen Sie zunächst eine Liste aller Arten von Klebeband, die Sie aufschneiden müssen, und verwenden Sie die dünnste, schmalste, klebrigste oder am besten verformbare Art als Maßstab für die Leistungsfähigkeit der Geräte.
4. Wickelfähigkeit und Kernkompatibilität: Die „versteckten Parameter“, die nachgelagerte Prozesse beeinflussen
Dieser Parameter wird oft übersehen, bestimmt aber direkt, ob die fertige Rolle an die Anlagen des Kunden angepasst werden kann. Je größer der maximale Wickeldurchmesser (z. B. φ300 mm, φ400 mm), desto länger die Einzelrollenlänge und desto weniger Umrüstungen sind erforderlich. Allerdings erhöht ein größerer Durchmesser den inneren Spannungsgradienten, was leicht zu Bandverformungen oder unebenen Stirnflächen führen kann. Daher sollte eine umfassende Bewertung unter Berücksichtigung des Materials erfolgen.
Die Kompatibilität des Kerninnendurchmessers ist ebenso entscheidend. Gängige Spezifikationen sind 3-Zoll-, 6-Zoll- oder 1-Zoll-Kunststoffkerne. Hochwertige Schneidemaschinen verwenden wellenlose Spannvorrichtungen oder pneumatische Wellenkonstruktionen, wodurch der Kernwechsel in wenigen Minuten möglich ist. Bei günstigeren Maschinen kann ein manueller Schalterwechsel erforderlich sein, was zeitaufwändig ist und die Genauigkeit beeinträchtigt. Benötigen Ihre Kunden verschiedene Kernspezifikationen, sollten Sie Modelle mit Schnellwechselvorrichtungen für den Kern bevorzugen.
Darüber hinaus wird der Automatisierungsgrad zu einem wichtigen Kriterium für die Unterscheidung von Maschinenklassen. Manuelle Werkzeugwechsel erfordern 10–30 Minuten Maschinenstillstand, während automatische Werkzeugwechselsysteme die Spezifikationen per Touchscreen eingeben und der Werkzeughalter automatisch in Position fährt. Dadurch reduziert sich die Änderungszeit auf unter eine Minute. Bei vielen Auftragschargen und häufigen Spezifikationsänderungen summiert sich dieser Effizienzunterschied schnell zu erheblichen Arbeitskosten.
Praktische Auswahl: Drei Schritte zur Auswahl der richtigen Ausrüstung
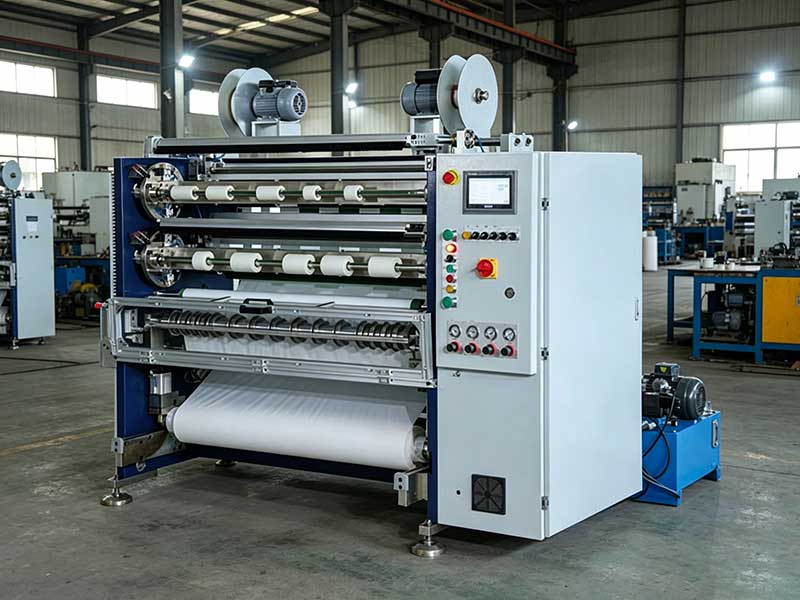
Auf Grundlage der oben genannten Parameter lässt sich die Auswahl in drei Schritten zusammenfassen:
Schritt eins: Klären Sie Ihre eigenen BedürfnisseGeben Sie die maximale Breite der täglich verwendeten Hauptrolle, die kleinste Schnittbreite, das typische Bandmaterial, die durchschnittliche Tagesleistung und die Chargenspezifikationen an. Diese Daten bilden die Grundlage für alle weiteren Entscheidungen.
Schritt zwei: Maschinentests vor Ort mit den „schwierigsten“ MaterialienDies ist der Goldstandard zur Überprüfung der tatsächlichen Leistungsfähigkeit von Geräten und weitaus zuverlässiger als das bloße Ablesen der Parametertabelle. Achten Sie besonders auf die Sauberkeit der Stirnflächen, die gemessenen Breitentoleranzen und lassen Sie sich vom Hersteller den gesamten Prozess des Werkzeugwechsels und der Justierung demonstrieren.
Schritt drei: Berechnen Sie die Gesamtkosten, nicht nur den reinen Telefonpreis.Eine ungenaue Schneidemaschine kann Material im Wert von weit mehr verschwenden, als der Preisunterschied der Maschine im Laufe eines Jahres ausmacht. Daher ist ein umfassender Vergleich der Gerätepreise, der jährlichen Kosten für Verbrauchsmaterialien wie Klingen und Gummiwalzen, des Energieverbrauchs und der Wartungskosten unerlässlich.
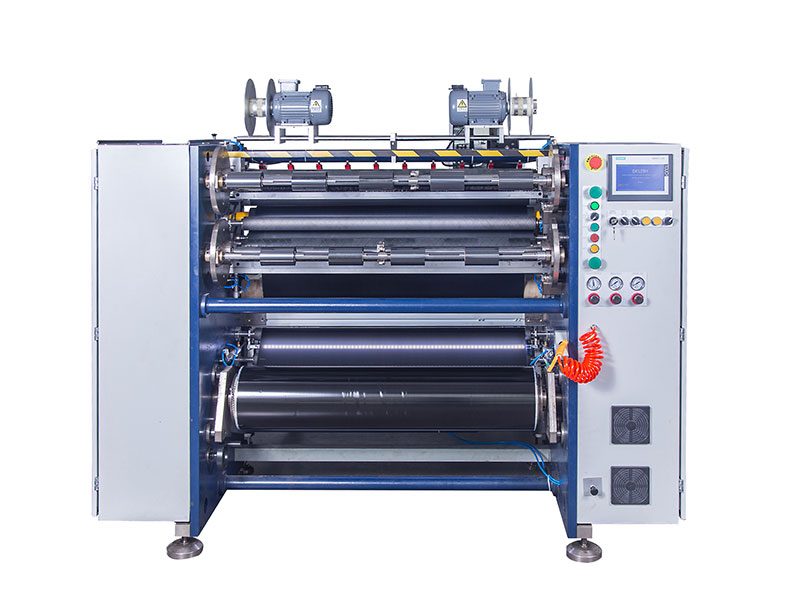
Letztendlich geht es bei der Wahl einer einseitigen Gummischneidemaschine darum, das optimale Verhältnis zwischen Präzision, Effizienz und Stabilität zu finden. Man sollte nicht blind auf die höchste Geschwindigkeit oder die bekanntesten Marken vertrauen; nur ein optimal abgestimmtes Gerät kann Ihnen wirklich nachhaltige Gewinne sichern.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Folienschneidemaschine
 Bandschneidemaschine
 Rollenschneider
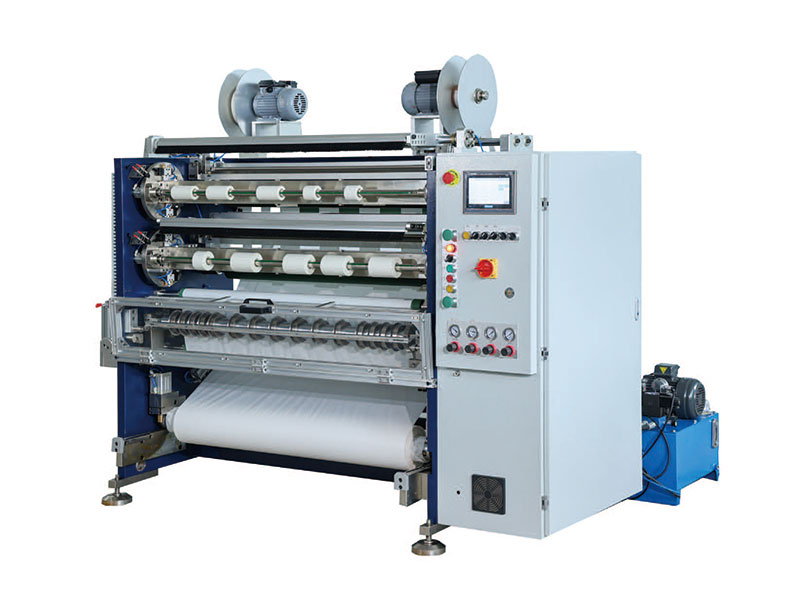 Bandschneider
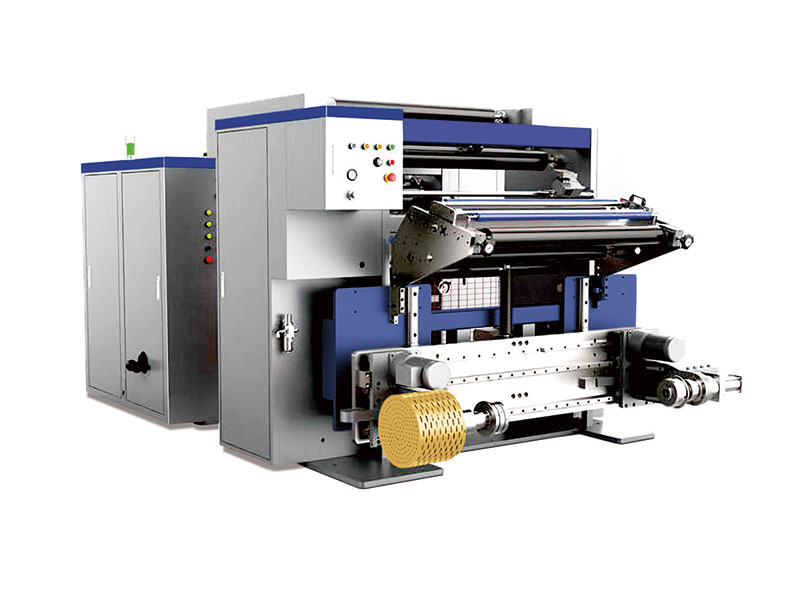 Hochgeschwindigkeits-Schneidemaschine
 Barcode-Bandschneidemaschine
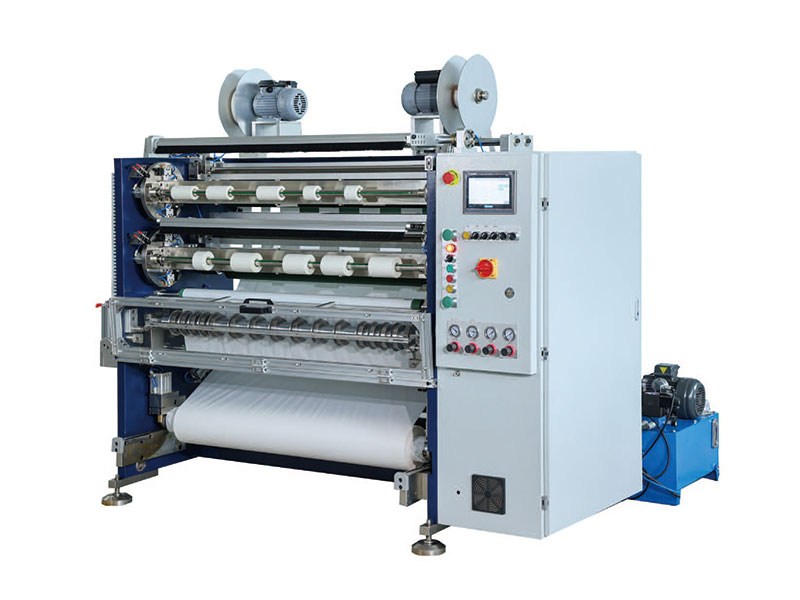 Einseitiger Klebstoffschneider
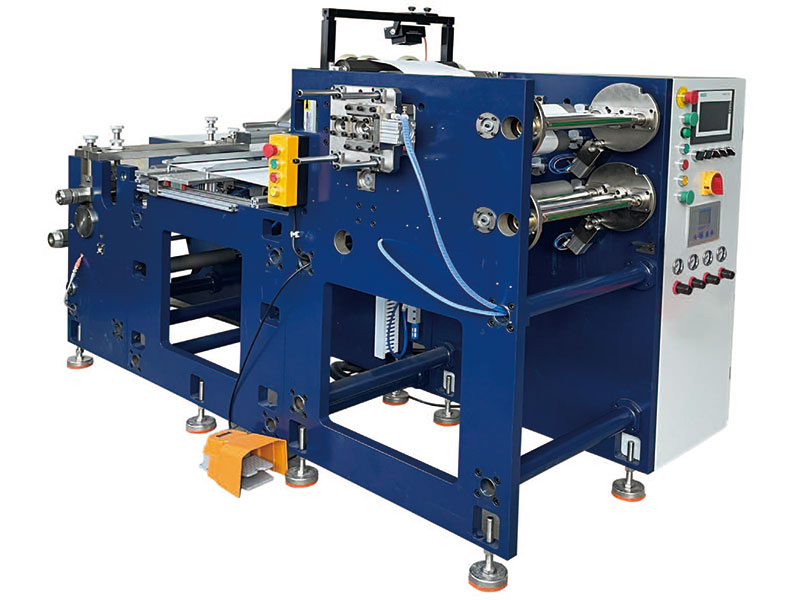 Etikettenschneider






