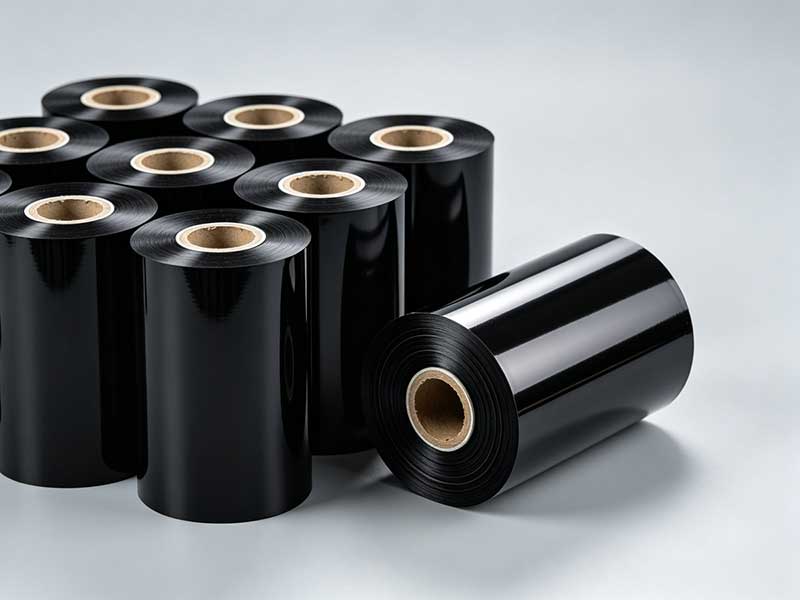
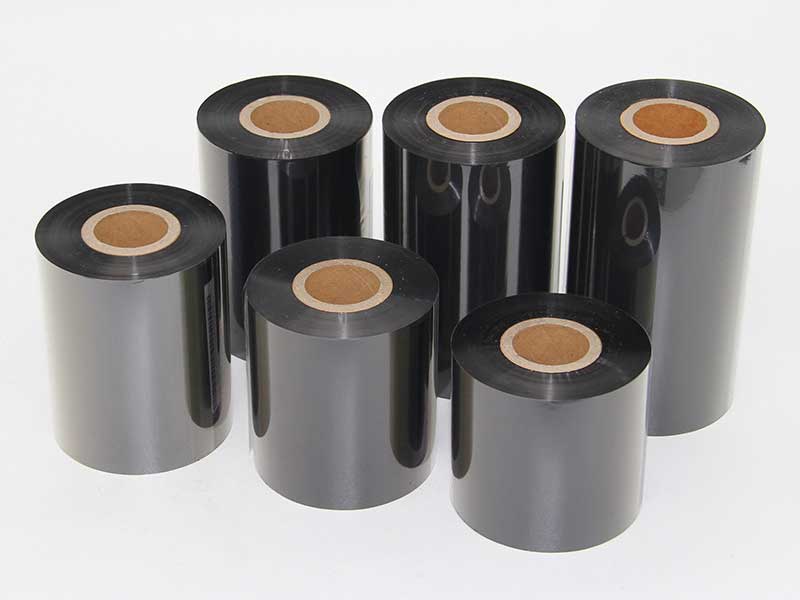
In der Wertschöpfungskette der Thermotransferdruckindustrie spielen Bandschneidemaschinen die entscheidende Rolle. Sie schneiden die breite Bandmasterrolle präzise in kleinere Rollen, die für verschiedene Barcode-Drucker geeignet sind. Die Qualität des Schnitts bestimmt direkt, ob das Band im Drucker leicht reißt, ob weiße Linien oder Vertiefungen im Druckbild entstehen und beeinflusst sogar die Lebensdauer des Druckkopfs.
Bei Modellen mit komplexen Spezifikationen auf dem Markt liegt der Schlüssel zur Auswahl nicht in der „höchsten Ausstattung“, sondern in der Findung eines ausgewogenen Modells, das optimal zu Ihrem Unternehmen passt. Die folgende Analyse erfolgt anhand zweier Kriterien: Kernfunktionen und wichtige Auswahlkriterien.
1. Kernfunktion: Was genau steuert die Schneidemaschine?
Der Arbeitsablauf einer Bandschneidemaschine lässt sich in vier Schritte unterteilen: Abwickeln → Spannungsregelung → Schneiden → Aufwickeln. Dabei sind Spannungsregelung und Wickelgenauigkeit entscheidend für die Qualität des Endprodukts; in der Branche wird die Spannungsregelung sogar als das Herzstück der Schneidemaschine bezeichnet.
Die Spannungsregelung ist entscheidend, da das Farbbandsubstrat aus nur 4,5–10 µm dicker PET-Folie besteht, die extrem spannungsempfindlich ist. Zu hohe Spannung verursacht Zugschäden an der Basisfolie, wodurch die Farbschicht anfällig für Pulverabrieb wird. Ist die Spannung hingegen zu gering, lockert sich das Farbband beim Aufwickeln und wirft Falten, was beim Drucken zu weißen Linien und Knicken führt. Hochwertige Modelle sind in der Regel mit einer vollautomatischen Spannungsregelung im geschlossenen Regelkreis ausgestattet, die die Spannung während des Ab-, Transport- und Aufwickelvorgangs in Echtzeit überwacht und anpasst. Einige verfügen zudem über eine Konusspannungsregelung, die die Spannung mit zunehmendem Durchmesser automatisch reduziert und so ein Verkleben des inneren Farbbandes unter Druck verhindert.
Das Korrektursystem ist ein weiteres unverzichtbares Merkmal. Farbbänder weisen bei hohen Schnittgeschwindigkeiten zwangsläufig leichte Abweichungen auf; ohne Korrektur kann die Schnittgeradheit nicht gewährleistet werden. Gängige CCD-Fotoelektronenkorrekturen eignen sich für transparente oder halbtransparente Materialien, während Ultraschallkorrekturen für opake Materialien geeignet sind. Ansprechgeschwindigkeit und Regelgenauigkeit sind zentrale Indikatoren für die Qualität des Korrektursystems.
Darüber hinaus beeinflusst das Wickelverfahren die Qualität des Endprodukts. Die Oberflächenwicklung erfolgt mittels Reibwalzen, wodurch Spannungsschwankungen effektiv eliminiert und eine sauberere Stirnfläche erzielt wird. Die Gleitwelle ermöglicht es jeder Wickeleinheit, das Drehmoment unabhängig zu steuern und löst so das Problem von „innerer Lockerheit und äußerer Festspannung“ beim gleichzeitigen Wickeln mehrerer Spulen. Dies macht sie zu einer unverzichtbaren Option für die Fertigung von Produkten mit unterschiedlichen Spezifikationen.

2. Wichtige Auswahlkriterien: Drei Kernparameter geben die Richtung vor
1. Schneidgenauigkeit: die Lebensader der Qualität
Die Schnittgenauigkeit bestimmt direkt die Breitenkonsistenz und Kantenqualität des fertigen Farbbandes. Industriestandards werden in verschiedene Stufen unterteilt: Standardqualität ±0,3–0,5 mm, geeignet für gängige Anwendungen wie Logistiketiketten; Industriequalität ±0,1 mm, erfüllt die meisten kommerziellen Anforderungen wie Etiketten für elektronische Produkte und Rückverfolgbarkeitscodes für Arzneimittel; Präzisionsqualität ±0,05 mm oder feiner, geeignet für anspruchsvolle Anwendungen wie hochauflösende Barcodes und ultraschmale Farbbänder.
Unzureichende Präzision hat ihren Preis: Raue Farbbandkanten, Bandversatz beim Drucken – im besten Fall fehlende Inhalte, im schlimmsten Fall Verschleiß des Druckkopfs. Bitten Sie den Hersteller daher unbedingt, vor Ort eine Farbbandrolle zuzuschneiden und die Breitenabweichung mit einem Messschieber zu messen, anstatt sich blind auf die theoretischen Werte in der Parametertabelle zu verlassen.
2. Schneidgeschwindigkeit: Ein Maß für die Effizienz, wobei höher nicht immer besser ist.
Gängige Geschwindigkeitsbereiche umfassen drei Stufen: Niedriggeschwindigkeits-Sparmodelle mit 50–100 m/min, geeignet für kleine Chargen mit mehreren Sorten; Mittelgeschwindigkeits-Allzweckmodelle mit 150–250 m/min, die die meisten kommerziellen Aufträge erfüllen; Hochgeschwindigkeits-Produktionsmodelle mit 300–500 m/min, geeignet für die kontinuierliche Großproduktion.
Es ist zu beachten, dass die nominelle Höchstgeschwindigkeit oft nur auf Laborwerten beruht. Harzbasierte Bänder weisen härtere Beschichtungen und eine geringere Zähigkeit auf, weshalb ihre tatsächliche Schneidgeschwindigkeit üblicherweise 20–30 % niedriger ist als die von wachsbasierten Bändern. Eine Maschine mit mittlerer Drehzahl, die bei üblichen Geschwindigkeiten reibungslos läuft, kann Hochgeschwindigkeitsmaschinen, die aufgrund von Spannungsschwankungen häufig langsamer werden, sogar übertreffen.
3. Gleichmäßigkeit der Wicklung: Die oft übersehenen „versteckten Kosten“
Die Sauberkeit der Wicklung beeinflusst direkt die Gleichmäßigkeit der Verpackung und des Bandlaufs beim Drucken. Abweichungen an der Stirnseite sollten üblicherweise innerhalb von ±1 mm liegen, bei High-End-Geräten sind sogar ±0,5 mm möglich. Weist die Stirnseite eine trichterförmige Wölbung auf, sind die Kanten gezackt oder nach innen gefaltet, deutet dies auf Probleme mit der Wicklungskontrolle hin. Beim anschließenden Abwickeln kann es leicht zu Bandrissen oder Papierstaus kommen.
Um eine gute Wickelgleichmäßigkeit zu erreichen, ist eine geschlossene Spannungsregelung mit aktiver Korrektur erforderlich. Außerdem muss überprüft werden, ob der Wickelarm gleichmäßig ist und ob der Rundlauf des Dorns ausreichend gering ist.

3. Maßgeschneiderte Auswahl: Auswahlstrategien für unterschiedliche Geschäftsszenarien
Anhand Ihrer Unternehmensmerkmale können Sie schnell die Konfigurationsrichtung festlegen:
Kleinserien, vielfältige Spezifikationen (Prototypen, Kleinaufträge)Priorität hat die einfache Auftragsänderung; programmierbare Werkzeugpositionen und Parameterspeicherfunktionen sind wichtiger als höchste Geschwindigkeit. Eine Referenzgeschwindigkeit von 100–150 m/min und eine Genauigkeit von ± 0,3 mm erfüllen die meisten Anforderungen.
Standard-Breitband für hohe DurchsatzmengenDurch die Optimierung des Hochgeschwindigkeits- und Automatisierungsprozesses sowie die automatischen Schneid- und Aufwickelfunktionen wird der manuelle Eingriff deutlich reduziert. Die Referenzgeschwindigkeit liegt bei über 250 m/min, die Genauigkeit innerhalb von ±0,2 mm.
Hochwertige, harzbasierte/Spezialbänder: Erfordert geringe Zugspannung und höhere Schneidkraft; die Werkzeugmaterialien müssen angepasst werden (z. B. Wolframstahl oder keramikbeschichtete Einsätze). Referenzgeschwindigkeit: 150–200 m/min, Zielgenauigkeit: ± 0,1 mm.
Abschließender Rat: Beim Schneiden ist die Präzision wichtiger als bei den Parametern.
Egal wie schön das Datenblatt ist, die Verwendung einer eigenen Farbbandrolle für Probeschnitte vor Ort ist der effektivste Weg, um Fallstricke zu vermeiden. Achten Sie beim Probeschnitt auf die Kantenqualität bei verschiedenen Breiten (schmalste und breiteste Spezifikation), die Gleichmäßigkeit des Wickelvorgangs bei Hochgeschwindigkeitsstarts und Notstopps sowie darauf, ob Abweichungen an den Stirnflächen stabil und kontrollierbar sind.
Es gibt keine „beste“ Bandschneidemaschine, sondern nur die „am besten geeignete“. Das optimale Verhältnis zwischen Genauigkeit, Geschwindigkeit und Sauberkeit hängt letztendlich von Ihrer Produktpositionierung und Auftragsstruktur ab. Nur ein Gerät, das zum Geschäftstempo passt, kann ein optimales Verhältnis zwischen Qualität und Kosten gewährleisten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
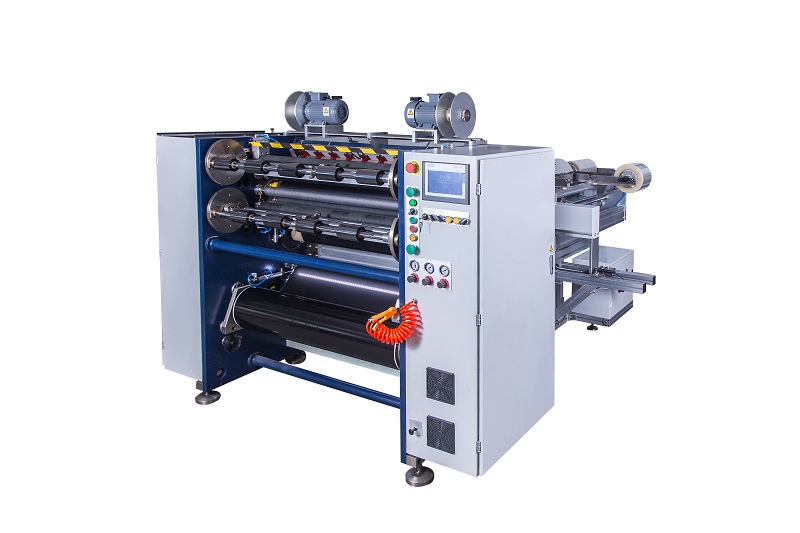 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
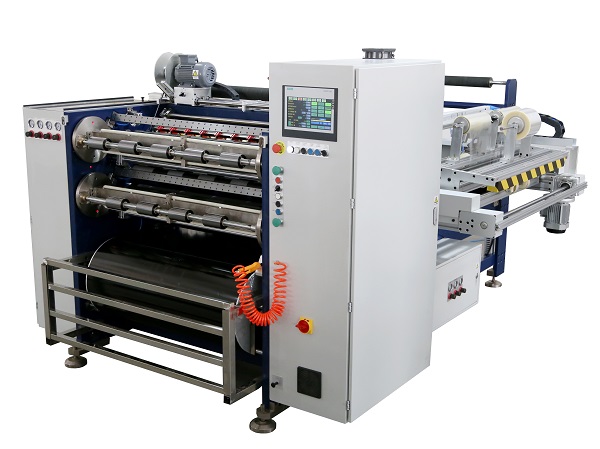 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS
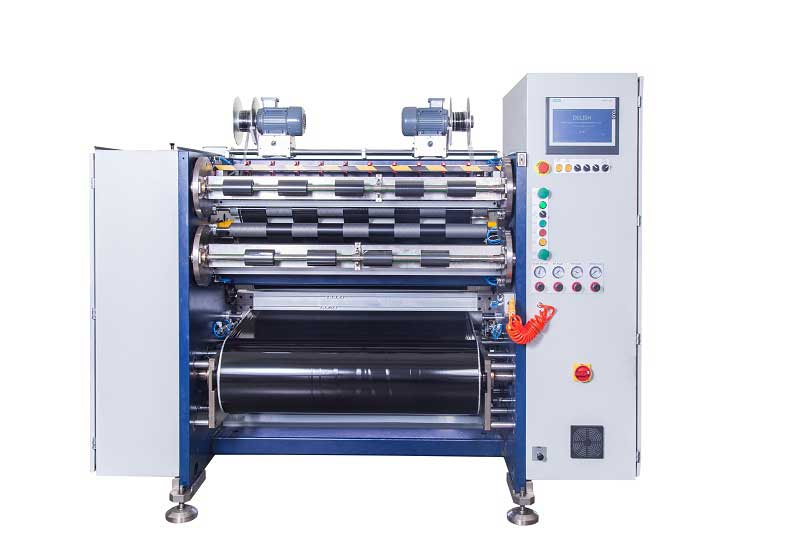 Manueller Thermotransfer-Farbbandschneider RSDS4






