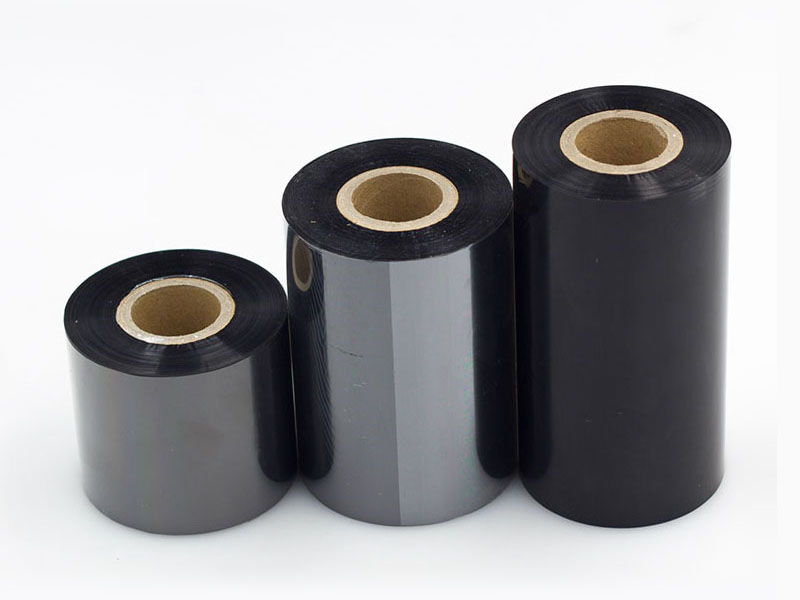
In der Produktionskette von Thermotransferbändern ist das Schneiden der entscheidende letzte Schritt für die Qualität des Endprodukts. Das Band besteht aus einer PET-Basisfolie und einer nur 4,5 bis 20 Mikrometer dicken Farbbeschichtung. Jede Spannungsschwankung und jede Präzisionsabweichung beim Schneiden kann teure Beschichtungsmaterialien unbrauchbar machen. Statistiken zeigen, dass die Materialverlustraten beim Schneiden der Bänder unter herkömmlichen Betriebsbedingungen bis zu 8–15 % betragen können. Die Wahl der richtigen Schneidemaschine bedeutet daher nicht nur den Kauf eines Geräts, sondern die Etablierung eines Produktionssystems, das Verluste von Anfang an minimiert.
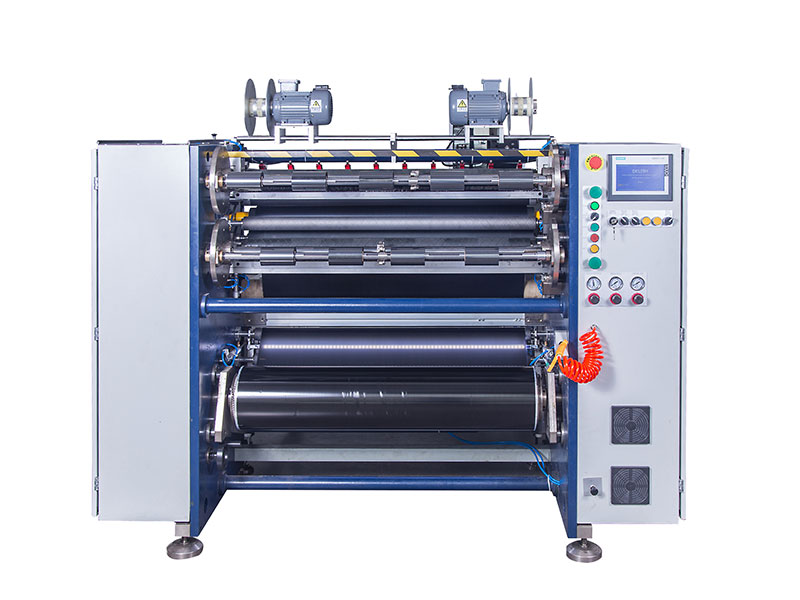
1. Unterschätzte Verluste: Das Kostenloch in der Schneidephase
Bevor wir die Wahlmöglichkeiten erörtern, ist es wichtig, zunächst die Ursachen des Materialverlusts zu identifizieren. Der Materialabfall beim Schneiden von Bändern ist nicht gleichmäßig verteilt, sondern konzentriert sich auf einige wenige Schlüsselstellen.
Die Verluste beim Rollenwechsel sind die am leichtesten zu übersehenden Fixkosten. Jedes Mal, wenn die Hauptwalze gewechselt wird – vom Abschalten und Filmdurchzug bis zum Wiederstabilisieren des Schneidvorgangs –, werden im Übergangsbereich üblicherweise 5–15 Meter Kohlenstoffband als Ersatz benötigt. Bei standardmäßig längeren Übergangslängen verbraucht jeder Auftrag mehrere oder sogar mehr als zehn Meter Material. Wirtschaftlicher ist es, Restmaterial aus dem vorherigen Auftrag oder Ausschuss-Kohlenstoffband für den Filmdurchzug neuer Aufträge zu verwenden und so zu vermeiden, für jeden Auftrag neues Material für den ersten Filmdurchzug zu verbrauchen.
Durch unkontrollierte Spannung verursachte Bandbrüche und -dehnungen sind versteckte, aber fatale Probleme. Bänder reagieren äußerst empfindlich auf Spannung: Zu hohe Spannung führt zur Dehnung der PET-Trägerfolie, wodurch sich die Breite nach dem Schneiden verringert und ungenaue Abmessungen entstehen. Ist die Spannung zu niedrig, wird das Material locker, wirft Falten und verläuft ungleichmäßig beim Aufrollen. Daten zeigen, dass Spannungsschwankungen die Hauptursache für Bandbrüche sind und bis zu 60 % der ungeplanten Stillstände ausmachen. Anlagen mit herkömmlichen Magnetpulverkupplungen können Spannungsschwankungen von bis zu ±10 % aufweisen, während vollautomatische Regelkreise die Schwankungen auf ±1,5 % begrenzen.
Die Abfallmenge an Restmaterial wurde lange als „notwendiger Verlust“ betrachtet. Nähert sich die Schneidspule dem Hohlpapierrohr, verringert sich ihr Durchmesser, was zu Spannungsinstabilitäten führt. Bei den letzten zehn oder sogar Dutzenden Metern des Kohlenstoffbandes kann die Qualität nicht mehr gewährleistet werden, sodass dieses Material verworfen werden muss. Durch eine präzise Spannungsregelung und die Verwendung eines kleinen Rollendurchmessers lässt sich dieser Abfall deutlich reduzieren.

2. Kernauswahl: Drei Hauptparameter bestimmen die Basis für Verluste
Die Auswahl einer Schneidemaschine muss nicht durch komplizierte Konfigurationstabellen erschwert werden. Indem Sie sich auf die folgenden drei Kernparameter konzentrieren, können Sie schnell feststellen, ob ein Gerät Verluste direkt an der Quelle minimieren kann.
Schneidpräzision: die Lebensader der Qualität
Die Schnittgenauigkeit bestimmt direkt die Breitenkonsistenz und Kantenqualität des fertigen Farbbandes. Unzureichende Präzision kann zu rauen Farbbandkanten, Bandrutschen beim Drucken und sogar zu Schäden am Druckkopf führen.
Klare Branchenreferenzstandards: Bei herkömmlichen kommerziellen Etiketten reichen Toleranzen von ± 0,3–0,5 mm aus, um die Anforderungen zu erfüllen; Präzisions-Elektronik-Tags oder allgemeine industrielle Anwendungen erfordern eine Toleranz von ± 0,1 mm; Medizinische Etiketten und ultraschmale Farbbänder (Breite weniger als 10 mm) erfordern eine ultrahohe Präzision innerhalb von ±0,05 mm.
Wichtiger Schritt: Verlassen Sie sich nicht auf die theoretischen Werte in der Parametertabelle. Verlangen Sie unbedingt vom Hersteller einen Probeschnitt vor Ort mit Ihrer eigenen Bandwalze. Dabei soll die Abweichung zwischen Schnittbreite und Sollwert mit einem Messschieber gemessen und die tatsächlichen Messwerte als Referenz verwendet werden.
Schnittgeschwindigkeit: Das Gleichgewicht zwischen Effizienz und Qualität
Die Schneidgeschwindigkeit bestimmt den Ausstoß pro Zeiteinheit, doch die ausschließliche Fokussierung auf hohe Geschwindigkeiten führt zwangsläufig zu Verlusten. Der Zusammenhang zwischen Geschwindigkeit und Ausbeute ist nicht linear; vielmehr existiert ein optimales wirtschaftliches Intervall.
Die angegebenen Geschwindigkeiten dienen als Richtwerte: Langsamlaufende Economy-Modelle (50–100 m/min) eignen sich für kleine Losgrößen und verschiedene Produktvarianten; mittelschnelllaufende Standardmodelle (150–250 m/min) decken die meisten kommerziellen Anforderungen ab; Hochgeschwindigkeitsmodelle (300–500 m/min) sind für die kontinuierliche Großserienfertigung geeignet. Die nominelle Maximalgeschwindigkeit ist jedoch meist nur ein Laborwert, und die tatsächlich nutzbare Geschwindigkeit hängt maßgeblich vom Bandmaterial ab: Wachsbasierte Bänder sind weich und lassen sich auch bei höheren Geschwindigkeiten stabil schneiden; bei Bändern mit gemischter Basis muss die Geschwindigkeit typischerweise um 10–20 % reduziert werden; harzbasierte Bänder sind hart und weisen eine geringe Zähigkeit auf, weshalb sie mit 20–30 % niedrigeren Geschwindigkeiten als wachsbasierte Bänder betrieben werden müssen.
Die Forschungsergebnisse zeigten zudem den quantitativen Zusammenhang zwischen Geschwindigkeit und Ausbeute auf: Im mittleren Geschwindigkeitsbereich von 250 m/min kann die Ausbeute einen Spitzenwert von 98,5 % erreichen. Bei Geschwindigkeiten über 500 m/min sinkt die Ausbeute unter 90 %, und Probleme wie Grate, Bandbrüche und Ablösungen der Beschichtung treten gehäuft auf. Stabilität ist wichtiger als maximale Geschwindigkeit. Achten Sie bei der Modellauswahl auf den Wickelzustand bei Hochgeschwindigkeitsanläufen und Notstopps im üblichen Geschwindigkeitsbereich.
Gleichmäßigkeit des Volumens: Die übersehenen „versteckten Kosten“
Die Sauberkeit der Wickelendfläche ist der am häufigsten übersehene Indikator bei der Produktauswahl, beeinflusst aber direkt die Glätte des nachfolgenden Druckvorgangs. Die Abweichung der Endfläche sollte innerhalb von ±1 mm liegen, bei High-End-Anlagen sind sogar ±0,5 mm möglich.
Die Hauptursache für die Beschädigung der Stirnfläche sind Ausbuchtungen, Verzahnungen oder innere Falten, die alle auf unzureichende Spannungsregelung und -korrekturvorrichtungen zurückzuführen sind. Diese Probleme sind während des Schneidvorgangs möglicherweise nicht erkennbar, können aber bei nachgelagerten Kunden zu ungleichmäßigem Bandlauf, Druckfehlern oder sogar Bandrissen führen. Bei der Modellauswahl sollten Modelle mit geschlossener Spannungsregelung und aktiver Abweichungskorrektur bevorzugt werden. Eine Vor-Ort-Prüfung ist erforderlich, um sicherzustellen, dass der Wickelarm gleichmäßig läuft und der Rundlauf des Dorns ausreichend gering ist.

3. Konfigurationsprüfung: Die Spannungsregelung ist das Herzstück der Ausrüstung
Neben den Parametern bestimmt die Konfiguration der Kernkomponenten den tatsächlichen Verschleißgrad im Langzeitbetrieb. Dabei hat die Qualität des Spannungsregelungssystems einen Einfluss von über 50 % auf die Planheit der Wicklung.
Das Bandsubstrat ist extrem dünn und weist ausgeprägte Viskoelastizität auf. Bei niedrigen Geschwindigkeiten ist die Spannungsregelung relativ einfach, bei hohen Geschwindigkeiten steigt jedoch der Trägheitsunterschied zwischen Auf- und Abwickeln sprunghaft an. Sobald der Spannungssensor verzögert reagiert, dehnt der plötzliche Spannungsstoß das Substrat, was zu einer Einschnürung oder sogar zum Bandbruch führen kann.
Priorisieren Sie das vollautomatische, geschlossene Spannungsregelungssystem, das die Spannung während des Abwickelns, Ziehens und Aufwickelns in Echtzeit überwacht und anpasst. Beim Beschleunigen und Abbremsen sollten die Schwankungen innerhalb von ±1,5 % liegen. Die Konizitätskontrolle ist ebenso entscheidend – die fertige Rolle sollte von der Achse zum Außenring hin allmählich weicher werden, um innere Knicke oder ein Kollabieren des Außenrings zu vermeiden. Bei ultradünnen Bändern muss zudem darauf geachtet werden, ob der minimale stabile Spannungswert der Anlage den Anforderungen entspricht.
Im Hinblick auf die Wickelkonfiguration sind Schleifwellen für hochwertige Bänder und die Produktion von Bändern mit unterschiedlichen Spezifikationen unerlässlich. Jede Wickeleinheit ist mit einem unabhängigen Schleifring ausgestattet, der das Drehmoment in Echtzeit an Änderungen des Rollendurchmessers anpasst und so Probleme wie „lockere Innenwicklung, zu straffe Außenwicklung“ oder „Kern-Kern-Probleme“ effektiv behebt. Pneumatische Schleifwellen bieten eine höhere Regelgenauigkeit als mechanische und eignen sich daher besonders für Anwendungen mit häufig wechselnden Spezifikationen.
Das Werkzeugsystem beeinflusst die Kantenqualität direkt. Der Rundlauf des Werkzeugschafts sollte innerhalb von 0,01 mm liegen; je geringer der Rundlauf, desto sauberer die Kanten. Quadratische Klingen (Rasierklingen) eignen sich für dünne Bänder unter 70 µm, während runde Klingen (Scherenklingen) besser für dickere Materialien und Bänder mit Papierkaschierung geeignet sind. Der Spalt zwischen Klinge und Schlitz sollte zwischen 0,02 und 0,05 mm liegen, und die verschlissene Klinge sollte regelmäßig ausgetauscht werden, um Gratbildung zu vermeiden.
4. Flexible Produktionsanpassung: Schlüssel zur Reduzierung von Umrüstverlusten
Angesichts des Trends zu Aufträgen mit kleinen Losgrößen und vielfältigen Spezifikationen tritt der lange Zeitaufwand für die Umrüstung herkömmlicher Schneidemaschinen immer deutlicher hervor. Jede Spezifikationsänderung erfordert einen Maschinenstopp zum Zurücksetzen der Parameter, was eine Rüstzeit von etwa 20 Minuten in Anspruch nimmt und stark von der Erfahrung des Bedieners abhängt.
Bei der Modellauswahl sollte die schnelle Umrüstfähigkeit Priorität haben. Ausgestattet mit einem unabhängigen Werkzeugrevolver und einem servomotorisch angetriebenen Formelverwaltungssystem müssen Bediener lediglich die neuen Auftragsspezifikationen über den Touchscreen eingeben. Das System positioniert die Sägeblätter automatisch und passt die Spannungsparameter an. Dadurch reduziert sich die Umrüstzeit von mehreren zehn Minuten auf wenige Minuten oder sogar Sekunden. Die Anlage sollte Prozessparameter für Hunderte oder Tausende von Produkten speichern können, um diese bei der erneuten Fertigung desselben Auftrags direkt abzurufen. So werden Probeschnitte und damit verbundene Ausschussmengen durch wiederholte Maschineneinstellungen vermieden.
Darüber hinaus trägt der automatische Algorithmus zur Werkzeugpositionierung dazu bei, die Ausnutzung der Hauptwalzenbreite zu maximieren. Nach Eingabe der gewünschten Produktbreitenkombination berechnet das System automatisch den optimalen Werkzeugplan und vermeidet so Ausschuss durch wiederholte manuelle Werkzeugpositionierungstests.
Fazit: Probeschnitte sind wichtiger als Parameter.
Bei der Auswahl von Bandschneidemaschinen geht es im Wesentlichen darum, ein Gleichgewicht zwischen Präzision, Geschwindigkeit, Stabilität und Flexibilität zu finden, das den individuellen Anforderungen des Kunden entspricht. Es gibt keine „beste“ Maschine, sondern nur die „am besten geeignete“.
Egal wie gut das Datenblatt auch sein mag, der effektivste Weg, Fallstricke zu vermeiden, ist der Testzuschnitt mit einer eigenen Bandwalze vor Ort. Achten Sie dabei auf drei Aspekte: Schnittqualität bei unterschiedlichen Breiten (schmalste und breiteste Ausführung), sauberes Aufwickeln bei Hochgeschwindigkeitsstarts und Notstopps sowie einfache Auftragsumstellung. Eine optimal auf die Produktion zugeschnittene Schneidemaschine zeichnet sich nicht nur durch hohe Ausbringungsleistung aus, sondern auch durch die vollständige Ausnutzung jedes Meters Carbonband dank minimalem Materialverlust.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




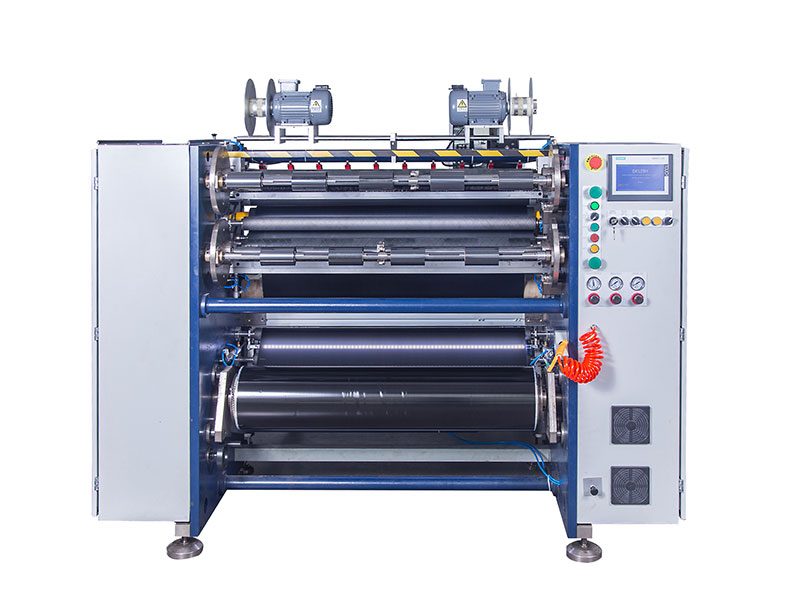 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






