Die Nachfrage nach Kleinserienverpackungen, Sicherheitsetiketten und hochwertigen Veredelungen hat Verarbeiter dazu veranlasst, auf Mehrmaterial-Schneiden umzusteigen. Eine Maschine, die vormittags Hologrammfolie und nachmittags Kaltfolie für einen Verpackungslauf verarbeiten kann, ist kein Luxus mehr, sondern eine Wettbewerbsnotwendigkeit. Werden diese drei Folienarten jedoch nur als „dünne Folien“ behandelt, führt dies unweigerlich zu Kantenfehlern, Spannungsfalten und Ausschuss.
Dieser Leitfaden erläutert die materialspezifischen Parameter für das Schneiden von holografischen, Kalt- und Heißprägefolien auf einer gemeinsamen Schneidplattform.
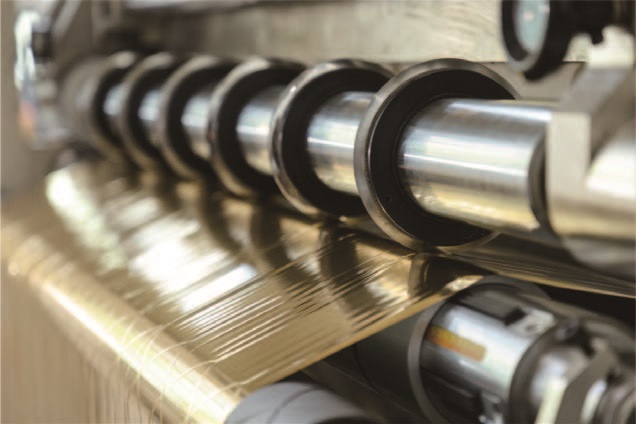
Die materielle Kluft verstehen
Bevor der Bediener auch nur einen einzigen Drehknopf verstellt, muss er sich darüber im Klaren sein, dass sich diese Folien nicht nur in ihrer Dicke, sondern auch in ihrem Schichtaufbau und ihrem mechanischen Verhalten unterscheiden.
HeißprägefolieEs handelt sich um eine mehrschichtige Transferfolie. Ein PET-Träger sorgt für Dimensionsstabilität, gefolgt von einer Trennschicht, einer Farb- oder Metallisierungsschicht und einer Haftgrundierung. Die Funktionsschichten sind empfindlich; die Trennschicht ist so konzipiert, dass sie unter Hitze und Druck präzise versagt, sodass bereits mechanische Reibung beim Schneiden eine Delamination auslösen kann.
KaltfolieEs wurde für den Klebstofftransfer in Druckmaschinen entwickelt. Im Vergleich zu Heißprägefolie ist es typischerweise dünner und spannungsempfindlicher, da es nicht über die gleiche starre Trägerstruktur verfügt und auf einem druckempfindlichen Klebstoffsystem basiert, das durch zu hohen Anpressdruck oder Wärmeentwicklung beim Schneiden beeinträchtigt werden kann.
Holografische FolieOb heiß oder kalt – es entsteht eine mikrogeprägte Oberfläche. Das holografische Bild ist eine physikalische Mikrostruktur, nicht nur ein gedrucktes Muster. Jeglicher Kontakt mit einer verschmutzten Führungsrolle, einem Grat am Schneidmesser oder einem vibrierenden Materialweg kann das Beugungsgitter verschmieren oder zerkratzen und das Sicherheitsmerkmal sichtbar beeinträchtigen.
Schaufelgeometrie und Freiraum: Die erste Variable
Die wichtigste Anpassung beim Wechsel zwischen diesen Werkstoffen ist die Scherfreiheit und die Überlappung.
FürHeißprägefolieDer seitliche Abstand zwischen den kreisförmigen Messern sollte etwas größer als die Foliendicke eingestellt werden – typischerweise im Bereich von0,02 bis 0,05 mmBei dünnen Blechen sollte die Überlappung minimal sein, von den Anwendern als „berührend, aber nicht drückend“ beschrieben. Ist der Abstand zu groß, wird die Metallisierungsschicht eingerissen statt geschnitten, wodurch ein Grat entsteht, der den Materialtransfer beim Stanzen behindert. Ist der Abstand zu gering, bricht die spröde Aluminiumschicht unter seitlicher Kompression.
KaltfolieSie profitieren zwar vom gleichen allgemeinen Prinzip der Freigängigkeit, aber da sie oft weicher und empfindlicher auf Klebstoffe reagieren, muss die Schneide länger scharf bleiben. Eine stumpfe Klinge auf kalter Folie erzeugt Reibungswärme, die den Klebstoff aufweicht und dazu führt, dass die Schnittkante beim Aufwickeln blockiert oder mit der angrenzenden Lage „verschweißt“. Für längere Anwendungen werden Klingen aus Wolframkarbid oder Keramik empfohlen, um die Schneide scharf zu halten.
Holografische FolieErfordert den konservativsten Spalt der drei. Die geprägte Schicht verzeiht keinerlei Druckspannungen. Der Spalt sollte am unteren Ende des zulässigen Bereichs für die Basisschichtdicke eingestellt werden. Ebenso wichtig istaxialer Rundlauf der SchaufelWenn der Rundlauf des Messerschafts einen bestimmten Wert überschreitet,0,003 mmDie holografische Oberfläche weist selbst bei korrekter Schnittbreite periodische Wellenmuster oder Glanzverluste auf. Eine Überprüfung des Messerschafts mit einer Messuhr vor jedem Holografie-Durchgang ist daher unerlässlich und stellt die Grundlage für die Kontrolle dar.

Spannung: Wo Kontraste unterschiedlich versagen
Die Spannung ist die entscheidende Variable. Alle drei Folien sind dünn und dehnbar, aber ihr elastisches Verhalten unterscheidet sich so stark, dass ein einmal festgelegtes Spannungsprofil bei einem Material akzeptable Ergebnisse liefert, bei einem anderen jedoch katastrophale.
HeißprägefolieDie PET-Trägerfolie ist relativ robust und verträgt daher moderate Zugkräfte. Als Ausgangspunkt für 12 µm dicke Elektroaluminiumfolie werden häufig 5–8 N Abwickel- und 8–12 N Aufwickelkraft genannt, wobei eine Schwankung innerhalb von ±0,5 N entscheidend ist. Die Aufwickelspannung muss mit zunehmendem Rollendurchmesser abnehmen; typischerweise wird eine Abnahme von 15–25 % angenommen, um Faltenbildung in der inneren Lage zu vermeiden.
KaltfolieErfordert eine geringere Spannung als Heißprägefolie ähnlicher Dicke. Die Klebeschicht ist druckempfindlich, und zu hohe Abwickelspannung kann zu Kaltverklebungen und Verstopfungen führen. Beginnen Sie mit einer Abwickelspannung im unteren Bereich des regelbaren Maschinenbereichs und erhöhen Sie diese nur, bis die Bahn plan ist. Weist die fertige Rolle Wölbungen oder Kantenverformungen auf, reduzieren Sie die Verjüngung anstatt die Basisspannung zu erhöhen.
Holografische FolieDie Zugfestigkeit liegt zwischen den beiden anderen Materialien, jedoch reagiert das Material am empfindlichsten auf Spannungsschwankungen. Die geprägte Schicht ist im Vergleich zum Trägermaterial steif, und schnelle Spannungsänderungen können zu Mikrorissen entlang der Schnittkante führen. Diese sind beim Aufwickeln nicht sichtbar, zeigen sich aber nach dem Prägen als feine Ausrisse. Für dieses Material ist eine geschlossene Spannungsregelung mit einer Kraftmessdose der offenen Drehmomentregelung deutlich vorzuziehen.
Auswahl der Rückspulwelle und Schlupfkompensation
Beim Schneiden schmaler Streifen – wie sie häufig bei Hologrammstreifen für Sicherheitsfäden verwendet werden – beeinflusst die Wahl der Aufwickelwelle die Rollenqualität maßgeblich. Für das Aufwickeln mehrerer Streifen aller drei Folientypen wird eine Gleitreibungs-Luftwelle (Differenzialwelle) empfohlen. Die Schleifringe gleichen minimale Dickenunterschiede im Material aus und ermöglichen so, dass jeder schmale Streifen unabhängig von seinen Nachbarstreifen mit gleichmäßiger Spannung aufgewickelt wird. Ohne Differenzschlupf würde eine dickere Stelle in einem Streifen dazu führen, dass sich die Rolle enger aufwickelt, wodurch Spannung von benachbarten Streifen abgezogen wird und unebene Endflächen entstehen.
Insbesondere bei holografischer Sicherheitsfolie sind einzelne Druckwalzen pro Streifen von Vorteil. Die geprägte Oberfläche reagiert empfindlich auf Druck und Vibrationen; eine durchgehende Druckwalze, die mehrere Streifen überspannt, überträgt Spannungsunterschiede von einer Bahn zur anderen. Einzelne Walzen isolieren jeden Schlitzstreifen und gewährleisten so eine ebene Oberfläche, ohne die holografische Mikrostruktur zu beschädigen.

Statische Kontrolle und Kontamination
PET-basierte Folien erzeugen stark statische Aufladung, insbesondere an der Trennstelle der Bahn. Geladene Folie zieht Staub und Partikel aus der Luft an, die sich in der Aufwickelwalze festsetzen und beim abschließenden Prägeprozess Nadellöcher oder Übertragungsfehler verursachen. Eine Ionisierungsleiste unmittelbar vor dem Aufwickelspalt ist die Mindestmaßnahme. Bei Hologrammfolie sollte die Leiste so positioniert werden, dass sie die Bahn nach dem Schneiden, aber bevor die Streifen auf die Aufwickelwelle auflaufen, neutralisiert.
Die Sauberkeit der Walzen ist ebenso wichtig. Getrocknete Klebstoffreste, Staub oder Metallpartikel auf der Führungswalze übertragen sich auf die Folienoberfläche. Bei Hologrammfolien ist diese Verunreinigung nicht nur optisch störend – sie kann den optischen Effekt lokal zerstören. Führen Sie daher eine regelmäßige Walzenprüfung und -reinigung zwischen den Materialwechseln durch, nicht nur zu Schichtbeginn.
Checkliste für den praktischen Wechsel
Beim Umstieg einer einzelnen Maschine von Heißprägefolie auf Kaltprägefolie und schließlich auf Hologrammfolie minimiert die folgende Abfolge das Ausprobieren von Fehlern:
1. Rundlauf des Messerschafts prüfenmit einer Messuhr. Nicht fortfahren, wenn die radiale Abweichung 0,003 mm bei holografischen Folien oder 0,005 mm bei anderen Folien überschreitet.
2. Scherspiel einstellenAngepasst an das Eingangsmaterial: 0,02–0,05 mm für Heißprägung und Kaltfolienprägung; schmaleres Ende dieses Bereichs für Hologramme.
3. Klingen wechseln oder überprüfenKaltfolie und Hologrammfolie sollten mit einer frischen oder frisch geschärften Schneide beginnen.
4. Rückspulwelle auswählenabhängig von der Schlitzbreite. Verwenden Sie Differenzial-Schiebewellen für schmale Mehrstreifenläufe.
5. Programmieren Sie ein sich verjüngendes SpannungsprofilAuf das Material abgestimmt. Beginnen Sie mit einer konservativen Einstellung und erhöhen Sie die Einstellungen nur, wenn die Webstruktur dies erfordert.
6. Statische Entladung aktivierenund die Funktion der Ionenbar bestätigen.
7. Führen Sie eine kurze Testphase durchund prüfen Sie die Schnittkante unter Vergrößerung. Grate an der Heißprägefolie deuten auf einen zu großen Spalt hin; Glanzverlust an der Hologrammfolie deutet auf einen Rundlauffehler der Klinge oder übermäßige Spannungsschwankungen hin.
Abschluss
Eine einzelne Schneidemaschine kann holografische, kalt- und heißprägefolien erfolgreich verarbeiten, jedoch nur, wenn der Bediener den Wechsel als materialspezifische Einrichtung und nicht als Breitenänderung behandelt. Die entscheidenden Unterschiede werden in Mikrometern und Newton gemessen: Scherspiel, Klingenrundlauf, Spannungsverjüngung und Schlupfkompensation. Werden diese Parameter korrekt eingestellt, wird die Maschine zu einem flexiblen und gewinnbringenden Werkzeug. Werden sie vernachlässigt, führt dies bei jeder Folienart zu Fehlern.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

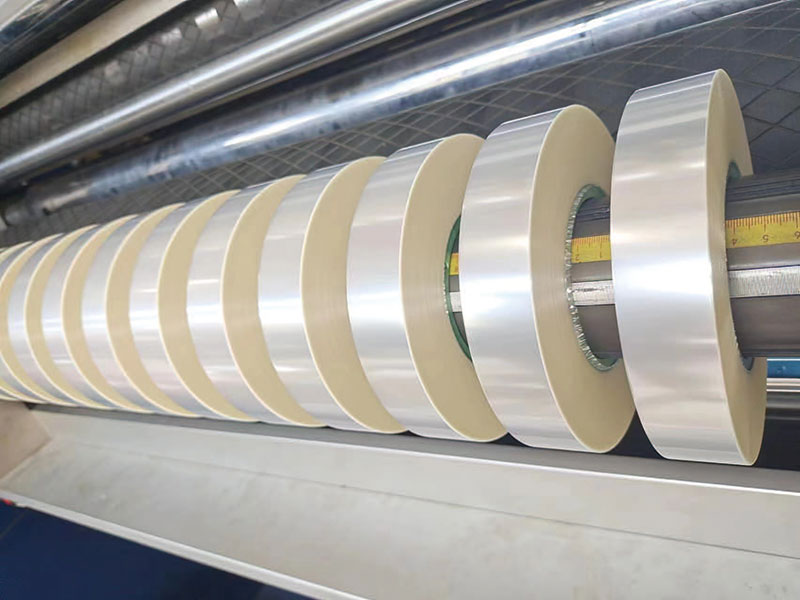
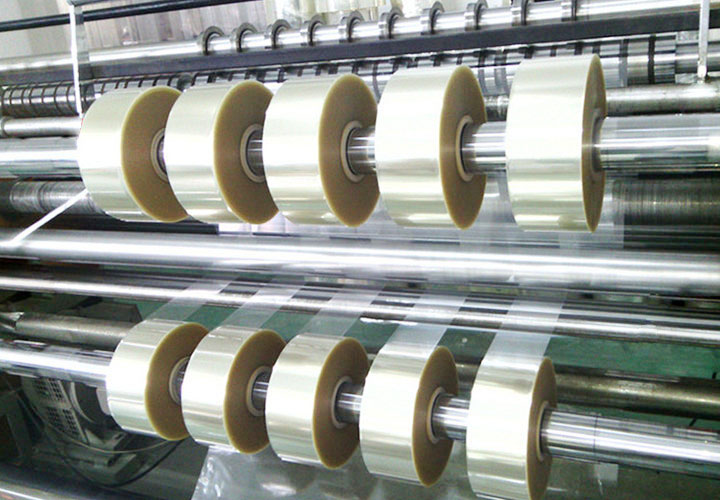

 Kaltfolienschneider
 Digital Enhancement Folienschneider
 Siebdruck-Folienschneider






