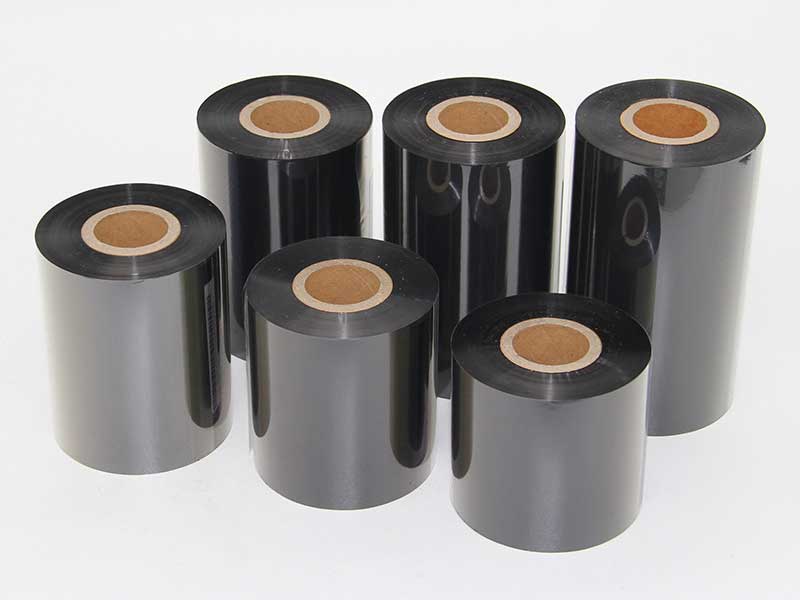
Die Farbbandschneidemaschine dient hauptsächlich zum Schneiden und Aufwickeln breiter Rollen von Materialien wie Farbbändern für Kartendrucker und Thermotransferbändern. Diese Materialien sind extrem dünn (üblicherweise nur 4,5–10 µm) und reagieren sehr empfindlich auf Spannungsschwankungen und Schnittgenauigkeit. Wer bei der Auswahl eines Modells nur auf Preis oder Aussehen achtet, kauft leicht ein Gerät, das zwar dreht, aber nicht gut schneidet. Durch die Kombination von Branchenpraktiken und Geräteparametern, insbesondere der drei Kernparameter – Schnittgenauigkeit, Spannungsregelung und Wickelqualität – lässt sich grundsätzlich beurteilen, ob sich die Anschaffung einer Maschine lohnt.
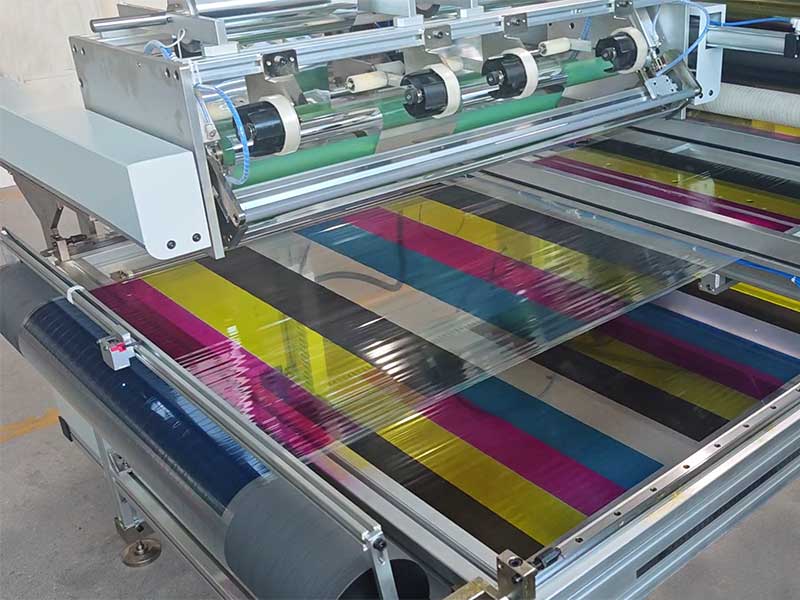
Kernparameter eins: Schneidgenauigkeit, die darüber entscheidet, ob das fertige Produkt verwendet werden kann.
Die erste Hürde beim Schneiden von Farbbändern ist die Breitentoleranz. Kartendrucker und Barcode-Drucker verfügen über sehr schmale Bandkanäle. Sind die Bandkanten rau oder weisen sie zu große Breitenabweichungen auf, kann es beim Drucken zu Bandfehlausrichtungen und fehlenden Inhalten kommen. Im schlimmsten Fall können Grate den Druckkopf beschädigen.
Bei der Modellauswahl sollten Sie nicht nur die vom Hersteller angegebene maximale Präzision berücksichtigen, sondern auch die verschiedenen Präzisionsstufen unterscheiden. Für allgemeine Logistiketiketten sind ± 0,3 bis 0,5 mm in der Regel ausreichend. Für Anwendungen wie Farbbänder, elektronische Etiketten und medizinische Rückverfolgbarkeitscodes empfiehlt sich jedoch eine Genauigkeit von ± 0,1 mm. Bei extrem schmalen Spezifikationen oder hochauflösendem Druck muss die Genauigkeit ± 0,05 mm erreichen. Beachten Sie, dass die Werte in der Parametertabelle oft unter Idealbedingungen gemessen werden. Um sicherzugehen, empfiehlt es sich, vor Ort eine eigene Farbbandrolle zuzuschneiden und die Breite mehrerer fertiger Produkte mit einem Messschieber zu messen. So können Sie prüfen, ob die Abweichung stabil und kontrollierbar ist, anstatt allein anhand der Musterbroschüre zu bestellen.
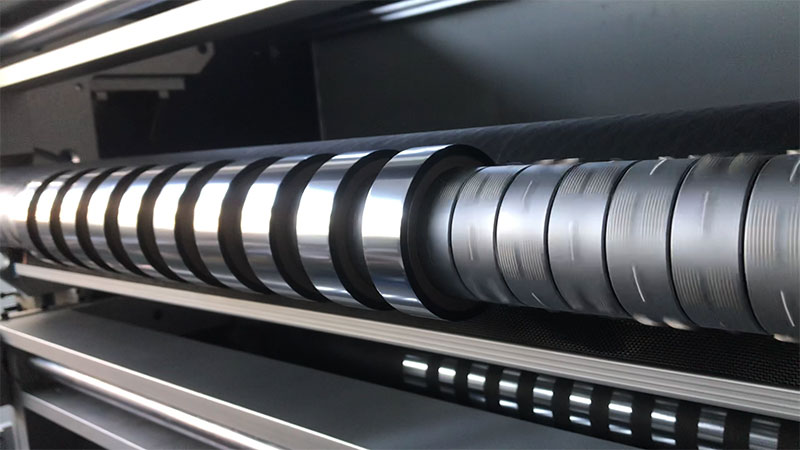
Hinter der Präzision stehen die Unterstützung des Werkzeugs und des Zentriersystems. Beim Schneiden von Farbbändern werden üblicherweise kreisförmige oder freischwebende Klingen verwendet. Die Werkzeugmaterialien reichen von gewöhnlichen Legierungen über Wolframstahl bis hin zu Keramikbeschichtungen. Harte Beschichtungen, wie beispielsweise kunststoffbasierte Materialien, erfordern Klingen mit höherer Härte, um saubere Schnitte zu gewährleisten und die Staubentwicklung zu reduzieren. Gleichzeitig durchläuft das Korrektursystem den gesamten Wickelprozess vom Abwickeln bis zum Aufwickeln. Die CCD-Fotoelektronenkorrektur reagiert optimal auf Materialien wie Farbbänder, die reflektierende oder halbtransparente Eigenschaften aufweisen können, und kann Abweichungen sofort korrigieren. Verzichtet die Anlage auf eine aktive Korrektur und verlässt sich ausschließlich auf die mechanische Kantenbegrenzung, ist es schwierig, eine langfristige Stabilität der Schnittgeradheit zu gewährleisten.
Zweiter Kernparameter: die Spannungsregelung, die darüber entscheidet, ob der Schneidprozess stabil ist.
Das Trägermaterial des farbigen Klebebands besteht aus einer ultradünnen PET-Folie, die extrem spannungsempfindlich ist. Bei zu hoher Spannung dehnt und verformt sich die Basisfolie, wodurch die Farbschicht leicht abblättert. Bei zu geringer Spannung eiert der Streifen an der Schneidekante, was zu einem gezackten Schnitt und Faltenbildung beim Aufrollen führt. Die Spannungsregelung gilt daher in der Branche als das A und O von Schneidemaschinen – und das ist keine Übertreibung.
Um die Qualität des Spannsystems zu beurteilen, ist entscheidend, ob Ab- und Aufwickeln unabhängig voneinander in einem geschlossenen Regelkreis gesteuert werden. Günstige Geräte verwenden oft nur einen Satz Magnetpulverkupplungen zum gleichzeitigen Ab- und Aufwickeln der Schläuche. Dabei ändert sich die Spannung mit dem Spulendurchmesser. Eine bessere Konfiguration ist die Steuerung der Abwickelseite durch eine Magnetpulverbremse oder einen Servomotor für konstante Spannung, während die Wickelseite unabhängig von einem Frequenzumrichter oder Servo mit Kegelspannungsfunktion angetrieben wird. Mit zunehmendem Durchmesser der fertigen Rolle verringert sich die Spannung automatisch, um Faltenbildung oder Verkleben der äußeren Lage mit der inneren zu verhindern. Werden Farbstreifen gleichzeitig auf mehrere Wellen gewickelt, ist die Gleitwelle unerlässlich. Sie ermöglicht das unabhängige Verschieben jeder Spule und die individuelle Drehmomentanpassung und löst so das Problem von „einer zu fest und einer zu locker“ auf.
Bei der Modellauswahl können Sie dem Hersteller eine gezielte Frage stellen: Verringert sich die Wicklungsspannung automatisch mit dem Spulendurchmesser? Kann die Gegenseite lediglich mit „manuelles Potentiometer“ antworten, bedeutet dies, dass die Spannungsregelung noch im offenen Regelkreis arbeitet und die Ausbeute beim Schneiden dünner Farbstreifen schwer zu gewährleisten ist.
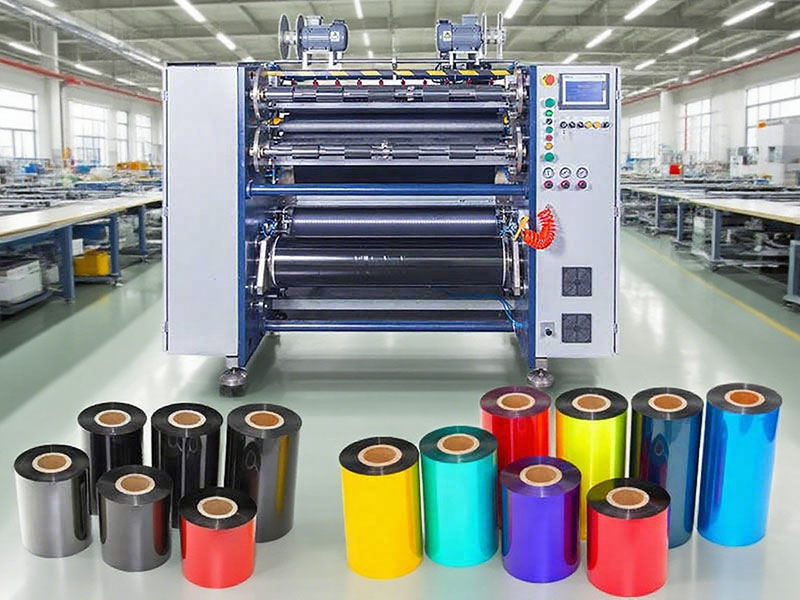
Kernparameter 3: Die Sauberkeit der Wicklung, die darüber entscheidet, ob der nachfolgende Prozess reibungslos verläuft.
Unsauberes Aufwickeln ist ein leicht zu übersehender, aber oft übersehener Kostenfaktor. Weist die zugeschnittene Farbbandrolle unebene, gezackte Kanten oder Falten im Inneren auf, ist der Abwickelwiderstand nach dem Einlegen in den Drucker ungleichmäßig. Im besten Fall entstehen weiße Einkerbungen, im schlimmsten Fall kann das Band reißen. In der Industrie ist üblicherweise eine Abweichung der Endfläche von ±1 mm vorgeschrieben, wobei bessere Geräte bis zu ±0,5 mm erreichen.
Gleichmäßigkeit wird nicht durch erzwungenes Aufwickeln der Spule erreicht; sie hängt von zwei Voraussetzungen ab: erstens der bereits erwähnten geschlossenen Spannungsregelung und zweitens der Befestigungsmethode der Aufwickelwalze. Bei der Oberflächenwicklung werden Reibungswalzen eingesetzt, um die fertige Produktspule zu bewegen. Dadurch werden Spannungsschwankungen reduziert und die Stirnfläche geebnet. Die Gleitwellenwicklung eignet sich für die gleichzeitige Produktion mehrerer Spezifikationen, wobei jede Spule unabhängig das Drehmoment steuert. Darüber hinaus ist die Spezifikationskompatibilität der Spule zu prüfen – fertige Farbbandspulen sind üblicherweise in 1-Zoll- und ½-Zoll-Ausführung erhältlich. Ob die Anlage beide Größen unterstützt und wie einfach der Spulenwechsel ist, beeinflusst die Effizienz der täglichen Auftragsabwicklung maßgeblich.
Kurzübersicht: Sitzen Sie entsprechend Ihren Bedürfnissen
| Anwendungsszenarien | Anforderungen an die Schneidgenauigkeit | Spannungskonfiguration – Fazit | Zielvorgabe für die Rollenreinheit |
| Konventionelle Logistik-Etikettenbänder | ±0,3~0,5 mm | Abwickeln von Magnetpulver + Aufwickeln mit variabler Frequenz | ± innerhalb von 1 mm |
| Farbige Bänder für Karten/elektronische Etiketten | ±0,1 mm | Doppelte geschlossene Schleife + konische Spannung | ±0,5 bis 1 mm |
| Extrem schmale Abmessungen / hohe Auflösung | ± 0,05 mm Klasse | Vollständig geschlossener Servo-Regelkreis + Gleitwelle | ± innerhalb von 0,5 mm |
Noch ein letzter Hinweis: Konzentrieren Sie sich nicht blind auf hohe Geschwindigkeitswerte. Maschinen mit Nenngeschwindigkeiten über 300 m/min müssen beim Schneiden von harzbasierten oder ultradünnen Farbbändern oft langsamer laufen, und die tatsächliche Leistung ist möglicherweise nicht besser als bei einer stabilen Maschine mit mittlerer Geschwindigkeit im Bereich von 150–200 m/min. Der wichtigste Auswahlgrund war schon immer, auf Stabilität und Ausbeute bei üblichen Geschwindigkeiten zu setzen, anstatt sich auf die höchsten Werte zu konzentrieren. Bringen Sie Ihre eigene Mutterrolle mit, um den Schnitt zu testen, die Breite zu messen, die Stirnflächen zu prüfen und die Spannungskurven zu kontrollieren. Nur wenn diese drei Parameter erfüllt sind, sind die Maschinen für die nächste Verhandlungsrunde geeignet.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Schneidemaschine für Kohlenstoffbänder
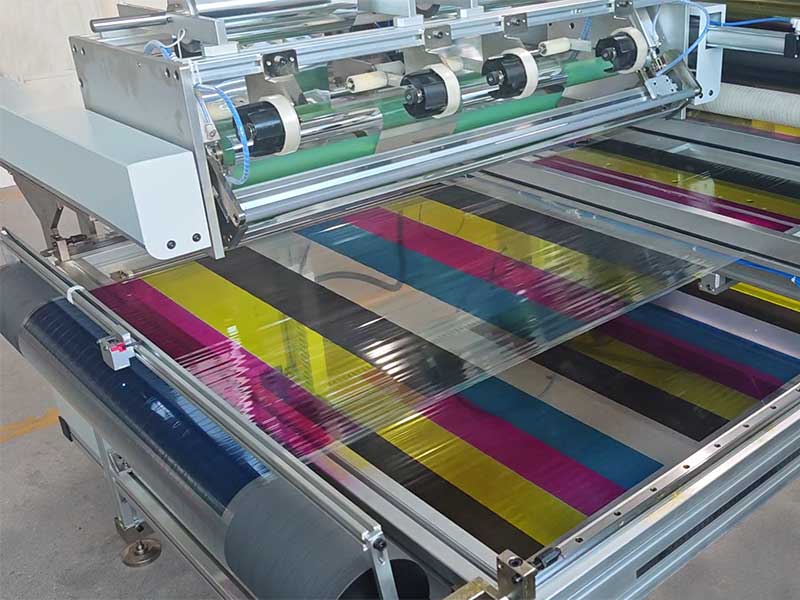 Farbband-Schneidemaschine






