In der Produktionskette von Thermotransferbändern ist das Schneiden der letzte und anspruchsvollste Arbeitsschritt. Die beschichteten breiten Masterrollen werden hier in die vom Kunden benötigten Breiten geschnitten – von den üblichen mehreren zehn Millimetern bis hin zu den ultradünnen Spezifikationen von nur wenigen Millimetern für elektronische Etiketten. Die Bänder selbst sind extrem dünn, typischerweise nur 4,5 bis 6 Mikrometer dick, und bestehen aus einer PET-Basisfolie und einer Farbbeschichtung, was sie empfindlich und empfindlich macht. Wenn die Schneidemaschine nicht präzise genug arbeitet, weist das Endprodukt unsaubere Kanten und ungleichmäßige Breite auf, was zu Papierstaus oder Bandrissen in nachfolgenden Druckern führen kann. Unzureichende Materialverluste führen zu über zehn Metern Verschwendung pro Auftragswechsel, und an diesen oft übersehenen Stellen gehen Gewinne verloren. Der Wert der vollautomatischen Bandschneidemaschine liegt genau in diesen beiden grundlegenden Kriterien:Präzises Schneiden, minimaler Abfall.
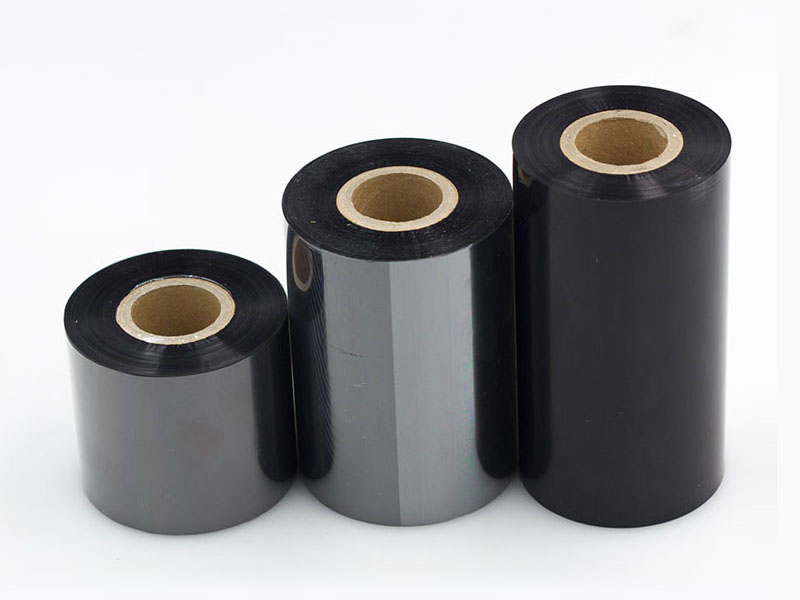
Die Präzision hängt primär von der Spannung ab.Die Zugkraft, die beim Schneiden auf das Band wirkt, kann selbst bei geringfügigen Abweichungen Probleme verursachen. Ist die Spannung zu hoch, wird die PET-Basisfolie gedehnt und verformt, was nach dem Schneiden zu einer Verringerung der Breite und zu Maßabweichungen führt. Ist die Spannung hingegen zu niedrig, wird das Material locker und knittert, und die Wickelfläche wird uneben, wodurch beim Bedrucken weiße Linien und Falten sichtbar werden. Herkömmliche Schneidemaschinen verwenden Magnetpulverkupplungen zur Spannungsregelung. Diese weisen jedoch eine verzögerte Reaktion und Schwankungen von bis zu ±10 % auf, was bei hohen Geschwindigkeiten zu massivem Ausschuss führen kann. Das vollautomatische Modell hingegen arbeitet mit einer geschlossenen Servoregelung: Spannungssensoren überwachen die Spannung in Echtzeit, SPS-Steuerungen berechnen die Werte anhand voreingestellter Kurven, und Aktuatoren passen die Werte im Millisekundenbereich an. Die Spannung der drei Abschnitte zum Abwickeln, Schneiden und Aufwickeln wird unabhängig voneinander eingestellt. Die Wicklung erfolgt konisch gesteuert, wobei die Spannung mit zunehmendem Durchmesser stufenweise abnimmt. So wird sichergestellt, dass der schmale Streifen vom vollen bis zum leeren Zustand straff bleibt. Der Effekt besteht darin, dass Spannungsschwankungen auf ±0,25 N reduziert werden und der Abfall des Start-Stopp-Zugbandes von durchschnittlich 5,2 Metern pro Spule auf 1,1 Meter pro Rolle sinkt.
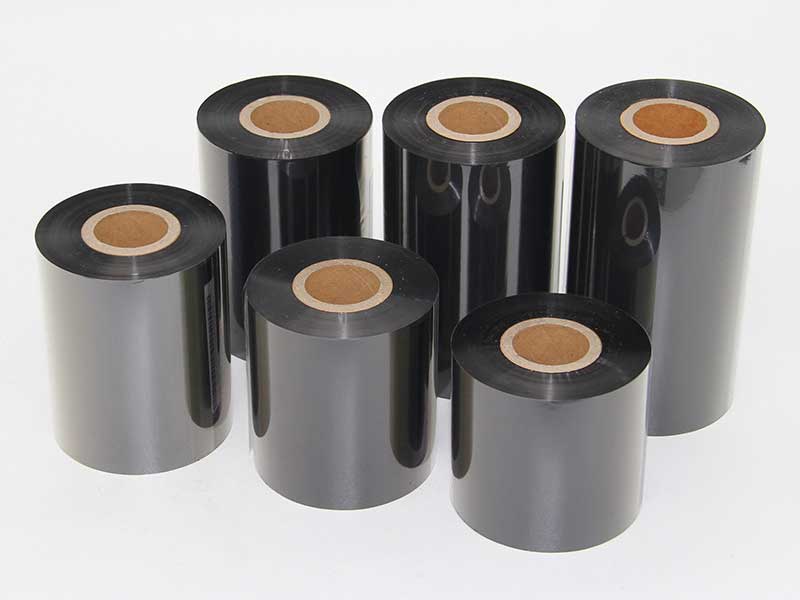
Korrektur ist eine weitere Verteidigungslinie für Genauigkeit.Wird das Band weniger als 10 Millimeter getrennt, ist die Seitenstabilität extrem gering. Weicht es bereits um einige Dutzend Mikrometer ab, gilt es als Ausschuss. Die vollautomatische Schneidemaschine ist mit fotoelektrischen oder Lasersensoren zur Echtzeit-Kantenerkennung, servogesteuerten Korrekturwalzen zur Feinjustierung, einer Reaktionszeit im Millisekundenbereich und einer dynamischen Korrekturgenauigkeit von ±0,1 Millimetern oder sogar besser ausgestattet. In Kombination mit einem hochsteifen Rahmen und präzisionsgeschliffenen Führungswalzen wird der Rundlauf der Wickelwelle auf den Mikrometerbereich begrenzt. Der Bandverlauf von der Schneide zum Kern ist stets parallel, wodurch eine spiegelglatte Stirnfläche ohne Streifen oder Kanteneinbrüche gewährleistet wird.
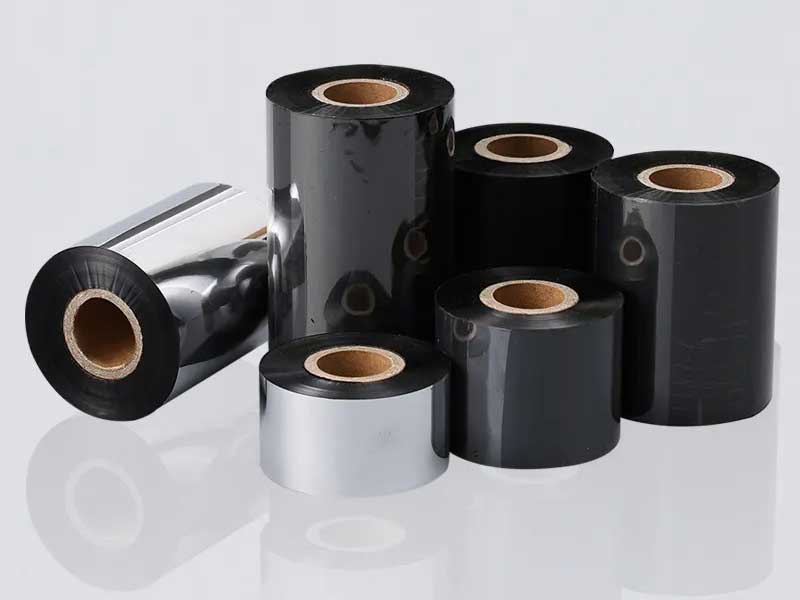
Die Reduzierung der Verluste ist in jedem Detail der Auftragsänderungen und Ausschussmaterialien verborgen.Der Materialverlust beim Schneiden liegt branchenweit üblicherweise zwischen 3 % und 5 %, wobei ein erheblicher Teil davon nicht als „notwendige Kosten“ anzusehen ist. Der größte versteckte Kostenfaktor ist der Foliendurchbruch beim Auftragswechsel: Standardmäßig werden 20 Meter reines Kohlenstoffband zum Abziehen verwendet, was zu einem zusätzlichen Ausschuss von über zehn Metern pro Auftrag führt. Vollautomatische Modelle ermöglichen es den Bedienern, die minimale stabile Übergangslänge der Anlage durch Tests mit Ausschussköpfen oder fehlerhaften Produkten aus dem vorherigen Auftrag anstelle der Zuführung von neuem Material zu ermitteln. Diese kostenlose Verbesserung kann die Verluste beim Auftragswechsel deutlich reduzieren. Auch die Materialzufuhr am Ende der Spule birgt Herausforderungen: Sobald der Spulendurchmesser den eingestellten Wert erreicht, schaltet das System automatisch in den „Kleinspulen-Modus“. Dadurch wird die Spannung von ca. 100 N bei voller Spulengröße auf 30 N reduziert, ein vorzeitiger Bandauswurf aufgrund von Spannungsinstabilität verhindert und die Reitstocklänge von durchschnittlich 15 Metern auf unter 5 Meter verkürzt.
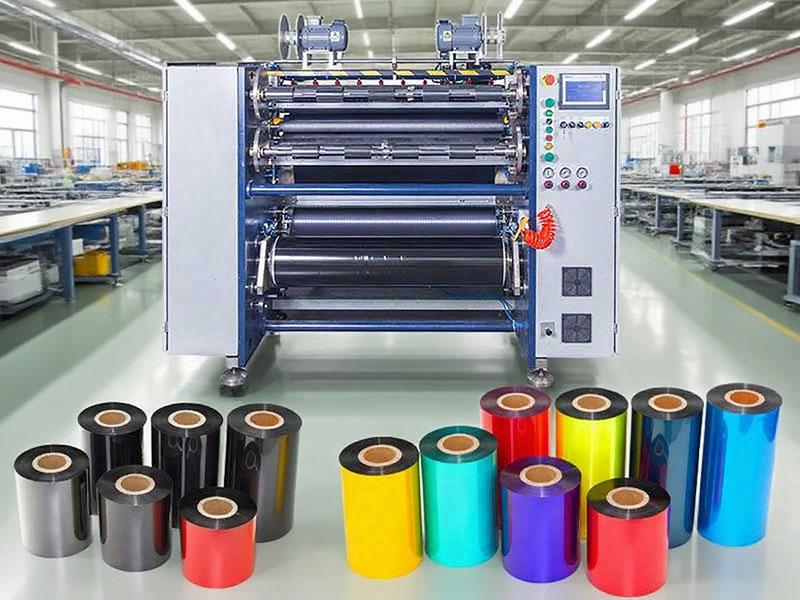
Die Qualität des Schneidwerkzeugs und der Schnittfläche beeinflusst direkt die Lebensdauer des nachgelagerten Druckkopfes.Wenn die Schnittfläche Grate aufweist, können mikroskopisch kleine Partikel abfallen und den Druckkopf verunreinigen. Ausfransungen führen zu ungleichmäßigem Aufwickeln und plötzlichen Spannungsänderungen. Die vollautomatische Schneidemaschine verwendet hochharte Kreismesser, deren Winkel an das Farbbandmaterial angepasst werden. Der Spalt zwischen Messern und Schlitzen wird auf 0,02 bis 0,05 Millimeter kontrolliert und regelmäßig geprüft und ausgetauscht. Die geschnittenen Farbbänder haben glatte und gerade Kanten, und die schmalen Bänder laufen reibungslos im Drucker, ohne durch ungleichmäßige Kantenkräfte zu brechen.
Betrachtet man diese einzelnen Schritte zusammen, so ist die hohe Präzision und der geringe Materialverlust der vollautomatischen Bandschneidemaschine nicht das Ergebnis einer einzelnen Spitzentechnologie, sondern vielmehr einer systematischen Abstimmung von Spannungsregelung, automatischer Abweichungskorrektur, präziser Werkzeugführung und optimierten Auftragswechselstrategien. Für Bandhersteller ist das Schneiden die letzte Hürde der Kostenkontrolle und der erste Schritt zur Qualitätssicherung. Eine Maschine, die präzise schneidet und weniger Material verbraucht, spart Material und erhält die Druckqualität des Bandes bis zum Kunden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



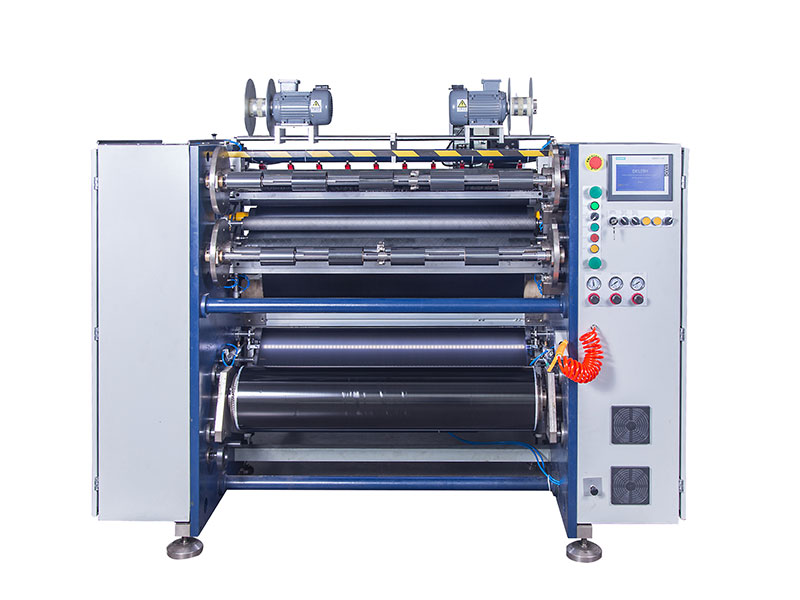
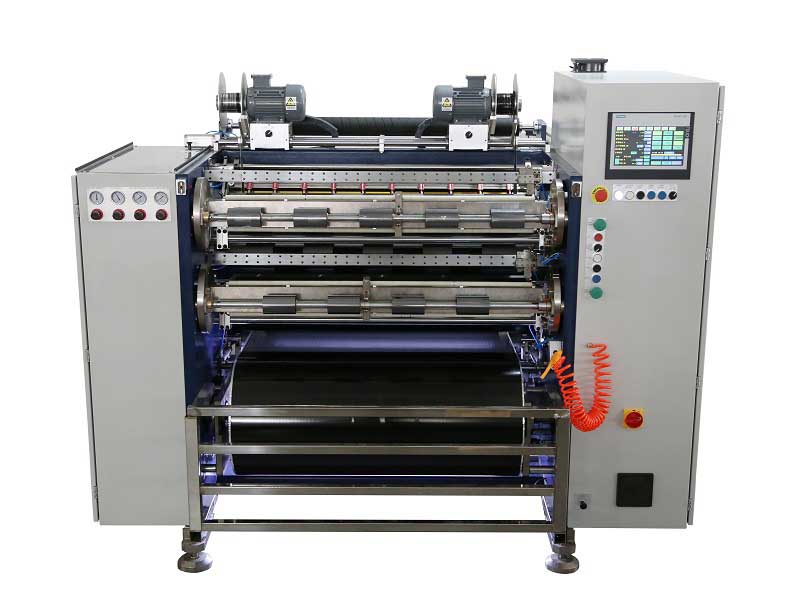 Vollautomatische Thermotransfer-Bandschneidemaschine






