Bei der Auswahl einer Folienschneidemaschine geht es im Wesentlichen nicht darum, das Gerät mit den höchsten Leistungsparametern zu wählen, sondern darum, eine Maschine zu finden, die optimal zu den Materialeigenschaften und dem Auftragsrhythmus passt. Viele Betriebe berichten von einer Auslastung von rund 40 % nach dem Kauf von Hochgeschwindigkeitsmodellen, wodurch sich die Amortisationszeit von einem auf drei Jahre verlängert hat. Das Problem entsteht oft, wenn Material und Produktionskapazität getrennt betrachtet werden: Das Material bestimmt die Leistungsfähigkeit der Maschine, die Kapazität hingegen die Fertigstellung; beides muss gemeinsam berücksichtigt werden.
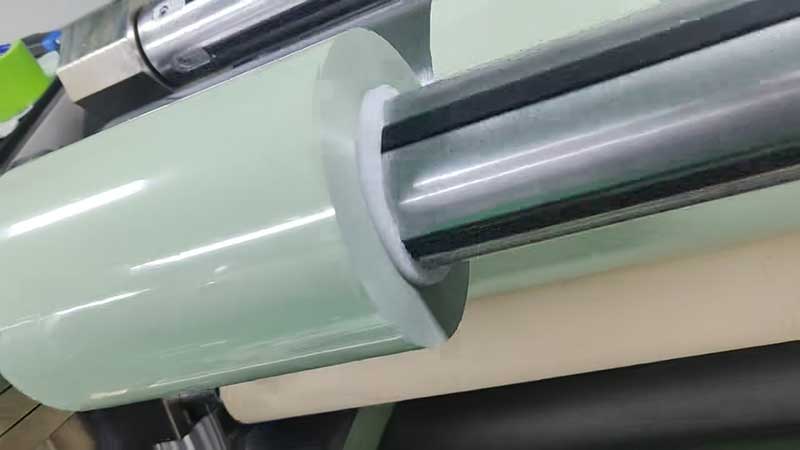
1. Zuerst sollte man das „Temperament“ der Materialien verstehen, dann die Gerätekonfiguration besprechen.
Die physikalischen Eigenschaften verschiedener Folien variieren stark; für die gleiche Maschine sind die erforderliche Spannung, Geschwindigkeit und der Werkzeugwinkel zum Schneiden von BOPP und PE fast völlig unterschiedlich.
BOPP-Folie: Empfindlich gegenüber Dehnung, vorzugsweise geringe statt hoher Spannung.BOPP weist eine gute Steifigkeit auf, neigt jedoch zu Zugverformung. Es wird empfohlen, die Spannung beim Schneiden im niedrigen Bereich von 8–12 N zu halten, die Schnittgeschwindigkeit 150 m/min nicht zu überschreiten und den Werkzeugdruck gering zu halten, da sonst Längsstreifen und Schichtfehler auftreten können. Bei einem hohen Anteil an BOPP-Aufträgen sollte der Fokus eher auf der Feineinstellung der unteren Spannungsgrenze der Anlage als auf der maximalen Nenngeschwindigkeit liegen.
PET-Folie: Hält hohen Geschwindigkeiten stand, ist aber empfindlich gegenüber statischer Elektrizität und Folienbruch.PET zeichnet sich durch hohe Festigkeit und gute Temperaturbeständigkeit aus und hält Schneidgeschwindigkeiten von 120–300 m/min stand. Die eigentliche Herausforderung liegt bei ultradünnem PET (3–12 µm), wo eine unzureichende Kontrolle des Schneidwiderstands leicht zu Folienbruch führt. Dies erfordert den Einsatz von luftgelagerten Messern, um Spannungsschwankungen innerhalb von ±0,5 N zu halten. Werden optische Folien oder Lithiumbatterieseparatoren in PET verarbeitet, muss zudem geprüft werden, ob die Anlage für staubfreie Umgebungen geeignet ist und über eine antistatische Ausstattung verfügt.
PE-Folie: weich und neigt zum Verkleben, mit einer Wickelspannung, die oben höher und unten niedriger ist.PE ist weich und hochduktil, daher muss die Wickelspannung 5–10 % höher sein als die Sollspannung. Gleichzeitig muss die Spannung mit zunehmendem Spulendurchmesser schrittweise reduziert werden, da sonst die innere Lage komprimiert und verformt wird. Beim Schneiden von PE ist eine hohe Unabhängigkeit der Wickelwelle erforderlich, und eine Gleitwellenkonfiguration ist nahezu unerlässlich. Andernfalls lässt sich die Spannung jeder Walze beim Schneiden schmaler Bänder nicht unabhängig voneinander einstellen, was die Gewährleistung einer gleichmäßigen Stirnflächenqualität erschwert.
Wenn in der Werkstatt ganzjährig verschiedene Materialien verarbeitet werden müssen, sind Höchstleistungen von der Maschine nicht erforderlich. Sie sollte jedoch über ein intelligentes Spannungsregelungssystem (mit vordefinierten Materialprozessparametern) und einen modularen Schnellwechsel-Werkzeughalter verfügen. Die Wechselzeiten konnten von vier Stunden auf unter fünfzehn Minuten reduziert werden, und bei der Bearbeitung kleiner Serien mit verschiedenen Werkstoffen übertrifft dieser Wert die Spitzengeschwindigkeiten um 100 m/min.
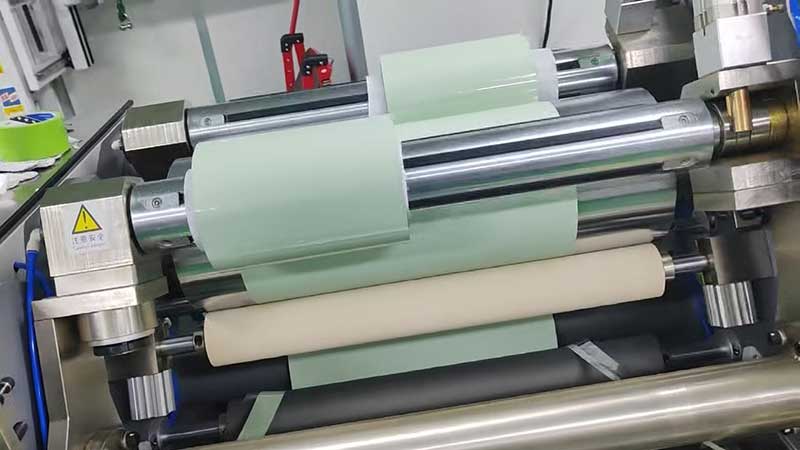
2. Kapazitätsanpassung: Konzentrieren Sie sich nicht auf die Nenndrehzahl, sondern auf die effektive Leistung.
Die auf dem Typenschild der Schneidemaschine angegebenen Werte von 300 m/min und 500 m/min sind Grenzwerte, nicht Ihre tatsächlichen Ausstoßwerte. Die tatsächliche Kapazität muss anhand der effektiven Betriebsstunden und der Auslastung berechnet werden.
Die Branchenerfahrung zeigt, dass die Gesamtauslastung in der Schneidephase üblicherweise zwischen 55 % und 70 % liegt, wobei das Aufrollen der Spule, das Durchführen der Folie, die Abfallentsorgung und die Werkzeugeinstellung viel Zeit in Anspruch nehmen. Bei 3 bis 5 Modellwechseln pro Tag, wobei jeder Wechsel 10 bis 30 Minuten dauert, kann der Anteil der effektiven Produktionszeit weiter auf 60 % bis 75 % reduziert werden. Dies bedeutet, dass eine Maschine mit einer Nenngeschwindigkeit von 400 m/min eine tatsächliche, kontinuierliche effektive Geschwindigkeit im Bereich von 240 bis 280 m/min erreichen kann.
Ein pragmatischerer Ansatz besteht darin, anhand der Auftragsspitzen rückwärts zu arbeiten: Man zieht die Aufträge der letzten zwölf Monate heran und ermittelt die monatlichen Spitzenwerte sowie die Spezifikationsverteilung. Wenn die fünf häufigsten Spezifikationen mehr als 70 % des Gesamtvolumens ausmachen, kommt der Kapazitätsvorteil vollautomatischer Hochgeschwindigkeitsmaschinen zum Tragen. Sind die Spezifikationen hingegen breit gestreut und gibt es viele kleine Aufträge, kann die Flexibilität halbautomatischer Maschinen sogar wertvoller sein als die Geschwindigkeit vollautomatischer. Es wird empfohlen, für die nächsten zwölf Monate eine effektive Anlagenkapazität in Höhe des 1,2-Fachen der erwarteten Spitzenlast einzuplanen. Dies ermöglicht die Nachbearbeitung von Mustern und vermeidet Spannungsschwankungen sowie eine geringere Wickelkopfgenauigkeit durch Volllastbetrieb.
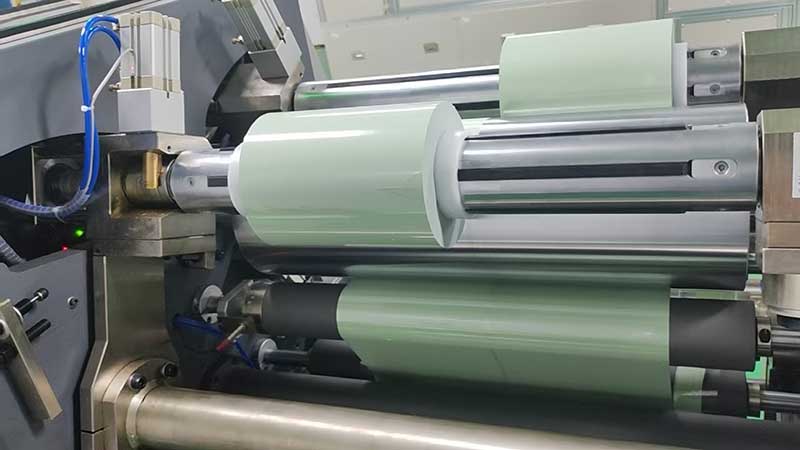
3. Auswahlverfahren basierend auf Szenarioabgleich
Szenario 1: Einzelner Werkstoff, große Charge, wenige SpezifikationenBeispielsweise spezialisiert sich ein Unternehmen auf BOPP-Verpackungsfolien mit einer täglichen Verarbeitungskapazität von über 8 Tonnen. Bei der Auswahl der Anlagen liegt der Fokus auf dem Abwickeldurchmesser und der Anzahl der Wickelstationen. Ein Wickeldurchmesser von ≥ 1000 mm ist erforderlich, um seltenes Umwickeln bei hohen Geschwindigkeiten zu ermöglichen; das Wickeln mit zwei Stationen reduziert die Abwickelstillstandszeiten. Wählen Sie eine Geschwindigkeit von 500 m/min mit Sicherheitszulage, aber stellen Sie sicher, dass das Spannsystem Schwankungen innerhalb von ± 0,5 N bei hohen Geschwindigkeiten hält; andernfalls steigt die Fehlerrate mit zunehmender Geschwindigkeit.
Szenario 2: Produktion mit mehreren Materialien, mittlere Losgrößen, häufige SpezifikationsänderungenDies entspricht der Realität in den meisten Fabriken für flexible Verpackungen und Beschichtungen. Der wichtigste Auswahlfaktor hat sich von der Geschwindigkeit hin zu Wechseleffizienz und Spannungsregelung verlagert. Das servogesteuerte, vollautomatische Modell arbeitet mit der Materialfingerabdruckbibliothek und ermöglicht die Umschaltung zwischen Spannung, Geschwindigkeit und Werkzeugdruck über voreingestellte Parameter. Dadurch verkürzt sich die Werkzeugwechselzeit von vier Stunden auf fünfzehn Minuten. Die Gleitwelle ist ein unverzichtbares Bauteil; bei schmalen Streifen mit Schnittbreiten von nur 30 mm muss jede Walze unabhängig gleiten, um eine gleichmäßige Spannung zwischen Innen- und Außenschicht zu gewährleisten. Eine hohe Geschwindigkeit ist nicht erforderlich; ein effektiver Durchsatz von 150–250 m/min ist für mittlere Auftragsmengen ausreichend.
Szenario 3: Ultradünne Folien, Spezialfolien, Produkte mit hohem Mehrwert.Beispiele hierfür sind 3–12 µm dicke PET-Folien, Lithiumbatterie-Separatoren und optische Folien. Diese Anwendungen stellen extrem hohe Anforderungen an die Kontrolle von Folienbrüchen und an die Reinheit. Beim Schneiden sollten Werkzeugsätze mit luftgelagerten Werkzeugen oder hochpräzise Kreisschneider mit einer Korrekturgenauigkeit von ±0,1 mm bevorzugt werden. Die Antistatikvorrichtung ist Standard und nicht optional. Die Geschwindigkeit ist nicht der primäre Zielkonflikt – der Verlust eines Folienbruchs bei hohen Geschwindigkeiten in ultradünnen Folien kann einen halben Tag Hochgeschwindigkeitsproduktion zunichtemachen. Bei der Auswahl von Modellen sollten Lieferanten gebeten werden, Ihre Materialien als reale Muster zu verwenden und die Folienbruchrate dünner Abschnitte sowie die Qualität der Wickelendfläche zu beobachten, anstatt sich nur auf die Parametertabelle zu verlassen.
Szenario 4: Kleinserien, Prototypen, kundenspezifische AufträgeBei einer monatlichen Auftragsmenge von über zwanzig Spezifikationen und geringem Volumen pro Spezifikation stößt die hohe Geschwindigkeit vollautomatischer Linien aufgrund häufiger Modellwechsel an ihre Grenzen. Die flexiblen Spezifikationswechsel und die geringeren Investitionskosten halbautomatischer Modelle machen diese daher zu einer sinnvollen Alternative. Manuelle oder halbautomatische Modelle arbeiten typischerweise mit Geschwindigkeiten von 10 bis 150 m/min, benötigen 1 bis 2 Mitarbeiter pro Schicht und deutlich weniger Platzbedarf als vollautomatische Linien. Die eingesparten Investitionen in Schnellwechselvorrichtungen und Bedienerschulungen führen zu einer direkteren Steigerung der Produktionseffizienz.
4. Zwei harte Einschränkungen, die leicht übersehen werden
Unabhängigkeit der Filmrolle.Viele Auswahllisten erwähnen lediglich die Anzahl der Spulen, nicht aber die Qualität des Wickelvorgangs. Beim Schneiden schmaler Streifen kann die Spannung der einzelnen Spulen bei herkömmlichen Vollwellenwickelverfahren nicht unabhängig voneinander eingestellt werden, wodurch straffe äußere und lockere innere Lagen die Regel sind. Für saubere Schnittflächen ist ein Wickelverfahren mit Gleitwelle oder unabhängiger Servowicklung unerlässlich; je kleiner die Schnittbreite, desto wichtiger ist dieser Aspekt.
Das Werkzeug auf das Material abstimmenKreisförmige Schneidmesser eignen sich für dicke Folien ab 20 µm, während Rasierklingen für ultradünne Folien und Gießfolien geeignet sind. Weiche PE-Folien werden mit flachen Rundmessern geschnitten, um Grate zu vermeiden, während bei harten PET-Folien auf das Werkzeugmaterial und die Standzeit geachtet werden muss. Wenn der Lieferant lediglich das „Standard-Rundmesser“ angibt, ohne nach der Dicke und Härte Ihrer Materialien zu fragen, nimmt er Ihre handwerkliche Kompetenz höchstwahrscheinlich nicht ernst.
Der letzte Schritt bei der Modellauswahl besteht darin, Ihre Mutterrolle zum Lieferanten zu bringen oder sie auf der Mustermaschine zu testen. Prüfen Sie, ob die Wickelendfläche nach dem Schneiden sauber ist, ob Streifen oder Falten auf der Folienoberfläche vorhanden sind und ob die schmalen Streifen nicht falsch ausgerichtet sind – dies ist aussagekräftiger als der Blick auf eine Parametertabelle. Eine Maschine mit mittlerer Geschwindigkeit, die gut mit den Materialien arbeitet, ist oft einer Hochgeschwindigkeitsmaschine, die mit den Materialien konkurriert, auf Dauer überlegen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


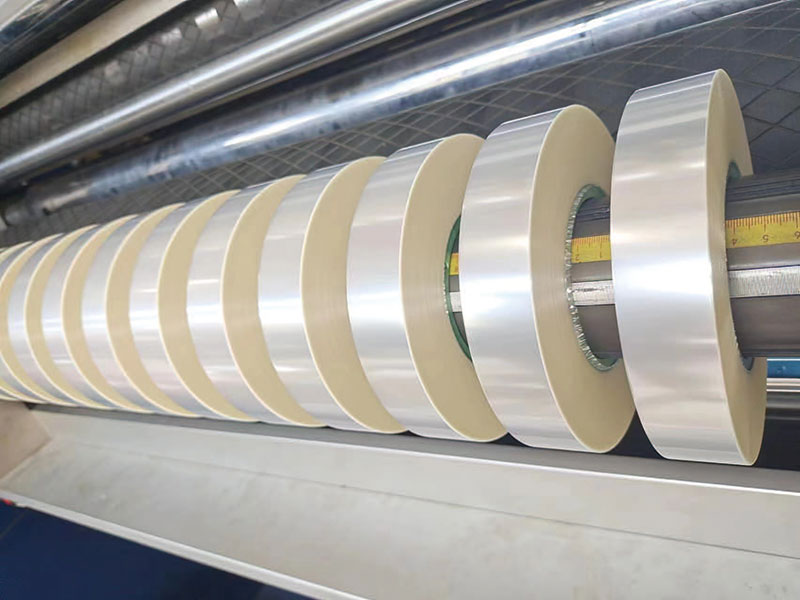 Folienschneidemaschine
 Bandschneidemaschine
 Bandschneider
 Barcode-Bandschneidemaschine
 Einseitiger Klebstoffschneider
 Doppelseitiger Klebeschneider
 Kapazitäts-Filmschneider
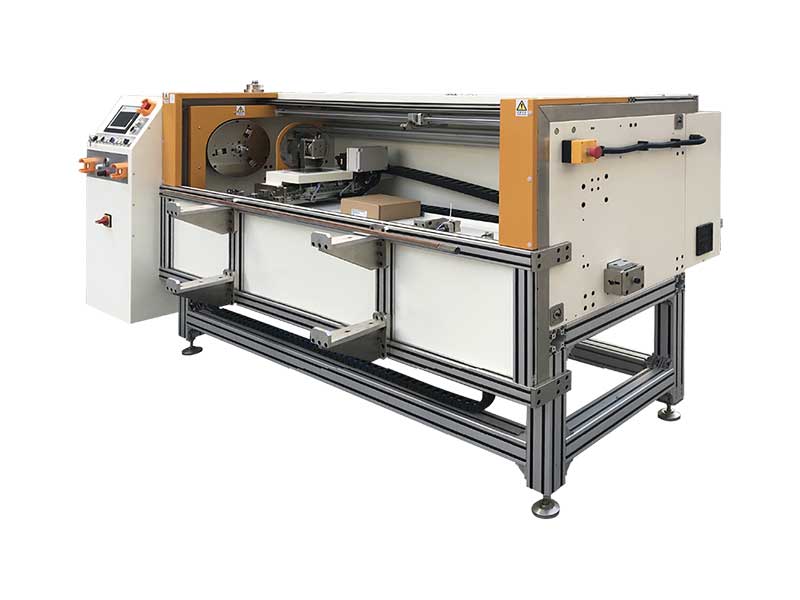 Automatischer Folienrollenschneider






