Das Schneiden von Solarfolie ist ein entscheidender Prozess in der Produktion, der die Ausbeute der Endprodukte maßgeblich bestimmt. Eine breite Mutterrolle wird längs in mehrere schmale Rollen geschnitten, wobei die Folie während des gesamten Prozesses in einem dynamischen Zustand bleibt. Die Aufgabe der Spannungsregelung besteht darin, die Zugkraft auf die Folie in den drei Phasen Abwickeln, Transportieren und Aufwickeln in einem optimalen Bereich zu halten. Zu hohe Spannung verdünnt die Membran und führt zu Einreißen an den Rändern; ist die Spannung zu niedrig, lockert sich die Folie, und die Bewegung wird unregelmäßig und faltig. Solarfolie selbst ist ein mehrschichtiger Verbundaufbau mit verschiedenen Funktionsschichten, die sich in Elastizitätsmodul und Dehnung unterscheiden. Dadurch reagiert sie deutlich empfindlicher auf Spannungsschwankungen als herkömmliche Verpackungsfolien. Das Verständnis des Prinzips der Spannungsregelung bedeutet im Wesentlichen, die Empfindlichkeit der Materialien bei hohen Verarbeitungsgeschwindigkeiten zu berücksichtigen.
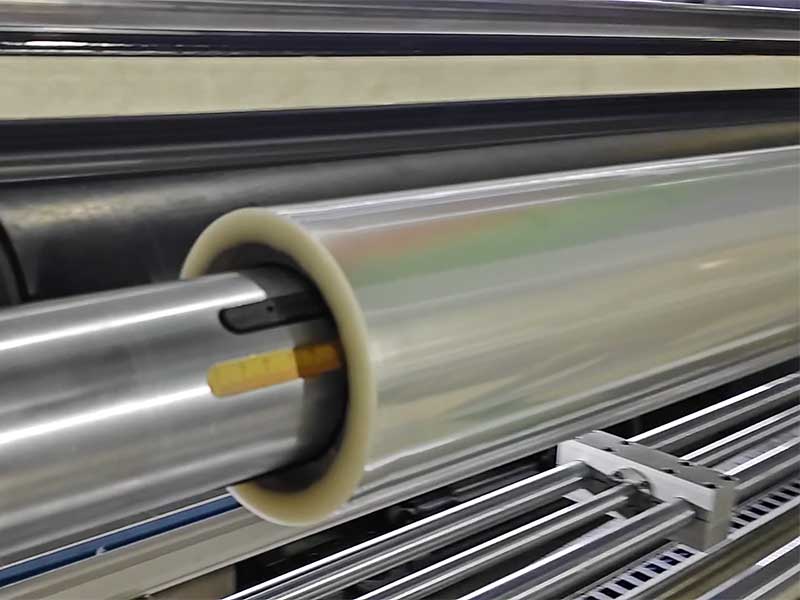
1. Der Preis des Kontrollverlusts über Spannungen: Warum ist Sonnenfolie besonders „empfindlich“?
Der typische Aufbau einer Solarfolie besteht aus einer UV-Schutzschicht, einer Wärmedämmschicht, einer explosionsgeschützten Schicht und einer Montageklebstoffschicht. Die thermoplastischen Eigenschaften und das mechanische Verhalten der einzelnen Schichtmaterialien variieren jedoch. Bei schwankender Schnittspannung tritt zunächst die Maßgenauigkeit ins Spiel: Ist die Spannung zu hoch, dehnt sich die Folie während des Transports leicht, und nach dem Aufwickeln baut sich die Spannung allmählich ab. Dadurch ist die tatsächliche Breite des fertigen Produkts geringer als der Sollwert. Ist die Spannung hingegen zu niedrig, ist die Folienoberfläche locker, und das Korrektursystem muss häufiger ansprechen, was zu unebenen Endflächen führt.
Weitere, oft verborgene Schäden treten auf mikroskopischer Ebene auf. Die Oberfläche von Solarmembranen weist häufig Nanobeschichtungen oder funktionelle Mikrostrukturen auf; übermäßige Spannung kann diese präzisen Strukturen stören und die optische Leistung beeinträchtigen. Ungleichmäßige Spannungen zwischen den Schichten können zu einer Delamination der Verbundstruktur führen. Bleibt die Spannung während des Wickelvorgangs konstant, erhöht sich mit zunehmendem Rollendurchmesser die Kompression der inneren Schicht durch die äußere Folie. Der radiale Druck auf die innere Folie kann deren Streckgrenze überschreiten, was zu welligen oder teleskopartigen Endflächenfehlern führt. Diese Fehler sind beim Schneiden möglicherweise nicht mit bloßem Auge sichtbar, können aber bei der anschließenden Folienapplikation als Blasen, Ablösungen an den Kanten oder Falten auftreten.
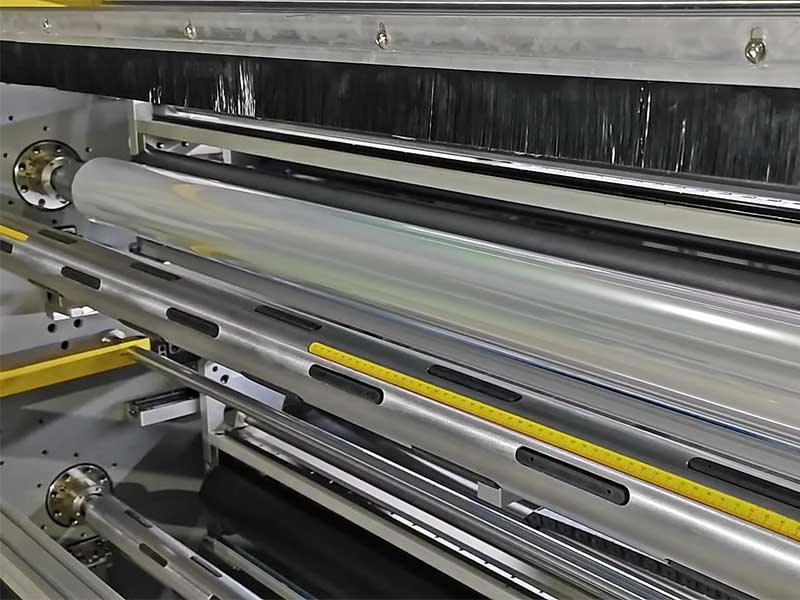
2. Der grundlegende Regelkreis der geschlossenen Regelung: Reaktion im Millisekundenbereich von der Erkennung bis zur Ausführung
Das Spannungsregelungssystem moderner Solarmembran-Schneidemaschinen ist eine typische Closed-Loop-Feedback-Architektur, die aus drei Stufen besteht: Erkennung, Berechnung und Ausführung, wobei die Zykluszeiten in Millisekunden gemessen werden.
Kernstück des Prüfprozesses ist der Spannungssensor. Gängige Bauformen sind Spannungsmesswalzen (Kraftmessdosen) und schwimmende Walzensensoren. Die Spannungsmesswalzen sind in Reihe entlang des Filmtransports geschaltet. Beim Umlaufen des Films über die Walzenoberfläche wird der auf ihn wirkende Druck von Sensoren in elektrische Signale umgewandelt, die die Spannung in diesem Abschnitt in Echtzeit widerspiegeln. Die schwimmende Walze erfasst Spannungsänderungen durch ihre physikalische Auslenkung: Bei zunehmender Spannung wird die Walze zur Seite gezogen; bei abnehmender Spannung drückt der Zylinder oder die Feder sie zurück. Die Auslenkung wird mittels Potentiometern oder Encodern in elektrische Signale umgewandelt, die indirekt die Spannung repräsentieren. Einige High-End-Anlagen verfügen zusätzlich über Encoder am Aufwickelwellenende, um die Spannungsanpassung durch Berechnung von Änderungen des Rollendurchmessers zu unterstützen.
Die Berechnungsphase wird von einer SPS oder einem dedizierten Regler übernommen. Nachdem das Sensorsignal in den Regler gelangt ist, wird es mit dem voreingestellten Sollwert der Spannung verglichen, und die resultierende Abweichung wird dem Regelalgorithmus zugeführt. In industriellen Anwendungen wird am häufigsten die PID-Regelung eingesetzt – Proportionalanteile reagieren auf aktuelle Abweichungen, Integralanteile eliminieren stationäre Fehler und Differenzialanteile unterdrücken Überschwingen. Die Besonderheit beim Schneiden von Solarfolien besteht jedoch darin, dass sich mit zunehmendem Wickeldurchmesser das Trägheitsmoment und die dynamischen Eigenschaften des Systems entsprechend ändern. Dies erschwert es einem PID-Regler mit festen Parametern, über den gesamten Rollendurchmesser eine optimale Leistung aufrechtzuerhalten. Daher werden in der Praxis häufig segmentierte oder adaptive PID-Regler eingesetzt, die die Regelparameter entsprechend dem Rollendurchmesserbereich anpassen. Fortschrittlichere Lösungen nutzen Fuzzy-Logik, wodurch der Regler die Ausgangskraft basierend auf der Größe und Änderungsrate der Spannung anpassen kann. Dies reduziert den Aufwand für die manuelle Parametereinstellung.
Die Ausführungsphase ist in drei Abschnitte unterteilt, die jeweils unterschiedliche Steuerungsaufgaben übernehmen. Die Abwickelzone wird üblicherweise von Magnetpulverbremsen oder Servomotoren versorgt, die ein Widerstandsmoment bereitstellen. Dieses sorgt durch Anpassung des Bremsmoments für eine stabile Spannung. Da der Spulendurchmesser von groß nach klein abnimmt, erzeugt dasselbe Bremsmoment bei größerem Durchmesser eine geringere und bei kleinerem Durchmesser eine höhere Spannung. Daher muss die Wickelsteuerung mit einer Durchmessererkennung verknüpft sein, um den Sollwert des Drehmoments dynamisch anzupassen. Die Traktionszone befindet sich vor dem Schneidmesser, und die Drehzahl der Traktionswalze bestimmt die lineare Geschwindigkeit der Folie. Ihre Spannungsregelung hängt hauptsächlich von der Koordination der Drehzahldifferenz zwischen dem vorderen und hinteren Abschnitt ab. Der Wickelbereich ist der Schwerpunkt der Spannungsregelung. Der Servomotor treibt die Wickelwelle an, und die Steuerung passt das Motordrehmoment anhand der Spannungsrückmeldung an. Mit zunehmendem Spulendurchmesser steigt auch das zur Aufrechterhaltung einer konstanten Spannung erforderliche Drehmoment. Wie bereits erwähnt, ist jedoch eine Wicklung mit konstanter Spannung genau die Ursache für Stirnflächenfehler. Daher wird im Wickelbereich üblicherweise eine konische Spannungsregelung angewendet.
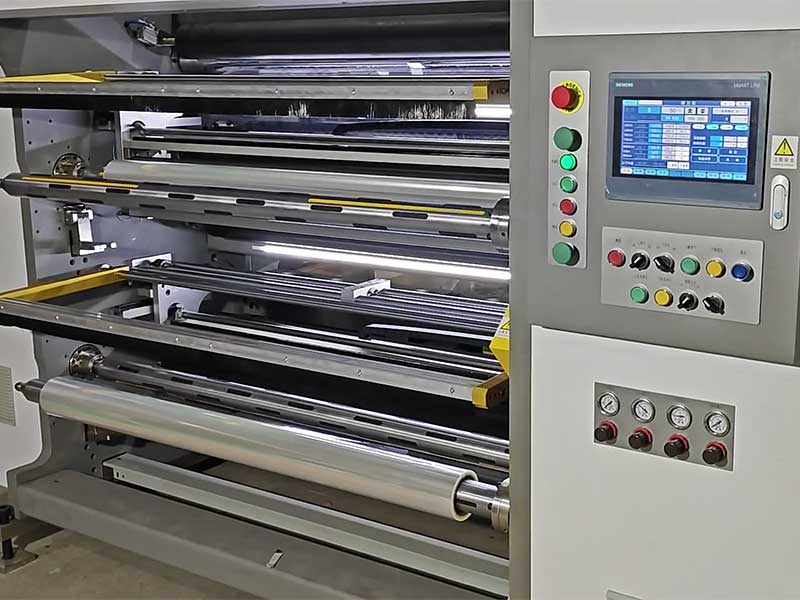
3. Kegelspannung: Der Kernalgorithmus der Wickelstufe
Die Steuerung der Wickelspannung ist ein zentrales Konstruktionsmerkmal, das das Schneiden von Solarfolien von anderen Verfahren unterscheidet. Der Grundgedanke ist: Die Wickelspannung ist kein fester Wert mehr, sondern nimmt mit zunehmendem Spulendurchmesser entlang einer vorgegebenen Kurve allmählich ab.
Warum ist ein Materialabfall notwendig? Stellen Sie sich eine sich allmählich vergrößernde Folienrolle vor, bei der die äußere Folie während des Wickelns radialen Druck auf die innere Schicht ausübt. Bei konstanter Wickelspannung steigt dieser Druck linear mit der Anzahl der Lagen an, und die Folie in der Nähe des Kerns wird immer stärker komprimiert. Überschreitet der Druck die Elastizitätsgrenze des Materials, verformt sich die innere Schicht irreversibel oder wirft Falten. Durch die Verjüngung der Folie wird die äußere Schicht relativ „lockerer“, wodurch der Anstieg des radialen Drucks gedämpft wird und die Spannung zwischen Kern und äußerer Schicht gleichmäßiger wird.
Die Form der Kegelkurve wird sowohl durch die Materialeigenschaften als auch durch die Prozessanforderungen bestimmt. Gängige Typen sind linearer, stückweiser und exponentieller Kegel. Der lineare Kegel ist der einfachste: Die Spannung nimmt mit dem Walzdurchmesser mit einer festen Steigung vom Anfangswert ab. Der segmentierte Kegel verwendet unterschiedliche Dämpfungsraten in verschiedenen Durchmesserbereichen. Beispielsweise wird die Spannung im Bereich kleiner Durchmesser langsamer reduziert, um eine straffe Wicklung zu gewährleisten, während sie im Bereich großer Durchmesser beschleunigt wird, um einen Überdruck in der inneren Lage zu vermeiden. Eine in den Patentunterlagen beschriebene Implementierung sieht folgendermaßen aus: Sobald der aktuelle Durchmesser der Wickelspindel das 1,5-fache des Anfangsdurchmessers erreicht, wird die Kegelspannungsanpassung eingeleitet. Der diskrete PID-Regler wandelt die Spannungsabweichung in eine Kompensation für das Drehmoment des Wickelmotors um, sodass das Kegelmodell, das die tatsächliche Spannung erfasst, den „optimalen Spannungswert“ liefert. Diese stufenweise Eingriffsstrategie gewährleistet ein stabiles Wickeln bei kleinen Walzen und verhindert gleichzeitig Beschädigungen der inneren Lage bei großen Walzen.
4. Materialanpassung und Trends: Von „schneidbar“ zu „gut zu schneiden“
Die Vielfalt der Solarfolien-Produktpalette stellt zusätzliche Herausforderungen an die Spannungsregelung. Der Oberflächenreibungskoeffizient und der Elastizitätsmodul von gefärbten, Metall- und Keramikfolien unterscheiden sich deutlich, sodass die gleichen Spannungsparameter nach einem Materialwechsel oft neu eingestellt werden müssen. Der aktuelle technische Ansatz besteht darin, eine integrierte Materialparameterbibliothek in die Steuerung einzubauen. Diese speichert empfohlene Spannungswerte, Kennlinien, Beschleunigungs-/Verzögerungssteigungen usw. für gängige Folientypen als Formeln, die bei Produktionsumstellungen mit einem Klick abgerufen werden können. Dadurch wird die Abhängigkeit von Betriebserfahrung reduziert.
Ein weiterer bemerkenswerter Trend ist die Einführung der Vorsteuerung. Während die Regelung im geschlossenen Regelkreis lediglich bei Abweichungen korrigiert, versucht die Vorsteuerung, Abweichungen präventiv zu kompensieren. Erkennt das System beispielsweise eine bevorstehende Erhöhung der Schneidgeschwindigkeit, erhöht der Trägheitswiderstand der Folie die Spannung im Moment der Beschleunigung. Die Vorsteuerung reduziert daraufhin im Vorfeld das Drehmoment der Abwickelbremse oder erhöht das Drehmoment des Wickelmotors, um die durch die Geschwindigkeitsänderungen verursachten Spannungsschwankungen teilweise auszugleichen. In Kombination mit der Digital-Twin-Technologie lässt sich der Schneidprozess in einer virtuellen Umgebung simulieren, wobei die Spannungsparameter vor dem Start optimiert werden. Dies reduziert die Kosten für das Ausprobieren verschiedener Parameter zusätzlich.
Letztendlich geht es bei der Spannungsregelung der Solarfolienschneidemaschine um ein Balanceproblem: Die Folie muss straff gespannt sein, um einen stabilen Transport und eine saubere Wicklung zu gewährleisten, aber nicht zu straff, um ihre mehrschichtige Verbundstruktur nicht zu beschädigen. Sensoren, Algorithmen und Aktoren arbeiten zusammen, um im Millisekundentakt den Kraftwert zu ermitteln, der das Material sowohl nachgiebig als auch unbeschädigt macht. Das Verständnis dieses Mechanismus erklärt auch, warum der Schneidprozess als entscheidender Faktor für die Qualität von Solarfolien gilt – er verändert zwar nicht die Zusammensetzung der Folie, entscheidet aber darüber, ob die Folie ihr volles Leistungspotenzial ausschöpfen kann.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Solarfolien-Schneidemaschine






