Die Wahl der richtigen Heißprägefolien-Schneidemaschine ist eine entscheidende Entscheidung, die sich direkt auf Ihre Produktionsausbeute, die Materialnutzung und die Qualität der nachfolgenden Prägungen auswirkt. Da Heißprägefolien-Substrate typischerweise eine Dicke von 12 µm bis 25 µm aufweisen, erfordert der Schneidprozess höchste Präzision. Von den vielen zu bewertenden Spezifikationen verdienen drei Parameter besondere Aufmerksamkeit: Schnittbreite, Betriebsgeschwindigkeit und Spannungsregelung. Dieser Leitfaden erläutert jeden Parameter und dessen Wechselwirkungen hinsichtlich der Schnittqualität.
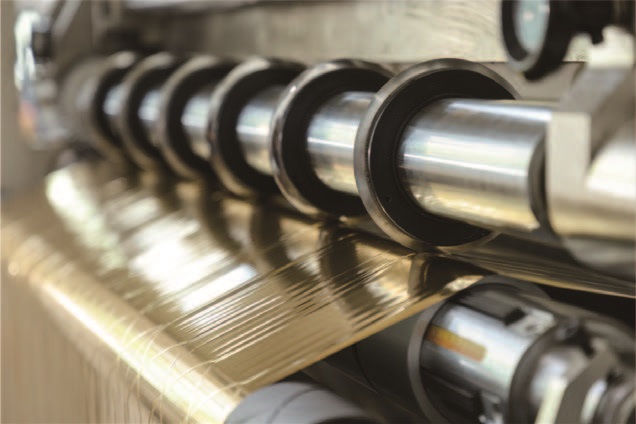
Schnittbreite: Maschinenkapazität an Ihr Produktsortiment anpassen
Die Spezifikation der Schnittbreite umfasst sowohl die maximale Bahnbreite, die die Maschine verarbeiten kann, als auch die minimale Schnittbreite, die sie zuverlässig erzeugen kann. Für Heißprägefolienhersteller bestimmt die maximale Breite, welche Eingangsrollen verarbeitet werden können, während die minimale Breite die Möglichkeiten für Produkte mit schmalem Gewinde vorgibt.
Eine typische Heißprägefolienschneidemaschine verarbeitet Schnittbreiten von maximal 300 mm bis 800 mm und eine minimale Aufwickelbreite von 30 mm oder sogar weniger für spezielle Anwendungen mit schmalen Folienstreifen. Wenn Ihr Produktportfolio sehr schmale Folienstreifen umfasst – wie beispielsweise 5 mm breite Sicherheitsfäden oder Zierbänder –, müssen Sie sicherstellen, dass die Maschine die Schnittkantenqualität bei diesen Abmessungen beibehält. Ein Probeschnitt mit Ihrem dünnsten und schmalsten Material ist die einzige zuverlässige Methode, dies zu bestätigen.
Neben den reinen Schnittbreiten ist die Steifigkeit der Schneidwelle zu berücksichtigen. Größere Schnittbreiten erfordern proportional steifere Wellen, um ein Durchbiegen unter dem Schneiddruck zu verhindern. Biegt sich die Welle durch, kann es in mittleren Bereichen zu unsauberen Schnitten kommen, während an den Rändern übermäßige Kräfte wirken. Dies führt zu ungleichmäßigen Ergebnissen entlang der Bahn.
Geschwindigkeit: Abwägung zwischen Durchsatz und Schnittqualität
Heißprägefolien-Schneidemaschinen erreichen typischerweise mechanische Geschwindigkeiten von 200 bis 500 Metern pro Minute, wobei die Arbeitsgeschwindigkeiten oft etwas niedriger liegen. Höhere Geschwindigkeiten deuten zwar auf einen höheren Durchsatz hin, der Zusammenhang zwischen Geschwindigkeit und Qualität ist jedoch nicht linear.
Mit steigender Schneidgeschwindigkeit nehmen dynamische Fehler zu. Die seitliche Abweichung kann sich von ca. ±0,10 mm bei Geschwindigkeiten unter 100 m/min auf ±0,35 mm bei Geschwindigkeiten über 300 m/min verschlechtern. Auch die Spannungsschwankungen nehmen zu und können zu Kantenverformungen oder Wickelfehlern führen. Bei ultradünnen Folien unter 12 µm sind daher möglicherweise konservative Geschwindigkeiten erforderlich, um die Dimensionsstabilität zu gewährleisten.
Bei der Bewertung von Geschwindigkeitsvorgaben sollte der Fokus auf dem effektiven Output und nicht allein auf der Maximalgeschwindigkeit liegen. Berücksichtigen Sie die Zeit für Auftragswechsel, Bahnführung und Abfallentsorgung. Eine Maschine mit automatisierter Werkzeugpositionierung und Schnellspannsystemen kann die Rüstzeiten von 15 Minuten auf bis zu 3 Minuten reduzieren und so die Produktivität im praktischen Einsatz deutlich steigern, selbst bei moderater Spitzengeschwindigkeit.

Spannungssteuerung: Die unsichtbare Kraft hinter Qualität
Die Spannungsregelung ist wohl der wichtigste Parameter für das erfolgreiche Schneiden von Heißprägefolie. Heißprägefolien, typischerweise PET, reagieren sehr empfindlich auf Spannungsschwankungen. Instabile Spannungen verursachen Dehnung, Faltenbildung und seitliche Bewegungen, die zu Graten, unebenen Kanten oder teleskopartigen Rollen führen.
Warum die Spannung bei Heißprägefolien wichtiger ist als bei dickeren Folien: Wird eine breite Bahn in mehrere schmale Streifen unterteilt, verhält sich jeder Streifen nicht mehr wie ein durchgehender Bahnstrang. Unterschiede in der Streifenbreite, der Eindringtiefe des Messers und dem Wickeldurchmesser können zu ungleichmäßiger Spannung zwischen den einzelnen Strängen führen. Ohne entsprechenden Ausgleich werden einige Streifen straff, während andere locker bleiben.
Eine hochwertige Schneidemaschine sollte über eine geschlossene Spannungsregelung mit Echtzeit-Rückmeldung verfügen. Dieses System passt das Drehmoment kontinuierlich an die sich ändernden Spulendurchmesser beim Ab- und Aufwickeln an und gewährleistet so eine gleichbleibende Spannung von der vollen Rolle bis zum Kern. Bei großen Wickeldurchmessern (400 mm und mehr) ist eine konische Spannung – bei der die Spannung mit zunehmendem Rollendurchmesser allmählich abnimmt – unerlässlich, um Beschädigungen der inneren Lagen dünner Folien durch Kompression zu vermeiden.
Das Spannsystem sollte zusammen mit dem Kantenpositionskontrollsystem (EPC) bzw. dem Linienpositionskontrollsystem (LPC) bewertet werden. Eine Korrekturgenauigkeit von ±0,5 mm verhindert ein Verlaufen der Folie, wodurch andernfalls an einer Kante Grate entstehen würden, während die gegenüberliegende Kante unterschnitten bliebe.
Wie die drei Parameter interagieren
Breite, Geschwindigkeit und Spannung sind keine unabhängigen Spezifikationen. Eine für hohe Geschwindigkeiten ausgelegte Maschine erreicht diese Geschwindigkeit bei schmalen Breiten möglicherweise nicht bei gleichbleibender Präzision ohne eine außergewöhnliche Spannungsregelung. Umgekehrt kann eine Maschine mit überlegener Spannungsstabilität selbst bei moderaten Geschwindigkeiten und ultradünnen Materialien eine hervorragende Kantenqualität liefern.
Bei der Auswahl einer Maschine sollten Sie Ihrem Lieferanten Ihre genauen Produktionsanforderungen mitteilen: die breitesten und schmalsten Folien, die Sie schneiden müssen, den Dickenbereich und Ihre angestrebte Ausbringungsmenge pro Schicht. Bitten Sie um einen Probelauf mit Ihren spezifischen Materialqualitäten. Überprüfen Sie während des Probelaufs die Schnittkanten mit einer Lupe – das ideale Ergebnis ist ein glatter Querschnitt ohne weiße Ausfransungen oder feine Zacken. Kontrollieren Sie die aufgewickelten Rollen auf Kantenausrichtung, Festigkeit und eventuelles Verziehen.

Praktische Auswahlempfehlungen
Für Verarbeiter, die Präzision vor maximalem Durchsatz priorisieren, empfiehlt sich die Investition in überlegene Spannungsregelungs- und Korrektursysteme anstelle höherer Drehzahlen. Servogesteuerte, geschlossene Spannungsregelung mit Ultraschall- oder CCD-Korrektursensoren liefert unter verschiedenen Produktionsbedingungen konsistentere Ergebnisse.
Bei Betrieben mit vielfältigen Produktspezifikationen und häufigen Auftragsänderungen sollten automatisierte Werkzeugpositionierung und Rezepturverwaltung Priorität haben. Diese Funktionen reduzieren menschliche Fehler und Rüstzeiten und steigern so effektiv die Kapazität, ohne dass höhere Liniengeschwindigkeiten erforderlich sind.
Preisbewusste Käufer sollten bedenken, dass die günstigste Maschine sich langfristig als teuer erweisen kann. Fehler wie Folienbruch, unvollständiger Materialtransfer oder Stempelabdrücke können deutlich höhere Material- und Nachbearbeitungskosten verursachen als die anfängliche Preisdifferenz zwischen einer Einsteiger- und einer Mittelklassemaschine.
Sie möchten eine Heißprägefolienschneidemaschine für Ihre spezifischen Produktionsanforderungen evaluieren? Kontaktieren Sie unser technisches Team mit Ihren Materialspezifikationen und der angestrebten Produktionsmenge. Wir können einen Probeschnitt mit Ihren Folienmustern durchführen, um Ihnen Breitengenauigkeit, Geschwindigkeitsstabilität und Spannungsverhalten zu demonstrieren.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Heißprägefolien-Schneidemaschine
 Heißprägefolienschneider (RSDS7H) 1350
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS






