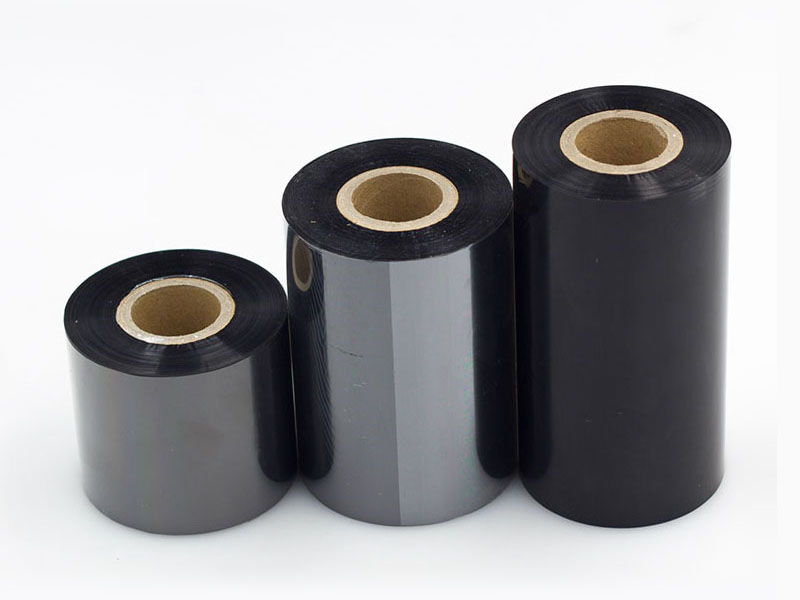
In der Produktionskette von Thermotransferbändern ist das Schneiden ein entscheidender Faktor für die Ausbeute und Qualität der Endprodukte. Breite Rollen werden in die von den Kunden geforderten schmalen Streifen geschnitten. Das größte Problem für die Hersteller in diesem Prozess ist das sogenannte „Kantenverlaufen“. Weicht das Band während des Hochgeschwindigkeitsbetriebs axial ab, kann dies zu unebenen Kanten und Ausschussrollen führen. Im schlimmsten Fall muss die gesamte Welle verschrottet werden oder es können sogar teure Druckköpfe durch Kantenüberstände beschädigt werden. Herkömmliche Methoden mit mechanischen Barrieren oder manueller Überwachung sind bei Fahrzeugen, die mit mehreren hundert Metern pro Minute fahren, nahezu wirkungslos. Der Vorteil der automatischen Korrekturfunktion liegt darin, diese unkontrollierte Variable in einen präzisen Regelkreis zu integrieren und den Schneidevorgang von einer reaktiven Fehlererkennung zu einer selbstheilenden Echtzeit-Funktion zu entwickeln.

Kernstück der automatischen Korrektur ist eine geschlossene Regelungslogik aus „Wahrnehmung – Entscheidung – Ausführung“.Es ist kein Geheimnis, erfordert aber eine hohe Koordination zwischen drei Gliedern. Die Detektion erfolgt durch den Korrektursensor, der kontinuierlich die seitliche Position der Bandkante abtastet und Abweichungen im Mikrometerbereich in elektrische Signale umwandelt. Ultraschallsensoren sind derzeit die am weitesten verbreiteten Lösungen, da sie unempfindlich gegenüber Bandfarbe und -transparenz sind. Optoelektronische Sensoren arbeiten hingegen auch bei deutlichen Farbunterschieden an den Kanten stabil. Einige High-End-Geräte verwenden CCD-Zeilenkameras und erreichen eine Detektionsgenauigkeit von ±0,1 mm oder sogar besser. Die Entscheidungsfindung übernehmen industrielle Steuerungen. Deren integrierte PID- oder adaptive Algorithmen reagieren nicht nur auf aktuelle Abweichungen, sondern können anhand der Offsetgeschwindigkeit und historischer Trends auch zukünftige Abweichungen vorhersagen. Sie geben im Voraus Feinjustierungsanweisungen, um die Verzögerung herkömmlicher schalterbasierter Steuerungen zu vermeiden, die erst bei Ausfall reagieren. Während der Ausführung wird der Korrekturrahmen von Servomotoren oder elektrischen Zylindern angetrieben und bewegt sich seitlich leicht entlang der Gleitschiene. In einer typischen Konstruktion ist der Empfangsmotor an der Montagebasis befestigt, die verschiebbar mit der Gleitschiene verbunden ist. Der Antriebsmechanismus verschiebt den Montagesitz horizontal und führt so den gesamten Materialweg berührungslos in die richtige Position zurück. Diese berührungslose Korrektur ist entscheidend, da die Beschichtungen der Wärmeleitbänder äußerst empfindlich sind und selbst tiefe Kratzer die Wärmeleitleistung beeinträchtigen können.

Präzise Hardware garantiert jedoch keine saubere Endfläche.Die Leistungsfähigkeit automatischer Abweichungskorrektursysteme im praktischen Betrieb hängt maßgeblich von der Sorgfalt der Kalibrierung ab. Der Sensor sollte etwa 30 bis 50 cm vom Korrekturrahmen entfernt installiert werden, um Abweichungstendenzen frühzeitig zu erkennen. Bei der Nullpunktkalibrierung muss die Bandkante exakt im Erfassungsbereich positioniert werden; andernfalls basieren alle nachfolgenden Maßnahmen auf falschen Referenzwerten. Besonders wichtig ist die Einstellung des Parameters „Totzone“: Ist die Totzone zu klein, vibriert der Zentrierrahmen aufgrund häufiger Korrekturen, was zu Wellenmustern auf der Wickelkopffläche führt. Ist die Totzone hingegen zu groß, können Korrekturverzögerungen und akkumulierte Abweichungen nicht rechtzeitig beseitigt werden. In der Praxis wird üblicherweise mit einer Toleranz von ± 0,2 mm begonnen und anschließend anhand der tatsächlichen Betriebsbedingungen feinjustiert. Die Ansprechgeschwindigkeit muss zudem der linearen Schnittgeschwindigkeit entsprechen; eine zu hohe Verstärkung bei niedrigen Schnittgeschwindigkeiten kann zu Überschwingungen führen, während eine unzureichende Ansprechgeschwindigkeit bei hohen Geschwindigkeiten dazu führen kann, dass die Korrektur nicht mit der Abweichung Schritt hält. Um diese Parameter optimal aufeinander abzustimmen, müssen die Bediener oft wiederholt durch Leerlaufläufe und Riementests experimentieren, anstatt sich auf eine einzige Werkseinstellung zu verlassen, die das Problem ein für alle Mal lösen kann.
Ein weiterer Mehrwert des Korrektursystems liegt in seiner engen Verknüpfung mit der Spannungsregelung.Bandabweichungen und Spannungsschwankungen bedingen sich oft gegenseitig: Instabile Spannung verursacht seitliche Ausdehnungs- und Kontraktionsverformungen des Materials und löst so die Abweichung aus. Diese wiederum führt zu unebenen Wickelenden und weiteren lokalen Spannungsungleichgewichten. Daher integrieren hochpräzise Schneidemaschinen typischerweise die Zentrierung mit einer geschlossenen Spannungsregelung der schwimmend schwingenden Walze. Die erste Grobkorrektur erfolgt am Austritt des Schneidmessers, eine weitere Feinkorrektur vor dem Wickeln. So entsteht eine abgestimmte Steuerungsarchitektur. Bei schmalen Bändern mit Schnittbreiten unter 10 Millimetern ist diese Abstimmung besonders wichtig. Schmale Bänder weisen eine extrem geringe Seitensteifigkeit auf. Ist die Spannung beim Wickeln zu hoch, verengt sich das Band wie ein gedehntes Gummiband und rutscht aus der Nut. Selbst mit voller Kraft des Korrektursystems lässt es sich dann nur schwer wieder in die richtige Position bringen. Erfahrene Bediener reduzieren die Wickelspannung beim Schneiden schmaler Bänder auf 60–70 % des üblichen Wertes und senken gleichzeitig die Fahrzeuggeschwindigkeit entsprechend, um dem Korrekturmechanismus ausreichend Reaktionszeit zu geben.

Aus einer ergebnisorientierten Sicht sind die Vorteile der automatischen Korrektur direkt quantifizierbar.Durch den Einsatz intelligenter Korrekturschneidemaschinen lässt sich die Fehlerrate durch Kantenverläufe im Vergleich zu herkömmlichen Verfahren von 3 % bis 5 % auf unter 0,2 % senken. Diese Reduzierung beruht nicht nur auf den Einsparungen bei den Farbbändern selbst, sondern auch auf den signifikanten Senkungen der versteckten Kosten durch Ausfallzeiten, Fehlersuche, manuelle Eingriffe und Kundenretouren. Die Bediener sind nicht mehr ständig auf die Kantenverläufe fixiert und können so mehrere Maschinen gleichzeitig bedienen, was die Produktivität pro Mitarbeiter steigert. Bei hochwertigen Produkten wie hitzebeständigen Farbbändern auf Harzbasis verhindert die berührungslose Korrektur zudem Beschädigungen der Kantenbeschichtung und verlängert somit indirekt die Lebensdauer des Druckkopfs im Enddruckprozess.
Automatische Korrektur ist natürlich kein Allheilmittel. Sie korrigiert Abweichungen in Echtzeit, kann aber deren Ursache nicht beseitigen. Probleme wie übermäßige Parallelität der Führungsrollen, unsaubere Bandkanten und durch elektrostatische Staubablagerungen verursachte Sensorfehler erfordern eine mechanische Kalibrierung und tägliche Wartung. Ein Korrektursystem kann jedoch die Genauigkeit von sorgfältig kalibrierten Anlagen gewährleisten. Selbst der intelligenteste Algorithmus kann durch eine dünne Staubschicht auf der Sensorlinse falsche Signale erhalten. Weist die Führungsrolle selbst eine Parallelitätsabweichung von 0,1 Millimetern pro Meter auf, muss der Korrekturmechanismus denselben systematischen Fehler bei jedem Umdrehungszyklus korrigieren. Daher ist es sinnvoll, die automatische Abweichungskorrektur als unverzichtbaren Bestandteil eines Präzisionsschneidsystems zu betrachten und nicht als Allheilmittel.
Betrachtet man die Entwicklung der automatischen Korrekturfunktion von Bandschneidemaschinen, so hat deren Bedeutung längst die ursprüngliche Funktion der „Abweichungsvermeidung“ übertroffen. Sie befreit die Geschwindigkeit von Schneidvorgängen von der durch menschliche Reaktionszeiten begrenzten Kapazität, ermöglicht die Verarbeitung schmaler Streifen und ultradünner Substrate und wandelt die Qualitätskonstanz von einer handwerklichen Perfektion, die von erfahrenen Fachkräften abhängt, in reproduzierbare und nachvollziehbare Parameter um. In der heutigen Bandindustrie, in der die Gewinnmargen sinken und die Anforderungen der Kunden an die Gleichmäßigkeit der Endflächen steigen, ist ein optimal eingestelltes automatisches Korrektursystem der unauffällige, aber zuverlässige Wächter in der Produktionslinie.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






