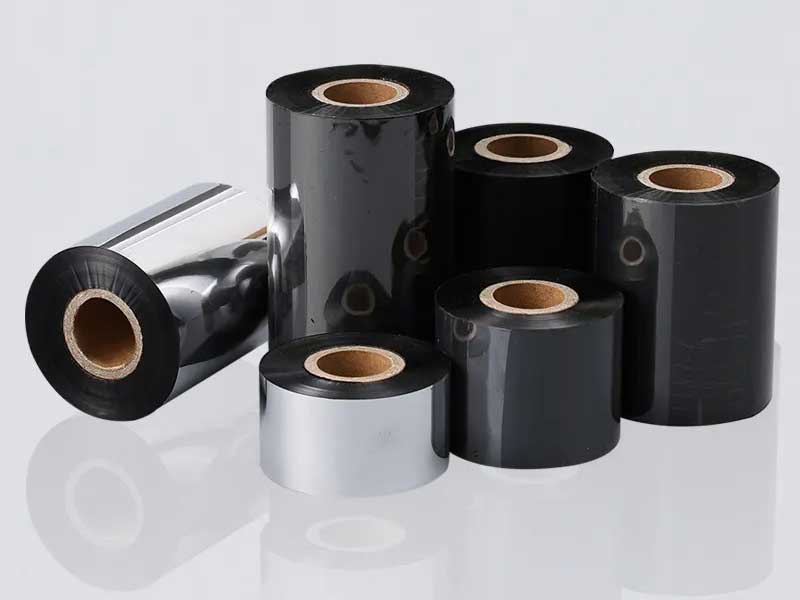
Das Schneiden von Thermotransferbändern ist ein Schlüsselprozess in deren Herstellung. Seine Effizienz bestimmt maßgeblich die Lieferfähigkeit und Wettbewerbsfähigkeit. Das Trägermaterial der Bänder besteht jedoch aus PET-Folie mit einer Dicke von 4,5–10 µm, die leicht gedehnt wird und Falten wirft. Der Schneideprozess reagiert daher äußerst empfindlich auf Spannung und Präzision. Viele Unternehmen stehen vor dem Dilemma „hohe nominelle Anlagengeschwindigkeit bei geringer tatsächlicher Betriebsgeschwindigkeit“. Dies ist im Wesentlichen auf häufige Bandrisse und Stillstandszeiten, langwierige Spezifikationsänderungen und eine instabile Spannungsregelung zurückzuführen. Dieser Artikel schlägt einen praktischen Plan zur Effizienzsteigerung vor, der Stillstandsmanagement, Optimierung der Umschaltung und Spannungsoptimierung umfasst.
1. Diagnose der Hauptursachen für Effizienzverluste
Bevor ein Plan erstellt wird, muss die tatsächliche Ursache der Effizienzverluste geklärt werden. Laut Daten aus der Praxis sind bei ungeplanten Stillständen von Bandschneidemaschinen Bandbrüche für bis zu 60 % verantwortlich, fehlerhaftes Auf- und Abwickeln für 25 % und Fehlalarme von elektrischen Systemen und Sensoren für 15 %. Die durchschnittliche Bearbeitungszeit für einen einzelnen Bandbruch beträgt 15 bis 30 Minuten. Tritt dies 4 bis 5 Mal pro Tag auf, kostet allein die Ausfallzeit 1,5 bis 2,5 Stunden effektive Arbeitszeit.
Ein weiterer versteckter Verlust entsteht durch Spezifikationsänderungen. Angesichts des Trends zu Aufträgen mit mehreren Spezifikationen und kleinen Losgrößen dauert ein einfacher Werkzeugwechsel und die Anpassung der Parameter an herkömmlichen Schneidemaschinen 25 bis 45 Minuten und umfasst fünf Schritte: Demontage und Montage des Messersatzes, Neujustierung der Spannungsparameter, Austausch des Wellenkerns, Ausrichtung des Gewindes und Überprüfung des Probeschnitts. Spezifikationsänderungen von 5 bis 8 Mal pro Tag entsprechen einem Verlust von 2 bis 3 Stunden effektiver Produktionskapazität pro Maschine.
Ein tieferliegendes Problem besteht darin, dass viele Schneidemaschinen immer noch mit einer offenen Magnetpulverbremssteuerung arbeiten, wodurch Spannungsschwankungen von bis zu ±10 % auftreten. Die Bediener sind gezwungen, die Geschwindigkeit zu reduzieren, um die Grundmasse zu halten – die Anlagenkapazität beträgt 300 m/min, in der Realität sind jedoch nur 100–150 m/min möglich.Die Kernlogik der Effizienzsteigerung besteht nicht darin, die Anlagen schneller laufen zu lassen, sondern darin, sicherzustellen, dass die Anlagen nicht mehr gezwungen sind, bei hohen Geschwindigkeiten anzuhalten.

2. Ausfallzeitmanagement: Minimierung der Riemenbruchrate
Gebrochene Streifen sind der Hauptgrund für Effizienzverluste, und die Behandlung muss gleichzeitig aus drei Richtungen erfolgen: Schneidwerkzeuge, Korrektur und statische Elektrizität.
Werkzeugmodernisierung und Standardisierung.Herkömmliche Edelstahlklingen verschleißen beim Schneiden von 4,5 µm dünnen Substraten extrem schnell; stumpfe Klingen führen zu Quetschungen statt Schneiden, und Grate und Verklebungen an der Schnittstelle verursachen direkt Ausrisse. Es wird empfohlen, auf hochharte Hartmetall-Wendeschneidplatten umzusteigen, wodurch sich die Standzeit verdreifachen kann. Gleichzeitig wird eine Standardvorgabe für den Werkzeugspalt festgelegt: Überlappung kontrolliert bei 0,01–0,03 mm, seitliches Spiel bei 0,02–0,05 mm, kalibriert mit einer Fühlerlehre vor jeder Schicht. Wo die Bedingungen es zulassen, können Produktionslinien mit automatischen Werkzeugschärfeinrichtungen ausgestattet werden, um die Schneide in Echtzeit zu schleifen und so durch Werkzeugzustandsschwankungen verursachte Materialbrüche zu vermeiden.
Die Reaktionszeit des Korrektursystems verkürzt sichBeim Schneiden schmaler Bänder weist dieses eine sehr geringe Seitensteifigkeit auf; selbst geringfügige Störungen können zu Abweichungen führen, die Kantenabhebungen und Kollisionsschutzmechanismen zur Folge haben und somit einen Produktionsstopp auslösen. Der Austausch herkömmlicher Ultraschall-Abweichungskorrektursensoren durch hochpräzise digitale Infrarotsensoren erhöht die Reaktionsgeschwindigkeit um 50 %. In Kombination mit aktiven Gummiwalzen, die das Band vor und nach dem Schneiden spannen, werden Rundlaufabweichungen deutlich reduziert. Bei schmalen Bändern mit einer Breite unter 10 mm sollte die Abwickelspannung auf 60–70 % der üblichen Breitbandspannung reduziert werden, um eine zu hohe Spannung zu vermeiden, die das Band ausdünnen und zum Ablösen aus dem Schlitz führen könnte.
Beseitigung statischer Aufladung und Unterdrückung von SignalstörungenDie durch Hochgeschwindigkeitsschneiden entstehende elektrostatische Staubadsorption verunreinigt nicht nur die Schnittkante und verschlechtert deren Qualität, sondern stört auch den Sensor zur Erkennung von Bandbrüchen und verursacht Fehlalarme. Um sicherzustellen, dass der Erdungswiderstand der Anlage unter 4 Ω liegt, werden am Walzendurchlauf Wechselstrom-Entladungsstäbe installiert. Gleichzeitig wird die Sensorsignalleitung durch ein geschirmtes, verdrilltes Adernpaar ersetzt und separat geerdet. Das SPS-Programm enthält eine Bestätigungslogik mit 50 ms Verzögerung, um durch kurzzeitige Störungen verursachte Fehlalarme zu vermeiden.
3. Optimierung der Schalterstellung: Halbierung der Zeit für Spezifikationsänderungen
Spezifikationsänderungsbedingte Produktionsstopps erzeugen zwar nicht direkt Ausschuss, stellen aber in Szenarien mit mehreren Artikeln das größte Effizienzpotenzial dar. Der Kerngedanke besteht darin, von der „Anpassung an Bord“ zur „Offline-Vorab-Anpassung“ überzugehen.
Modulare Werkzeugsätze und Offline-Voreinstellstationen.Das Schneidmesser, die Distanzscheibe und die untere Ambosswalze sind in einem Schnellwechsel-„Schneidkasten“ integriert. Jeder Schneidkasten ist einer festen Schnittbreitenkombination zugeordnet. Während des Betriebs montieren und arretieren die Bediener die kundenspezifischen Vorrichtungen, indem sie die Breitenkombination des nächsten Auftrags voreinstellen. Beim Wechsel der Spezifikationen wird einfach die alte Kartusche entnommen und in die neue eingesetzt. Anschließend erfolgt die pneumatische Klemmung per Knopfdruck. Die Werkzeugwechselzeit kann von durchschnittlich 20 Minuten auf unter 3 Minuten reduziert werden, gleichzeitig werden Bedienungsfehler vermieden.
Mit einem Klick Zugriff auf die Prozessrezeptbibliothek.Bei Bändern unterschiedlicher Breite, Dicke und Materialart variieren über 20 Parameter wie Abwickelspannung, Aufwickeldruck der Walzen, Schnittgeschwindigkeit und Beschleunigungs-/Verzögerungszeit. Nach Einrichtung der elektronischen Rezeptdatenbank scannen die Bediener Codes, um auf die Arbeitsaufträge zuzugreifen. Die SPS überträgt automatisch alle Parameter an den Frequenzumrichter und den Spannungsregler. Dadurch verkürzt sich die Einstellzeit von 8–12 Minuten auf unter 10 Sekunden, und Ausschuss durch Eingabefehler wird vermieden. Auf der Wickelseite ist die Luftausdehnungswelle mit einem selbstzentrierenden Spannfutter synchronisiert. Durch Umschalten des effektiven Durchmessers des Luftkissens kann dieselbe Welle an unterschiedliche Rohrinnendurchmesser angepasst werden. Die Zentrierzeit der Welle reduziert sich so von 5–8 Minuten auf 1 Minute.
Umfassende Berechnungen zeigen, dass sich die Ausfallzeit für eine einzelne Spezifikationsänderung nach Umsetzung dieser drei Maßnahmen von 25–45 Minuten auf unter 10 Minuten reduzieren lässt. Für Werkstätten mit mehr als fünf Änderungen pro Tag bedeutet dies eine zusätzliche effektive Produktionskapazität von 1,5–2 Stunden.

4. Spannungsregelung im geschlossenen Regelkreis: Ermöglicht die Freigabe der Auslegungsdrehzahl des Geräts
Die ersten beiden Maßnahmen lösen das Problem des „Anhaltens“, während die Spannungserhöhung das Problem der „langsamen Laufgeschwindigkeit“ angeht. Die maximale Geschwindigkeit beim Bandschneiden wird im Wesentlichen durch die mittels Spannung gesteuerte Präzision bestimmt.
Herkömmliche Drehmomentmotoren mit offenem Regelkreis oder Magnetpulverbremsen reagieren träge und weisen starke Spannungsschwankungen auf; bei hohen Geschwindigkeiten führen Spannungsspitzen direkt zum Bruch des Substrats. Der Vorschlag sieht vor, die Abwickelseite auf einen Vektor-Frequenzumrichter mit geschlossenem Regelkreis und Rückkopplung der Rollenspannung aufzurüsten. Dies ermöglicht eine PID-Regelung in Echtzeit und reduziert Spannungsschwankungen von ±10 % auf ±0,5 N. Die Aufwickelseite nutzt einen Algorithmus zur Spannungsanpassung, der die Spannung mit zunehmendem Durchmesser automatisch verringert. Dadurch werden Verformungen der inneren Lagen durch Kompression und die Bildung von Falten im Kern verhindert. Während der Start- und Stoppphase wird eine S-Kurven-Beschleunigungs- und -Verzögerungsregelung eingesetzt, um Bandbrüche durch plötzliche Spannungsänderungen zu vermeiden.
Für die Produktion mit verschiedenen Materialvarianten auf gemischten Produktionslinien sind über 20 Sätze von Spannungsparametern (klassifiziert nach Substrattyp, Breite und Dicke) voreingestellt und können beim Wechsel der Produktionsaufträge mit einem Klick abgerufen werden. Dadurch entfallen wiederholte, erfahrungsbasierte Anpassungen durch die Bediener. Nach der Modernisierung des geschlossenen Spannungsregelungssystems kann die stabile Betriebsgeschwindigkeit in der Regel um 30–50 % gesteigert werden. Produktionslinien, die zuvor nur mit 120 m/min liefen, erreichen nun voraussichtlich 180–200 m/min bei gleichbleibender Produktausbeute.
5. Unterstützende Garantien und erwartete Ergebnisse
Die Wirksamkeit dieser drei Lösungen beruht auf zwei grundlegenden Voraussetzungen. Erstens: Institutionalisierung der vorbeugenden Wartung. Es wurde eine tägliche Inspektionscheckliste entwickelt, die den Zustand der Klinge, die Reinigung der Spannwalze, die Funktion der elektrostatischen Entladungsstäbe und den Druckluftdruck umfasst. Der Polyurethan-Gummiring der Wickeldruckwalze ist alle 200 Betriebsstunden auszutauschen, um ein Durchrutschen zu verhindern. Zweitens: Klimatisierung. Die Bandschneidewerkstatt muss mit einem staubfreien Boden ausgestattet sein. Temperatur und Luftfeuchtigkeit müssen zwischen 20 und 25 °C bzw. 40–60 % relativer Luftfeuchtigkeit liegen, um Staubablagerungen und statische Aufladung zu reduzieren.
Basierend auf Daten aus umfassenden Branchenverbesserungsprojekten sind nach der Implementierung eines vollständigen Effizienzsteigerungsplans folgende Ergebnisse zu erwarten: Reduzierung ungeplanter Ausfallzeiten um über 90 %, Steigerung der Fertigproduktrate von ca. 93 % auf über 98 % und Erhöhung der Einschichtleistung um ca. 50 %. Es ist wichtig zu betonen, dass Effizienzsteigerungen beim Bandschneiden nicht durch einen einzigen Durchbruch erzielt werden können. Die vier Prozessschritte Schneidwerkzeug, Spannung, Korrektur und Auftragswechsel sind voneinander abhängig, und jegliche Schwachstellen in einem dieser Schritte führen zu einem Engpass in der Gesamteffizienz. Der Wert der Lösung liegt nicht in der Weiterentwicklung einer einzelnen Technologie, sondern in der Steuerung der vier Prozessschritte als System, wodurch die Anlage in die Lage versetzt wird, jedes Produktionsvolumen kontinuierlich und stabil mit hoher Geschwindigkeit zu bearbeiten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






