Die Wahl einer Heißprägefolienschneidemaschine allein anhand der maximalen Geschwindigkeit ist ein teurer Fehler. Erfahren Sie, wie Sie die Schneidgeschwindigkeit an Ihre Materialzusammensetzung, Breitenanforderungen und den Bedarf der nachgelagerten Prozesse anpassen, um unnötige Kosten für ungenutzte Kapazitäten oder Produktionsengpässe zu vermeiden.
Die Geschwindigkeitsfalle beim Heißprägen und Folienschneiden
Bei der Bewertung von Heißprägefolien-Schneidemaschinen durch Einkaufsteams steht die Geschwindigkeitsangabe oft im Mittelpunkt der Verhandlungen. Lieferanten nennen Werte wie 300 m/min, 500 m/min oder sogar noch mehr. Die Annahme ist einfach: Eine schnellere Maschine bedeutet höhere Produktivität und damit eine bessere Kapitalrendite.
Tatsächlich ist der Zusammenhang zwischen Schneidgeschwindigkeit und nutzbarer Produktionskapazität alles andere als linear. Eine Maschine mit einer Nennleistung von 500 m/min liefert unter Umständen weniger fertige Folie pro Schicht als eine mit 250 m/min, wenn die höhere Geschwindigkeit Qualitätsmängel verursacht, übermäßige Rüstzeiten erfordert oder Materialqualitäten benötigt, die Ihr Budget sprengen. Das Verständnis des Zusammenspiels von Geschwindigkeit, Breite, Spannungsregelung und Ihrem konkreten Auftragsprofil entscheidet darüber, ob es sich um eine strategische Investition oder eine teure, ungenutzte Anlage handelt.
Warum das Heißprägen von Folien eine andere Geschwindigkeitslogik erfordert
Heißprägefolie ist keine Standardfolie. Die Funktionsschicht – ob Aluminium, Pigment oder Holografie – befindet sich auf einem PET-Träger mit einer typischen Dicke von 12 µm bis 25 µm. Bei diesen Schichtdicken reagiert das Substrat äußerst empfindlich auf Spannungsänderungen, Temperaturschwankungen und mechanische Vibrationen.
Mit steigender Schnittgeschwindigkeit nehmen dynamische Fehler zu. Die seitliche Abweichung kann sich von ca. ±0,10 mm bei Geschwindigkeiten unter 100 m/min auf ±0,35 mm bei Geschwindigkeiten über 300 m/min verschlechtern. Für einen Verarbeiter, der Folien für eine Hochgeschwindigkeits-Heißprägemaschine zur Herstellung von Zigarettenverpackungen oder Luxusetiketten liefert, ist eine Abweichung von 0,25 mm keine geringfügige Toleranz – es handelt sich um einen Registerfehler, der direkt zu Folienverlust, Maschinenstillstand und Ausschuss führt.
In der Praxis bedeutet dies, dass die maximale Geschwindigkeit eine theoretische Obergrenze und kein Produktionsziel darstellt. Für die Kapazitätsplanung ist allein die Geschwindigkeit relevant, mit der Ihre Maschine unter Beibehaltung der Kantenqualität, der Wickelkonsistenz und der Maßgenauigkeit arbeiten kann.

Die drei Geschwindigkeitsstufen und was sie tatsächlich leisten
Heißprägefolien-Schneidemaschinen lassen sich im Allgemeinen in drei Betriebsstufen einteilen, die weniger durch die Zahl im Datenblatt als vielmehr durch die zur Erreichung dieser Stufe erforderliche Steuerungsarchitektur definiert werden.
Einstiegsniveau: Unter 100 m/min
Diese Maschinen verwenden typischerweise Magnetpulverbremsen oder eine offene Spannungsregelung. Die Konstruktion ist einfach, die Kosten sind kontrollierbar und die Wartung unkompliziert. Für Verarbeiter, die Kleinserien schmaler Folien für allgemeine Verpackungsanwendungen herstellen, stellt diese Maschinenklasse oft die wirtschaftlichste Investition dar. Eine Maschine mit einer Geschwindigkeit von 80 m/min, minimalen Ausfallzeiten und schnellen Umrüstzeiten kann eine schnellere Anlage, die ständige Spannungsanpassungen und Qualitätskontrollen erfordert, übertreffen.
Die Einschränkung tritt auf, wenn die Auftragsvolumina steigen oder Kunden dünnere Materialstärken fordern. Bei 12 μm können selbst moderate Geschwindigkeitserhöhungen die Unzulänglichkeit der Spannungsregelung im offenen Regelkreis aufzeigen.
Mittlerer Geschwindigkeitsbereich: 100–200 m/min
Dies ist der Übergangsbereich, in dem die Maschinenkonstruktion eine entscheidende Rolle spielt. Bei diesen Geschwindigkeiten ist eine geschlossene Spannungsregelung unerlässlich. Der Wickelradius ändert sich kontinuierlich – vom leeren Kern bis zur vollen Rolle – und die Spannung muss in Echtzeit kompensiert werden, um Dehnung, Faltenbildung oder Teleskopierung zu verhindern.
Für viele unabhängige Schneidebetriebe und hauseigene Weiterverarbeitungsabteilungen stellt diese Produktreihe die optimale Lösung dar. Sie bietet einen Durchsatz, der für die meisten Anforderungen im Bereich des kommerziellen Warmumformens ausreicht, ohne die hohen Investitions- und Wartungskosten von Hochgeschwindigkeits-Servosystemen zu erfordern.
Hohe Geschwindigkeit: Über 200 m/min
Eine vollständig geschlossene Servospannungsregelung ist hier unerlässlich und wird häufig durch eine Kegelspannungstechnologie ergänzt, die die Wickelspannung mit zunehmendem Rollendurchmesser automatisch reduziert. Dies ist besonders wichtig für dünne Folien, da Beschädigungen durch Kompression der inneren Lagen eine gesamte fertige Rolle unbrauchbar machen können.
Der entscheidende Vorbehalt:Hohe Geschwindigkeiten sind nur mit der richtigen Kombination aus Breite und Material erreichbar.Eine 1600 mm breite Maschine, die mit 300 m/min läuft, benötigt eine außergewöhnliche Gehäusesteifigkeit und Wellenfestigkeit, um eine Durchbiegung in der Mitte zu verhindern. Ohne diese strukturellen Grundlagen wird die zulässige Geschwindigkeit eher zum Nachteil als zum Vorteil.
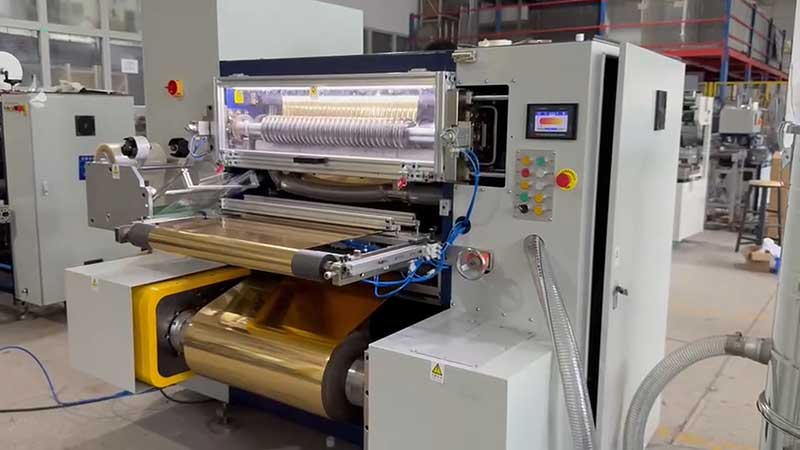
Die Querbeschränkung: Wie die Breite die Geschwindigkeitsgleichung verändert
Der häufigste Spezifikationsfehler tritt auf, wenn Käufer Geschwindigkeit und Breite unabhängig voneinander bewerten. In der Praxis sind sie eng miteinander verknüpft.
Großformatiges Schneiden (800 mm und mehr)Die Werkzeugwellendurchbiegung wird als primärer begrenzender Faktor eingeführt. Unter Schnittdruck kann sich eine breite Welle in der Mitte leicht durchbiegen, was zu unvollständigem Durchbruch in der Bahnmitte führt, während die Kanten übermäßiger Kraft ausgesetzt sind. Das Ergebnis ist eine ungleichmäßige Schnittqualität über die gesamte Breite. Um breite und schnelle Schnitte zu ermöglichen, muss die Maschine mit verdickten Seitenplatten aus legiertem Stahl und Klingenwellen mit großem Durchmesser ausgestattet sein. Eine Maschine der 1600-mm-Klasse wiegt oft mehrere Tonnen, um die Stabilität bei hohen Geschwindigkeiten zu gewährleisten.
Schmalformatiges Schneiden (unter 50 mm)Die Einschränkung verlagert sich von der Wellensteifigkeit hin zur Werkzeugpositioniergenauigkeit und Wickelspannungskonstanz. Schmale Streifen für filigrane Dekorations- oder Sicherheitsanwendungen erfordern eine außergewöhnlich hohe Planheit der Stirnflächen. Manuelle Werkzeugverriegelung ist anfällig für Maßabweichungen; hydraulische Verriegelung oder hochpräzise Gleitwellen werden daher notwendig. Bei häufigen Breitenwechseln in Ihrem Auftragsmix kann ein automatisches Werkzeugpositioniersystem die Rüstzeiten von Stunden auf Minuten verkürzen – ein Produktivitätsgewinn, der eine höhere Höchstgeschwindigkeit oft überwiegt.
Die praktische Regel:Geben Sie die Geschwindigkeit bei Ihrer erwarteten durchschnittlichen Breite an, nicht bei Ihrer maximalen Breite.Eine Maschine, die bei einer Bahnbreite von 300 mm 400 m/min erreicht, kann Schwierigkeiten haben, bei einer Bahnbreite von 1200 mm ohne Qualitätseinbußen 150 m/min zu überschreiten.
Berechnung der tatsächlichen Kapazität: Mehr als nur die Geschwindigkeitsangabe
Um die Maschinenkapazität an die Nachfrage anzupassen, rechnen Sie die Geschwindigkeitsvorgabe mithilfe dieses Rahmens in eine effektive Ausbringungsmenge pro Schicht um:
Effektive Leistung = (Betriebsgeschwindigkeit × Betriebsstunden × Wirkungsgrad) ÷ Breitenausnutzungsgrad
Wo:
• BetriebsgeschwindigkeitEs handelt sich um die nachhaltige Geschwindigkeit bei Ihrem typischen Material und Ihrer typischen Breite, nicht um die maximale Nenngeschwindigkeit.
• EffizienzfaktorBerücksichtigt werden Rüstzeiten, Bahnführung, Abfallentsorgung und Qualitätskontrollen. Eine Maschine mit automatisierter Werkzeugpositionierung und Schnellspannvorrichtung kann die Rüstzeit von 15 auf 3 Minuten reduzieren und den Wirkungsgrad um 5–10 Prozentpunkte verbessern.
• BreitenausnutzungsgradSie spiegelt wider, wie viel der maximalen Maschinenbreite Ihre typischen Aufträge tatsächlich nutzen. Eine 1600-mm-Maschine, die hauptsächlich Aufträge mit 400 mm Breite verarbeitet, arbeitet mit einer Breitenauslastung von 25 % – das heißt, die Investitionskosten für diese zusätzliche Breite bringen keinen Durchsatzvorteil.
Beispiel:Ein Verarbeiter muss pro Schicht (8 Stunden) 50.000 Meter 25 mm Folie produzieren.
• Maschine A: max. 300 m/min, manueller Umrüstvorgang (20 min), 85 % Wirkungsgrad bei 25 mm → effektiv ~255 m/min → produziert ~122.400 m in 8 Stunden. Überkapazität.
• Maschine B: max. 150 m/min, automatische Positionierung (5 min Umrüstzeit), 92 % Wirkungsgrad → effektive Geschwindigkeit ~138 m/min → produziert ~66.240 m in 8 Stunden. Optimal abgestimmt.
Maschine B ist kostengünstiger, verbraucht weniger Energie und benötigt weniger Stellfläche. Die höhere Geschwindigkeit von Maschine A bietet für dieses Auftragsprofil keinen Mehrwert.
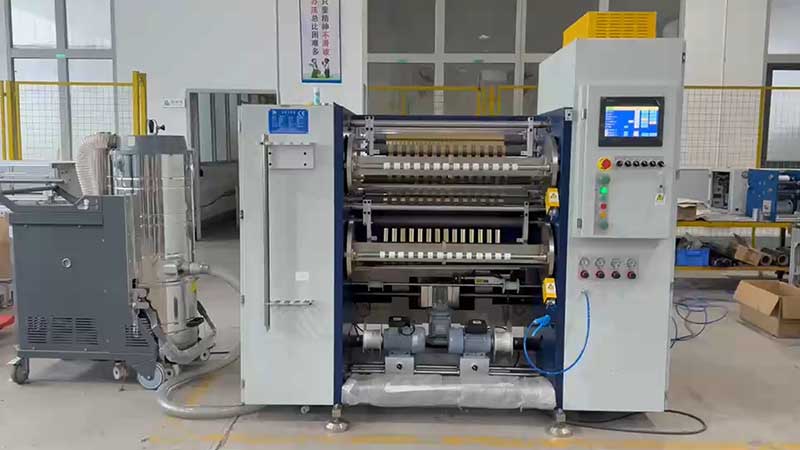
Das Geschwindigkeitsentscheidungsmodell: Drei Fragen, die Sie stellen sollten
Bevor Sie die Maschinenspezifikation endgültig festlegen, beantworten Sie diese drei Fragen ehrlich:
1. Was ist die geringste Breite, die Sie regelmäßig schneiden?
Bei Werkstückbreiten unter 20 mm sollten Sie Werkzeugpräzision und Spannungsstabilität Vorrang vor maximaler Geschwindigkeit einräumen. Eine Maschine mit 200 m/min, hydraulischer Werkzeugverriegelung und einzeln bedienbaren Walzenpressen ist bei schmalen, hochpräzisen Aufträgen einer Maschine mit 400 m/min und manueller Einrichtung überlegen.
2. In welchem Dickenbereich liegt Ihre eingehende Folie?
Bei Standardfolien auf PET-Basis mit 12 µm Dicke sind konservative Geschwindigkeiten mit präziser Spannungsregelung sicherer als hohe Geschwindigkeiten. Bei dickeren Verbundfolien (ab 20 µm) sind höhere Geschwindigkeiten sinnvoller, da das Material höhere Spannungen ohne bleibende Verformung verträgt.
3. Wie oft werden Sie die Bestellspezifikationen ändern?
Wenn Ihre Produktion häufige Breitenwechsel erfordert – wie sie in Lohnfertigungsbetrieben oder bei Verarbeitern mit mehreren Verpackungskunden üblich sind –, kann der Geschwindigkeitsvorteil einer High-End-Maschine durch Rüstzeiten zunichtegemacht werden. Automatische Werkzeuganordnung und Schnellspannsysteme bieten eine höhere tatsächliche Kapazität als reine Geschwindigkeit.
Fazit: Geschwindigkeit ist ein Mittel zum Zweck, keine Messgröße.
Die optimale Schneidgeschwindigkeit für Ihren Betrieb ist diejenige, mit der Ihre Maschine verkaufsfähige Fertigrollen mit minimalem Abfall, minimalen Ausfallzeiten und minimalem Bedienereingriff produziert. Dieser Wert kann 80 m/min oder 350 m/min betragen – er wird jedoch durch Ihre Materialzusammensetzung, die Breitenanforderungen und Ihre Qualitätsstandards bestimmt, nicht durch einen Vergleich von Datenblättern.
Bei der Auswahl von Lieferanten sollten Sie einen Probelauf mit Ihren tatsächlichen Folienqualitäten und Zielbreiten anfordern. Prüfen Sie die Schnittkanten unter Vergrößerung auf Grate oder Delaminationen. Messen Sie die Ausrichtung der fertigen Rollenendfläche. Kontrollieren Sie die Spannungskonstanz vom Kern bis zur Oberfläche. Diese Beobachtungen geben Ihnen mehr Aufschluss über die tatsächliche Leistungsfähigkeit der Maschine als jede Angabe zur maximalen Geschwindigkeit.
Über den Autor
Xiamen Delish Automation Equipment Co., Ltd. bietet präzise Schneid- und Aufwickellösungen für die Heißprägefolien-, Verpackungs- und Spezialfolienindustrie. Unser technisches Team unterstützt Verarbeiter bei der Abstimmung der Maschinenspezifikationen auf ihre tatsächlichen Produktionsanforderungen, um Engpässe durch Unterkapazität und Überinvestitionen zu vermeiden. Kontaktieren Sie uns, um Ihr spezifisches Material- und Breitenprofil zu besprechen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






