Heißprägefolie gehört zu den empfindlichsten Materialien beim Schneiden. Bei einer Dicke von 12–25 µm kann die mehrschichtige PET-Struktur – Trennschicht, Farbschicht, Aluminiumschicht und Klebstoff – durch Spannungsschwankungen dauerhaft beschädigt werden, die bei dickeren Folien vernachlässigbar wären. Eine Maschine, die mit 25 µm Standardfolie einwandfrei arbeitet, kann bei 12 µm Laserfolie Mikrograte und Aluminiumstaub erzeugen, und eine für 1600 mm breite Masterrollen optimierte Anlage versagt oft bei der Präzision von 10 mm schmalen Streifen.
Dieser Leitfaden erläutert die Spezifikationen, die Ausbeute, Kantenqualität und Stanzleistung direkt bestimmen, geordnet nach den Parametern, die für Verarbeiter und Folienhersteller am wichtigsten sind.
Breitenkapazität: Über die maximale Zahl hinaus
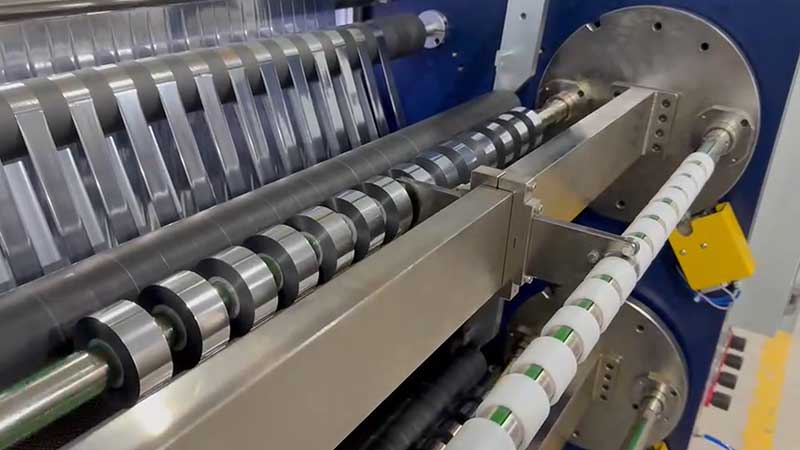
Die Breitenangaben umfassen zwei Dimensionen, die mit Ihren Produktionsrealitäten übereinstimmen müssen: die maximale Abwickelbreite und die minimale Schnittbreite. Die meisten Anbieter werben mit der ersten Dimension, unterschätzen aber die Schwierigkeit der zweiten.
Bei Großformatmaschinen, die Masterrollen bis zu 1600 mm verarbeiten, sind die Rahmensteifigkeit und der Sägewellendurchmesser entscheidend. Breitere Schnittbreiten bedeuten höhere Hebelkräfte auf die Sägewelle; biegt sich die Welle unter dem Schneiddruck auch nur geringfügig durch, wird die Bahnmitte nicht durchtrennt, während die Ränder überschnitten werden. Maschinen dieser Klasse wiegen oft mehrere Tonnen und benötigen verstärkte Wandpaneele aus legiertem Stahl sowie dynamisch ausgewuchtete Sägewellen mit großem Durchmesser, um auch bei hohen Geschwindigkeiten stabil zu bleiben.
Bei der Fertigung schmaler Streifen unter 50 mm – wie sie häufig bei Sicherheitsfäden, Zierbändern und schmalen Warmumformanlagen vorkommen – rücken die Präzision der Werkzeugpositionierung und die Verwicklungssicherheit in den Vordergrund. Manuelle Verriegelungssysteme neigen zu Maßabweichungen, da ungleichmäßige Spannkräfte axiale Bewegungen während des Betriebs ermöglichen. Hydraulische Verriegelungen oder hochpräzise Gleitwellen sind die zuverlässige Wahl, wenn die Schnittbreite in Millimetern gemessen wird. Bei häufigen Breitenwechseln kann die automatische Werkzeugpositionierung die Rüstzeiten von Stunden auf Minuten reduzieren.
Ein praktischer Richtwert: Bei einer Masterrolle von 640 mm Breite und fertigen Rollen von 2 cm Breite muss die Maschine bei dieser geringen Breite eine Toleranz von ±0,5 mm einhalten. Ein Probeschnitt mit dem schmalsten Material ist die einzige zuverlässige Überprüfung.
Spannungsregulierung: Die Spezifikation, die über das Überleben Ihrer Folie entscheidet
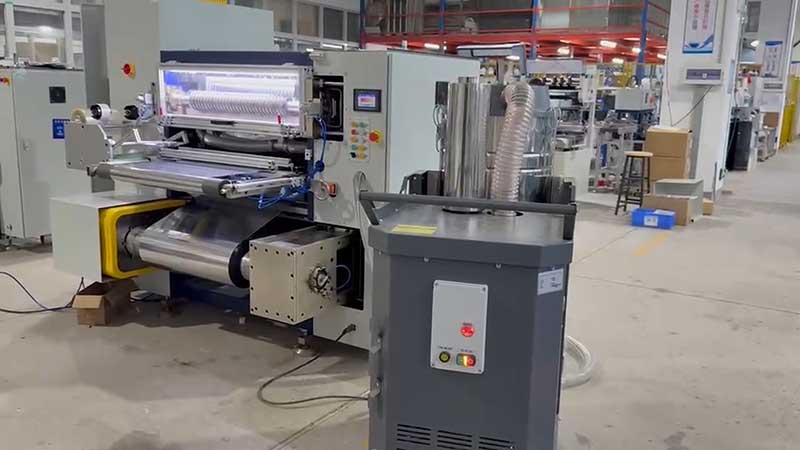
Die Schichtstruktur von Heißprägefolie reagiert äußerst empfindlich auf mechanische Belastungen. Die Spannungsregelung ist keine bloße Funktion, sondern die Grundlage dafür, ob die Maschine verkaufsfähige Produkte herstellt.
Offener Regelkreis versus geschlossener RegelkreisOffene Regelsysteme mit voreingestellten Werten und Magnetpartikelbremsen sind für Anwendungen mit niedriger Geschwindigkeit und geringen kritischen Werten unter 100 m/min akzeptabel, können jedoch Durchmesseränderungen beim Wickeln oder Beschleunigungs-/Verzögerungsstörungen nicht kompensieren. Für Heißprägefolien ist eine geschlossene Servospannungsregelung mit Spannungssensoren oder schwimmend gelagerten Walzen die Mindestanforderung. Ein Qualitäts-System hält die Spannungsschwankungen innerhalb von ±1 % bis ±3 % des Sollwerts; High-End-Systeme erreichen eine Präzision von ±0,5 N.
Die Kegelspannung ist nicht verhandelbar.Mit zunehmendem Aufwickelrollendurchmesser führt die Aufrechterhaltung einer konstanten Spannung dazu, dass die äußeren Lagen die inneren Lagen zusammendrücken. Dies kann zu Fehlern wie „Chrysanthemenkern“, Lufteinschlüssen oder Aluminiumschichtübertragung führen. Die Kegelspannungsregelung reduziert die Wickelspannung automatisch gemäß einer voreingestellten Kurve mit zunehmendem Rollendurchmesser. Für Heißprägefolien wird ein Kegelkoeffizient zwischen 60 % und 80 % empfohlen, wobei die Endspannung auf 40–70 % des Ausgangswerts reduziert wird. Maschinen ohne Kegelspannungsregelung sind unabhängig von anderen Spezifikationen für die Herstellung hochwertiger Heißprägefolien ungeeignet.
Gleitwellen für die Breitbahn- und MehrstreifenproduktionWird eine breite Bahn in mehrere schmale Streifen unterteilt, verhält sich jeder Streifen nicht mehr wie ein durchgehender Bahnstrang. Unterschiede in der Streifenbreite, der Eindringtiefe des Messers und dem Wickeldurchmesser führen zu ungleichmäßiger Spannung zwischen den einzelnen Fäden. Ohne unabhängige Schlupfkompensation spannen sich einige Streifen, während andere locker bleiben. Eine 76 mm (3 Zoll) große, gleitende Reibungs-Luftwelle zum Aufwickeln gewährleistet eine gleichmäßige Spannung über alle einzelnen Rollen hinweg.
Schlitzverfahren: Schneiden versus Reißen
Der Unterschied zwischen einer sauberen und einer gratigen Schnittkante liegt im Unterschied zwischen Schneiden und Reißen. Eine stumpfe Klinge oder eine ungeeignete Klingengeometrie drückt die Folie zusammen und bricht sie, anstatt sie sauber abzuschneiden. Dadurch entstehen mikroskopisch kleine Grate und Aluminiumstaub, die die Bahn verunreinigen und zu Heißprägefehlern führen.
Kreisscherenschneiden ist der IndustriestandardFür Heißprägefolie. Obere und untere Rotationsklingen erzeugen einen glatten, sauberen Schnitt mit minimaler Verformung. Rasierklingen- oder Quetschschnittsysteme sind für PET-Folien weniger geeignet, da sie zu Kantenverformungen oder unvollständiger Trennung neigen.
| Klingenparameter | Spezifikationsleitfaden |
| Material | Wolframcarbid- oder diamantbeschichtet für PET-Verschleißfestigkeit |
| Oberer Messerwinkel | 15°–20° für 12–30 μm dicke Folien, um Scherung statt Quetschen zu erreichen. |
| Freiraum/Überlappung | Präzisionsverstellbar, stufenlos |
| Wellenauslauf | ≤0,01 mm, um unvollständige Schnitte in der Mitte zu vermeiden |
Bei Laserfolien und holographischen Materialien, bei denen jede Walzenberührung die Gefahr birgt, das Beugungsmuster zu zerkratzen, ist das Schneiden mit einem Luftmesser eine hochwertige, berührungslose Option – teuer, aber für Premiumprodukte notwendig.
Richtwerte für die BreitentoleranzQualifizierte Anlagen sollten einen Breitenfehler von ±0,1 mm aufweisen; qualitätsorientierte Betriebe sollten ±0,05 mm anstreben, wobei für Laserfolie und andere Spezialmaterialien ±0,02 mm empfohlen werden. Die Stirnflächenabweichung nach dem Aufwickeln sollte innerhalb von ±0,2 mm liegen; andernfalls kann die Rolle auf der Heißprägemaschine schlecht laufen und Registerfehler verursachen.
Führungsrollen und mechanische Steifigkeit: Die stillen Qualitätsfaktoren
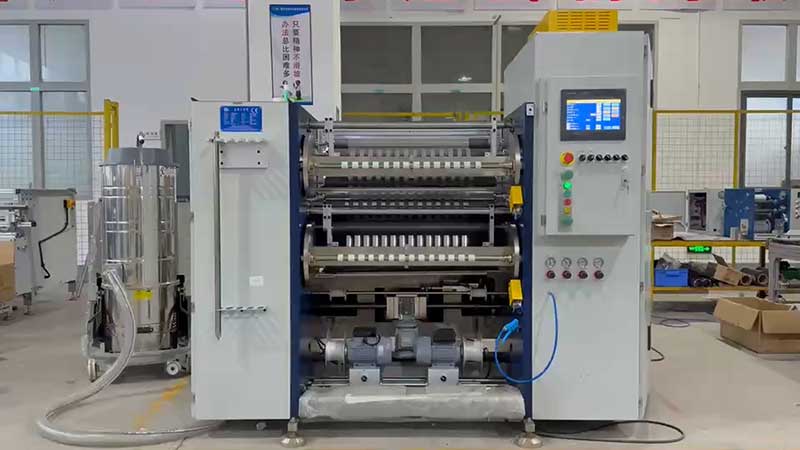
Jede Walze, die die Folienoberfläche berührt, birgt das Potenzial für Kratzer oder Mikrovibrationen, die die Beschichtung beschädigen können. Diese mechanischen Grundlagen entscheiden darüber, ob die Präzision über Jahre hinweg in der Produktion erhalten bleibt.
OberflächenbeschaffenheitAlle Führungsrollen sollten eine hochglanzpolierte Oberfläche mit einer Rauheit Ra ≤ 0,05 μm aufweisen. Standardmäßig werden Aluminiumlegierungsrollen mit einer Härte von HV700 verwendet, wobei die Oberflächenbeschaffenheit für den Beschichtungsschutz wichtiger ist als das Material selbst.
Dynamisches GleichgewichtDie Walzen müssen dynamisch ausgewuchtet werden (G2.5-Klasse oder besser), um hochfrequente Mikrovibrationen zu vermeiden, die die Heißprägeschicht bei Geschwindigkeiten über 200 m/min beschädigen.
Steifigkeit der SchneidwelleBei Schnittbreiten über 1,6 Metern führt die Wellendurchbiegung unter Schnittdruck zu unvollständigen Schnitten in der Mitte, während die Ränder zu tief durchtrennt werden. Verdickte Wandpaneele aus legiertem Stahl und dynamisch ausgewuchtete Sägewellen mit großem Durchmesser sind daher unerlässlich.
Kantenpositionssteuerung(EPC). Eine Korrekturgenauigkeit von ±0,5 mm verhindert ein Verlaufen der Folie, wodurch andernfalls an einer Kante Grate entstehen würden, während die gegenüberliegende Kante unterschnitten bliebe. Ultraschall-Kantenführungen sind bei glänzenden Folien, die Licht unvorhersehbar reflektieren, fotoelektrischen Sensoren vorzuziehen.
Geschwindigkeit: Effektive Leistung, nicht Spitzenleistung
Die mechanischen Geschwindigkeiten von Heißprägefolien-Schneidemaschinen liegen typischerweise zwischen 200 und 500 m/min, wobei einige Hochgeschwindigkeitsmodelle 550 m/min oder mehr erreichen. Der Zusammenhang zwischen Geschwindigkeit und Qualität ist jedoch nicht linear.
Mit steigender Schneidgeschwindigkeit nehmen dynamische Fehler zu. Die seitliche Abweichung kann sich von ca. ±0,10 mm bei Geschwindigkeiten unter 100 m/min auf ±0,35 mm bei Geschwindigkeiten über 300 m/min verschlechtern. Auch die Spannungsschwankungen nehmen zu und können zu Kantenverformungen oder Wickelfehlern führen. Bei ultradünnen Folien unter 12 µm sind daher möglicherweise konservative Schnittgeschwindigkeiten erforderlich, um die Dimensionsstabilität zu gewährleisten.
Bewerten Sie die effektive Leistung anstatt der maximalen Geschwindigkeit.Berücksichtigen Sie Rüstzeiten, Bahnführung und Abfallentsorgung. Eine Maschine mit automatisierter Werkzeugpositionierung und Schnellspannsystemen kann die Rüstzeit von 15 Minuten auf bis zu 3 Minuten reduzieren und so die Produktivität im praktischen Einsatz deutlich steigern, selbst bei moderater Spitzengeschwindigkeit.
Zusammenfassung der Kernspezifikation
| Parameter | Einstiegslevel | Qualitätsorientiert | Hochwertig |
| Toleranz der Schlitzbreite | ±0,1 mm | ±0,05 mm | ±0,02 mm |
| Spannungsregelung | Geschlossener Regelkreis, ±3 % | Geschlossener Regelkreis, ±1% | Servo-Regelkreis, ±0,5 N |
| Kegelspannung | Optional | Standard, 60–80 % | Programmierbare Kurve |
| Klingentyp | Rasierklinge oder zerdrücken | Kreisscherung | Kreisscherung, Hartmetall |
| Maximale mechanische Drehzahl | 200 m/min | 400–500 m/min | 500–550 m/min |
| Abwickeldurchmesser | 600–800 mm | 800–1000 mm | 1000 mm+ |
| Mindestschlitzbreite | 30 mm | 20 mm | 10 mm oder weniger |
| EPC-Genauigkeit | ±1 mm | ±0,5 mm | ±0,2 mm |
Die Daten wurden aus Branchenspezifikationen zusammengetragen.
Spezifikationen auf Ihre Materialmischung abstimmen
Der häufigste Fehler bei der Beschaffung einer Maschine besteht darin, sie für maximale Breite und Geschwindigkeit zu spezifizieren und dabei die Anforderungen an schmalste und dünnste Folien zu vernachlässigen. Eine 1600 mm breite Maschine mit einer Nenngeschwindigkeit von 500 m/min erreicht diese Geschwindigkeit bei 12 µm dicker Laserfolie mit einer Breite von 10 mm möglicherweise nicht ohne außergewöhnliche Spannungsregelung und Wellensteifigkeit.
Bevor Sie eine Bestellung abschließen, teilen Sie Ihrem Lieferanten Ihr tatsächliches Produktionsprofil mit: die breitesten und schmalsten Folien, den Dickenbereich (einschließlich Laser- oder Holografiequalitäten) und Ihre Zielproduktion pro Schicht. Bitten Sie um einen Probelauf mit Ihren spezifischen Materialqualitäten. Prüfen Sie die Schnittkanten unter Vergrößerung – das ideale Ergebnis ist ein glatter Querschnitt ohne weiße Flusen, feine Zacken oder Aluminiumstaub.
Für Verarbeiter, die verschiedene Folienarten verarbeiten, empfiehlt es sich zu prüfen, ob eine einzige Maschine mit austauschbaren Schneidsystemen (Schere für Standardfolie, Luftmesser für Laser) ausgestattet werden kann, anstatt sich auf ein einziges Verfahren festzulegen. Die zusätzlichen Investitionen in Modularität amortisieren sich oft schneller als eine zweite, dedizierte Maschine.
Sie sind bereit, eine Heißprägefolien-Schneidemaschine anhand Ihrer Produktionsanforderungen zu bewerten?Kontaktieren Sie unser technisches Team mit Ihren Materialspezifikationen und Produktionszielen, um eine Konfigurationsempfehlung und eine Testzuschnittanordnung zu erhalten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






