Die Steigerung der Schneidleistung von Selbstklebeetiketten-Schneidemaschinen ist für Etikettenhersteller ein entscheidender Schritt, um die Stückkosten zu senken und Lieferzeiten zu verkürzen. Viele Betriebe tappen jedoch in die Falle, die maximale Nenngeschwindigkeit der Maschinen mit der tatsächlichen Leistung gleichzusetzen. Tatsächlich erreicht eine Schneidemaschine mit einer Nenngeschwindigkeit von 200 m/min beim Schneiden schmaler Folienmaterialien oft nur 60 bis 70 % der Nenngeschwindigkeit. Eine echte Effizienzsteigerung erfordert die Optimierung des Systems in vier Dimensionen: ein ausgewogenes Verhältnis von Geschwindigkeit und Präzision, eine stabile Spannungsregelung, eine verstärkte Automatisierung und ein optimiertes Werkzeugmanagement.

1. Geschwindigkeit und Präzision: Die Voraussetzung für Effizienz ist, es „beim ersten Mal richtig zu machen“.
Der Hauptgrund für mangelnde Effizienz beim Schneiden ist nicht eine zu langsame Maschinenlaufzeit, sondern der durch zu schnelles Schneiden entstehende Ausschuss. Die Geschwindigkeit verstärkt die Genauigkeitsmängel: Je kürzer die Verweildauer des Materials in der Schneidzone ist, desto geringer ist der Spielraum für Spannungsschwankungen und Korrekturmaßnahmen. Geräte, die bereits bei niedrigen Geschwindigkeiten kaum arbeiten, weisen bei Geschwindigkeiten über 150 m/min häufig konzentrierte Probleme wie unebene Stirnflächen, Papierdurchschnitte und Klebstoffüberlauf auf. Die durch Nacharbeit und Ausschuss verursachten Ausfallzeiten übersteigen die Preisdifferenz der Anlage bei Weitem.
Der erste Schritt zur Effizienzsteigerung besteht daher in der Festlegung von Genauigkeitsstandards. Für herkömmliche Papierklebstoffe ist eine Genauigkeit von ± 0,1 mm bis ± 0,2 mm für die meisten Aufträge ausreichend, sodass die Geschwindigkeit hier Priorität hat. Bei hochwertigen Produkten wie Folienmaterialien (PE, PP, PET), elektronischen Etiketten und Etiketten für die Pharmaindustrie sollte die Präzision auf ± 0,05 mm eingestellt werden, wobei Servoantriebssysteme Vorrang haben. Die so erreichte Präzisionsstabilität sorgt für ein sauberes Wickelende und reduziert Ausfallzeiten in nachfolgenden Stanz- oder Druckprozessen erheblich – ein oft unterschätztes Effizienzpotenzial.

2. Spannungsregelung: Der „unsichtbare Rahmen“ bei hoher Geschwindigkeit
Selbstklebendes Klebeband besteht aus drei Schichten: dem Oberflächenmaterial, der Klebeschicht und dem Trägerpapier. Bei ungleichmäßiger Spannung einer dieser Schichten kann das Klebeband nach dem Aufwickeln ein schlangenartiges Schwingen, unebene Endflächen oder Klebstoffaustritt aufweisen. Je höher die Geschwindigkeit, desto größer ist der durch die Durchmesseränderung zwischen voller und leerer Rolle bedingte Trägheitsunterschied, wodurch die Spannungsregelung exponentiell schwieriger wird.
Eine effiziente Spannungsregelung erfordert ein geschlossenes Regelsystem. Die Abwickelseite liefert Echtzeit-Feedback vom Spannungssensor, und die SPS berechnet das erforderliche Bremsmoment anhand der Änderungen des Rollendurchmessers, um Spannungsschwankungen in einem engen Bereich zu halten. Die Wickelseite nutzt eine Kegelspannungsregelung, um ein Zusammenbrechen durch „lockere Innen- und straffe Außenspannung“ zu verhindern. Einige High-End-Modelle realisieren darüber hinaus eine unabhängige Servosteuerung der drei Achsen: Abwickeln, Aufwickeln und Abwickeln. Dadurch können Bediener Spannungskurven individuell entsprechend den unterschiedlichen Materialeigenschaften einstellen, anstatt sich auf einen einzigen Satz generischer Parameter für alle Aufträge zu verlassen. Erst wenn die Spannung kein limitierender Faktor mehr ist, kann die Anlage stabil und kontinuierlich mit höheren Geschwindigkeiten arbeiten.
3. Reduzierte Ausfallzeiten: Effizienzsteigerungen durch Automatisierung und Schnellwechselsystem
Die tatsächliche Tagesleistung der Längsteilanlage entspricht der Betriebsgeschwindigkeit multipliziert mit der effektiven Betriebszeit. Viele Betriebe verfügen über Anlagen mit hoher Betriebsgeschwindigkeit, jedoch beanspruchen Umformmaschinenwechsel, Maschinenannahme und -stopp sowie Wartezeiten beim Entladen einen Großteil der Kapazität. Ein weiterer wichtiger Ansatzpunkt zur Effizienzsteigerung ist die Reduzierung der Nebenzeiten.
Während des Auftragswechsels ermöglicht das SPS-System mit Parameterspeicher den Bedienern, gespeicherte Prozessrezepte auf dem Touchscreen abzurufen, ohne Schnittbreite, Spannungswerte oder Dosierlängen für jedes einzelne Stück neu einstellen zu müssen. Die Schnellwechselkonstruktion der Wickelwelle ist ebenfalls entscheidend: Durch den schnellen Wechsel zwischen Expansions- und Gleitwelle kann dieselbe Anlage sowohl große Aufträge mit langen Rollen als auch kleine Chargen mit unterschiedlichen Spezifikationen für Kurzaufträge effizient bearbeiten. Darüber hinaus können grundlegende Automatisierungsfunktionen wie die automatische Meterzählung, Stopps bei fester Länge und Materialmangelabschaltungen, so einfach sie auch erscheinen mögen, pro Schicht Dutzende Minuten ineffektiver Laufzeit einsparen.
Bei der Massenproduktion standardisierter Etiketten wird der Wert integrierter Anlagen noch deutlicher. So nutzen beispielsweise einige Rollen-zu-Rolle-Etikettenschneid- und -verarbeitungsmaschinen ein Zweikopf-Design für die simultane Verarbeitung und verdoppeln damit den Durchsatz im Vergleich zu Einkopfmodellen. Sie integrieren Laminierung, Halbierung, Abfallentsorgung und Schneiden in einen kontinuierlichen Prozess und reduzieren so Materialzirkulation und Wartezeiten zwischen den einzelnen Anlagenteilen.
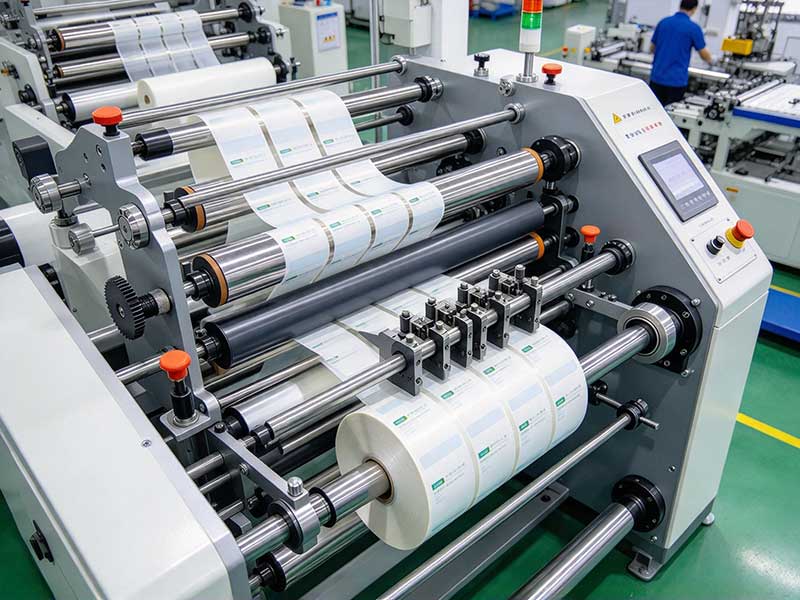
4. Werkzeugmanagement: Eine oft übersehene Effizienzvariable
Die Klebeschicht des Selbstklebematerials erweicht sich durch Reibungswärme beim Hochgeschwindigkeitsschneiden, wodurch es leicht am Schneidmesser haftet und Materialablagerungen entstehen. Sobald sich Klebstoff am Schneidmesser ansammelt, erhöht sich der Schneidwiderstand, es bilden sich mehr Grate, und die Bediener müssen die Maschine zur Reinigung anhalten. Diese scheinbar geringfügigen Ausfallzeiten summieren sich bei Hochgeschwindigkeitsschneidvorgängen erheblich.
Maßnahmen zur Behebung dieses Problems umfassen: die Installation einer Hochdruck-Luftpistole oder Bürste am Klingenhalter zur automatischen Reinigung der Klingenoberfläche gemäß dem eingestellten Messwert; bei Schmelzklebstoffen kann ein Luftkühlsystem eingesetzt werden, um die Klingentemperatur unterhalb des Erweichungspunktes des Klebstoffs zu halten; bei der Werkzeugauswahl weisen Hartmetall-Wendeschneidplatten im Vergleich zu herkömmlichem Schnellarbeitsstahl eine deutlich höhere Verschleißfestigkeit und Antihaftwirkung unter Hochgeschwindigkeitsschneidbedingungen auf. Durch die Einrichtung von Werkzeugwechselzyklen auf Basis von Schnittgeschwindigkeitsmessungen oder Schneidkantenverschleißerkennung kann der passive Modus „Schneiden bis zum Auftreten eines Problems“ zudem durch Werkzeugverschleiß bedingte Verzögerungen und Ausschuss verhindern, bevor diese entstehen.
Abschluss
Die Effizienzsteigerung von Schneidemaschinen für Selbstklebeetiketten ist im Wesentlichen ein systematisches Projekt.mit dem Ziel, ineffektive Zeit zu reduzierenDie Nenndrehzahl ist nur der Ausgangspunkt; entscheidend für den Output sind die Fähigkeit der Maschine, kontinuierlich und präzise zu arbeiten, die Reaktionsfähigkeit des Spannsystems auf Änderungen des Spulendurchmessers, die reibungslose Auftrags- und Auswurfabwicklung sowie die Kontrollierbarkeit des Werkzeugstatus. Werden diese Rahmenbedingungen bei der Auswahl außer Acht gelassen, kann eine hohe Drehzahl sogar zu mehr Ausschuss und Ausfallzeiten führen. Für die meisten Etikettenverarbeitungsunternehmen liefert eine Maschine mit hoher Präzision, stabiler Spannung und auf die Auftragsstruktur abgestimmter Automatisierung oft einen besseren Output als eine „Hochgeschwindigkeitsmaschine“ mit attraktiven Parametern, die jedoch an jeder Stelle Kompromisse eingeht.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Selbstklebender Schneid- und Aufwickler






