In den Produktionsprozessen von Etikettendruckereien ist die Schneidemaschine oft nicht das auffälligste Gerät, aber häufig der entscheidende Faktor für die Qualität und die Kosten der Lieferungen. Eine ungeeignete Schneidemaschine verursacht Fehlausrichtungen beim Papierschneiden, Faltenbildung beim Folienschneiden und erfordert einen halbstündigen Werkzeugwechsel. Obwohl die Probleme scheinbar verstreut sind, liegt die Ursache immer im selben Punkt: Die Materialeigenschaften wurden bei der Modellauswahl nicht mit den Kernfunktionen abgestimmt. Selbstklebende Materialien reichen von beschichtetem Papier bis hin zu PET-Folie und weisen sehr unterschiedliche physikalische Eigenschaften auf. Der Einsatz einer einzigen Maschine für alle Materialien führt oft zu unzureichenden Schnittergebnissen. Um diese Falle zu vermeiden, muss die Schneidgenauigkeit schrittweise anhand verschiedener Kriterien optimiert werden: Spannungsregelung, Werkzeugformwahl und Automatisierungskonfiguration.
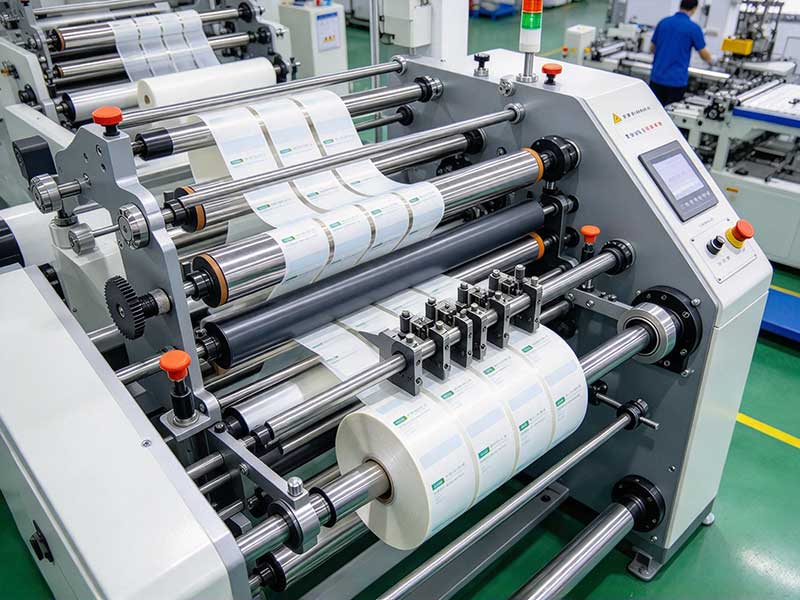
Genauigkeit: Lassen Sie sich nicht von den Nennwerten täuschen; konzentrieren Sie sich auf den „stabilen“ Bereich.
Die Schneidgenauigkeit ist ein wichtiges Kriterium für die Klassifizierung von Schneidemaschinen, doch die Parameterangaben auf dem Markt weisen häufig einen Fehler auf. Maschinen mit einer Genauigkeit von „±0,01 mm“ sind keine Seltenheit, aber unter realen Betriebsbedingungen wie Materialspannungsschwankungen, Rundlauffehlern der Schneidwelle und Änderungen von Temperatur und Luftfeuchtigkeit ist dieser Wert kaum zuverlässig zu erreichen. Eine pragmatische Einschätzung lautet: Für normales Papierklebeband reicht eine Genauigkeit von ±0,1 mm bis ±0,2 mm für die meisten Aufträge aus. Folien oder hochwertige Etiketten (z. B. für Elektronik oder Pharmazeutika) erfordern hingegen servogesteuerte Maschinen mit einer Genauigkeit von ±0,05 mm.
Wichtiger als exakte Zahlen ist die Frage nach dem „Was macht das Ganze möglich?“. Kreissägeblätter schneiden diagonal entlang einer vertikalen Achse, ähnlich einer Schere. Sie liefern saubere Schnitte und eine lange Standzeit der Sägeblätter und sind daher die gängigste Wahl für hochpräzise Anwendungen. Flachsägeblätter sind zwar kostengünstig, weisen aber eine deutlich geringere Präzision und Lebensdauer auf und eignen sich daher für niedrige Schnittgeschwindigkeiten, schmale Schnittbreiten oder Anwendungen mit weniger hohen Anforderungen an den Schnitt. Bei der Modellauswahl empfiehlt es sich, Hersteller nach tatsächlichen Prüfdaten der Schnittfläche zu fragen. Diese sind wesentlich zuverlässiger als das Durchblättern von Broschüren.
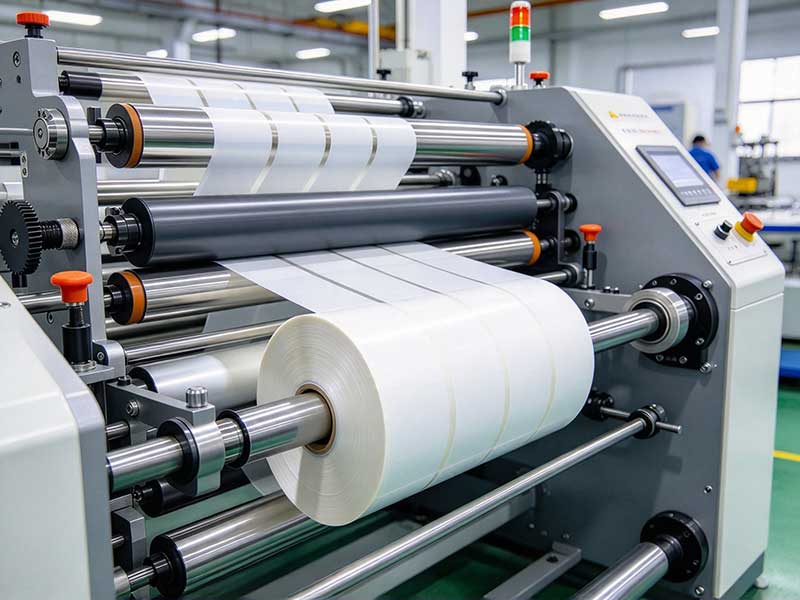
Spannungssteuerung: Das unsichtbare Glied entscheidet darüber, ob das fertige Produkt brauchbar ist.
Die Spannungsregelung ist die zentrale technische Herausforderung bei Schneidemaschinen und gleichzeitig der am häufigsten übersehene Aspekt. Selbstklebende Materialien bestehen aus Oberflächenmaterial, Klebstoff und Trägerpapier. Bei ungleichmäßiger Spannung in einer der Schichten weisen die geschnittenen Rollen unsaubere Kanten, Klebstoffaustritt oder sogar sogenannte „Chrysanthemenkerne“ auf.
Papiermaterialien weisen eine gute Zugfestigkeit auf und benötigen relativ geringe Spannungen; Dünnschichtmaterialien stellen hier eine Ausnahme dar. PET, PP und PE sind leicht dehnbar und neigen zu statischer Aufladung. Beim Abwickeln von voll bis leer ändert sich der Durchmesser kontinuierlich. Kann die Spannung nicht in Echtzeit angepasst werden, sind Faltenbildung und Verrutschen nahezu unvermeidlich. Ein qualifiziertes Spannsystem sollte mindestens Folgendes aufweisen: Das Abwickelende wird aktiv mittels eines Frequenzumrichters oder Servomotors mit Regelung in Verbindung mit Gleitwalzen oder Spannungssensoren abgewickelt; das Wickelende verwendet eine unabhängig angetriebene Gleitwelle, die das Drehmoment automatisch an die Änderungen des Spulendurchmessers anpasst. Eine einfache und effektive Methode zur Maschinenprüfung ist die Verarbeitung einer Rolle mit dem tatsächlichen Produktionsmaterial. Die fertige Rolle wird geprüft, um festzustellen, ob alle Lagen gleichmäßig straff sind, ob sie außen oder innen locker sind, ob ein harter Kern vorhanden ist oder ob das Spannsystem nicht korrekt eingestellt ist.
Die Vorrichtung zur statischen Entladung ist auch beim Folienschneiden unerlässlich. Statische Elektrizität, die sich bei der Verarbeitung von PET und PP mit hoher Geschwindigkeit aufbaut, kann im besten Fall Staub anziehen und zu Wickelfehlern oder Materialanhaftungen an der Walze führen, wodurch der Materialtransport behindert wird. Achten Sie bei der Modellauswahl darauf, dass die Stäbe zur statischen Entladung standardmäßig enthalten und nicht optional gegen Aufpreis erhältlich sind.
Klingenformen und Abfallentsorgung: Runde Klingen sind weit verbreitet, aber nicht die einzige Lösung
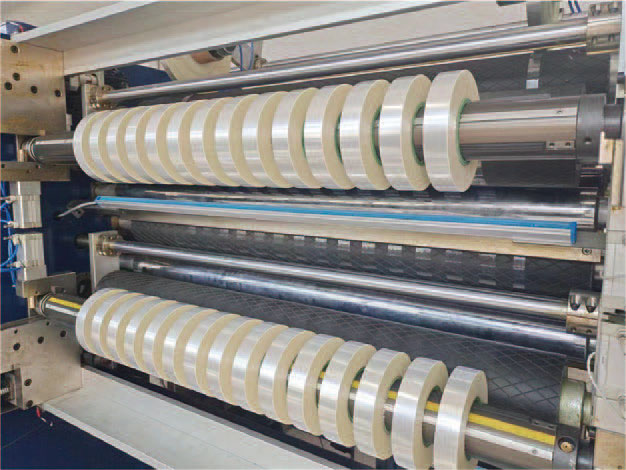
Das Schneiden mit Rundmessern ist derzeit die gängigste Konfiguration für industrielle Schneidemaschinen und eignet sich für hohe Schnittgeschwindigkeiten, gleichbleibende Schnittqualität und lange Messerstandzeiten. Für die meisten Papier- und Folienklebstoffe ist die Rundmesserlösung eine zuverlässige Wahl. Bei empfindlichen Materialien wie Heißprägepapier oder Laserfolien mit metallisierten Beschichtungen oder holografischen Mustern muss jedoch neben der Messerform besonderes Augenmerk auf die Härte des Messerschafts und die Kratzfestigkeit der Führungswalzenoberfläche gelegt werden. Ein Messerschaft mit unzureichender Härte neigt mit der Zeit zum Verschleiß und verursacht Grate an den Schnittkanten, während eine nicht ausreichend glatte Walze Kratzer auf der Materialoberfläche hinterlassen kann.
Auch die Abfallentsorgung sollte bei der Modellauswahl berücksichtigt werden. Wird das beim Schneiden entstehende Schnittmaterial nicht ordnungsgemäß abgeführt, sammelt es sich in der Nähe der Werkzeugwelle an, was die Schnittqualität beeinträchtigt und sogar das Schneidmesser beschädigen kann. Gängige Modelle sind mit Absaugventilatoren oder Gebläsen ausgestattet, die das Schnittmaterial aktiv abführen und auffangen – eine Funktion, die insbesondere beim Schneiden schmaler Streifen wichtig ist.
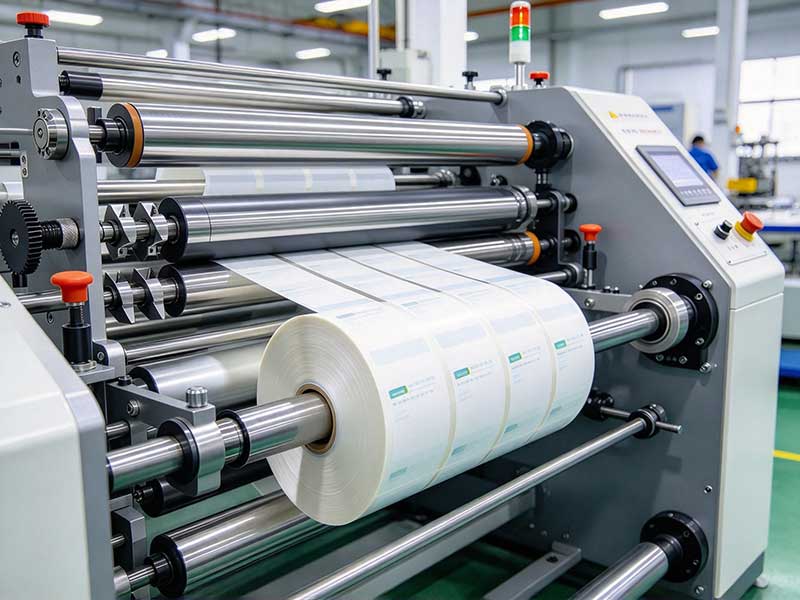
Automatisierung: Sprechen Sie gemäß der Bestellstruktur; bezahlen Sie nicht für Funktionen, die Sie nicht nutzen.
Der Automatisierungsgrad steht in direktem Zusammenhang mit der Effizienz der Auftragsabwicklung und den Arbeitskosten. Die Annahme, dass „je mehr Automatisierung, desto besser“ gelte, muss jedoch überdacht werden. Die entscheidende Variable ist die Auftragsstruktur.
Bei vielen Chargen und täglich wechselnden Spezifikationen erweist sich das automatische Werkzeuglayoutsystem als echter Effizienzgewinn. Während das herkömmliche manuelle Werkzeuglayout 10 bis 30 Minuten für Stillstand und Anpassung benötigt, ist das automatische Werkzeuglayout nach Eingabe der Spezifikationen über den Touchscreen innerhalb von 1 bis 3 Minuten abgeschlossen. Fünf Auftragswechsel pro Tag bedeuten einen Produktionszeitverlust von ein bis zwei Stunden. Bei wenigen Aufträgen und einem vollen Betriebstag ist hingegen die Fähigkeit zum kontinuierlichen Hochgeschwindigkeitsbetrieb wichtiger als die Werkzeuglayoutautomatisierung. Gängige Schneidgeschwindigkeiten liegen zwischen 70 und 200 m/min, Hochgeschwindigkeitsmodelle erreichen über 300 m/min.
Funktionen wie automatische Meterzählung, Abschaltung bei fester Länge und automatische Zählung tragen direkt zur Sicherstellung gleichbleibender Spezifikationen der fertigen Rollen bei und machen diese zu Basiskonfigurationen, die „einmal verwendet und nicht zurückgegeben“ werden. Die Wahl des Abwickeldurchmessers wirkt sich ebenfalls auf die Effizienz aus: Die Aufwickelfrequenz variiert deutlich zwischen 500 mm und 700 mm. Daher empfiehlt es sich bei großen Aufträgen, größere Wickeldurchmesser zu wählen, um Ausfallzeiten zu minimieren.
Klassifizierung nach Material: Drei Auswahlwege
Die Anwendung dieser Dimensionen auf spezifische Materialien macht den Auswahlprozess wesentlich klarer.
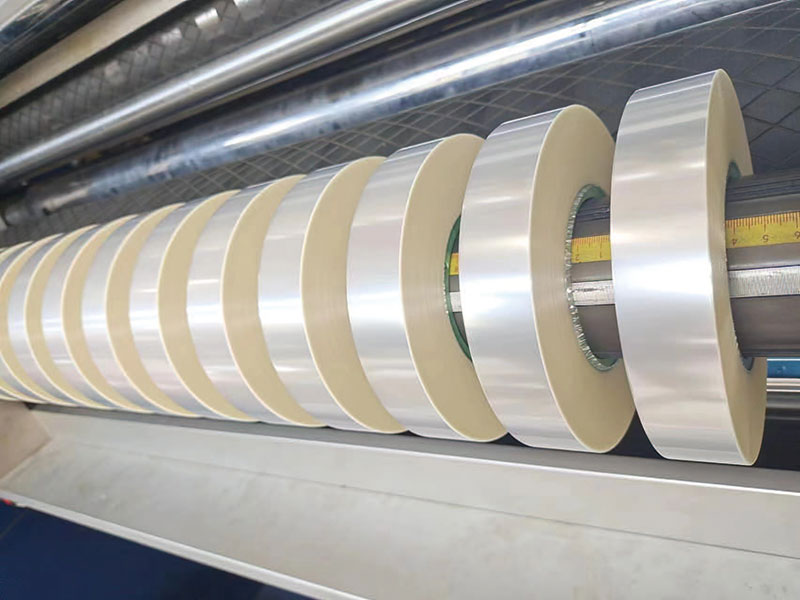
Klebstoff auf PapierbasisKlebeband ist die am weitesten verbreitete Kategorie; beschichtetes Papier, Thermopapier und spiegelpoliertes Papier weisen eine relativ feste Textur auf. Standardmäßige Riemenantriebsmodelle erfüllen die meisten Anforderungen. Der Schwerpunkt liegt dabei auf der fotoelektrischen Korrektur während des Wickelvorgangs und der Bandspannungsregelung, um ein Verrutschen der Mutterrolle oder ein „innen straffes, außen lockeres“ Aufwickeln zu verhindern. Die Verarbeitung von schmalem Etikettenpapier mit kompakter Bauweise und speziell für das 320-mm-Format entwickelten Modellen ist eine gängige Wahl.
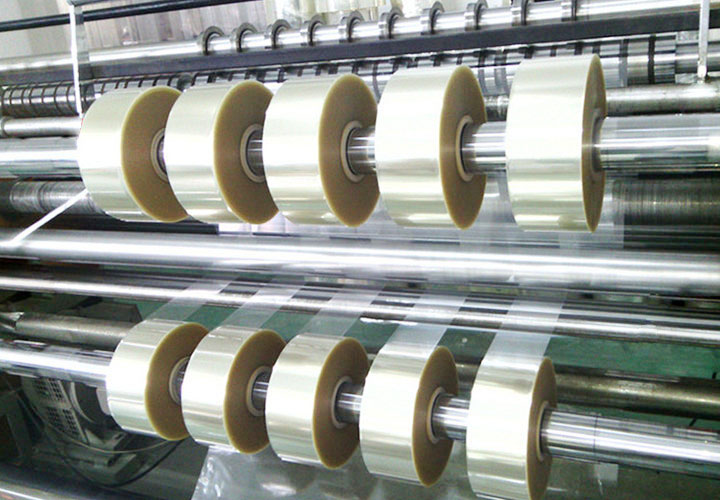
Selbstklebende Etiketten aus FilmHöchste Sorgfalt ist erforderlich. Das geschlossene Spannungsregelungssystem und die Vorrichtung zur statischen Entladung bilden die Basiskonfigurationen. Die Gleitwelle am Wickelende in Kombination mit der Kegelspannungsregelung ist entscheidend für die Sauberkeit der Stirnfläche. PE-Material ist weich, hat eine geringe Zugfestigkeit und sollte daher möglichst spannungsarm sein. PET hingegen ist hochsteif und erfordert höhere Präzision, weshalb sich der Einsatz eines Kreisschneiders besser eignet.
SpezialmaterialienBei Verfahren wie Heißprägepapier und Laserfolie werden neben der herkömmlichen Schneidleistung auch die Härte der Werkzeugwelle und die Oberflächenbehandlung der Führungsrolle geprüft. Sobald die Oberfläche dieser Materialien verkratzt ist, gelten sie als fehlerhaft, weshalb die Kratzfestigkeit Vorrang vor Geschwindigkeitsparametern hat.
Letztendlich geht es bei der Auswahl einer Schneidemaschine nicht um den „Vergleich von Parametern“, sondern um die „Erfüllung der Anforderungen“. Präzise und stabile Genauigkeit, Spannsysteme, die der Belastung durch reale Materialrollen standhalten, Werkzeugprofile und Abfallentsorgung, die den Materialeigenschaften entsprechen, sowie Automatisierungsgrade, die dem Auftragsrhythmus entsprechen – diese vier Punkte müssen aufeinander abgestimmt sein, damit die Maschine nicht zu einer Notlösung wird.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

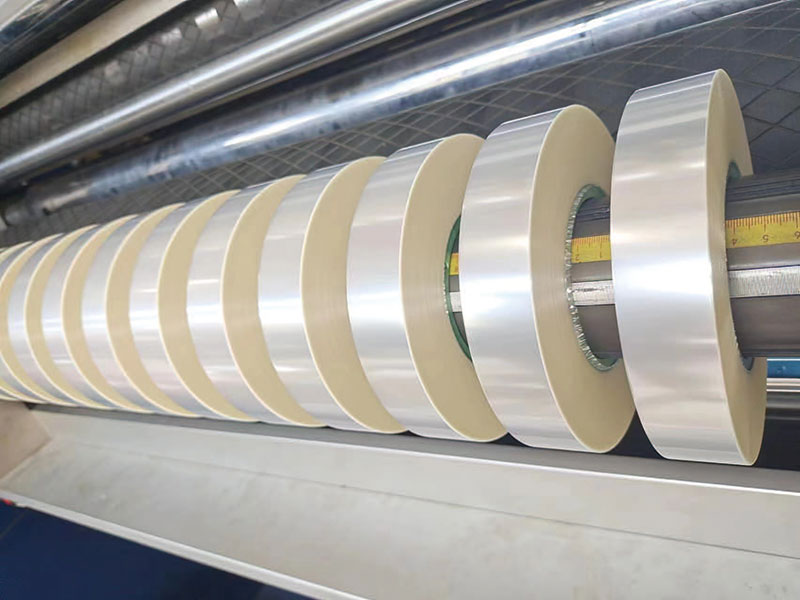
 Bandschneidemaschine
 Rollenschneider
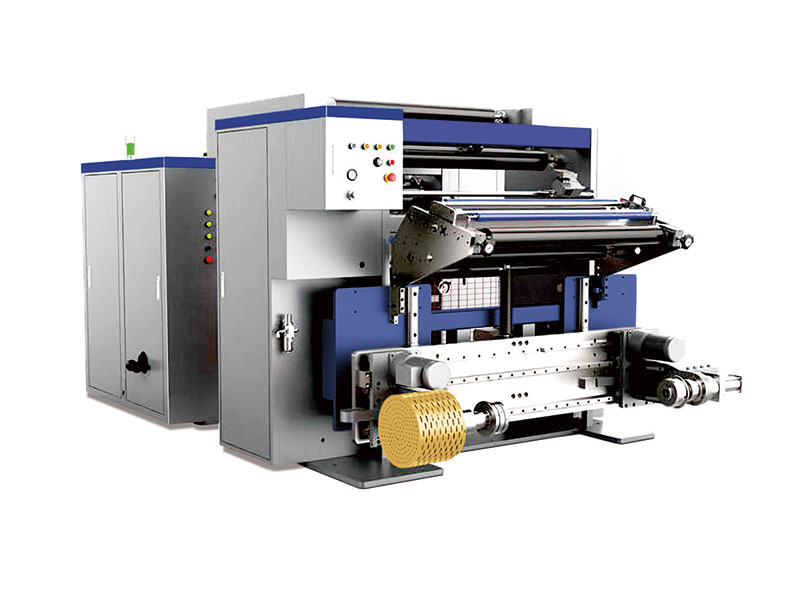 Hochgeschwindigkeits-Schneidemaschine
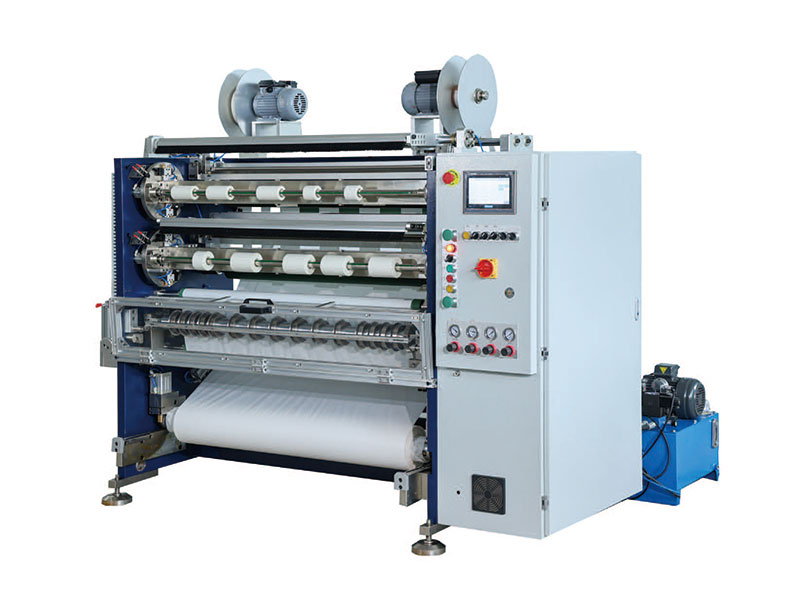 Bandschneider
 Barcode-Bandschneidemaschine
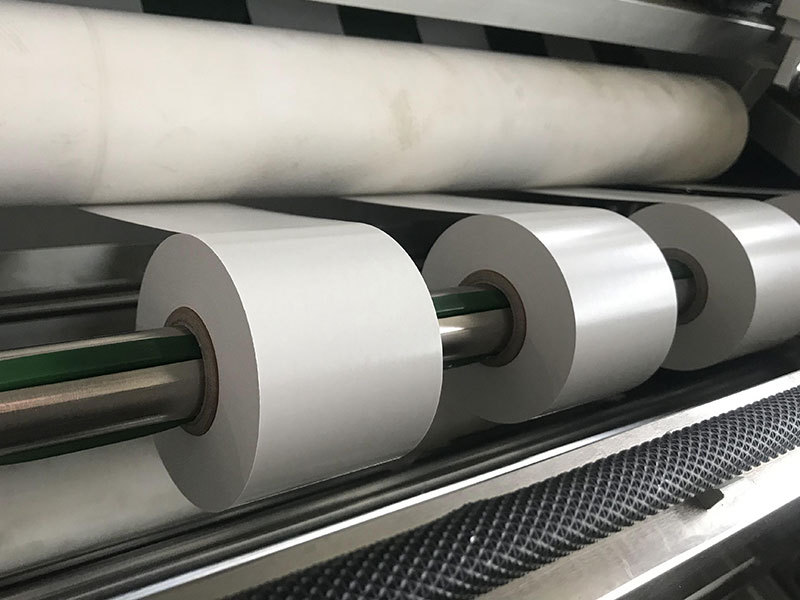 Einseitiger Klebstoffschneider
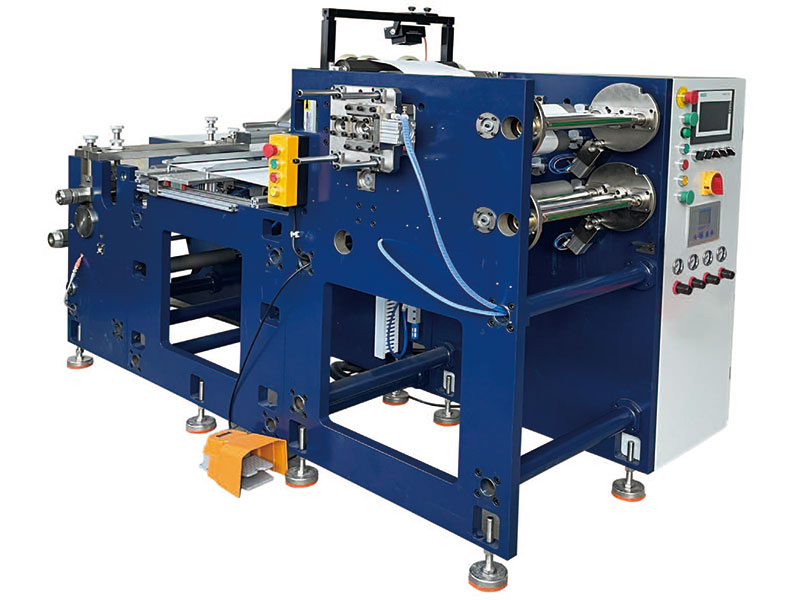 Etikettenschneider






