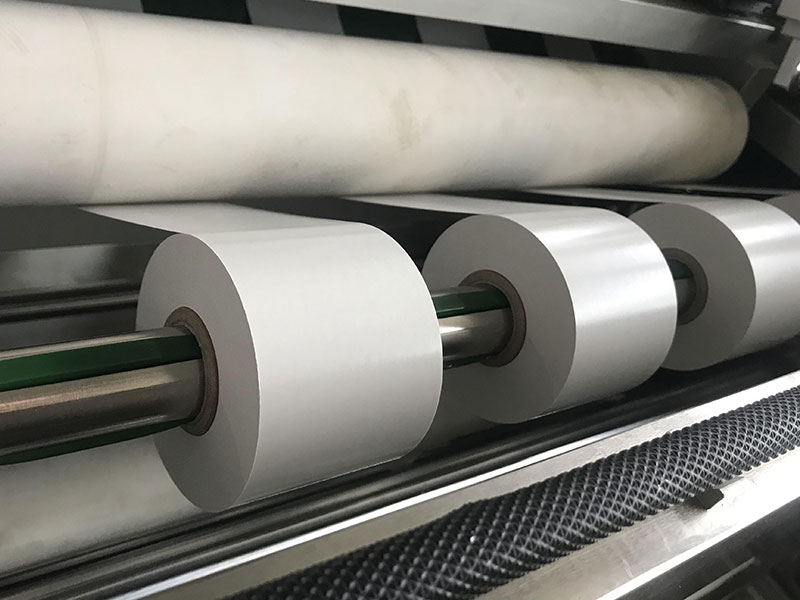
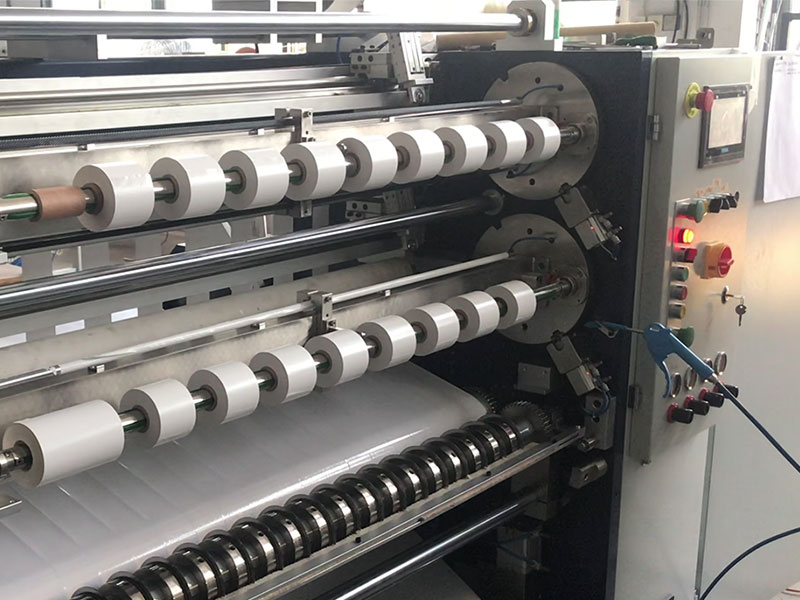
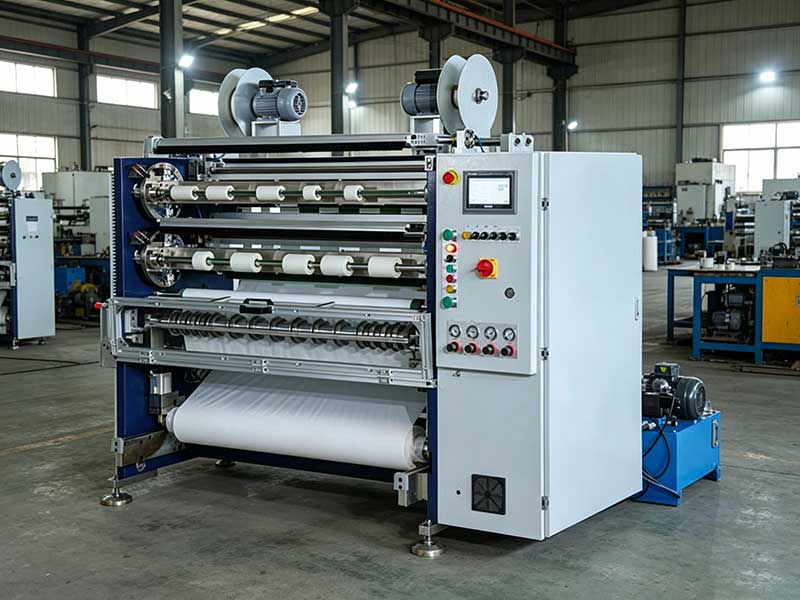
Die Hauptfunktion einer Schneidemaschine für einseitiges Klebeband besteht darin, breite Rollen einseitig klebenden Materials in kleinere Rollen mit der gewünschten Breite zu schneiden. Oft wird sie fälschlicherweise mit einer Schneidemaschine für doppelseitiges Klebeband oder einer Universal-Klebebandschneidemaschine verwechselt. Tatsächlich weist die Materialanpassungsfähigkeit von Schneidemaschinen für einseitiges Klebeband jedoch klare Grenzen und Spezialgebiete auf. Eine gut konzipierte Schneidemaschine für einseitiges Klebeband bietet ein viel breiteres Materialspektrum, als man vielleicht vermuten würde – von gängigen Verpackungs- und Dichtungsbändern über Polyimid-Goldfinger-Klebebänder für die Elektronikindustrie bis hin zu Spezialklebstoffen für die Automobil- und Medizintechnik.
1. Grundlegende Folienarten: BOPP, PVC und PE
Dies ist die Materialfamilie mit der größten Verarbeitungskapazität für Schneidemaschinen für einseitig klebende Materialien. BOPP (biaxial orientiertes Polypropylen) ist das Hauptbasismaterial für transparente Kartonverschlussbänder. Es hat eine feste Textur und lässt sich beim Schneiden nicht leicht dehnen oder verformen, weshalb die Schneidemaschine eine moderate Spannungsregelung erfordert. PVC-Einseitenklebstoffe werden häufig in der elektrischen Isolierung eingesetzt. Das Material ist relativ weich und elastisch. Beim Schneiden muss die Anlage über stabile Abwickel- und Korrekturfunktionen verfügen; andernfalls besteht die Gefahr von Fehlausrichtungen oder unsauberen Schnittkanten. PE-Einseitenklebstoffe werden hauptsächlich für Schutzfolien oder Oberflächenmaskierung verwendet. Aufgrund ihrer geringeren Dicke erfordern sie eine präzisere Einstellung der Messerpressung und der Wickelspannung beim Schneiden. Die technische Herausforderung bei diesen Materialien besteht nicht darin, ob sie geschnitten werden können, sondern ob sie gleichmäßig und dicht geschnitten werden können, ohne Grate oder Materialüberlauf an den Kanten.
2. Papier- und stoffbasierte Varianten: Abdeckpapier, Kraftpapier und Klebeband aus Stoff.
Kreppband besteht aus Krepppapier, das mit Gummi- oder Acrylkleber beschichtet ist. Beim Schneiden entsteht beim Papier feiner Staub, daher müssen Werkzeugschärfe und Kühlung aufeinander abgestimmt sein. Kraftpapierklebeband ist sehr steif, hat grobe Fasern und ermöglicht relativ saubere Schnitte, neigt aber zum Pilling an den Kanten. Winkel und Überlappung der runden Klingen müssen präzise eingestellt werden. Einseitiges Textilklebeband besteht aus reißfestem Gewebe. Das Werkzeug verschleißt beim Schneiden schnell, daher ist eine gewisse Steifigkeit der Klingenwelle erforderlich. In dieser Kategorie überschneiden sich einseitige Gummischneidemaschinen weitgehend mit Allzweck-Schneidemaschinen. Die Staubabsaugung bei Papierklebebändern und die Werkzeughaltbarkeit bei Textilklebebändern sind Details, die die Spezialisierung der Geräte ausmachen.
3. Elektronische und Spezialklebebänder: PET, Polyimid und leitfähige Materialien
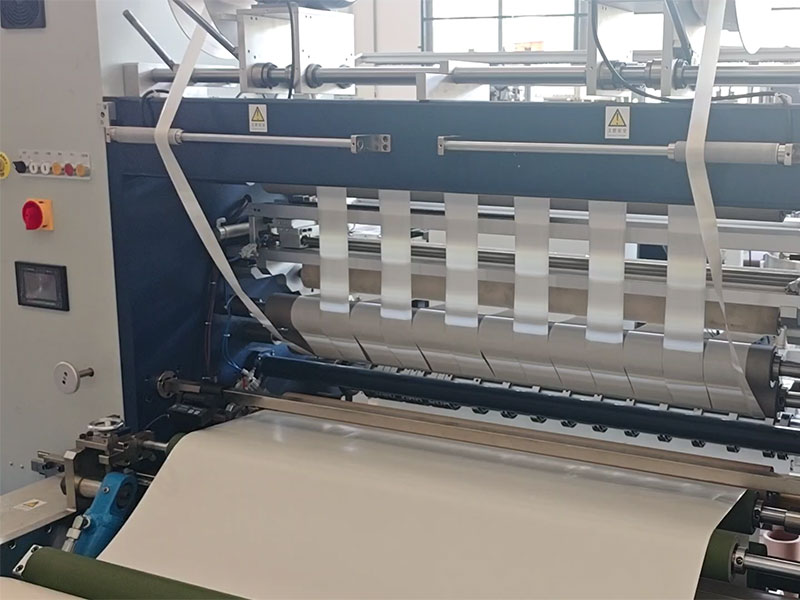
Dies ist der Bereich mit den höchsten Anforderungen an die Schneidgenauigkeit. Einseitig klebende PET-Folie (oft auch „Mylar“ genannt) wird häufig zur elektronischen Isolierung und Fixierung eingesetzt, mit typischen Dicken von 25 bis 100 Mikrometern. Bereits geringfügige Spannungsschwankungen beim Schneiden können zu unebenen Endflächen der fertigen Rolle führen. Polyimidband (Kapton) ist Standard für den Schutz von Goldfingern. Das Material selbst ist recht spröde, und wenn das Schneidwerkzeug nicht scharf genug ist oder der Winkel nicht stimmt, können sich leicht Mikrorisse an den Kanten bilden, was die Isolationsleistung beeinträchtigt. Darüber hinaus werden einseitig klebende Aluminium- und Kupferfolien häufig in Anwendungen zur elektromagnetischen Abschirmung eingesetzt. Die Metallfolienschicht verschleißt das Werkzeug deutlich stärker als herkömmliche Folien, und beim Schneiden dürfen keine Grate oder Kantenaufrollungen entstehen; andernfalls können benachbarte Klebeschichten durchstochen werden oder Kurzschlussgefahr besteht. Einseitige Gummischneidmaschinen, die in der Lage sind, solche Materialien stabil zu verarbeiten, sind üblicherweise mit servogesteuerten Kreismessersystemen und einer präzisen geschlossenen Spannungsregelung ausgestattet, wodurch eine Schnittgenauigkeit im Bereich von ±0,1 Millimetern erreicht wird.
4. Schaumstoff- und dickere Klebebänder: EVA- und Schaumstoffklebeband
Einseitig klebende Schaumstoffe (wie EVA- und PE-Schaum) sind in der Regel dicker als 0,5 Millimeter und weisen eine hohe Druckelastizität auf. Beim Schneiden solcher Materialien neigen herkömmliche Schermesser dazu, den Schaumstoff abzuflachen und anschließend wieder zurückzufedern, wodurch der Schnitt nicht senkrecht verläuft oder eine glockenförmige Kante entsteht. Für Schaumstoff geeignete Schneidemaschinen verwenden häufig schärfere Einzelklingen oder Rundklingen mit speziellen Winkeln. Die Wickelspannung muss dabei gering gehalten werden, um eine übermäßige Kompression des Materials während des Wickelvorgangs zu vermeiden. Es ist zu beachten, dass Schneidemaschinen für einseitig klebende Gummis nur eine begrenzte Kapazität für die Verarbeitung von Schaumstoff haben; besonders dicker oder hochdichter Schaumstoff erfordert oft spezielle Schneidgeräte.
5. Nicht klebende und Trennmaterialien: Schutzfolien und Trennpapier
Die Schneidemaschine für einseitig klebende Materialien ist nicht auf klebstoffhaltige Materialien beschränkt. Schutzfolien (wie z. B. PE- und PET-Schutzfolien) sind in der Regel nicht oder nur schwach klebrig, ihr Schneidevorgang ähnelt jedoch dem von einseitig klebenden Materialien: Die Spannung muss kontrolliert werden, um ein Dehnen zu verhindern, und Abweichungen müssen vermieden werden. Auch Trennpapier/Trennfolie, die als Hilfsmaterialien in der Klebebandherstellung verwendet werden, können auf einseitigen Schneidemaschinen verarbeitet werden. Diese erweiterte Einsatzmöglichkeit bietet der einseitigen Gummischneidemaschine eine flexiblere Produktionsplanung in Folienverarbeitungsbetrieben: Dieselbe Maschine kann Dichtungsband, Schutzfolie und Trennpapier zu unterschiedlichen Zeiten verarbeiten, indem einfach die Spannungsparameter und der Werkzeugdruck angepasst werden.
Materialgrenzen und Auswahltipps
Es ist wichtig zu beachten, dass nicht alles, was wie Klebeband aussieht, für Schneidemaschinen für einseitiges Klebeband geeignet ist. Ultradünnes doppelseitiges Klebeband (mit keinem oder nur dünnem Trägermaterial) neigt beim Schneiden zu Fehlausrichtungen der Zwischenschichten und erfordert daher in der Regel eine spezielle Schneidemaschine für doppelseitiges Klebeband. Glasfasergewebeklebeband oder Klebebänder mit verstärkten Fasern stellen eine erhebliche Herausforderung für die Werkzeugstandzeit dar. Daher muss geprüft werden, ob die Maschine diamantbeschichtete Werkzeuge unterstützt oder häufige Werkzeugwechsel ermöglicht. Darüber hinaus ist die Materialstärke ein entscheidender Parameter: Die meisten universellen Schneidemaschinen für einseitiges Gummi haben eine geeignete Schnittstärke zwischen 20 und 80 Mikrometern. Materialien jenseits dieses Bereichs, wie ultradünne optische Folien oder dicker Schaumstoff, sollten hinsichtlich der Schneidbarkeit mit dem Maschinenhersteller abgeklärt werden.
Letztendlich ist die Materialliste für eine einseitige Gummischneidemaschine keine starre, unveränderliche Liste, sondern ein Prozessfenster, das durch drei Dimensionen bestimmt wird: Substrattyp × Klebstoffeigenschaften × Dickenbereich. Bei der Anschaffung oder Verwendung von Geräten ist es daher sinnvoller zu fragen, „wie viele Materialarten geschnitten werden können“, anstatt sich zu fragen, „wie viele Materialarten geschnitten werden können“. Stattdessen sollten Sie die am häufigsten verarbeiteten Substratarten und deren Dickenbereiche genau bestimmen und anschließend die Spannungsregelungsgenauigkeit und die Werkzeugkonfiguration der Maschine unter diesen Bedingungen bewerten. Das Material ändert sich, aber die grundlegende Logik des Schneidens bleibt dieselbe: saubere Schnitte, präzises Walzen und stabile Spannung. Nur wenn alle drei Bedingungen erfüllt sind, kann man von einem echten Schneidevorgang sprechen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano