Das Schneiden und Aufwickeln von Bändern ist ein Schlüsselprozess in der Herstellung von Wärmeübertragungsmaterialien. Seine Effizienz bestimmt direkt die Lieferzeiten und die Wettbewerbsfähigkeit. Viele Unternehmen verfügen jedoch über moderne Anlagenparameter, obwohl die tatsächliche Produktion an Engpässen stagniert. Die Ursache liegt oft nicht in einer zu hohen Maschinengeschwindigkeit, sondern in zu vielen ineffektiven Stillstandszeiten, übermäßigen Spannungsschwankungen und langsamen Auftrags- und Rollenwechseln. Ausgehend von den Besonderheiten der Bandmaterialien konzentriert sich diese Arbeit auf die Reduzierung von Stillstandszeiten, die Optimierung der Spannungs- und Schneidprozesse sowie die Verbesserung von Automatisierung und intelligenter Technologie. Ziel ist es, eine praxisnahe Lösung zur Effizienzsteigerung vorzuschlagen.

1. Zunächst sollten die Effizienzrisiken beim Bandschneiden erkannt werden.
Carbonbänder sind keine gewöhnlichen Folien. Sie bestehen aus einem PET-Substrat, einer Beschichtung und einer Farbschicht, sind typischerweise nur 4,5 bis 10 Mikrometer dick und reagieren extrem empfindlich auf Spannung. Zu hohe Spannung führt zu einer Dehnung der Basisfolie, wodurch die Farbschicht beschädigt und Pulverabrieb verursacht werden kann. Ist die Spannung hingegen zu gering, lockert sich die Rolle und wirft Falten, was beim Drucken zu weißen Linien oder Vertiefungen führt. Eine weitere Herausforderung ist der inhärente Widerspruch zwischen Geschwindigkeit und Präzision beim Schneiden der Bänder: Zu hohe Geschwindigkeiten führen oft zu unebenen Endflächen, verstärkter Kantenbildung und größeren Spannungsschwankungen, während häufige Stillstände zur Behebung von Qualitätsproblemen die durch hohe Geschwindigkeiten erzielten Produktionsvorteile wieder zunichtemachen.
Herkömmliche Bandschneidemaschinen arbeiten typischerweise mit Geschwindigkeiten von maximal 100 bis 120 Metern pro Minute, wobei die Stillstandszeiten für den Spulenwechsel etwa 3 Minuten betragen und die Ausbeute an fertigen Produkten zwischen 85 % und 90 % liegt. Hinter diesen Zahlen verbirgt sich ein enormes Effizienzpotenzial.

2. Minimieren Sie die Zeit, die mit „Anhalten“ verbracht wird.
Der größte Effizienzkiller von Schneidemaschinen sind die Stillstandszeiten. Zuführung, Foliendurchdringung, Messereinstellung und Abwickeln – jede Rolle verursacht beträchtlichen Materialverlust. Die Praxis zeigt, dass sich die Stützzeit pro Rolle durch systematische Optimierung der Hilfsfunktionen von 8 bis 10 Minuten auf 3 bis 4 Minuten reduzieren lässt.
Vorgefertigte Masterrollen und schnelle FilmdurchdringungDies sind die direktesten Methoden. Die nächste Hauptrolle wird für einen nahtlosen Wechsel vorab zur Standby-Station gehoben. Die optimierte Anordnung der Führungsrollen verkürzt den Bypassweg der Folie und reduziert so die manuellen Arbeitsschritte bei jedem Foliendurchgang. Die Expansionswelle verfügt über einen separaten Luftanschluss, sodass kein Warten auf den Druckaufbau des Kompressors nötig ist. Die Standardisierung von Innendurchmesser und Länge der Papierhülsen macht zudem ein wiederholtes Justieren der Welle überflüssig.
Automatisierungsverbesserungen während der RollenumverteilungDiese Verfahren bieten eine umfassendere Lösung. Die Kombination aus Doppelstationswicklung, vorinstallierten Papierhülsen, servogesteuerter automatischer Umschaltung der Expansionswelle und minimalen Standby-Zeiten reduziert die Umrüstzeiten von Minuten auf null Sekunden. Für die Bearbeitung von Bändern in kleinen Chargen mit unterschiedlichen Varianten ist das Schnellwechselsystem für Werkzeuge ebenfalls entscheidend: Aufgaben, die offline durchgeführt werden können, wie die Vorinstallation der Werkzeughülse und die Voreinstellung des Werkzeugabstands, werden aus dem Maschinenbetrieb herausgenommen, und die Auftragswechselzeit kann auf unter 5 Minuten begrenzt werden.
3. Spannungsregelung: Das Gleichgewicht zwischen Effizienz und Qualität
Bei der Spannungsregelung beim Bandschneiden geht es nicht nur um das "Festlegen eines Wertes". Die Spannungsanforderungen für die Abwickel-, Schneid- und Aufwickelabschnitte sind unterschiedlich und müssen dynamisch an Änderungen des Rollendurchmessers angepasst werden.
Die dreistufige, geschlossene Spannungsregelung hat sich als effektive Lösung erwiesen: Beim Abwickeln erfolgt die Abwicklung mittels Magnetpartikelbremse, im Schneidbereich wird durch eine schwimmende Walzenrückführung eine geringere Spannung aufrechterhalten, um die seitliche Schrumpfung zu minimieren, und auf der Aufwickelseite sorgen Servomotoren für eine konische Spannungsreduzierung. Messdaten zeigen, dass eine moderate Reduzierung der Spannung im Schneidbereich und eine schrittweise Verringerung der Wickelspannung mit zunehmendem Spulendurchmesser die Ausrichtung des Wickelendes von 0,31 mm auf 0,14 mm verbessert und gleichzeitig höhere Geschwindigkeiten ohne Genauigkeitseinbußen ermöglicht. Je nach Art des verwendeten Bandes (Wachs-, Misch- oder Harzbasis) können unterschiedliche Spannungsprofile voreingestellt werden. Die Bediener können die entsprechende Formel einfach aufrufen, um Probeschnittverluste zu minimieren.
Entsprechend schnell reagiert das Korrektursystem. Die Farbbänder sind dünn und anfällig für Abweichungen, daher benötigen fotoelektrische oder CCD-Sensoren Bildstabilisierungsalgorithmen, um auch bei hohen Geschwindigkeiten eine Korrekturgenauigkeit von ±0,1 Millimetern zu gewährleisten. Bei der routinemäßigen Wartung wird die Reinigung der Korrektursensorlinse oft vernachlässigt, und eine durch Staubablagerungen verursachte träge Korrektur ist eine häufige Ursache für unebene Endflächen.
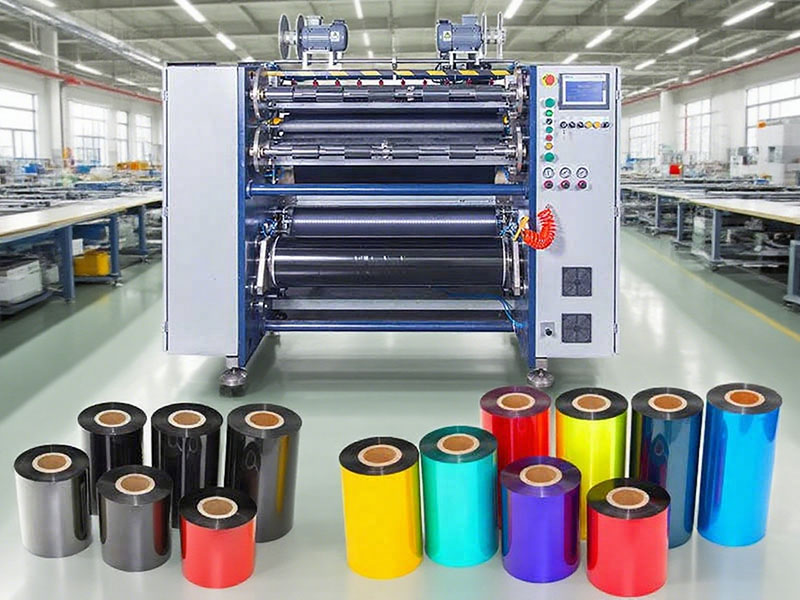
4. Feinjustierung des Schneidprozesses
Der Zustand des Werkzeugs bestimmt direkt die kontinuierliche Betriebszeit. Die Schnitttiefe des Kreismessers in die Hauptwalze wird üblicherweise auf 0,5 bis 1 Millimeter eingestellt; zu tiefe Schnitte können zu Graten oder sogar Filmrissen führen, zu geringe Schnitte verhindern einen sauberen Schnitt. Das Werkzeugwechselintervall sollte anhand der Schnittmeterzahl und nicht anhand der Zeit festgelegt werden, z. B. sollte der Rundschneider alle 100.000 Meter ausgetauscht werden, anstatt ihn „bei stumpfem Gefühl“ zu wechseln. Die Messerwelle sollte täglich mit Toner und Klebstoffen gereinigt werden, um ein Verklemmen des Messers zu verhindern.
Geschwindigkeitsstrategien müssen schrittweise und nicht einheitlich sein.Wachsbasierte Bänder sind spannungsbeständiger und ermöglichen höhere Produktionsgeschwindigkeiten; harzbasierte Bänder reagieren empfindlicher, daher sollte die Geschwindigkeit entsprechend vorsichtig gewählt werden. Das blinde Streben nach maximaler Liniengeschwindigkeit, verbunden mit häufigen Filmrissen und Ausfallzeiten durch Faltenbildung, reduziert den effektiven Output. Die Erstellung einer Prozessparameterdatenbank nach Material und Spezifikation, die es den Bedienern ermöglicht, die optimale Rezeptur direkt abzurufen, ist ein pragmatischer Ansatz zur Reduzierung von Ausschuss durch Probeschnitte.
5. Streben Sie schrittweises Wachstum durch Automatisierung und künstliche Intelligenz an.
Als die Optimierung auf mechanischer und verfahrenstechnischer Ebene an ihre Grenzen stieß, wurde die Modernisierung der Anlagenarchitektur zum entscheidenden Durchbruch für Effizienzsprünge.
Berührungslose SchneidetechnologieLaserschneiden oder Luftschneiden mit Druckluftmessern vermeiden den Reibungskontakt zwischen Schneidmesser und Bandbeschichtung und ermöglichen so Schnittgeschwindigkeiten von 300 bis 500 Metern pro Minute. Gleichzeitig werden Gratbildung durch Messerverschleiß und häufige Werkzeugwechsel verhindert. Bei hochwertigen, harzbasierten Bändern bietet diese Lösung besonders deutliche Vorteile hinsichtlich der Qualitätskonstanz.
Online-Fehlererkennung und DatenintegrationDie Effizienz wird aus Managementperspektive gesteigert. Das KI-gestützte Bildverarbeitungssystem scannt die Beschichtungsgleichmäßigkeit in Echtzeit und markiert automatisch Defekte wie Nadellöcher und Blasen. Dadurch wird massiver Ausschuss in nachgelagerten Druckprozessen vermieden. Schneidedaten (Länge, Breite, Charge, Spannungskurve) werden automatisch in das MES-System hochgeladen. So ist die Produktionshistorie jeder Farbbandrolle nachvollziehbar und es werden Echtzeitdaten für die Prozessoptimierung erfasst.
Für Produktionslinien, die noch mit traditionellen Anlagen arbeiten, ist ein kompletter Maschinenaustausch in einem Schritt nicht notwendig. Die Priorisierung der Implementierung von Schnellwechselwerkzeugen, die Optimierung der Spannungsregelung und die Verbesserung der Abweichungskorrektur – die drei Faktoren mit dem höchsten Input-Output-Verhältnis – führen in der Regel zu erheblichen Effizienzsteigerungen, ohne die Hauptmaschinen ersetzen zu müssen. Der Kern der Effizienzsteigerung liegt nicht in der höheren Drehzahl der Maschinen, sondern in der Sicherstellung, dass sie während des Betriebs qualitativ hochwertige Produkte herstellen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






