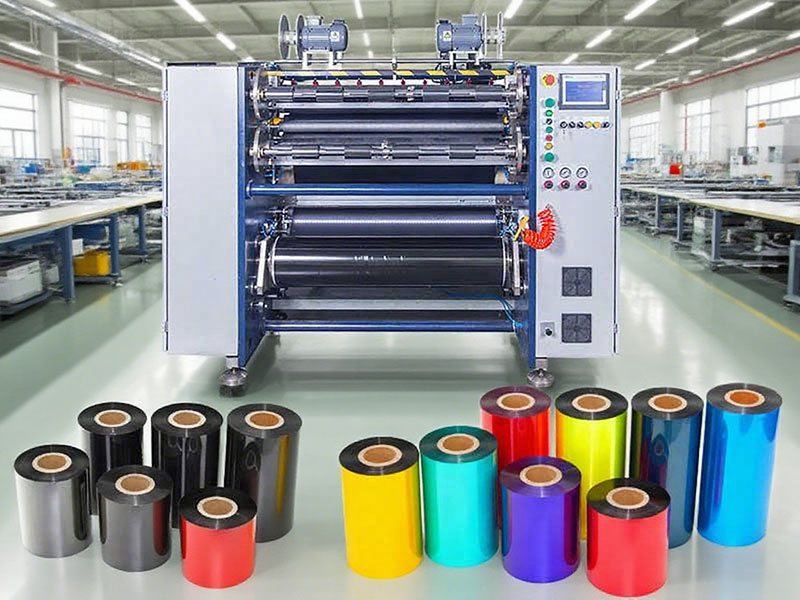
Die Bandschneide- und Aufwickelmaschine ist ein Spezialgerät zum Schneiden breiter Hauptbandrollen in kleinere Rollen mit definierter Breite. Ihr Kernstück sind die präzise Spannungsregelung und die planparallelen Schnittflächen. Standardisierte Betriebsabläufe gewährleisten nicht nur die Sicherheit des Personals, sondern sind auch entscheidend, um weiße Linien, Eindellungen und Bandrisse beim nachfolgenden Druckvorgang zu vermeiden. Nachfolgend finden Sie eine Zusammenfassung der Betriebsstandards für den gesamten Prozess – von der Inbetriebnahme bis zum Abschluss – basierend auf den Geräteeigenschaften und Prozessanforderungen.

1. Vorbereitung und Sicherheitsprüfung vor der Inbetriebnahme
Die Vorbetriebsprüfung ist die erste Verteidigungslinie gegen mechanische Verletzungen und Qualitätsmängel. Die Bediener müssen Handschuhe und Schutzbrille tragen und sicherstellen, dass die Geräte ordnungsgemäß geerdet sind.
Die Überprüfung des Gerätestatus ist unerlässlich. Prüfen Sie, ob der Not-Aus-Schalter zurückgesetzt wurde, ob die Schutzabdeckungen im Schneidbereich und an den Antriebsteilen intakt und geschlossen sind. Ein Kurzschluss des Sicherheitstürschalters ist strengstens verboten. Prüfen Sie bei Werkzeugen, ob die Schneide der Kreis- oder Schneidklingen scharf und frei von Ausbrüchen ist, die Klingenwelle sich leicht drehen lässt und die Befestigungsschrauben fest sitzen. Ist die Klinge stumpf, muss sie umgehend geschärft oder ausgetauscht werden, um Grate oder Bandreste beim Schneiden zu vermeiden.
Materialien und Reinigungsvorbereitungen dürfen nicht vernachlässigt werden. Gummipulver- und Staubreste in den Führungsrollen, der Aufwickelspule und den Schlitzbereichen müssen entfernt werden, um zu verhindern, dass Fremdkörper in das Band gedrückt werden und Ausschuss verursachen. Prüfen Sie, ob Modell und Breite der zu schneidenden Mutterrolle dem Arbeitsauftrag entsprechen; die Stirnfläche der Mutterrolle muss eben, faltenfrei und trocken sein. Bei stark unebenen Stirnflächen der Hauptrolle ist vor der Zuführung eine Vorbehandlung oder ein Austausch erforderlich; andernfalls neigen die kleinen Rollen nach dem Schneiden zu seitlichen Bewegungen.
2. Zuführungs- und Filmdurchdringungsvorgang
Während der Zuführungsphase sollte die Luftausdehnungswelle oder der Hilfsausleger verwendet werden, um die Stromschiene gleichmäßig in die Abwickelbasis einzuführen. Die Luftausdehnungswelle muss ausreichend aufgepumpt sein, um ein Verrutschen des Kerns bei hohen Geschwindigkeiten zu verhindern. Beim Filmtransport muss der von der Anlage vorgegebene Filmlaufweg genau eingehalten werden: Nachdem das Band von der Abwickelspule abgezogen wurde, durchläuft es nacheinander die Spannungsmesswalze, die Führungswalze und die Schneidmessergruppe und wird schließlich auf die Aufwickelspule aufgewickelt. Während des Filmtransports muss das Band flach gehalten werden, ohne sich zu verdrehen oder zu kreuzen, und die Beschichtungsseite des Bandes muss korrekt ausgerichtet sein (üblicherweise außen oder gemäß den Prozessanforderungen).
Die Spannungseinstellung ist der wichtigste Schritt nach dem Einlegen der Folie. Abhängig von Dicke und Breite des Farbbandes werden die Auf- und Abwickelspannungen über das Steuerungssystem eingestellt. Grundsätzlich gilt: Dünne Substrate (z. B. 4–5 µm) benötigen eine geringe Spannung, während bei breiten Produkten eine entsprechend höhere Spannung erforderlich ist. Zu hohe Spannung kann die PET-Basisfolie beschädigen und zu Pulverablösung führen; ist die Spannung zu niedrig, bilden sich leicht Falten, die beim Drucken weiße Linien verursachen. Bei neuen Anlagen oder neuen Farbbandchargen empfiehlt es sich, die Spannung bei niedrigen Geschwindigkeiten feinabzustimmen, um einen optimalen Wert zu finden, der weder Faltenbildung noch Lockerheit gewährleistet.

3. Einstellungen der Schneidparameter und Probeschnitt
Die Positionierung des Werkzeughalters muss präzise an die Breite des Werkstücks angepasst werden. Mit einem Messschieber wird der Messerabstand überprüft, und die Toleranz von Hochpräzisions-Schneidmaschinen liegt üblicherweise innerhalb von ±0,1 mm. Achten Sie beim Einstellen des Werkzeughalters darauf, dass alle Messer die gleiche Schnitttiefe aufweisen, um ungleichmäßigen Druck und damit einhergehenden Messerbruch oder zu tiefe Einkerbungen an manchen Stellen zu vermeiden.
Die Geschwindigkeitseinstellungen sollten dem Prinzip „Probeschneiden mit niedriger Geschwindigkeit, dann schrittweises Erhöhen der Geschwindigkeit“ folgen. Es wird empfohlen, die anfängliche Schneidgeschwindigkeit auf 50–80 m/min einzustellen. Nachdem sichergestellt wurde, dass die erste Rolle eine saubere Stirnfläche, keine Grate und keine Verklebungen aufweist, sollte die Geschwindigkeit schrittweise auf die normale Produktionsgeschwindigkeit (üblicherweise 150–300 m/min, abhängig von der Anlagenleistung) erhöht werden. Bei Spezialbeschichtungen oder Bändern, die zum Verschmieren neigen, trägt eine angemessene Geschwindigkeitsreduzierung während des gesamten Prozesses dazu bei, statische Aufladung und Beschädigungen der Beschichtung zu vermeiden.
Die Wahl des Wickelverfahrens richtet sich nach den Kundenanforderungen hinsichtlich Spulendurchmesser und -härte. Bei Bedarf an einem festen Kern kann die Mittelwicklung mit entsprechend abnehmender Spannung (Konus) eingesetzt werden. Ist die Stirnfläche besonders eben, eignet sich die Oberflächenwicklung in Kombination mit Druckwalzen besser. Durch eine sinnvolle Einstellung des Wickelkonus lassen sich kleine Spulen vor Ausbeulungen in der Mitte oder verzogenen Kanten schützen.
4. Betriebsüberwachung und Prozessinspektion
Nach Inbetriebnahme der Anlage muss unverzüglich die Erstmusterprüfung durchgeführt werden. Dabei ist zu prüfen, ob die Breite des ersten Walzenbandes innerhalb der Toleranzgrenzen liegt, ob die Planheit der Stirnfläche den Normen entspricht, ob die Walzenhärte gleichmäßig ist und ob die Beschichtungsoberfläche Kratzer oder Verunreinigungen aufweist. Bei Mängeln am Erstmuster ist die Serienproduktion strengstens untersagt.
Die Prozessinspektion sollte alle 15–20 Minuten durchgeführt werden. Achten Sie besonders auf Schwankungen der Abwickelspannung, die Ausrichtung der Wicklung und auf Verunreinigungen im Bereich der Schneidmesser. Wenn Sie feststellen, dass sich das Band auf der Führungsrolle nach links und rechts bewegt, deutet dies in der Regel auf eine unebene Schneidkante oder Spannungsschwankungen hin und muss umgehend korrigiert werden. Während des Betriebs ist es strengstens verboten, Hände oder andere Körperteile in den Bereich der Schneidmesser oder der Aufwickelrolle zu führen. Jegliche Justierungen dürfen nur nach vollständigem Stillstand der Anlage vorgenommen werden.
Wenn eine Rolle abgeschnitten wird und ein Wellenwechsel erforderlich ist, verwenden Sie rückstandsfreies Band zum Zuführen. Halten Sie Ihre Hände während des Betriebs sauber, um zu verhindern, dass Ölflecken die Bandbeschichtung verunreinigen. Nach dem Aufwickeln müssen Spannung und Ausrichtung vor dem Weiterarbeiten erneut überprüft werden.
5. Abschalten, Entladen und Zurücksetzen der Ausrüstung
Die Abschaltung muss in der vorgegebenen Reihenfolge erfolgen: Zuerst das Wickeln stoppen, dann das Abwickeln und schließlich die Stromzufuhr zum Hauptmotor unterbrechen. Ein Notstopp bei hohen Drehzahlen ist strengstens verboten, um ein Reißen des Bandes durch nachlassende Masse oder plötzliche Spannungsänderungen zu verhindern.
Verwenden Sie beim Entladen spezielle Paletten oder Wagen für die fertigen Rollen, behandeln Sie diese vorsichtig und vermeiden Sie Stöße an den Stirnflächen. Spezielle Farbbänder, die zum Verschmieren neigen oder eine geringe Hitzebeständigkeit aufweisen, müssen in Laufrichtung gekennzeichnet und lichtgeschützt gelagert werden. Die Maschinenrückstellung umfasst die Reinigung von Tonerresten in der Messernut und an der Führungswalze, das Zurückbringen des Werkzeughalters und der Wickelspule in ihre Ausgangsposition sowie das Ausfüllen des „Betriebsprotokolls der Schneidemaschine“ zur Dokumentation von Ausstoß, Störungen und Werkzeugwechselinformationen.
6. Häufige Anomalien und unmittelbare Reaktion
Ist die Stirnfläche nach dem Schneiden uneben, prüfen Sie zunächst die Schärfe der Klinge und die Parallelität der Führungsrolle. Prüfen Sie anschließend, ob die Wickelwelle korrekt montiert ist und die Spannung gleichmäßig ist. Reißt das Band, liegt dies meist an zu hoher Spannung oder einer Beschädigung der Hauptrolle. Reduzieren Sie die Spannung und prüfen Sie das eingehende Material. Faltenbildung beim Aufwickeln ist in der Regel auf zu geringe Spannung oder unzureichenden Walzendruck zurückzuführen. Erhöhen Sie die Spannung oder vergrößern Sie den Walzenabstand. Leichte Unebenheiten lassen sich durch Justieren des Aufwickelbegrenzers korrigieren. Stark ungleichmäßige Fertigrollen müssen aussortiert oder verschrottet werden und dürfen nicht im nächsten Produktionsschritt verwendet werden.
Das standardisierte Betriebsverfahren beinhaltet im Wesentlichen die kontinuierliche Kontrolle von drei Variablen: Spannung, Geschwindigkeit und Werkzeugzustand. Die Bediener müssen verstehen, dass die Gleichmäßigkeit jeder Rolle geschnittenen Produkts letztendlich entlang des Bandlaufs des Etikettierers überprüft wird. Die Gewohnheit, stets das erste Produkt zu prüfen, jede Kontrollfahrt zu dokumentieren und nach jedem Abschalten die Anlage ordnungsgemäß abzumelden, trägt zu einer gleichbleibend hohen Produktqualität bei.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






