Die Breitengenauigkeit einer Farbbandschneidemaschine wird üblicherweise anhand der Toleranz zwischen der tatsächlichen Breite des geschnittenen Streifens und der Sollbreite gemessen. Hochwertige Modelle erreichen eine Toleranz von ±0,05 mm, während Standardgeräte oft zwischen ±0,3 mm und ±0,5 mm schwanken. Obwohl der Unterschied gering erscheint, beeinflusst er direkt die Laufruhe des Farbbands und die Lebensdauer des Druckmaterials im Drucker. Zu breite Streifen können im besten Fall Falten werfen und sich verschieben, im schlimmsten Fall brechen sie unter ungleichmäßiger Krafteinwirkung an den Kanten während des Hochgeschwindigkeitsdrucks. Um die Prinzipien der Breitengenauigkeitskontrolle zu verstehen, muss man über die reine Schnittgenauigkeit des Werkzeugs hinausgehen und den Schneidprozess als komplexes, vierdimensionales System betrachten, das Spannung, Führung, Werkzeug und Inspektion umfasst.

1. Geschlossene Spannungsschleife: Die erste Verteidigungslinie für Breitengenauigkeit
Das Trägermaterial besteht aus PET-Folie mit einer Dicke von nur 4,5 bis 12 µm. Aufgrund seiner extrem geringen Dicke reagiert es äußerst empfindlich auf Zugkräfte. Bei zu hoher Spannung verformt sich die Folie elastisch oder sogar plastisch, wodurch sich die Breite nach dem Schneiden verringert und die tatsächlichen Abmessungen kleiner als der Zielwert ausfallen. Bei zu geringer Spannung hingegen wird das Material locker und wellig, was zu einer ungleichmäßigen seitlichen Abweichung führt und das Schneiden der vorgegebenen Bahn unmöglich macht.
Die Grundlage für die Breitengenauigkeit liegt daher in der unabhängigen Regelung der drei Spannungsphasen – Abwickeln, Einziehen und Aufwickeln. Moderne Hochpräzisions-Schneidemaschinen erfassen die tatsächliche Bandspannung mithilfe von Spannungssensoren in Echtzeit, melden diese an die SPS zurück und passen das Drehmoment des Servomotors dynamisch über PID-Algorithmen an. Die Ansprechgeschwindigkeit und die stationäre Genauigkeit dieses Regelkreises bestimmen direkt die untere Grenze der Breitenabweichung. Herkömmliche Magnetpulverkupplungs-Regelverfahren können Spannungsschwankungen von bis zu ±10 % aufweisen, was bei Geschwindigkeiten von mehreren hundert Metern pro Minute zu Abweichungen in der Chargenbreite führt. Das Servo-Regelsystem hingegen reduziert diese Schwankungen auf ±0,25 N bis ±0,5 N.
Noch raffinierter ist die Strategie der Wickelspannung. Mit zunehmendem Wickeldurchmesser führt das Beibehalten einer konstanten Spannung dazu, dass das äußere Kohlenstoffband eine übermäßige Druckkraft auf die innere Schicht ausübt. Dies kann zu Kernverformungen oder sogar zu Verklebungen durch den Farbaustritt führen und indirekt einen instabilen Materialtransport beim anschließenden Schneiden verursachen. Basierend auf dem in Echtzeit berechneten Rollendurchmesser reduziert das System die Wickelspannung schrittweise gemäß einer voreingestellten Kurve. So wird der schmale Streifen von der vollen bis zur leeren Rolle stets optimal gespannt, was für gleichmäßige Breitenkonsistenz am Rollenende sorgt.

2. Korrektur und Führung: Halten Sie die horizontale Ausrichtung des Schneidwerkzeugs aufrecht.
Bevor das Band in das Schneidmesser eintritt, müssen seine Kanten stets fixiert und in einer definierten Querposition sein. Jede noch so geringe seitliche Abweichung führt dazu, dass sich das Schneidmesser relativ zur tatsächlichen Schnittlinie des Bandes verschoben hat, wodurch eine präzise Breitenmessung unmöglich wird.
Das automatische Korrektursystem (EPC) dient genau diesem Zweck: die Variable in einen geschlossenen Regelkreis zu integrieren. Das Prinzip ist einfach: Fotoelektrische oder CCD-Sensoren erfassen kontinuierlich die seitliche Position der Bandkante, wandeln die Abweichung in elektrische Signale um und übertragen diese an die Steuerung. Diese steuert Servomotoren oder pneumatische Mechanismen, die die Abwickelvorrichtung oder die Richtrolle zur seitlichen Feinjustierung bewegen und das Band so in die korrekte Referenzposition zurückführen. Gängige Lösungen erreichen eine dynamische Korrekturgenauigkeit von bis zu ±0,1 mm, in High-End-Konfigurationen sogar noch höher. Bei extrem schmalen Spezifikationen mit Schnittbreiten unter 10 mm ist die Korrektur noch wichtiger – die seitliche Steifigkeit des schmalen Bandes ist extrem gering, und selbst eine Abweichung von nur wenigen Dutzend Mikrometern kann das fertige Produkt unbrauchbar machen.
Das hochsteife Führungsrollensystem arbeitet mit dem Richtsystem zusammen. Die Geradheit aller Rollen muss innerhalb von 0,01 mm/m kontrolliert werden, der Rundlauf ist auf den Mikrometerbereich begrenzt, und eine strikte Parallelität zwischen ihnen muss gewährleistet sein. Jede Exzentrizität oder Schrägstellung der Führungsrolle wird als seitliche Bandbewegung mit dem doppelten Betrag der Abweichung übertragen. Die Korrektur dient der Beseitigung bereits entstandener Versätze, während Präzisionsführungsrollensysteme Fehlausrichtungen an der Quelle reduzieren.

3. Werkzeugsystem: Schneidmechanik in Mikrometerspalten
Wenn Spannung und Führung für stabile Zuführungsbedingungen für das Band sorgen, liegt der letzte Schritt zur Gewährleistung der Breitengenauigkeit in der Kontrolle des Werkzeugs und der Werkzeugsteigung.
Das Prinzip des Kreisschneidens mit einem Trennscheibensystem beruht auf dem Schneidvorgang zweier oberer und unterer Schneidscheiben. Der seitliche Spalt zwischen den beiden Scheiben ist der entscheidende Parameter für die Qualität und Breitengenauigkeit des Schnitts. Ist der Spalt zu klein, reiben die Schneidkanten aneinander, wodurch Grate und Staub entstehen und die Schnittkante gestaucht und verformt wird. Ist der Spalt hingegen zu groß, wird das Material gerissen statt geschert, wodurch feine Kanten entstehen und die tatsächliche Schnittbreite unvorhersehbar wird. Bei nur wenige Mikrometer dicken Kohlenstoffbändern muss dieser Spalt in der Regel präzise zwischen 0,02 mm und 0,05 mm eingestellt werden, abhängig von der Substratdicke und den Eigenschaften der Beschichtung. Auch der Rundlauf des Schneidkopfes ist entscheidend; überschreitet der Spindelrundlauf 0,005 mm, schwankt die Schnittbreite aufgrund der periodischen Abweichung der Schneide.
Die Werkzeugteilungseinstellung hat sich von manueller zu CNC-Steuerung weiterentwickelt. Frühere Geräte nutzten mechanische Gewindespindeln und Skalen zur Justierung der einzelnen Werkzeuge, wobei Spaltmaße und Positionen auf Erfahrungswerten beruhten und die Wiederholgenauigkeit begrenzt war. Moderne High-End-Modelle verwenden Servomotoren zur axialen Verschiebung des Werkzeughalters mit einer Auflösung von bis zu 0,01 mm. In Kombination mit einer Positionsregelung im geschlossenen Regelkreis werden Positionierfehler durch Spindelspiel vollständig eliminiert. Einige Geräte integrieren zudem eine Online-Sichtprüfung: CCD-Kameras erfassen die tatsächliche Position der Schnittkante in Echtzeit und melden Breitenabweichungen zur dynamischen Kompensation an die Werkzeughaltersteuerung zurück. So wird der Werkzeugabstand von einem Sollwert zu einem überprüfbaren Echtzeitwert.
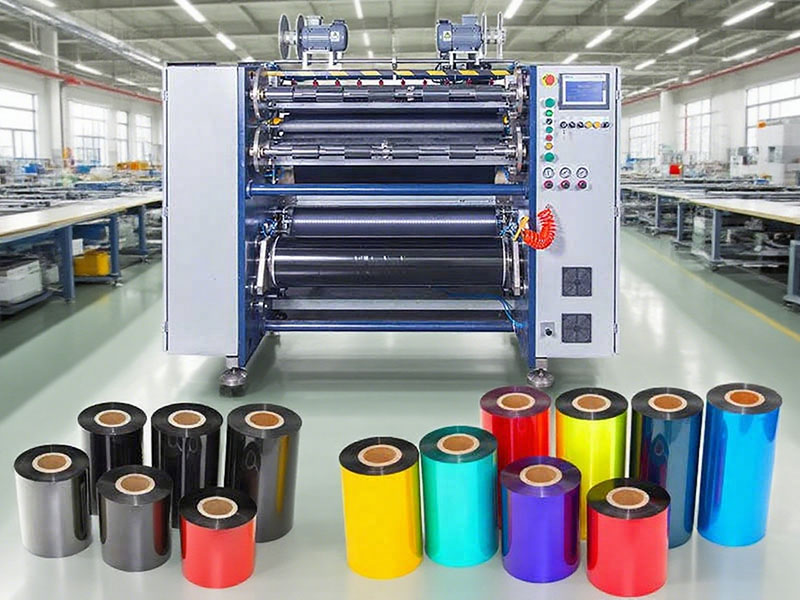
4. Systemzusammenarbeit: Genauigkeit ist das Ergebnis, nicht eine isolierte Kennzahl.
Die einzelnen Schritte der obigen Analysen zeigen, dass jede Technologie einen eigenen Beitrag zur Genauigkeit leistet: Die Spannungsregelung minimiert Zugschwankungen, das Korrektursystem fixiert die seitliche Bezugsebene und das Werkzeugsystem bestimmt die Schnittgeometrie. Die Schnittgenauigkeit hängt jedoch letztendlich von der dynamischen Abstimmung dieser drei Faktoren ab.
Ein typisches Beispiel ist die Parameterkopplung beim Schmalbandschneiden. Sinkt die Schnittbreite unter 10 mm, nimmt die Seitensteifigkeit des Bandes stark ab. Wird die Wickelspannung weiterhin wie beim herkömmlichen Breitbandschneiden eingestellt, wird das Material aufgrund des Poisson-Effekts längs überdehnt und quer gestaucht. Dies führt zu einer geringeren Schnittbreite und konzentrierter Kantenspannung. Durch bewährte Prozessanpassungen wird die Wickelspannung beim Schmalbandschneiden auf 60 % bis 70 % des üblichen Wertes reduziert, während gleichzeitig die Fahrzeuggeschwindigkeit entsprechend verringert wird, um dem Korrektursystem mehr Reaktionszeit zu geben. Die Regelungslogik für die Breitengenauigkeit besteht somit nicht darin, dass jedes Teilsystem unabhängig voneinander lokale Optimierungen anstrebt, sondern vielmehr darin, einen dynamischen Gleichgewichtspunkt zwischen Geschwindigkeit, Spannung, Korrekturreaktion und Werkzeugabstand zu finden.
Eine präzise kalibrierte Bandschneidemaschine kann daher Breitentoleranzen innerhalb von ±0,05 mm stabilisieren und die Fehlerrate von 2–3 % herkömmlicher Anlagen auf unter 0,3 % senken. Bei hochwertigen Bändern, wie z. B. harz- oder hybridbasierten Bändern, sind die Materialkosteneinsparungen sowie die reduzierten Ausfall- und Inbetriebnahmezeiten durch die höhere Präzision weitaus bedeutender als die Leistungsparameter der Anlage selbst. Das Prinzip der Breitengenauigkeit lässt sich letztlich auf einen Satz reduzieren: Die Bewegung des Bandes in jeder Dimension vor Erreichen der Schneidkante muss innerhalb eines wahrnehmbaren, beeinflussbaren und korrigierbaren Regelkreises liegen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






