Ungleichmäßiges Aufwickeln ist eines der hartnäckigsten Qualitätsprobleme beim Schneiden von Farbbändern. Die Trägerfolien der Farbbänder sind typischerweise nur 4,5 bis 10 Mikrometer dünn und extrem empfindlich. Selbst geringfügige Verschiebungen im Millimeterbereich an der Stirnseite können zu Faltenbildung, Knicken oder sogar zu Verschleiß des Druckkopfs beim nachfolgenden Druckvorgang führen. Viele Bediener neigen dazu, bei Unregelmäßigkeiten blindlings die Spannung anzupassen oder die Klingen auszutauschen, was oft zu immer chaotischeren Einstellungen führt. Tatsächlich ist ungleichmäßiges Aufwickeln kein einzelner Fehler, sondern ein umfassendes Merkmal von Störungen der Spannungsregelung, der mechanischen Präzision und des Gleichgewichts der Hilfssysteme. Dieser Artikel beginnt mit der Klassifizierung der Symptome und bietet einen Lösungsansatz, der von einfach zu komplex fortschreitet und sich schnell umsetzen lässt.

Schritt 1: Die Nudeln verstehen und gezielte Lösungen anwenden
Bevor Sie beginnen, beobachten Sie die genaue Form des Wickelendes, da unterschiedliche Ausprägungen auf völlig unterschiedliche Ursachen hinweisen. Weist die Stirnfläche eine trichterförmige oder einseitig ausgeprägte Kegelform auf, liegt das Problem meist in zu hoher Wickelspannung oder ungleichmäßigem Druck an beiden Enden der Andruckwalze. Sind beide Enden sauber, die Mitte jedoch locker oder teilweise abstehend, besteht Verdacht auf eine defekte Wickelspule, eine verformte Papierhülse oder eine zu große Toleranz der Materialdicke. Zeigt die Stirnfläche periodische, zahnartige Bewegungen, deutet dies auf Klingenverschleiß oder ungleichmäßige Schnittspalte hin. Eine allgemeine oder schlangenlinienförmige Abweichung deutet hingegen oft darauf hin, dass die Führungswalze nicht parallel läuft oder das Korrektursystem defekt ist. Die Identifizierung der Symptome ist Voraussetzung, um erfolglose Reparaturversuche zu vermeiden.

Spannungsregulierung: Zuerst absenken, dann anpassen, dabei geschickt den Konus einsetzen.
In den meisten Fällen unvollständiger Materialabnahme ist eine falsche Spannungseinstellung die Hauptursache. Das Bandmaterial ist extrem dünn; ist die Spannung zu hoch, wird es übermäßig gedehnt, was zu ungleichmäßiger Spannung an den Kanten und zur Bildung einer „Glockenschale“ führt. Ist die Spannung zu niedrig, lockert sich die Zwischenlage und die Stirnfläche bricht ein. Zur schnellen Überprüfung kann die Wickelspannung schrittweise um 5 bis 10 % reduziert und anschließend ein Testlauf über zwei bis drei Meter durchgeführt werden, um die Veränderungen an der Stirnfläche zu beobachten. Bei 10 mm breiten Teststreifen liegt der empfohlene Wert für die Wickelspannung üblicherweise zwischen 3 und 5 N. Entscheidend ist jedoch die Einstellung der Verjüngung. Nimmt die Spannung mit zunehmendem Rollendurchmesser entlang der Kurve nicht ab, drückt die äußere Lage die innere Lage wie eine hydraulische Presse zusammen und bildet einen „Gänseblümchenkern“ oder eine turmartige, versetzte Lagenbildung. Nehmen wir als Beispiel einen Spulenkern mit einem anfänglichen Außendurchmesser von 300 mm: Die Anfangsspannung kann auf 12 N eingestellt, die Endspannung auf 8 N reduziert und der Verjüngungskoeffizient zwischen 0,3 und 0,5 eingestellt werden, wodurch effektiv die ideale Struktur „innen eng, außen locker“ erreicht wird.
Rollen und Parallelität: Die leicht zu übersehenden „unsichtbaren Schieber“
Selbst bei angepasster Spannung bleibt die Stirnfläche uneben, und das Problem liegt wahrscheinlich in der mechanischen Präzision. Sind Druckwalze und Aufwickelwelle nicht parallel, erzeugt jede Umdrehung einen axialen Schub, der das Kohleband zur Seite drückt und so eine ungleichmäßige Lage verursacht. Vor Ort kann ein Blatt A4-Papier in den Spalt zwischen den beiden Enden der Walze und der Aufwickelspule eingeführt werden. Spürt man beim Herausziehen einen deutlich anderen Widerstand, sind die Bahnen nicht parallel. In Notfällen kann man den Lagersitz an einem Ende der Druckwalze lösen und eine dünne Unterlegscheibe von 0,1 bis 0,2 Millimetern zur Korrektur einsetzen. Ebenso wichtig ist der Spalt zwischen Papierhülse und Aufwickelspule. Überschreitet der Spalt 0,5 Millimeter, schwingt die Papierhülse bei hohen Drehzahlen exzentrisch, wodurch die Stirnfläche periodisch schwingt. Das Standardspiel sollte innerhalb von 0,3 Millimetern liegen. Zur vorübergehenden Reibungsreduzierung kann die Welle mit einer Lage Abdeckpapier umwickelt werden. Langfristig müssen Papierrohre mit den erforderlichen Toleranzen beschafft werden. Darüber hinaus darf der Rundlauf der Wickelwelle selbst 0,05 Millimeter nicht überschreiten; verbogene Wellen müssen ersetzt oder gerichtet werden.
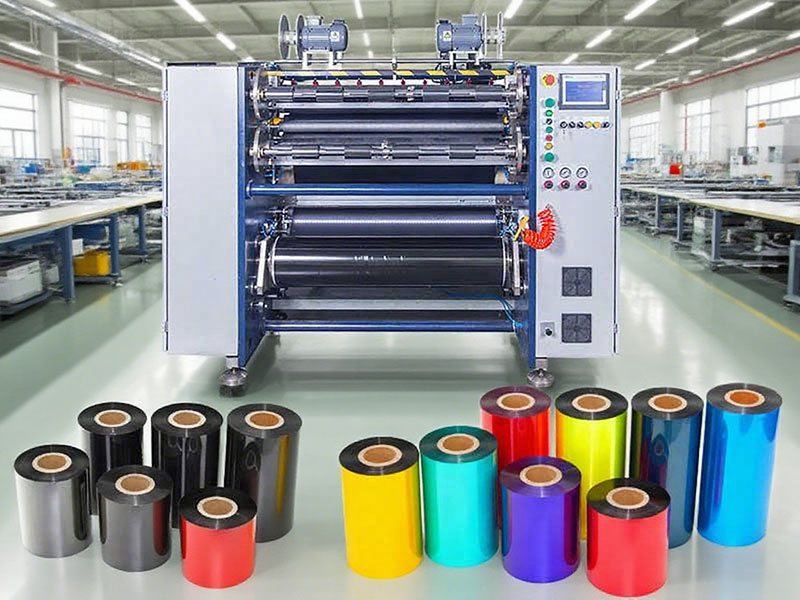
Korrektur und Hilfsmittel: Lassen Sie kleine Probleme nicht zu großen Fehlern werden.
Ein Ausfall des Korrektursystems ist die direkte Ursache für Wickelabweichungen. Die Ursache ist oft überraschend einfach: eine Tonerablagerung auf der Linse des Fotosensors. Reinigen Sie die Sonde mit Alkohol und drücken Sie vorsichtig gegen den Rand des Farbbandes, um zu prüfen, ob der Sensor reagiert. Die meisten versteckten Probleme lassen sich innerhalb von 30 Sekunden beheben. Falls der Luftschlauch des Korrekturaktuators abfällt oder verbiegt ist, können Sie die Aufwickelmaschine vorübergehend manuell in die Mittelposition bringen, um kleinere Aufträge zu bearbeiten. Beim Schneiden von Farbbändern beträgt der empfohlene Spalt zwischen Ober- und Unterklinge nur 0,01 bis 0,03 Millimeter, etwa die Hälfte des Spalts beim Schneiden von normalem Papier. Durch Klingenverschleiß entstehende Grate oder Wellenschnitte bilden sich beim Wickeln allmählich zu versetzten Schichten an den Stirnseiten. In diesem Fall wird der Spalt mit einer 0,02-mm-Fühlerlehre nachjustiert. Bei starkem Verschleiß sollte die Klinge direkt ausgetauscht werden – das Nachschärfen ist deutlich zeitaufwendiger als der Klingenwechsel.
Ordnung schaffen: Die Debugging-Erfahrung in wiederverwendbare Parameter umwandeln
Die höchste Effizienz bei der Behebung von Wickelfehlern liegt nicht in der erneuten Fehlersuche, sondern in der Beibehaltung der erfolgreich kalibrierten Parameter. Es wird empfohlen, für jede Anlage eine Art „Dokumentationskartei“ anzulegen, in der die Wickelspannung, der Verjüngungsfaktor, der Walzendruck und die Werkzeugspielwerte für verschiedene Bandmodelle (Breite, Substratdicke, Beschichtungsart) erfasst werden. Beim Umrüsten werden die historischen Parameter direkt abgerufen und ein Testlauf über 200 Meter mit 80 % der Nenngeschwindigkeit durchgeführt, um die Stirnfläche zu prüfen. Die ersten 100 Meter werden auf Stabilität bei niedriger Geschwindigkeit, die letzten 100 Meter auf Stabilität bei hoher Geschwindigkeit geprüft. Während einer Schicht wird die Parallelität der Führungsrollen mit einem Lineal überprüft. Bei einer Abweichung von mehr als 0,1 Millimetern pro Meter ist eine Korrektur erforderlich. Alle Walzen werden wöchentlich mit Industriealkohol gereinigt, insbesondere um anhaftende Kohlenstoffpulverreste auf den Gummiwalzenoberflächen zu entfernen. Unvollständiges Wickeln ist im Wesentlichen ein Warnsignal für ein Ungleichgewicht zwischen Anlagenpräzision und Prozessparametern. Es ist weitaus wertvoller, die Situation als Gelegenheit für eine Systeminspektion zu nutzen, als ständig neue Probleme zu lösen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






