Thermotransferbänder sind täuschend einfache Produkte. Ein typisches Band besteht aus einer PET-Basisfolie, einer hitzebeständigen Beschichtung und einer Farbschicht mit einer Gesamtdicke von nur 4,5 bis 20 Mikrometern. Doch der Schneideprozess, der Jumbo-Rollen in fertige, druckfertige Rollen verwandelt, entscheidet über die Qualität. Eine ungeeignete Schneidemaschine kann Grate erzeugen, die Druckköpfe beschädigen, ungleichmäßige Bandbreiten, die zu Fehlausrichtungen beim Drucken führen, oder eine ungleichmäßige Wickelspannung, die beim Hochgeschwindigkeitsdruck zum Bandbruch führen kann.
Für Importeure, Händler und Etikettenhersteller, die Maschinen zum Schneiden von Thermotransferbändern evaluieren, erfordert die Auswahl die Berücksichtigung von sieben entscheidenden Faktoren. Dieser Leitfaden fasst die technischen Spezifikationen und praktischen Aspekte zusammen, die produktionsreife Maschinen von kostspieligen Fehlkäufen unterscheiden.
1. Schneidpräzision: Die Grundlage für Qualität
Die Schneidgenauigkeit bestimmt direkt die Breitenkonsistenz und die Kantenqualität. Industriestandards klassifizieren die Genauigkeit in drei Stufen: Standardqualität mit ±0,3–0,5 mm für kommerzielle Etiketten und Logistikanwendungen; hohe Präzision mit ±0,1 mm für Elektronik- und Industrieetiketten; und ultrahohe Präzision mit ±0,05 mm oder besser für medizinische Etiketten und ultraschmale Farbbänder unter 10 mm.
Die Hardware hinter der Präzision ist wichtiger als die technischen Daten vermuten lassen. Zu den Schlüsselkomponenten gehören Spannungsregelungssysteme, die Schwankungen innerhalb von ±2 % der Sollwerte halten, Schneidwellen mit einem Rundlauffehler von unter 0,01 mm und hochwertige Schneidmesser etablierter Hersteller. Käufer sollten auf Probeschnitte mit ihrem eigenen Bandmaterial bestehen, anstatt sich auf Labordaten zu verlassen. Eine Maschine, die bei Demonstrationsmaterial ±0,1 mm erreicht, kann bei der spezifischen Wachs-, Misch- oder Harzrezeptur, die der Käufer verarbeiten möchte, Schwierigkeiten haben.
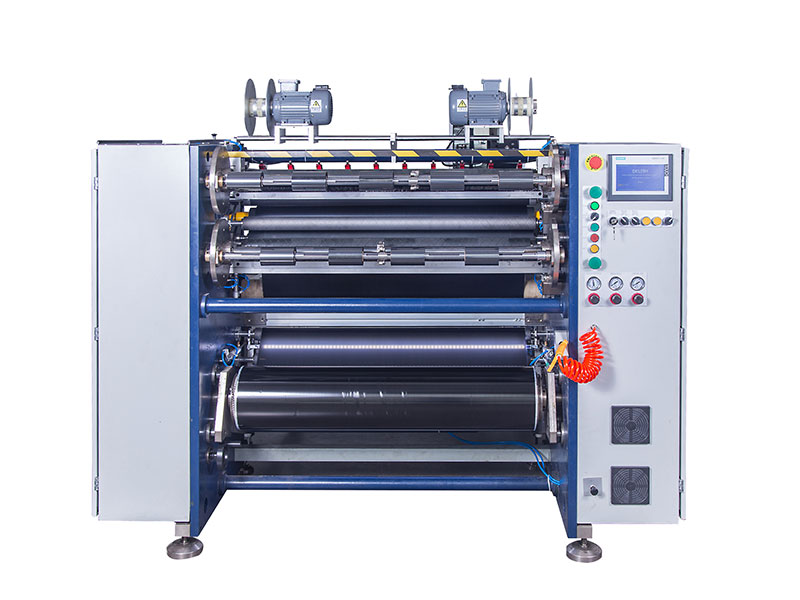
2. Schneidgeschwindigkeit: Anpassung des Durchsatzes an das Material
Die Geschwindigkeitsangaben erfordern eine sorgfältige Interpretation. Der Markt lässt sich in drei praktische Bereiche unterteilen: Langsamlaufende Economy-Modelle mit 50–100 m/min für die Kleinserien- und Mehrproduktfertigung; mittelschnelllaufende Universalmaschinen mit 150–250 m/min, die die meisten kommerziellen Aufträge abdecken; und Hochgeschwindigkeits-Produktionsmodelle mit 300–500 m/min für die kontinuierliche Großserienfertigung.
Entscheidend ist, dass die nutzbare Geschwindigkeit stark von der Bandzusammensetzung abhängt. Harzbasierte Bänder mit ihren härteren Beschichtungen und geringerer Zähigkeit erfordern typischerweise 20–30 % niedrigere Betriebsgeschwindigkeiten als wachsbasierte Bänder. Mischbasische Formulierungen liegen dazwischen. Eine Maschine mit einer Nenngeschwindigkeit von 400 m/min kann sich bei der Verarbeitung des tatsächlichen Produkts des Käufers erst bei 250 m/min als stabil erweisen. Am besten empfiehlt es sich, vor Ort Probeschnitte mit repräsentativem Bandmaterial durchzuführen und dabei die Präzision der Start-Stopp-Steuerung sowie die Wickelqualität bei der angestrebten Produktionsgeschwindigkeit zu überprüfen.
3. Spannungssteuerung: Der operative Kern
Die Spannungsregelung gilt allgemein als das A und O von Farbbandschneidemaschinen. Die PET-Trägerfolie ist extrem dünn und reagiert äußerst empfindlich auf Spannungsschwankungen. Zu hohe Spannung dehnt die Trägerfolie, verändert die physikalischen Eigenschaften der Farbschicht und führt zu Farbabrieb. Zu geringe Spannung erzeugt Falten, die sich beim Drucken als weiße Linien und Vertiefungen bemerkbar machen. Eine ungleichmäßige Spannung innerhalb einer Rolle führt zum Problem „innen locker, außen straff“, was wiederum zu Einzugsproblemen in Druckern führt.
Eine vollautomatische Spannungsregelung im geschlossenen Regelkreis sollte Standard sein. Diese Systeme überwachen und passen die Spannung in Echtzeit während des Ab-, Transport- und Aufwickelvorgangs an. Bei ultradünnen Bändern unter 5 Mikrometern sollten Käufer sicherstellen, dass die minimale stabile Spannung der Maschine den Anforderungen entspricht. Beim Aufwickeln stellen Gleitwellen eine deutliche Verbesserung gegenüber mechanischen Alternativen dar. Pneumatische Gleitwellen mit unabhängiger Drehmomentregelung pro Wickelposition ermöglichen eine Echtzeit-Anpassung bei sich änderndem Rollendurchmesser und verhindern so effektiv Kernfehlausrichtung und Teleskopierung.
4. Klingentechnologie und Schneidverfahren
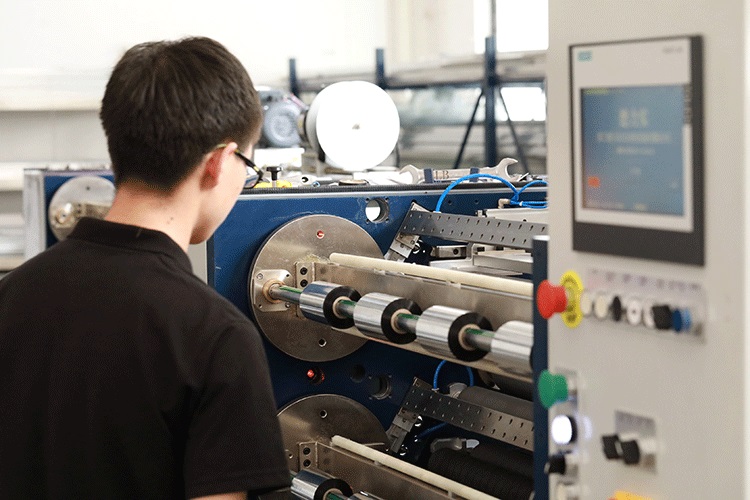
Die Klingenwahl erfolgt nach einer einfachen Regel, die sich nach der Materialstärke richtet. Quadratische Klingen (Rasierklingen) eignen sich für Farbbänder unter 70 Mikron und bieten höhere Präzision und gleichmäßigere Schnittkanten. Runde Klingen (Scherenklingen) verarbeiten dickere Materialien über 100 Mikron und papierkaschierte Farbbänder und zeichnen sich durch höhere Haltbarkeit aus.
Das Schneidverfahren beeinflusst sowohl die Maschinenkonstruktion als auch die Betriebseffizienz. Flachmesserschneiden ist in der Wärmeübertragung weiterhin weit verbreitet, wobei automatische Klingeneinstellsysteme mittlerweile für höherwertige Modelle verfügbar sind. Diese Systeme verkürzen die Rüstzeiten und minimieren menschliche Fehler beim Produktwechsel. Auch die Konstruktion der Klingenhalterung ist wichtig: Magnetische Klemmenhalter ermöglichen einen schnellen Breitenwechsel ohne Werkzeug – ein praktischer Vorteil für Betriebe mit unterschiedlichen Spezifikationen.
5. Automatisierungsgrad und Umrüsteffizienz
Die Automatisierung wirkt sich direkt auf Arbeitskosten, Umrüstgeschwindigkeit und Ausschussquoten aus. Der Markt bietet drei Hauptstufen. Halbautomatische Maschinen erfordern manuelles Einfädeln der Folie und manuelle Parametereinstellungen und eignen sich für die Kleinserienfertigung mit vielfältigen Produkten. Vollautomatische Maschinen bieten zusätzliche Funktionen wie automatisches Klingen-Setup, Vor- und Nachlaufwicklung, Revolver-Aufwicklung und Querschneiden. Jüngste Produkteinführungen in dieser Kategorie zeigen die zukünftige Entwicklung: automatische Klingenpositionierung, pneumatisches Spleißen und Revolver-Aufwickelsysteme ermöglichen eine kontinuierliche Produktion ohne manuelle Eingriffe.
Für Einkäufer, die mit zunehmend fragmentierten Aufträgen konfrontiert sind, ist die Fähigkeit zum schnellen Werkzeugwechsel von entscheidender Bedeutung. Maschinen mit programmierbaren Werkzeugpositionen, Schnellwechselwellen und Rezeptspeicher reduzieren die Stillstandszeiten zwischen den Aufträgen. Die frühere Annahme, dass ein Werkzeugwechsel Stunden dauert, trifft bei gut konstruierten Anlagen nicht mehr zu – der Einkäufer muss diese Merkmale jedoch spezifizieren, da sie nicht standardmäßig vorhanden sind.
6. Wickelqualität und Unversehrtheit der fertigen Rolle
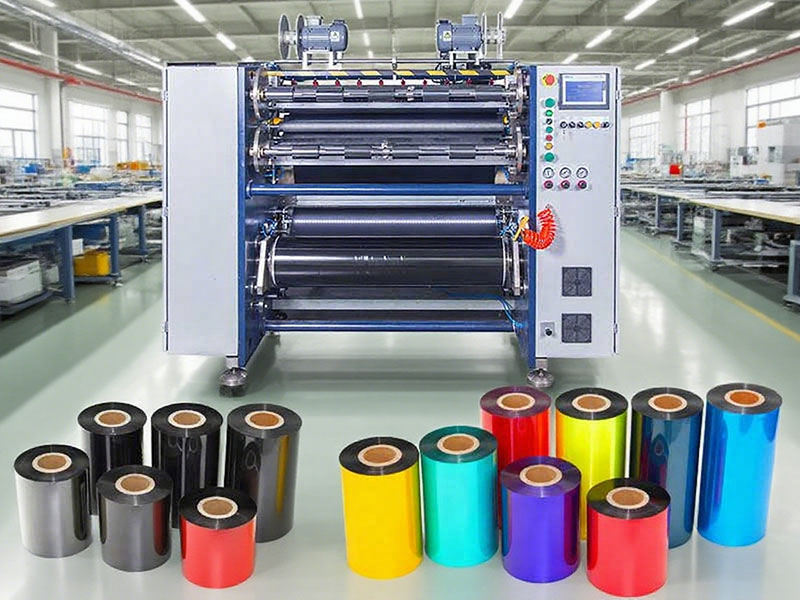
Die Wickelgenauigkeit ist die am häufigsten übersehene Spezifikation, obwohl sie entscheidend für die Laufruhe der fertigen Rollen in den Druckereien der Kunden ist. Die Abweichung der Stirnfläche sollte mindestens ±1 mm betragen, wobei High-End-Anlagen ±0,5 mm erreichen. Probleme wie trichterförmige Enden, gezackte Kanten und Falten im Inneren lassen sich direkt auf unzureichende Spannungsregelung und Bahnführungssysteme zurückführen.
Aktive Bahnkorrektursysteme mit CCD- oder Ultraschallsensoren gewährleisten die korrekte Bahnausrichtung während des gesamten Produktionsprozesses. CCD-Sensoren eignen sich besonders für transparente und halbtransparente Materialien, während Ultraschallsensoren für opake Bänder geeignet sind. Auch die Konfiguration der Aufwickelwelle beeinflusst die Rollenqualität: Luftwellen mit Durchmessern von 1 Zoll und 0,5 Zoll ermöglichen die Verarbeitung unterschiedlicher Kerngrößen und Materialien und verbessern so die Flexibilität.
7. Bauqualität und Lieferantenbewertung
Rahmensteifigkeit und Komponentenauswahl bestimmen die langfristige Genauigkeit. Schwere Gusseisen- oder Stahlrahmen absorbieren Vibrationen, die andernfalls die Schnittqualität mit der Zeit beeinträchtigen würden. Markennamen stehen für Qualität: Siemens- oder Mitsubishi-SPS, Taiwan-Delta- oder Sanyo-Servomotoren, THK- oder NSK-Linearführungen und Schober- oder Tachi-Sägeblätter zeugen vom Engagement des Herstellers für Langlebigkeit.
Neben der Hardware sollte die Lieferantenbewertung auch Testverfahren und Dokumentation umfassen. Die Anforderung von Rundlaufmessungen der Messerwelle, Daten zur Dornkonzentrizität und Spannungskalibrierungsberichten liefert objektive Nachweise vor dem Versand. Reaktionszeit und Nachbestellungsrate sind praktische Indikatoren für die Qualität des Kundendienstes. Käufer sollten zudem Schulungsangebote und die Verfügbarkeit von Ersatzteilen klären, da diese Faktoren die Gesamtbetriebskosten stärker beeinflussen als der Anschaffungspreis.
Die Entscheidung treffen
Keine einzelne Spezifikation bestimmt die richtige Maschine. Ein Verarbeiter, der Standard-Wachsbänder für Logistiketiketten in großen Mengen herstellt, hat andere Prioritäten als ein Spezialhersteller, der ultradünne Harzbänder für Medizinprodukte verarbeitet. Der systematische Ansatz besteht darin, zunächst die tatsächlichen Produktionsanforderungen zu definieren – Materialarten, Dickenbereiche, Breitentoleranzen und Jahresvolumen – und anschließend die Maschinen anhand dieser Kriterien zu bewerten. Probeschnitte mit repräsentativen Materialien sind nach wie vor der zuverlässigste Test. Für B2B-Einkäufer verwandelt diese Sorgfalt eine Investition von einem Glücksspiel in einen strategischen Vorteil.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Solarfolien-Schneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS






