Einführung
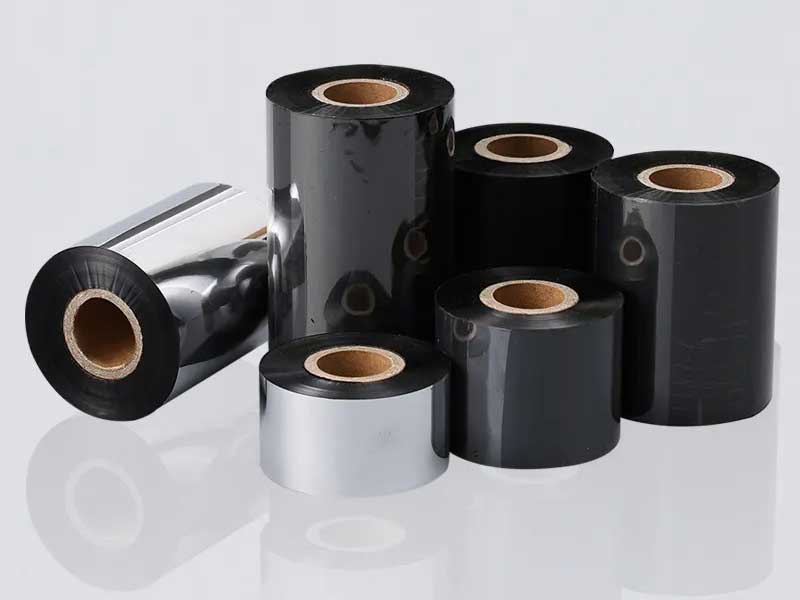
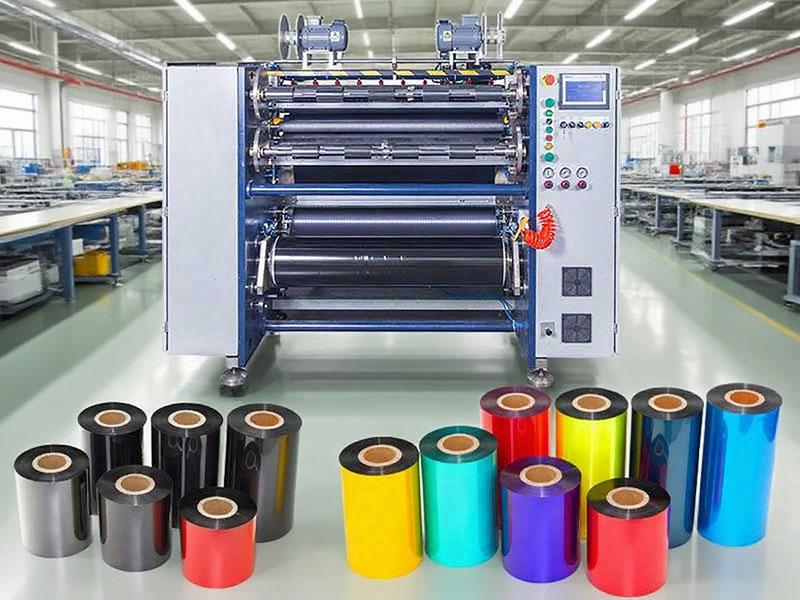
Thermotransferbänder sind täuschend einfache Produkte. Im Kern besteht es aus einer ultradünnen PET-Basisfolie – typischerweise nur 4,5 bis 20 Mikrometer dick –, die mit einer hitzebeständigen Schicht und einer thermosensitiven Tinte beschichtet ist. Durch das Schneiden werden breite Jumbo-Rollen in die fertigen schmalen Rollen umgewandelt, die in Barcode-Drucker, Etikettiergeräte und industrielle Codiersysteme passen.
Dieser letzte Verarbeitungsschritt ist gnadenlos. Eine Maschine, die auf Papier „schnell genug“ läuft, kann mikroskopisch kleine Grate an den Kanten erzeugen, die die Druckköpfe mit der Zeit beschädigen. Eine Anlage, die die Breitentoleranz bei einem Testmuster einhält, kann während der gesamten Produktion Abweichungen aufweisen, was zu Rollen führt, die Farbbandfehlausrichtungen und Etikettenabfall verursachen. Der Unterschied zwischen einer rentablen Verarbeitung und einer mit hohem Ausschuss hängt oft von drei Parametern ab: Schnittbreite, Laufgeschwindigkeit und Spannungsregelung.
Dieser Leitfaden erklärt Käufern, was sie über die einzelnen Parameter wissen müssen – nicht nur die Zahlen, sondern auch die praktischen Auswirkungen auf die Produktionsqualität, die Materialverträglichkeit und die Gesamtbetriebskosten.

Schnittbreite: Mehr als nur eine Zahl
Die Breitentoleranz bestimmt die Anwendungspassung
Die angegebene Schnittbreite einer Maschine – üblicherweise als Bereich von Minimum bis Maximum angegeben – ist nur die halbe Wahrheit. Entscheidender ist die Breitentoleranz: Wie groß die Abweichung sein darf, die die Maschine über eine ganze Rolle hinweg konstant halten kann.
Die Branche unterscheidet im Allgemeinen drei Genauigkeitsstufen:
| Genauigkeitsgrad | Toleranzbereich | Typische Anwendungen |
| Standard | ±0,3 bis 0,5 mm | Handelsetiketten, Logistik, Lagerhaltung |
| Hohe Präzision | ±0,1 mm | Präzisionselektronik, allgemeine industrielle Etikettierung |
| Ultrahohe Präzision | ±0,05 mm oder enger | Medizinische Etiketten, ultraschmale Farbbänder (<10 mm) |
Warum ist das wichtig? Ein Farbband mit einer nominellen Breite von 50 mm, die jedoch um ±0,5 mm abweicht, lässt sich zwar in einen Drucker einlegen, der Anpressdruck des Druckkopfs ist jedoch ungleichmäßig. Beim Drucken von hochauflösenden Barcodes oder QR-Codes kann bereits eine Abweichung von 0,2 mm zu Druckverschiebungen oder unvollständiger Bildübertragung führen. Bei Farbbändern auf Harzbasis – die häufig in Anwendungen mit Anforderungen an Chemikalien- oder Hitzebeständigkeit eingesetzt werden – ist die Breitenkonstanz noch wichtiger, da die härtere Beschichtung das Band weniger tolerant gegenüber Fehlausrichtungen macht.
Passende Breitenbereiche für Ihr Produktsortiment
Der Arbeitsbreitenbereich einer Maschine sollte nicht nur die aktuellen Produkte, sondern auch die voraussichtliche Auftragslage abdecken. Basismodelle bieten oft einen festen oder engen Bereich, während Universalmaschinen typischerweise mit beweglichen Werkzeughaltern einen Verstellbereich von 10 mm bis 300 mm oder mehr abdecken.
Bei der Herstellung ultradünner Bänder (≤ 5 mm) ändern sich die Anforderungen an die Ausrüstung. Die Seitensteifigkeit nimmt bei diesen Breiten drastisch ab, wodurch das Band empfindlich auf geringste Spannungsschwankungen oder mechanische Vibrationen reagiert. Die Produktion ultradünner Bänder erfordert Mikroführungsrollen, Antiflattervorrichtungen und häufig servogesteuerte, unabhängige Wickeleinheiten anstelle einer einzelnen Antriebswelle.
Die versteckten Abhängigkeiten des Breitenparameters
Zwei Hardwaremerkmale entscheiden darüber, ob eine Maschine ihre Nennbreitentoleranz im täglichen Produktionsbetrieb tatsächlich erreichen kann:
Werkzeugqualität und Rundlaufgenauigkeit. Der Rundlauf des Werkzeugschafts sollte innerhalb von 0,01 mm liegen. Je geringer die Rundlaufgenauigkeit, desto sauberer die Schnittkante. Hochwertige Wendeschneidplatten etablierter Hersteller haben nicht nur eine längere Lebensdauer, sondern erzeugen auch weniger Grate – jene mikroskopischen Kantenfehler, die Thermodruckköpfe mit der Zeit verschleißen lassen.
Korrektursystem. Die Kantenpositionserkennung mittels CCD-Kamera oder Ultraschallsensoren ermöglicht der Maschine die automatische Bahnkorrektur und verhindert Abweichungen. Die CCD-Korrektur eignet sich für transparente oder halbtransparente Materialien, während Ultraschallsensoren besser mit opaken Bändern funktionieren. Ohne ein funktionierendes Korrektursystem ist die Breitentoleranz ein theoretischer Wert und nicht realisierbar.
Geschwindigkeit: Der Effizienzparameter, der Skepsis erfordert
Geschwindigkeitsbewertungen verstehen
Die Schneidgeschwindigkeit wird üblicherweise in Metern pro Minute (m/min) angegeben. Die Marktsegmente lassen sich grob wie folgt zusammenfassen:
| Geschwindigkeitsklasse | Reichweite | Am besten geeignet für |
| Niedriggeschwindigkeitssparmodus | 50–100 m/min | Kleinserien, hohe Produktvielfalt |
| Mittelschnelles Universalgetriebe | 150–250 m/min | Die meisten kommerziellen Aufträge |
| Hochgeschwindigkeitsproduktion | 300–500 m/min | kontinuierliche Großserienproduktion |
Hochgeschwindigkeitsmodelle – einige mit Nenngeschwindigkeiten von bis zu 450 oder 500 m/min – bieten auf dem Papier einen beeindruckenden Durchsatz. Doch der Warnhinweis in Kaufberatungen ist überall gleich: Die nominelle Maximalgeschwindigkeit entspricht nicht der tatsächlich nutzbaren Produktionsgeschwindigkeit.
Das Material bestimmt die Geschwindigkeit in der realen Welt.
Die Beschichtungschemie des Bandes hat einen direkten Einfluss darauf, wie schnell und zuverlässig es betrieben werden kann:
• WachsbänderNiedrigerer Schmelzpunkt, relativ weiche Textur. Diese können typischerweise in den höheren Drehzahlbereichen der Maschine verarbeitet werden.
• Wachs-Harz (Hybrid-)Bänder:Aufgrund des höheren Harzanteils benötigen sie im Allgemeinen 10–20 % niedrigere Geschwindigkeiten als wachsbasierte Bänder.
• Harzbasierte Bänder:Harte Beschichtung, geringere Zähigkeit. Diese Farbbänder müssen in der Regel 20–30 % langsamer laufen als Farbbänder auf Wachsbasis, um Kantenrisse, Abblättern der Tinte oder spannungsbedingte Defekte zu vermeiden.
Eine Maschine mit einer Nennleistung von 400 m/min kann Ihr Harzband problemlos mit 280 m/min verarbeiten. Kostet dieselbe Maschine jedoch deutlich mehr als ein Modell mit 250 m/min – und verarbeiten Sie hauptsächlich Harzbänder –, so führt der Preisaufschlag möglicherweise nicht zu einer proportional höheren Produktivität.
Stabilität über der Höchstgeschwindigkeit
Erfahrene Käufer beurteilen die Geschwindigkeit aus einem anderen Blickwinkel: Wie stabil ist die Maschine bei den tatsächlich anzutreffenden Geschwindigkeiten? Ein Gerät, das 450 m/min angibt, aber bei 300 m/min ständige Spannungsanpassungen und Korrektureingriffe erfordert, ist weniger produktiv als eine 250 m/min-Maschine, die unbeaufsichtigt läuft.
Entscheidend sind die Präzision der Start-Stopp-Steuerung und die Spannungsstabilität beim Beschleunigen und Abbremsen. Schnelle Beschleunigungs- und Bremsvorgänge erzeugen Trägheitskräfte, die zu einer kurzzeitigen Dehnung oder Erschlaffung des Bandes führen können. Maschinen mit Beschleunigungs-Vorsteuerung passen das Drehmoment bei Drehzahländerungen aktiv an, um diesen Kräften entgegenzuwirken.
Bei der Bewertung einer Maschine sollten Sie den Hersteller bitten, einen Probelauf mit Ihrem tatsächlichen Bandmaterial bei 80 % der maximalen Maschinengeschwindigkeit durchzuführen. Achten Sie dabei auf die Wickelqualität, den Zustand der Kanten und darauf, ob während des Laufs Alarme ausgelöst werden oder manuelle Eingriffe erforderlich sind.
Spannung: Die Seele der Schnittqualität
Warum Spannungsmanagement nicht verhandelbar ist
Die Breitentoleranz bestimmt die Abmessungen der fertigen Rolle, während die Spannungsregelung darüber entscheidet, ob das Farbband den Transport zum Drucker unbeschadet übersteht. Die PET-Trägerfolie reagiert äußerst empfindlich auf Spannung – zu viel Spannung führt zu irreversibler Dehnung, zu wenig Spannung zu Faltenbildung oder Verrutschen des Farbbandes.
Die Folgen mangelhafter Spannungsbewältigung manifestieren sich auf vorhersehbare Weise:
• Übermäßige Anspannung:Dehnung der Basisfolie, Mikrorisse in der Farbschicht, Druckqualitätsfehler, die erst beim Einsatz des Farbbandes durch den Endbenutzer sichtbar werden. Ein gedehntes Farbband ist im Grunde Ausschuss.
• Unzureichende Spannung: Faltenbildung, Kantenabweichung, ungleichmäßiges Wickeln und „teleskopartige“ oder „turmartige“ Walzen, die zu Zuführungsproblemen im weiteren Verlauf führen.
• Schwankende Spannung:Vereinzelt auftretende Grate, ungleichmäßige Walzenhärte und das gefürchtete Profil „innen locker, außen fest“.
Mehr als 50 % der Probleme mit der Planheit der Wicklung lassen sich auf die Spannungsregelung zurückführen.
Open-Loop vs. Closed-Loop: Ein entscheidender Unterschied
Eine offene Spannungsregelung – beispielsweise über eine manuell einstellbare Magnetpulverkupplung – stellt zu Beginn des Produktionslaufs eine Sollspannung ein. Mit abnehmendem Abwickelwalzendurchmesser steigt die Spannung jedoch naturgemäß an, sofern kein Eingriff erfolgt. Eine Walze, die zu Schichtbeginn einwandfrei läuft, kann bereits am Nachmittag gedehntes Band produzieren.
Die geschlossene Spannungsregelung nutzt Spannungssensoren zur kontinuierlichen Messung der tatsächlichen Bahnspannung und passt das Motordrehmoment in Echtzeit an. Abweichungen können innerhalb von ±2 % des Sollwerts gehalten werden. Dies ist keine optionale Funktion, sondern Grundvoraussetzung für gleichbleibende Qualität.
Für Betriebe, die Wert auf hohe Ausbeute legen, ist die Investition in eine vollautomatische Servoregelung mit unabhängigen Wickeleinheiten lohnenswert. Jede Wickelposition kann das Drehmoment an ihren jeweiligen Walzendurchmesser anpassen, wodurch das „Kernproblem“ vermieden wird, bei dem die inneren Lagen locker und die äußeren straff gewickelt sind.
Konusspannung: Das Detail, das gut von großartig unterscheidet.
Mit zunehmendem Durchmesser der Aufwickelrolle steigt der Druck auf die inneren Lagen. Ohne Ausgleich kann das innerste Farbband zusammengedrückt werden, was zu Farbabrieb oder Verstopfungen führen kann. Die Kegelspannungsregelung reduziert die Wickelspannung mit zunehmendem Rollendurchmesser schrittweise – oft beginnend bei 12 N und sinkend auf 8 N bei einer Rolle mit 300 mm Außendurchmesser.
Der spezifische Verjüngungskoeffizient variiert je nach Material und Rollengröße, das Prinzip ist jedoch universell: Die Wickelspannung sollte mit zunehmender Rollengröße abnehmen. Maschinen ohne Verjüngungsspannungsregelung überlassen diese wichtige Einstellung der Erfahrung des Bedieners oder akzeptieren die daraus resultierenden Qualitätsschwankungen.
Gleitwellen und unabhängige Wicklung
Bei der Fertigung mit mehreren Spezifikationen – dem gleichzeitigen Schneiden einer Jumborolle in verschiedene Endbreiten – ist jede Wickelstation unterschiedlichen Belastungsbedingungen ausgesetzt. Eine pneumatische Gleitwelle ermöglicht es jeder Wickeleinheit, ihr optimales Drehmoment über unabhängige Schleifringe aufrechtzuerhalten.
Dies ist besonders vorteilhaft für die Fertigung hochwertiger Bänder und für Betriebe, die häufig die Spezifikationen ändern. Die Alternative – eine einzelne Antriebswelle mit mechanischen Differenzialen – bietet weniger Präzision und erfordert mehr Wartung.
Integration von Breite, Geschwindigkeit und Spannung in eine Kaufentscheidung
Diese drei Parameter sind nicht unabhängig voneinander. Die angestrebte Geschwindigkeit wird durch die Spannungsregelung begrenzt. Die Breitengenauigkeit hängt von der Spannungsstabilität ab. Wer jeden Parameter einzeln bewertet, riskiert, eine Maschine zu erwerben, die in einem Bereich hervorragend ist, in den anderen jedoch versagt.
Ein praktischer Bewertungsrahmen
Schritt 1: Definieren Sie Ihre materielle RealitätWelche Bandarten dominieren in Ihrer Produktion – Wachs, Wachs-Harz oder Harz? Welche Breiten und Toleranzen benötigen Ihre Kunden? Welche Abmessungen von Jumborollen erhalten Sie?
Schritt 2: Die Geschwindigkeit sollte dem Material und nicht dem Marketing angepasst werden.Wenn Sie hauptsächlich Harzbänder verarbeiten, bietet eine 500-m/min-Maschine kaum Vorteile gegenüber einer gut gebauten 250-m/min-Anlage – die Geschwindigkeiten sind vergleichbar. Investieren Sie die Differenz stattdessen in Spannungsregelung und Automatisierung.
Schritt 3: Priorisieren Sie die Spannungsregelung gegenüber den SpitzenspezifikationenEine Maschine mit geschlossener Spannungsregelung, Kegelspannung und Gleitwellenwicklung wird eine schnellere Maschine, der diese Merkmale fehlen, stets übertreffen.
Schritt 4: Bestehen Sie auf einer Probe mit Ihrem MaterialBringen Sie Ihre eigene Farbband-Masterrolle mit. Testen Sie die tatsächliche Breitentoleranz, den Kantenzustand und die Wickelqualität bei realistischen Geschwindigkeiten. Parametertabellen dienen Marketingzwecken; Mustern als Nachweis.
Schritt 5: Berechnen Sie die Gesamtbetriebskosten, nicht den Kaufpreis.Eine Maschine, die 20 % günstiger ist, aber eine Ausschussquote von 5–8 % aufweist, wird über zwei Jahre mehr kosten als eine teurere Maschine mit einer Ausschussquote von 1,5 %.
Abschluss
Die Thermotransferband-Schneidemaschine ist ein Präzisionsinstrument für ein anspruchsvolles Material. Die Breitentoleranz entscheidet über die Druckleistung des fertigen Bandes. Die Geschwindigkeit bestimmt den Durchsatz – jedoch nur insoweit, als die Spannungsregelung einen stabilen Betrieb ermöglicht. Die Spannungsregelung ist die grundlegende Voraussetzung dafür, dass Breite und Geschwindigkeit eine sinnvolle Rolle spielen.
Für Käufer ist die praktische Schlussfolgerung klar: Bewerten Sie Maschinen anhand ihrer Fähigkeit, Ihre spezifischen Materialien bei Ihren realistischen Produktionsgeschwindigkeiten zu verarbeiten, nicht anhand ihrer Laborwerte. Eine Maschine, die mit 250 m/min läuft und eine gleichbleibende Breitentoleranz von ±0,1 mm sowie eine geschlossene Spannungsregelung aufweist, ermöglicht einen rentableren Weiterverarbeitungsprozess als eine 500-m/min-Anlage, die ständige Eingriffe erfordert, um verkaufsfähige Rollen herzustellen.
Über den Autor
Dieser Leitfaden basiert auf technischen Branchenquellen und Dokumentationen zur Geräteauswahl für Fachleute im Bereich der Thermotransferbandverarbeitung. Spezifikationen und Empfehlungen sollten anhand Ihrer spezifischen Produktionsanforderungen und Materialeigenschaften überprüft werden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Solarfolien-Schneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS






