In der Wertschöpfungskette der Thermotransferdruckindustrie nehmen Farbbandschneidemaschinen eine oft übersehene, aber entscheidende Rolle ein. Sie schneiden die breite Hauptrolle in die vom Endgerät benötigten schmalen Rollen. Die Schnittqualität bestimmt direkt die Druckleistung des Farbbandes nach dem Einlegen. Der erste Entscheidungspunkt bei der Modellwahl ist daher nicht die Geschwindigkeit oder die Marke, sondern vielmehr die Frage: Welchen Farbbandtyp schneiden Sie hauptsächlich?
Wachsbasierte, gemischte und harzbasierte Bänder mögen ähnlich aussehen, doch Unterschiede in den Beschichtungsformulierungen führen zu völlig unterschiedlichen physikalischen Eigenschaften. Bei falscher Anlagenwahl kommt es bei Wachsbändern zu Überlaufen und Verkleben, bei harzbasierten Materialien zu Absplitterungen und Pulververlust; selbst höchste Präzision kann die Produktionsrate des Endprodukts nicht wiederherstellen.
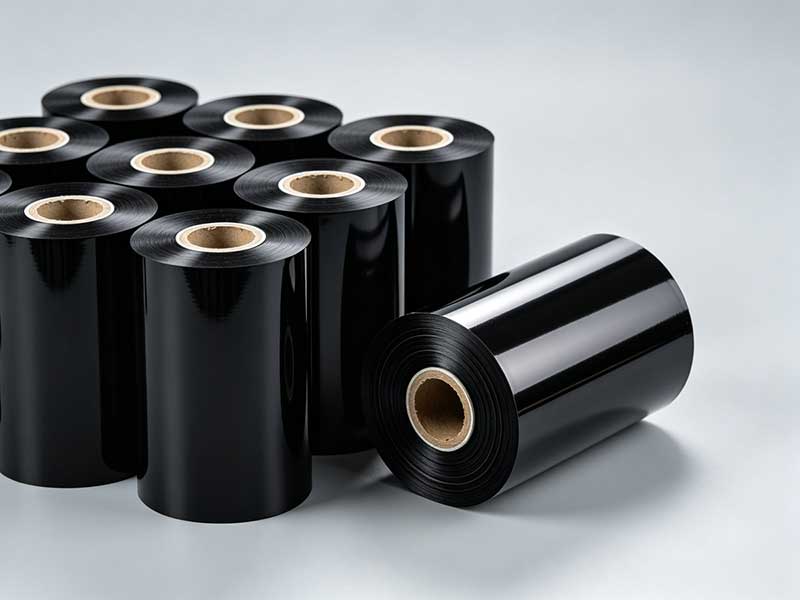
Die charakteristischen Unterschiede zwischen den drei Bandarten
Um die Auswahllogik zu verstehen, muss man zunächst das „Temperament“ der Materialien erfassen.
Wachsbasierte BänderSie stellen die am weitesten verbreitete Kategorie auf dem Markt dar und machen etwa 70 % des Marktanteils aus. Sie bestehen hauptsächlich aus Wachs und Ruß, haben eine weiche Beschichtung, einen niedrigen Schmelzpunkt, haften stark auf Papieretiketten und sind kostengünstig. Diese Weichheit stellt jedoch beim Schneiden eine Herausforderung dar: Reibung erzeugt Wärme, die leicht zu Wachsüberlauf an den Kanten oder Verklebungen zwischen den Lagen führen kann. Das Material reagiert äußerst empfindlich auf Zugkräfte und kann sich bei unsachgemäßer Handhabung dehnen und verformen.
Bänder mit gemischten BasenSie werden durch Mischen von Wachs und Harz hergestellt, wobei Haftung und Haltbarkeit optimal aufeinander abgestimmt werden. Dadurch sind sie derzeit die am weitesten verbreitete Kategorie. Die Herausforderung beim Schneiden liegt in der „Doktrin“ – weder so willkürlich wie bei Wachs- noch so extrem wie bei Harz-basierten Produkten. Hauptsächlich geht es darum, Probleme wie raue Kanten und Pulverablagerungen zu vermeiden. Obwohl die Anforderungen an die Spannungsregelung nicht besonders streng sind, muss sie extrem stabil sein.
Harzbasierte BänderSie bestehen vollständig aus Harz und verfügen über eine besonders harte Beschichtung. Dadurch bieten sie hervorragende Beständigkeit gegen chemische Korrosion, hohe Temperaturen und Kratzer und eignen sich für anspruchsvolle Anwendungen wie PET-Etiketten, abwaschbare Etiketten und wärmeerzeugende Bereiche von Elektrogeräten. Aufgrund ihrer zähen und spröden Beschaffenheit sind sie jedoch beim Schneiden besonders schwierig zu handhaben: Das Werkzeug verschleißt sehr schnell, und eine unsachgemäße Handhabung kann leicht zu Ausbrüchen an den Kanten oder Mikrorissen führen. Zudem reagieren sie extrem empfindlich auf statische Elektrizität und ziehen leicht Staub an, was zu weißen Flecken im Druck führen kann.
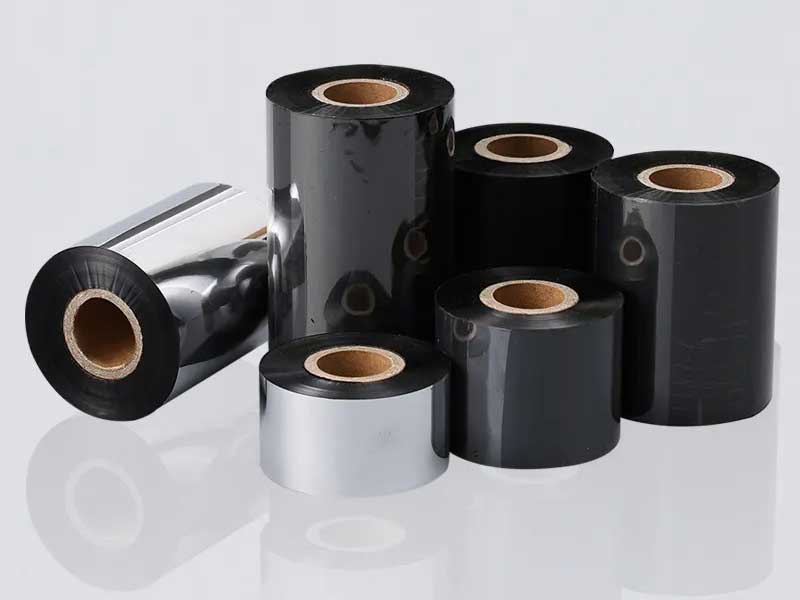
"Anpassungsanleitung" für Schneidemaschinen
Angesichts dieser drei deutlich unterschiedlichen Materialien spiegelt sich die Anpassung der Schneidemaschine in drei Kerndimensionen wider: Spannung, Messertechnik und Umgebung.
Die Spannungsregelung ist das Herzstück der Schneidemaschine.Die Basisfolie des Kohlenstoffbandes ist extrem dünn, üblicherweise zwischen 4 und 10 Mikrometern; selbst geringfügige Spannungsschwankungen können zu Dehnung, Verformung oder ungleichmäßigem Zusammenziehen führen. Die Unterscheidung erfolgt folgendermaßen: Wachsbasierte Bänder benötigen eine geringe Spannung (üblicherweise 5–10 N), um Zugbrüche zu vermeiden; harzbasierte Bänder benötigen eine hohe Spannung (15–30 N), um Planlage zu gewährleisten. Auch der Wickelbereich erfordert eine präzise Konizitätskontrolle mit einer etwas höheren Anfangsspannung, die mit zunehmendem Durchmesser linear abnimmt, um eine gleichmäßige Spannung zwischen den inneren und äußeren Lagen sicherzustellen.
Das Schneidwerkzeug und das Schneidverfahren bestimmen unmittelbar die Qualität des Schnitts.Um die Weichheit von Wachsmaterialien zu bewältigen, wird üblicherweise ein Rotationsschneidverfahren mit scherenartiger Schneidetechnik eingesetzt, um die Materialkompression zu reduzieren. Für spröde Harzmaterialien ist das Flachmesserschneidverfahren mit freischwebender Schneide die bevorzugte Wahl. Es nutzt eine scharfe Schneide für einen sofortigen Schnitt und verhindert Ausbrüche. Das Material des Schneidmessers ist ebenso entscheidend: Hochfrequenzstahlmesser eignen sich für Wachsmaterialien, während diamantbeschichtete oder Hartmetall-Einsätze für Harzmaterialien unerlässlich sind und deren Lebensdauer um ein Vielfaches verlängern. Die Schnittgeschwindigkeit variiert ebenfalls je nach Material: Wachsmaterialien können mit hohen Geschwindigkeiten (150–200 m/min) bearbeitet werden, während Harzmaterialien auf 50–100 m/min reduziert werden müssen.
Umwelt- und Hilfssysteme sind besonders wichtig für Harzbasen.Reinraumwerkstätten und Umgebungen mit konstanter Temperatur und Luftfeuchtigkeit können durch Materialausdehnung und -kontraktion verursachte Lagenfehlstellungen reduzieren. Die Schälspannung von Harzbändern ist beim Hochgeschwindigkeitsschneiden extrem hoch, daher müssen vor dem Aufwickeln Antistatikstäbe installiert werden, um Staubanlagerungen zu verhindern. Der beim Schneiden entstehende Feinstaub muss mittels Vakuumabsaugung entfernt werden.

Entscheidungsrahmen für die Auswahl von Maschinen nach dem "Material".
Der Schlüssel zur Auswahl eines Modells liegt darin, die Gerätekonfiguration auf den Typ des Farbbandes abzustimmen, das Sie hauptsächlich verwenden.
Schwerpunktmäßig werden allgemeine Verarbeitungsprozesse auf Wachsbasis und Mischbasis durchgeführt.Konventionelle Kreissägemaschinen erfüllen die meisten Anforderungen und bieten ein optimales Preis-Leistungs-Verhältnis. Der Fokus liegt auf der Konfiguration des Kreissägeblatts und der Spannungsstabilität, ohne übermäßig auf harte Werkzeuge oder komplexe Systeme zur statischen Entladung zu setzen.
Harzbasierte Bänder stehen im MittelpunktDer Schwerpunkt muss nach oben verlagert werden. Drei Konfigurationen sind besonders wichtig: Klingenmaterial (Wolframstahl oder Keramik-/DLC-Beschichtung), Vakuum- und Entladungssysteme sowie eine stabile Spannungsdämpfung. Harzbasierte Bänder erfordern zudem eine höhere Schnittgenauigkeit mit Fehlern innerhalb von ±0,1 mm oder sogar ±0,05 mm, was mit herkömmlichen Geräten (±0,5 mm) nicht möglich ist.
Für ultradünne Bänder (Dicke <5μm)Bei speziellen Typen (wie waschbaren Etikettenbändern und mehrlagigen Verbundbändern) kann das mechanische Schneiden zu Zugabrieb führen. Daher sollten Laser- oder Ultraschallschneiden und andere berührungslose Verfahren in Betracht gezogen werden. Waschbare Etikettenbänder erfordern zudem besondere Aufmerksamkeit hinsichtlich der Form der Rundklinge und der antistatischen Eigenschaften, um Kantenausfransungen und Faserablösung zu vermeiden.
Ein vernachlässigtes Selektionsprinzip
Ein häufiger Irrtum bei der Auswahl von Bandschneidemaschinen ist die übermäßige Fokussierung auf die „maximale Nenngeschwindigkeit“. Da harzbasierte Bänder eine härtere Beschichtung aufweisen, muss die tatsächliche Betriebsgeschwindigkeit in der Regel 20–30 % niedriger als der Nennwert liegen, um eine optimale Schnittqualität zu gewährleisten. Wahre Effizienz bemisst sich nicht an den angezeigten Zahlen, sondern an einem ausgewogenen Verhältnis von Geschwindigkeit und Ausbeute.
Ein weiterer, oft unterschätzter Aspekt ist die Prototypenerstellung vor Ort. Das Mitführen eigener Mutterrollen für Probeschnitte, wobei der Fokus auf Schnittkantenqualität und -stabilität bei schnellen Start-Stopp-Zyklen und maximalen Spezifikationen liegt, ist deutlich zuverlässiger als das Studium von Parametertabellen. Schneidemaschinen streben ein Gleichgewicht zwischen Präzision, Effizienz, Stabilität und Kosten an. Es gibt keine „beste“ Maschine, sondern nur Lösungen, die optimal auf die Eigenschaften Ihrer Materialien abgestimmt sind.
Ob Wachs-, Misch- oder Harzbasis – die Antwort liegt letztendlich nicht in der Bedienungsanleitung des Geräts, sondern in Ihrer Bestellstruktur. Nur wenn Sie Ihre Hauptbestandteile klar definieren, können Sie das richtige Werkzeug auswählen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


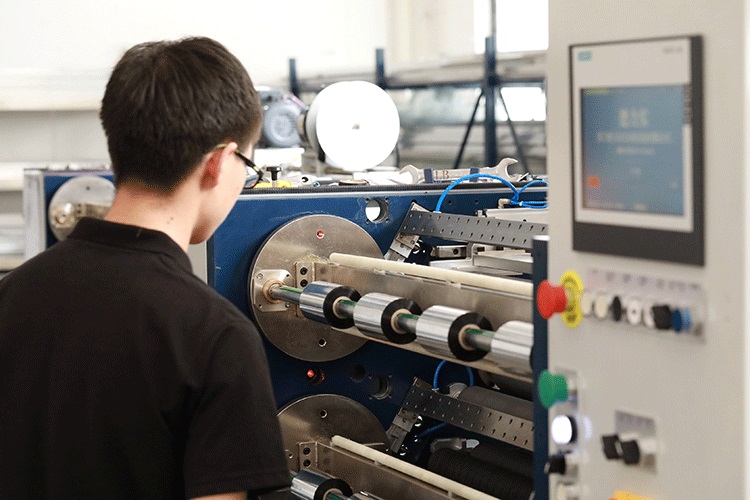

 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS






