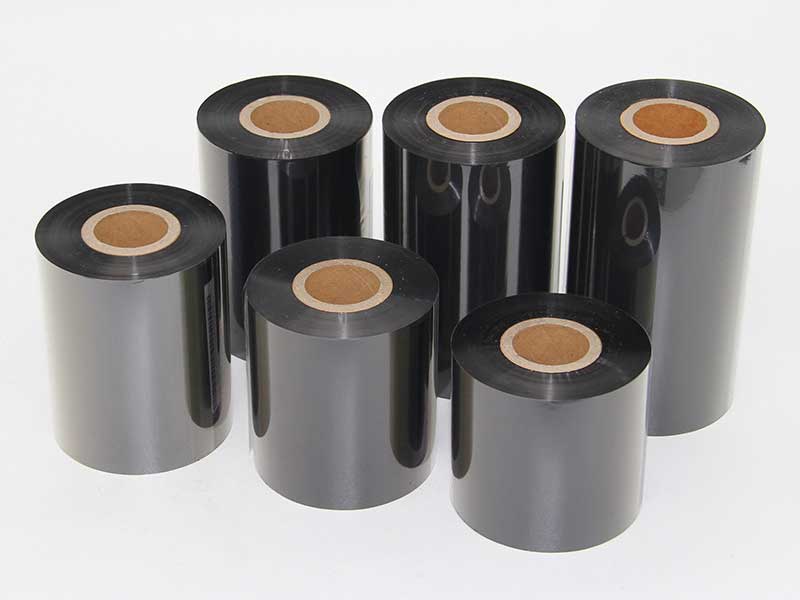
Das Schneiden von Farbbändern ist ein Schlüsselprozess bei der Herstellung von Thermotransfer-Verbrauchsmaterialien. Dabei werden breite Masterrollen in die vom Kunden benötigten schmalen Rollen geschnitten. Knicke beim Aufwickeln – erkennbar an unebenen Endflächen, Chrysanthemenkernen, turmförmigen Rollen oder Falten zwischen den Lagen – zählen jedoch zu den hartnäckigsten Qualitätsproblemen beim Schneiden. Die Trägerfolie des Farbbandes besteht typischerweise aus nur 4,5 bis 10 Mikrometern PET-Folie, und nach dem Auftragen der Farbschicht beträgt die Gesamtdicke nur noch etwa ein Dutzend Mikrometer. Diese extrem geringe Dicke macht das Band sehr empfindlich gegenüber Spannungsschwankungen, mechanischen Abweichungen und elektrostatischer Aufladung. Faltenbildung beim Aufwickeln beeinträchtigt nicht nur das Aussehen des fertigen Produkts, sondern kann auch direkt zu nachfolgenden Druckfehlern führen, wie z. B. Streifenbildung, Bandrisse, weiße Drucklinien und sogar Beschädigungen des Druckkopfes.
Zur Lösung dieses Problems ist eine systematische Überprüfung aus vier Perspektiven erforderlich: Spannungsregelung, mechanische Präzision, Hilfssysteme und Betriebsstandards.
Spannungsregelung: die primäre Variable für Wickeln und Faltenbildung
Die Spannungsregelung ist entscheidend für das Schneiden und Aufwickeln von Bändern. Zu hohe Spannung führt zu einer Dehnung und Verformung der Basismembran, wodurch sich Spannungen in der inneren Schicht konzentrieren und leicht Falten im „Chrysanthemenkern“ entstehen. Ist die Spannung hingegen zu niedrig, lockert sich das Band, es kommt zu einem Verrutschen der Zwischenschichten, und die Stirnfläche erscheint schlangen- oder turmförmig. Das optimale Spannungsprinzip beim Bandschneiden ist die „minimale Arbeitsspannung“ – die niedrigstmögliche Spannung, die einen reibungslosen Bandlauf ohne Verrutschen und Abweichungen gewährleistet.
Die erforderlichen Spannungen variieren je nach Bandmaterial erheblich. Wachsbasierte Bänder sind relativ weich und benötigen eine Spannung von 2 bis 5 N. Hybridbasierte Bänder vertragen 5 bis 8 N. Harzbasierte Bänder erfordern höhere Spannungen, um Planheit zu gewährleisten, typischerweise zwischen 8 und 12 N, wobei einige hochharte Formulierungen 15 bis 30 N erreichen. Beim Schmalbandschneiden (Breite unter 10 mm) ist die Quersteifigkeit sehr gering, daher sollte die Spannung auf 60 bis 70 % der Spannung beim herkömmlichen Breitbandschneiden reduziert werden. In der Praxis kann die Wickelspannung als Ausgangspunkt zwischen 3 und 5 N eingestellt und in Schritten von 5 bis 10 % angepasst werden. Nach Beobachtung des Wickeleffekts bei einer Wickellänge von 2 bis 3 Metern kann die weitere Anpassung erfolgen.
Wichtiger als der anfängliche Spannungswert ist die Spannungsregelung. Während des Wickelvorgangs nimmt der Durchmesser kontinuierlich zu. Nimmt die Spannung nicht mit dem Durchmesser ab, drückt die äußere Lage gegen die innere und bildet schließlich einen „Chrysanthemenkern“ oder eine innere Falte. Der Spannungskoeffizient beim Bandschneiden liegt üblicherweise zwischen 0,3 und 0,5. In der Praxis kann die anfängliche Spannung in der Wickelzone auf 120 % der Spannung in der Schneidzone eingestellt werden und sinkt mit zunehmendem Wickeldurchmesser linear auf 80 %. Dies gewährleistet eine gleichmäßige Härte zwischen der inneren und äußeren Lage der fertigen Rolle sowie eine ebene Stirnfläche.
Bei Anlagen, die noch manuelle Magnetpulverkupplungen zur Spannungsregelung verwenden, ist es schwierig, eine gleichbleibende Wickelqualität zu gewährleisten. Mit der Änderung des Walzendurchmessers kann die Spannungsschwankung bei offener Regelung bis zu ±10 % betragen. Die Umstellung auf ein geschlossenes Spannungsregelungssystem – mit Echtzeit-Rückmeldung von Spannungssensoren und dynamischer Anpassung durch eine SPS mittels PID-Algorithmus – ermöglicht Spannungsschwankungen innerhalb von ±0,5 N und stellt somit den grundlegendsten technischen Ansatz zur Lösung des Problems der Faltenbildung beim Aufwickeln dar.

Mechanische Präzision: Die oft übersehene Ursache von Falten
Selbst bei präziser Spannung lassen sich Wicklungen und Faltenbildung nur schwer beseitigen, wenn die mechanische Referenz nicht eingehalten wird. Mechanische Bauteile sind für über 60 % der Wicklungsfehler verantwortlich.
Die Parallelität der Führungswalze und der Wickelwelle ist der wichtigste Prüfpunkt. Selbst eine horizontale Abweichung von nur 0,2 mm/m reicht aus, um eine seitliche Teilungskraft auf das Band zu erzeugen. Dies führt zu ungleichmäßiger Spannung auf beiden Seiten und bewirkt beim Wickeln ein einseitiges Ausweichen, wodurch eine Art „Trichter“ oder einseitiger Vorsprung entsteht. Die Parallelitätsabweichung sollte unter 0,05 mm/m liegen. Eine Schnellprüfungsmethode ist folgende: Nach dem Anhalten der Maschine wird ein A4-Blatt in den Spalt zwischen den beiden Enden der Druckwalze und der Wickelwelle eingeführt. Ein deutlich unterschiedlicher Widerstand auf beiden Seiten deutet auf ein Parallelitätsproblem hin.
Der Rundlauf der Spule ist ebenso entscheidend. Er sollte weniger als 0,05 mm betragen; andernfalls können periodische und starke Spannungsschwankungen auftreten. Ist die Aufwickelspule verbogen oder weist sie einen radialen Rundlauf auf, erzeugt jede Umdrehung einen Spannungswechsel, der schließlich zu periodischen seitlichen Wellen auf der Spulenoberfläche führt. Die obere Vorrichtung und die elektromagnetische Positionierplatte können die Vibration der Wickelspindel während der Rotation effektiv kontrollieren und so für eine glatte Produktoberfläche und glatte Enden sorgen.
Die Druckgleichmäßigkeit der Walze beeinflusst direkt die lokale Ebenheit der Walzenoberfläche. Bei Anlagen mit Mittel- und Oberflächenverbundwicklung führt eine Druckdifferenz von mehr als 0,05 MPa an beiden Walzenenden zu lokal freiliegenden Verstärkungsrippen. Das Zweizylinder-Proportionaldruckventil bewirkt eine lineare Druckabnahme der Druckwalze mit zunehmendem Walzendurchmesser und verhindert so einen Überdruck auf der Außenschicht.
Das Spiel zwischen Kern und Aufwickelwelle wird von Anwendern oft übersehen. Überschreitet der Spalt zwischen dem Innendurchmesser der Rolle und dem Außendurchmesser der Aufwickelwelle 0,5 mm, entsteht beim Drehen ein unrunder Rundlauf. Dies führt bei jeder vollen Umdrehung zu einer Spannungsstörung, die sich mit der Zeit zu periodischen Schwingungen der Stirnfläche summiert. Das Standardspiel sollte innerhalb von 0,3 mm liegen. Vor Gebrauch ist jeder Kern auf Rundheit und Einhaltung der Innendurchmessertoleranz zu prüfen.

Hilfssystem: Abweichungskorrektur und elektrostatischer Schutz
Seitliche Abweichungen beim Schneiden von Bändern führen direkt zu ungleichmäßiger Wicklung. Schmale Kohlenstoffbänder (insbesondere solche unter 10 mm) weisen eine extrem geringe Seitensteifigkeit auf. Schon geringfügige Abweichungen der Führungsrollen, Luftströmungsstörungen oder Spannungsschwankungen können zu seitlichen Verschiebungen führen. Nach Hunderten von Wicklungslagen summieren sich diese zu sichtbaren Unebenheiten an den Endflächen.
Die Zuverlässigkeit des Korrektursystems (EPC) ist entscheidend. Werden fotoelektrische oder Ultraschallsensoren durch Kohlenstoffpulver oder Staub verdeckt, kann der Korrekturaktor nicht in Echtzeit reagieren, und der Bandpfad weicht allmählich von der Mitte ab. Der Sensorspiegel sollte täglich gereinigt und die Empfindlichkeit der Korrekturmaßnahmen regelmäßig überprüft werden. Bei schmalbandigen Schlitzen ist die Mittellinienkorrektur in der Regel stabiler als die Randkorrektur.
Statische Elektrizität stellt eine weitere, oft übersehene Störquelle dar. Die Reibung zwischen der Trägerfolie (PET) und der Metallführungsrolle erzeugt bei hohen Geschwindigkeiten eine große Menge statischer Ladung. Nach deren Aufbau kann eine plötzliche Entladung das Signal des Spannungssensors stören und zu Fehlfunktionen im Steuerungssystem führen. Darüber hinaus kann die statische Anziehung zwischen den Lagen zu fehlerhafter Bandverklebung und Lagenverschiebung führen. Der Einsatz eines aktiven Antistatik-Systems (z. B. eines Wechselstrom-Koronastabs) vor dem Eintritt des Bandes in die Wickeleinheit, um das statische Potenzial unter ±500 V zu halten, kann die Wickelgenauigkeit deutlich verbessern.
Der Zustand des Schneidwerkzeugs ist ebenso wichtig. Verschleiß der Klinge oder ein unzureichendes Klingenspiel können zu Graten oder welligen Verformungen an den Schnittkanten der Bänder führen. Diese „verdrehten Bänder“ lassen sich beim Aufwickeln naturgemäß nicht plan verkleben. Das empfohlene Werkzeugspiel beim Bandschneiden beträgt 0,01 bis 0,03 mm. Stark verschlissene Klingen sollten direkt ausgetauscht und nicht wiederholt nachgeschärft werden.

Betriebsstandards und Logik zur schnellen Fehlerbehebung
Wenn beim Aufwickeln Falten auftreten, wird empfohlen, folgende Inspektionsreihenfolge einzuhalten: „Erst beobachten, dann handeln; mechanisch, dann elektrisch; statisch, dann dynamisch.“
Der erste Schritt besteht in der genauen Beschreibung des Phänomens. Einseitige Vorsprünge in Verbindung mit einer allgemeinen Verjüngung deuten in der Regel auf ungleichmäßigen Druck an beiden Enden der Druckwalze oder auf zu hohe Wickelspannung hin. Die Stirnfläche ist sauber, die Mitte jedoch weich, was meist auf Kernverformung oder eine verbogene Spule zurückzuführen ist. Periodische Schwingungen entstehen oft durch Werkzeugverschleiß oder eine Exzentrizität des Walzenkerns. Bei einem Gesamtversatz besteht zunächst der Verdacht, dass die Parallelität der Führungswalze oder ein Korrekturfehler vorliegt.
Schritt zwei: Beginnen Sie mit dem einfachsten Vorgang. Reduzieren Sie die Wickelspannung um 5 bis 10 % und beobachten Sie die Auswirkung nach 2 bis 3 Metern Laufstrecke. Reinigen Sie den Korrektursensor und alle Führungsrollenoberflächen, um Kohlenstoffpulver und Klebstoffablagerungen zu entfernen.
Schritt drei: Mechanische Ausrichtung prüfen. Mit Fühlerlehren oder A4-Papier die Parallelität zwischen Druckwalze und Wickelwelle überprüfen; gegebenenfalls eine Unterlegscheibe unter den Lagersitz zur vorübergehenden Kalibrierung legen. Das Spiel zwischen Kern und Wickelwelle prüfen; ist das Spiel zu groß, den Kern sofort austauschen.
Schritt 4: Werkzeug und Antistatiksystem prüfen. Prüfen Sie, ob nach dem Schneiden Grate an den Bandkanten vorhanden sind; kalibrieren Sie gegebenenfalls den Messerspalt mit einer 0,02-mm-Fühlerlehre nach. Stellen Sie sicher, dass die Antistatikvorrichtung ordnungsgemäß funktioniert.
Zur Vermeidung von Faltenbildung beim Aufwickeln des Basismaterials können bewährte Verfahren beim Folienschneiden herangezogen werden: Beim Aufwickeln wird der Walzendruck vorübergehend um 50 bis 70 % reduziert und nach Stabilisierung der Wicklung allmählich wieder auf den Normaldruck erhöht, während gleichzeitig die Spannung im Moment des Aufwickelns entsprechend erhöht wird, damit das Band fest am Kern anliegt.
Abschluss
Das Einreißen und Falten von Bändern beim Aufwickeln wird nicht durch einen einzelnen Faktor verursacht, sondern ist das Ergebnis mehrerer Variablen wie Spannung, mechanische, elektrostatische und manuelle Einflüsse. Um dieses Problem zu lösen, ist es notwendig, nicht nur die physikalischen Eigenschaften von Kohlenstoffbändern als ultradünne PET-Folien zu verstehen, sondern auch ein systematisches Prüfkonzept zu entwickeln. Für Hersteller, die eine gleichbleibende Qualität anstreben, ist die Modernisierung des geschlossenen Spannungsregelungssystems und des aktiven Abweichungskorrektursystems eine grundlegende technische Voraussetzung. Im täglichen Betrieb ist die Erstellung von Prozessparameterkarten für jede Bandspezifikation, in denen die optimale Spannungskurve, das Werkzeugspiel und die Geschwindigkeitsgrenzen dokumentiert werden, die effektivste Präventivmaßnahme. Die Planheit der Wickelendfläche ist letztendlich der aussagekräftigste Indikator für die Präzision der Anlage und den Grad der Prozesskontrolle.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






