Das größte Risiko beim Kauf einer Bandschneidemaschine besteht nicht darin, ob die Maschine rotieren kann, sondern darin, ob das abgetrennte Band nach der Rotation noch verwendbar ist. Viele Unternehmen entdecken unebene Endflächen, übermäßige Grate und instabile Spannungen erst, nachdem die Maschine geliefert wurde und die Produktion angelaufen ist. Weitere Konflikte mit den Lieferanten führen dann nicht nur zu deren passiver Reaktion, sondern auch zu Produktionsausfällen und damit zu Verlusten.
Ein Satz verbindlicher Abnahmekriterien dient dazu, die Grenze zwischen „brauchbar“ und „unbrauchbar“ vor Auslieferung oder Produktion klar zu definieren. Im Folgenden fassen wir die wichtigsten Abnahmekriterien für Bandschneidemaschinen anhand von vier Dimensionen zusammen: statische Präzision, dynamische Leistung, Endproduktqualität und Dauerbetrieb.
1. Warum ist die Werksinspektion wichtig?
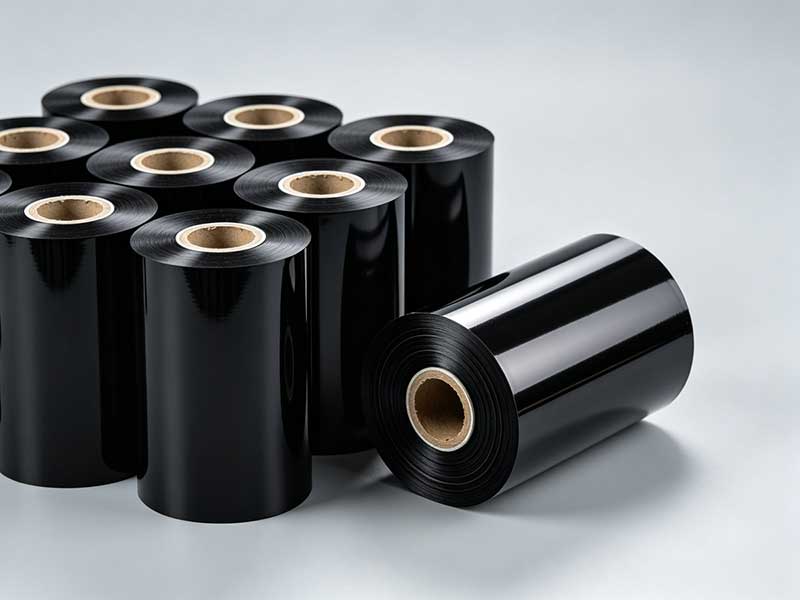
Das Schneiden der Farbbänder ist der letzte, entscheidende Schritt bei der Herstellung von Thermotransferbändern. Die Qualität des Schnitts beeinflusst direkt die Laufruhe des fertigen Farbbandes im Drucker, die Beschädigung des Druckkopfes durch die Kanten und die Gleichmäßigkeit der Druckqualität. Zu große Breitentoleranzen, übermäßige Abweichungen an den Endflächen und Kantengrate können sich bei der Verwendung durch nachgelagerte Kunden bemerkbar machen.
Daher lautet die Kernlogik der Abnahme: Führen Sie keine Tests in Ihrer eigenen Werkstatt durch, die in der Werkstatt des Lieferanten durchgeführt werden sollten. Die Mitführung Ihrer eigenen Masterrolle und die Durchführung von Messungen der wichtigsten Indikatoren vor Verlassen des Werks sind die kostengünstigste Methode zur Risikokontrolle.
2. Statische geometrische Genauigkeit: Grundbegriff
Die physikalische Genauigkeit im ausgeschalteten Zustand bestimmt die maximale Schnittgenauigkeit. Ist der Rahmen uneben oder die Führungsrollen nicht parallel, lässt sich dies selbst mit der besten dynamischen Steuerung nur schwer kompensieren.
Die Ebenheit des Rahmens sollte auf ≤0,1 mm/m kontrolliert werden. Dies ist die Grundlage, um eine Verformung des Maschinenkörpers zu vermeiden und beeinflusst auch die Gleichmäßigkeit der Kraft auf jede Führungsrolle.
Die Parallelität zwischen Führungsrolle und Spindel ist ein entscheidender Indikator, und der Fehler muss innerhalb von ±0,05 mm liegen. Die Fehlausrichtung der Führungsrollen ist die physikalische Ursache für Bandabweichungen; das Korrektursystem kann lediglich die Abweichung beheben, nicht aber die Ursache beseitigen.
Die Kontaktgenauigkeit des Werkzeughalters muss ebenfalls überprüft werden. Der Eingriff der oberen und unteren Schneidklingen muss gleichmäßig sein, ohne dass sich die Spaltmaße verändern, und der Schnitt muss gratfrei sein. Beim Kreisschneiden wird die Klingenüberlappung üblicherweise auf 10–20 % der Banddicke eingestellt; beim Flachschneiden muss der Spalt präzise entsprechend der Materialdicke eingestellt werden.
3. Dynamische Schneidgenauigkeit: Kernleistung
Dies ist der wichtigste Schritt im Abnahmeverfahren, da er direkt darüber entscheidet, ob das fertige Produkt für den High-End-Barcode-Druck geeignet ist.
Die Toleranz der Schnittbreite ist der wichtigste Indikator. Der branchenübliche Standard für hohe Präzision liegt bei ±0,1 mm. Bei einem 110 mm breiten Streifen sollte die gemessene Breite beispielsweise zwischen 109,9 mm und 110,1 mm liegen. Für handelsübliche Qualitäten kann die Toleranz auf ±0,3 bis 0,5 mm erhöht werden. Für Kunden aus den Bereichen Präzisions-Elektroniketiketten, pharmazeutische Rückverfolgbarkeit oder ähnlichen Anwendungsgebieten ist jedoch eine Toleranz von ±0,1 mm unerlässlich.
Die serpentinenförmige Abweichung (Abweichung der Stirnfläche von der Lage) gibt Aufschluss über die Wickelgleichmäßigkeit. Die Abweichung an jeder Stelle der fertigen Rollenstirnfläche sollte innerhalb von ±0,5 mm liegen. Zu große Abweichungen deuten in der Regel auf Mängel im Spannungsregelungs- oder Korrektursystem hin.
Die Schnittkantenqualität muss visuell geprüft werden. Sie dürfen keine Grate, weiße Ränder (abblätternde Beschichtung) oder Verunreinigungen durch Kohlenstoffpulver aufweisen. Bei der Abnahme kann dies mit einer 10-fach vergrößernden Lupe oder durch direkte Prüfung der Druckqualität mit einer schwarzen Karte erfolgen. Farbbänder mit übermäßigen Graten können den Druckkopf während des Druckvorgangs beschädigen und dadurch Verluste verursachen, die den Materialwert des Farbbandes bei Weitem übersteigen.
4. Spannungsregelungssystem: Das „Herzstück“ der Ausrüstung
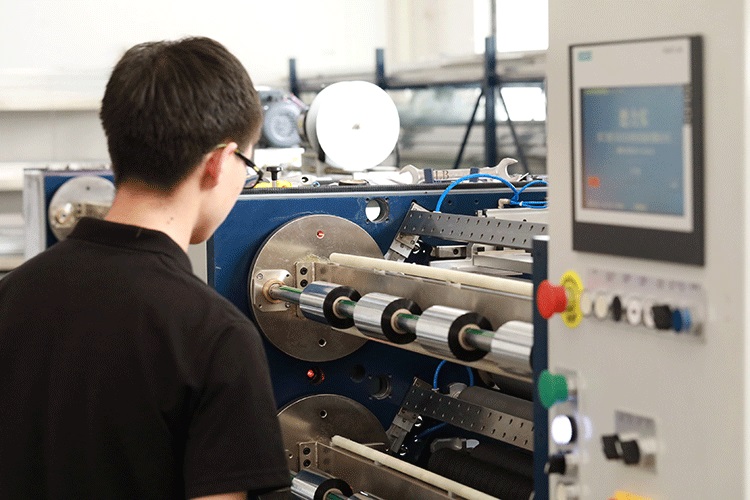
Das Trägermaterial des Bandes besteht aus einer nur 4,5–20 µm dicken PET-Folie, die extrem spannungsempfindlich ist. Zu starke Spannungsschwankungen können bestenfalls zu ungleichmäßiger Spannung in der Rolle führen, im schlimmsten Fall jedoch zu Dehnung, Verformung und Pulverablösung.
Die Spannschwankungen sind ein zentraler Indikator für die quantitative Abnahme. Während der Beschleunigung und Verzögerung müssen die Abweichungen zwischen Soll- und Ist-Spannung innerhalb von ±1,5 % bis ±2 % liegen. Dies erfordert ein vollautomatisches, geschlossenes Spannungsregelungssystem anstelle einer einfachen offenen oder halbgeschlossenen Regelung.
Die Funktion der Konizitätskontrolle muss überprüft werden. Die Konizität bewirkt eine Verjüngung der fertigen Rolle von hart zu außen hin, wodurch ein Zusammendrücken des inneren Bandes oder ein Kollabieren des äußeren Rings verhindert wird. Bei der Abnahme ist zu prüfen, ob der Härtegradient der fertigen Rolle plausibel ist.
Die Reaktion bei Notstopps ist ebenso wichtig. Bei einem plötzlichen Stopp mit hoher Geschwindigkeit darf sich das Bremsband nicht lockern oder reißen. Hochwertige Geräte müssen in der Lage sein, sofort und synchron zu bremsen und dabei die Membran straff zu halten, anstatt sie zu dehnen.
5. Korrektur- und Wickelsystem
Die Korrekturreaktionsgeschwindigkeit sollte ≤ 0,3 s betragen. Wird das Farbband manuell aus seiner Spur bewegt, muss der Korrektursensor schnell reagieren und das Farbband zurückziehen. Die Korrekturgenauigkeit wird üblicherweise auf ±1 mm geregelt.
Die Geradheit der Wicklung hängt direkt von der Korrektur und der Spannung ab. Überschreitet die Abweichung der Stirnfläche ±1 mm, neigt das Farbband beim nachfolgenden Abwickeln und Drucken zu Fehlausrichtungen oder Bandbildung.

6. Dauerbetriebsprüfung: Zuverlässigkeitsüberprüfung
Ein einzelner erfolgreicher Probelauf garantiert keine Zuverlässigkeit der Ausrüstung. Kontinuierliche Lauftests sind ein „Ausdauerwettlauf“ zur Überprüfung der Stabilität.
Es wird empfohlen, den Betrieb unter Dauerlast für 8 bis 24 Stunden durchzuführen, um die tatsächlichen Produktionsabläufe zu simulieren. Zu den Kriterien gehören: keine ungeplanten Ausfallzeiten während dieses Zeitraums (z. B. Geräteausfälle, Überlastalarme usw.); die Temperaturerhöhung von Spindellager und Motor darf die Umgebungstemperatur von +15 °C nicht überschreiten; der Betriebsgeräuschpegel darf ≤75 dB(A) betragen und keine unregelmäßigen Geräusche aufweisen.
7. Vorbereitungen vor der Annahme
Die Effektivität der Abnahme hängt maßgeblich von der Qualität der Vorbereitung ab. Das Mitführen einer eigenen Masterrolle – mindestens 2000 Meter repräsentatives Material – ist unerlässlich. Die von Lieferanten anhand von „idealen Materialien“ demonstrierten Parameter treffen möglicherweise nicht auf Ihre tatsächlichen Materialien zu.
Die Überprüfung der Konfigurationsliste ist ebenso wichtig. Prüfen Sie anhand des Vertrags, ob die Marken von Servomotor, Lagern, Rotorblättern und Steuerungssystem übereinstimmen. Markenunterschiede bei Kernkomponenten wirken sich im Langzeitbetrieb deutlich auf die Genauigkeit und die Ausfallraten aus.
Die Umgebungsbedingungen sollten die tatsächliche Werkstatt so gut wie möglich simulieren, mit einer Temperatur von 20±5°C und einer Luftfeuchtigkeit von 40%~60%, um den Einfluss von Umwelteinflüssen auf die Testergebnisse zu minimieren.
Abschluss
Die Abnahmekriterien für Bandschneidemaschinen lassen sich in einem einfachen Prinzip zusammenfassen: Verwenden Sie Ihre eigenen Materialien und schneiden Sie die Teile in der Werkstatt des Lieferanten zu fertigen Produkten, die Sie abnehmen können. Die ±0,1 mm in der Parametertabelle und die gemessenen ±0,1 mm sind zwei verschiedene Dinge; letztere sind entscheidend. Nur durch die konsequente Umsetzung dieser Indikatoren lässt sich ein fehlerhafter Betrieb der Maschinen vermeiden und die Passivität in der nachfolgenden Produktion reduzieren.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS






