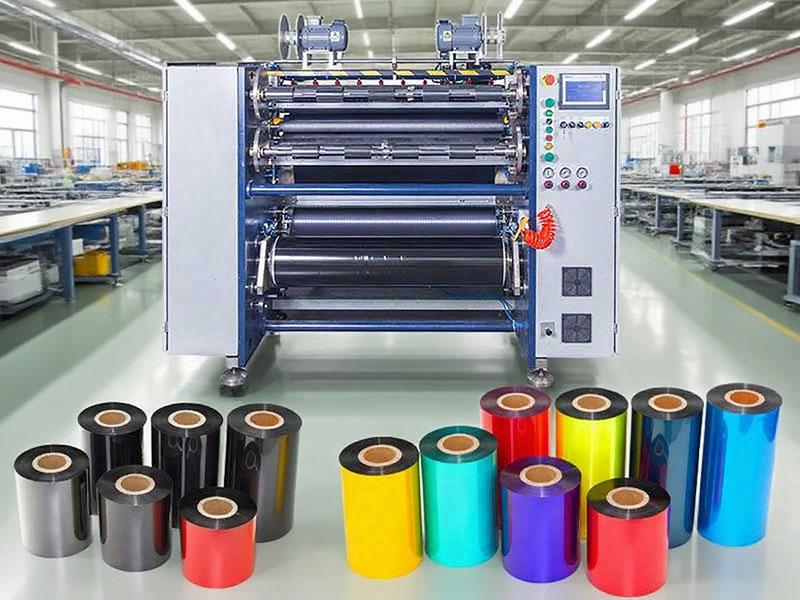
Thermotransferbänder bestehen aus PET-Basisfolien mit einer Dicke von nur 4,5 bis 20 Mikrometern und einer Farbbeschichtung. Das Schneiden ist der letzte und kritischste Prozessschritt, der die Qualität des Endprodukts bestimmt. Eine ungeeignete Schneidemaschine kann zu Kantenfehlern führen, die den Druckkopf beschädigen, zu großen Breitentoleranzen, die zu Druckverschiebungen führen, oder sogar zu ungleichmäßiger Wickelspannung, die einen Bandbruch zur Folge haben kann. Nachfolgend finden Sie eine praktische Checkliste für die vollständige Prozessauswahl – von der Anforderungsdefinition über die Abnahme bis hin zur Implementierung –, die die für die Produktion geeigneten Anlagen schrittweise eingrenzt.
Schritt 1: Klären Sie Ihre eigenen Bedürfnisse
Der erste Schritt bei der Modellauswahl besteht nicht darin, sich die Geräte anzusehen, sondern sich selbst. Bevor Sie einen Anbieter kontaktieren, beantworten Sie die folgenden Fragen:
Bandtyp: Sind Ihre Hauptprodukte auf Wachs-, Misch- oder Harzbasis? Unterschiedliche Materialien stellen deutlich unterschiedliche Anforderungen an Werkzeug- und Spannungsregelung. Wachsbasierte Bänder haben eine weiche Textur und lassen sich auch bei höheren Geschwindigkeiten stabil schneiden; harzbasierte Bänder sind hart und weisen eine geringe Zähigkeit auf und benötigen typischerweise 20–30 % niedrigere Schnittgeschwindigkeiten als wachsbasierte Bänder.
Präzisionsanforderungen: Für welchen Anwendungsbereich soll das Endprodukt verwendet werden? Standardmäßige Toleranzen für Etiketten im Handel von ± 0,3 bis 0,5 mm sind ausreichend; Präzisions-Elektroniketiketten oder die Rückverfolgbarkeit in der Pharmaindustrie erfordern ± 0,1 mm; bei ultraschmalen Farbbändern (< 10 mm) muss die Toleranz innerhalb von 0,05 mm liegen. Die Präzisionsanforderungen bestimmen direkt die Geräteklasse und den Investitionsumfang.
Breitenbereich: Welche minimalen und maximalen Schnittbreiten sind für alle aktuell und zukünftig anfallenden Schneidspezifikationen erforderlich? Davon hängt der Schnittbreitenbereich und die Werkzeughalterkonfiguration der Anlage ab.
Tageskapazität: Kleine Chargen mit verschiedenen Sorten oder kontinuierliche Großproduktion? Dies beeinflusst direkt die Wahl der Geschwindigkeit und des Automatisierungsgrades.
Spezifikationen für Rohmaterialien: Welche maximale Breite und welchen maximalen Durchmesser dürfen die vorgelagerten Hauptwalzen haben? Ein Wickeldurchmesser von ≥ 600 mm ist Grundvoraussetzung für mittlere und höhere Produktionskapazitäten. Gleichzeitig muss der Innendurchmesser der Hauptwalze (3 Zoll oder 6 Zoll) überprüft werden, um sicherzustellen, dass er zur Abwickelspule der Anlage passt.
Schritt 2: Benchmarking der Kernparameter
Sobald die Anforderungen klar sind, filtern Sie die Geräte schnell anhand der folgenden drei Kernparameter.
Schneidpräzision: die Lebensader der Qualität
Die Schneidgenauigkeit ist der wichtigste Indikator für die Leistungsfähigkeit der Anlage und bestimmt direkt die Breitenkonsistenz und Kantenqualität des fertigen Bandes. Beachten Sie bei der Auswahl, dass die in der Parametertabelle aufgeführten theoretischen Werte nur Richtwerte sind. Verlangen Sie unbedingt vom Hersteller, dass er vor Ort einen Probeschnitt Ihrer eigenen Bandwalzenrolle anhand der tatsächlichen Testdaten durchführt.
Schnittgeschwindigkeit: Das Gleichgewicht zwischen Effizienz und Qualität
Geschwindigkeitsreferenz: Langsamlaufendes, wirtschaftliches Modell 50–100 m/min, geeignet für kleine Chargen und verschiedene Sorten; Mittelschnelllaufende Allzweckmodelle im Bereich von 150–250 m/min, die die meisten kommerziellen Aufträge erfüllen; Hochgeschwindigkeits-Produktionsmodell 300–500 m/min, geeignet für die kontinuierliche Großproduktion.
Ein wichtiger Hinweis: Die nominelle Höchstgeschwindigkeit entspricht nicht der tatsächlich nutzbaren Geschwindigkeit. Harzbasierte Bänder müssen mit reduzierter Geschwindigkeit betrieben werden, und die Stabilität der Anlage bei üblichen Geschwindigkeiten ist wichtiger als die Spitzengeschwindigkeit. Achten Sie bei der Modellauswahl auf den Wickelzustand bei Hochgeschwindigkeitsanläufen und Notstopps, anstatt sich nur auf die Höchstgeschwindigkeit im Leerlauf zu konzentrieren.
Reinheit der Walzen: ein wichtiger, bisher vernachlässigter Faktor
Die Abweichung der Wickelendfläche sollte innerhalb von ±1 mm liegen, wobei High-End-Geräte bis zu ±0,5 mm erreichen können. Hauptursache für diese Abweichungen sind Ausbuchtungen, Ausfransungen oder innere Falten, die auf unzureichende Spannungsregelung und Korrekturvorrichtungen zurückzuführen sind. Diese Probleme können beim anschließenden Abwickeln und Bedrucken leicht zu Bandfehlern oder -brüchen führen. Daher muss die Wickelqualität bei der Auswahl des Modells in die Beurteilung des Probeschnitts einbezogen werden.
Schritt 3: Überprüfung der Kernkonfiguration
Über die technischen Daten hinaus bestimmt die Konfiguration der folgenden Kernkomponenten die Langzeitstabilität des Geräts und das Benutzererlebnis.
Das Spannungsregelungssystem ist das Herzstück der Anlage. Das Bandsubstrat ist extrem dünn und reagiert äußerst empfindlich auf Spannung; die Spannungsregelung beeinflusst die Wickelplanheit um mehr als 50 %. Vollautomatische, geschlossene Spannungsregelungssysteme haben Vorrang, da Spannungsschwankungen beim Beschleunigen und Abbremsen auf ±1,5 % begrenzt sein müssen. Die Konizitätskontrolle ist ebenso wichtig: Die fertige Rolle sollte von der Achse zum Außenring hin allmählich weicher werden, um Knicke im Inneren oder ein Zusammenbrechen des Außenrings zu vermeiden.
Die Spulenkonfiguration bestimmt die Anpassungsfähigkeit an verschiedene Spezifikationen. Für hochwertige Bänder und Produktionsszenarien mit häufigen Spezifikationsänderungen sind Gleitwellen unerlässlich. Jede Wickeleinheit steuert das Drehmoment unabhängig und löst so effektiv Probleme wie „locker innen, fest außen“ oder „Kern innen“. Pneumatische Gleitwellen bieten eine höhere Regelgenauigkeit als mechanische und eignen sich daher für die Mehrproduktfertigung.
Werkzeugsystem und Korrektur. Der Rundlauf des Werkzeugschafts muss innerhalb von 0,01 mm liegen; je geringer der Rundlauf, desto sauberer die Kanten. Vierkantklingen (Rasierklingen) eignen sich für dünne Bänder unter 70 µm, während Rundklingen (Scherenklingen) besser für dickere Materialien über 100 µm und Bänder mit Papierkaschierung geeignet sind. Ein Korrektursystem ist erforderlich: Die CCD-Fotoelektronenkorrektur eignet sich für transparente oder halbtransparente Materialien, die Ultraschallkorrektur für opake Materialien.
Rahmen und Antriebskomponenten. Schwere, hochfeste Rahmen aus Gusseisen oder Stahl absorbieren Vibrationen effektiv und gewährleisten so dauerhafte Präzision. Die Marken der wichtigsten Antriebskomponenten wie Lager, Führungsschienen und Servomotoren (THK, NSK, Mitsubishi, Panasonic usw.) unterstreichen das Qualitätsversprechen des Herstellers. Bei der Maschinenprüfung ist zu überprüfen, ob das tatsächliche Produkt dem Vertrag entspricht.
Schritt 4: Werksinspektion – Lassen Sie die Daten für sich sprechen
Die letzte Phase der Auswahl und gleichzeitig ein Schlüsselfaktor im Risikomanagement ist die Werksabnahmeprüfung (FAT). Der Grundgedanke lautet: Führen Sie keine Prüfungen in Ihrer eigenen Werkstatt durch, die in der Werkstatt des Lieferanten erfolgen sollen. Bringen Sie mindestens 2000 Meter repräsentativer Spulen mit und erfassen Sie vor dem Versand die folgenden wichtigen Messindikatoren.
Die statische geometrische Genauigkeit ist von grundlegender Bedeutung. Die Rahmennivellierung beträgt ≤ 0,1 mm/m und der Parallelitätsfehler der Führungsrollen ≤ ±0,05 mm. Dies ist die physikalische Ursache, die eine Bandabweichung verhindert.
Die dynamische Schnittgenauigkeit ist ein zentrales Leistungsmerkmal. Die Toleranz der Schnittbreite muss Ihren vorgegebenen Standards entsprechen (hohe Präzision: ±0,1 mm), die Abweichung der Schnittlinie darf ≤±0,5 mm betragen, und die Schnittkanten müssen frei von Graten, weißen Rändern und Kohlenstoffablagerungen sein.
Prüfung des Spannsystems. Während der Beschleunigung und Verzögerung müssen Spannungsschwankungen innerhalb von ±1,5 % liegen. Bei Notstoppprüfungen darf das Band weder locker sein noch reißen; hochwertige Geräte müssen in der Lage sein, synchron und sofort zu bremsen, um die Membranoberfläche straff und dehnungsfrei zu halten.
Der Dauerbetriebstest gilt als Goldstandard für die Zuverlässigkeitsprüfung. Er umfasst einen 8- bis 24-stündigen Dauerbetrieb, wobei ungeplante Ausfallzeiten erfasst werden, der Temperaturanstieg von Spindellager und Motor die Umgebungstemperatur um 15 °C nicht überschreitet und der Betriebsgeräuschpegel ≤ 75 dB(A) ohne ungewöhnliche Geräusche beträgt.
Schritt 5: Umfassende Kosten- und Kundendienstbewertung
Der Gerätepreis ist nur ein Teil der Gesamtbetriebskosten. Hochpräzisionsgeräte reduzieren die Ausschussquote typischerweise um 3–8 %, und die langfristigen Auswirkungen von Materialverschwendung, Arbeitskosten und Wartungsaufwand überwiegen oft den Preisunterschied.
Die After-Sales-Evaluierung sollte folgende Punkte klären: Garantiezeitraum, Unterstützung bei Installation und Inbetriebnahme, Reaktionszeit des Kundendienstes (z. B. 4-Stunden-Reaktionszeit, 24-Stunden-Vor-Ort-Service) und Verfügbarkeit von Verbrauchsmaterialien. Die Wahl des Automatisierungsgrades sollte auch langfristige Arbeitskostenüberlegungen berücksichtigen – Anlagen mit Formelverwaltung, automatischer Spezifikationsumstellung und Fehlerdiagnosefunktionen können Umrüstzeiten und menschliche Fehler deutlich reduzieren.
Abschluss
Die grundlegende Logik bei der Auswahl einer Bandschneidemaschine lautet: Zuerst definieren Sie Ihre Anforderungen, dann filtern Sie die Geräte anhand von Parametern und überprüfen schließlich die Ergebnisse durch Probeschnitte. Egal wie umfangreich die Parametertabelle auch sein mag, Probeschnitte mit Ihrer eigenen Hauptrolle vor Ort sind immer die zuverlässigste Grundlage für eine fundierte Beurteilung. Ein sorgfältiger Auswahlprozess zielt im Wesentlichen darauf ab, das optimale Verhältnis zwischen Präzision, Geschwindigkeit, Automatisierung und Kosten zu finden, das Ihren tatsächlichen Produktionsanforderungen entspricht.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


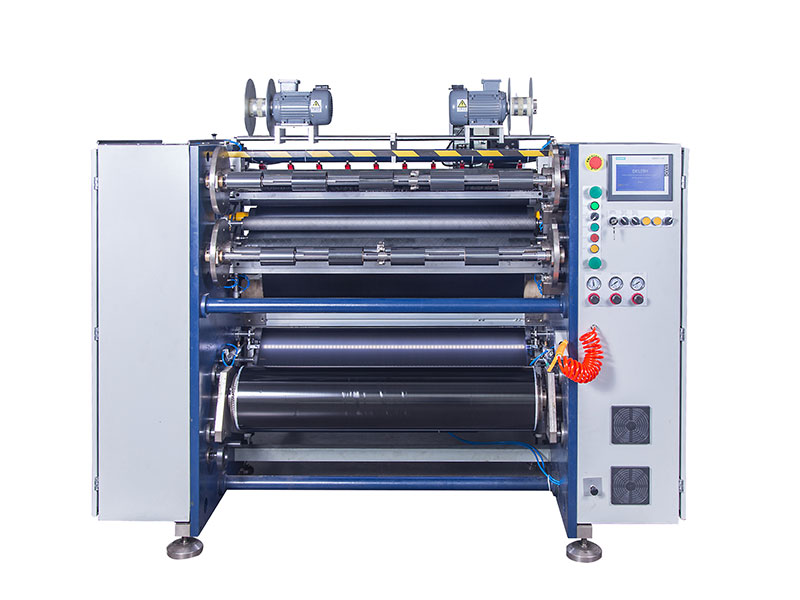
 Bandschneidemaschine
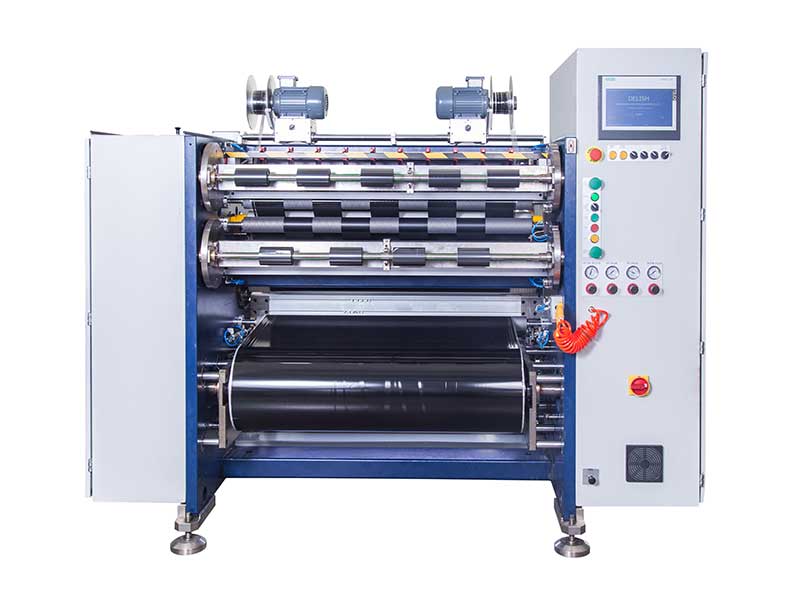 Barcode-Bandschneidemaschine
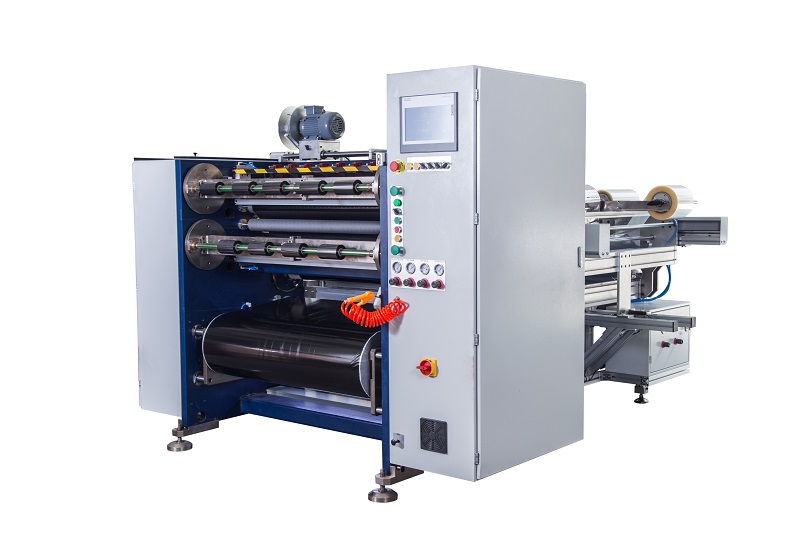 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
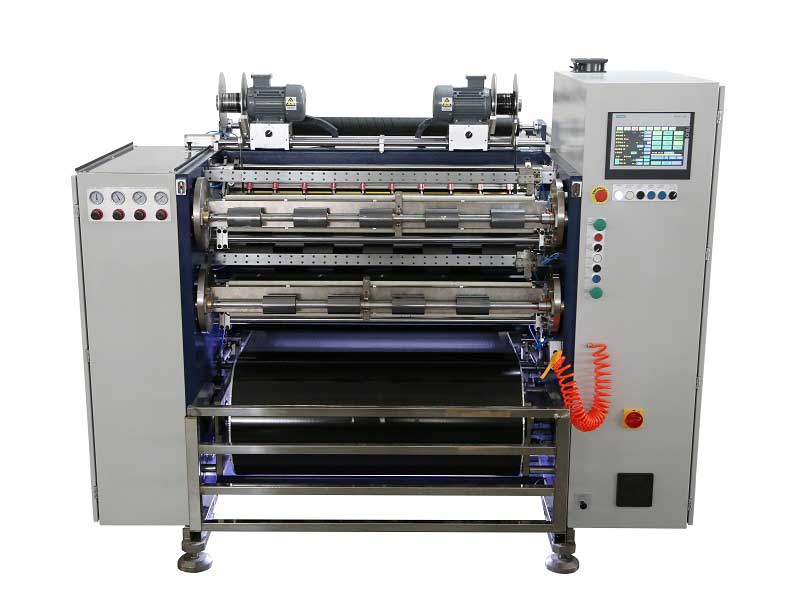 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
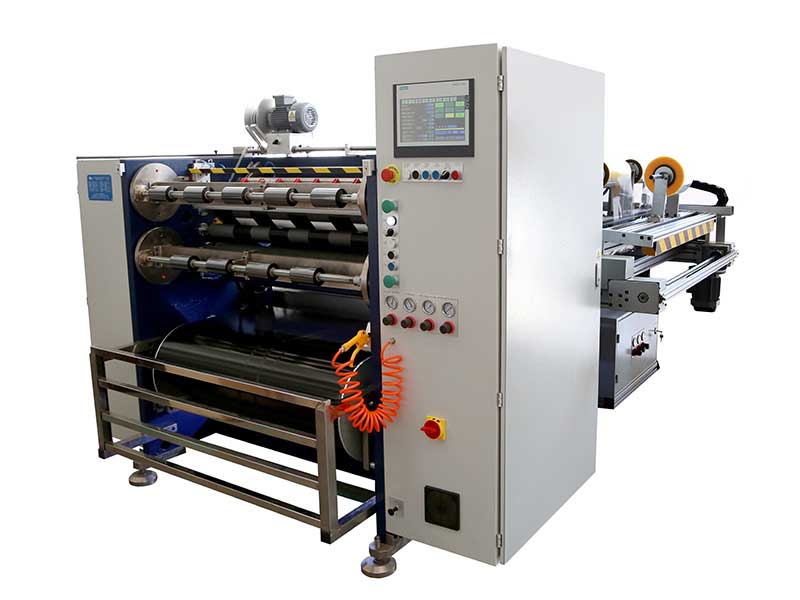 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
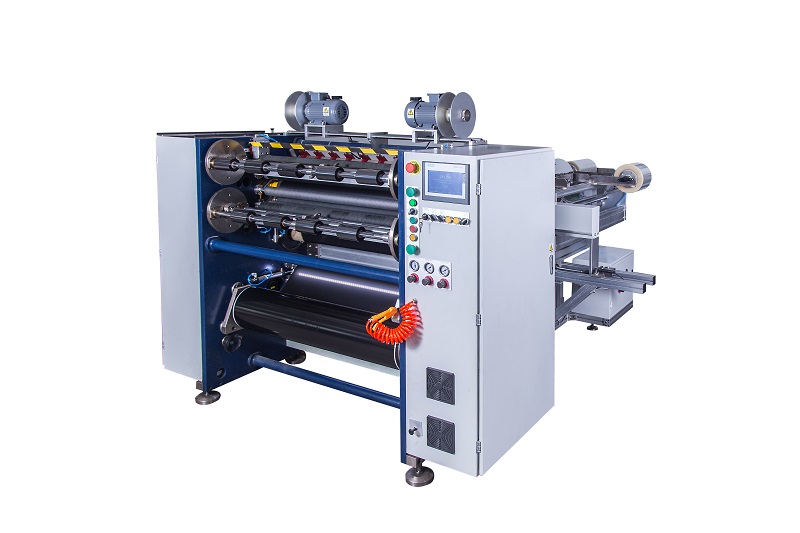 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
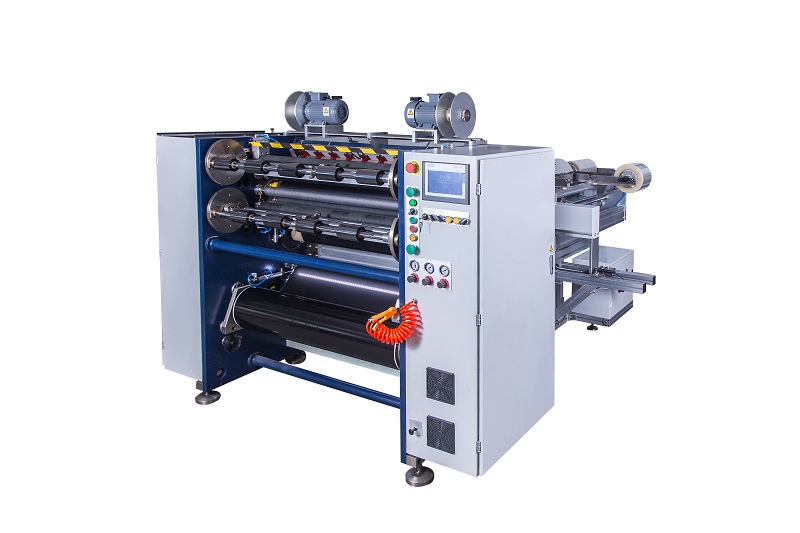 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS






