In der Barcode-Etikettendruckindustrie sind Bandschneidemaschinen unverzichtbare Ausrüstung, um breite Mutterrollen in die für verschiedene Drucker geeigneten Formate zu bringen. Ihr Wert liegt in zwei Aspekten: Erstens in der Kostenkontrolle, da durch den direkten Einkauf von Rohmaterialien in großen Rollen zum Selbstschneiden hohe Aufpreise für vorgeschnittene Bänder vermieden werden; zweitens in der Flexibilität: Die Schnittbreite kann jederzeit auftragsbezogen angepasst werden, ohne dass mehrere fertige Produkte auf Lager gehalten werden müssen. Die auf dem Markt erhältlichen Schneidemaschinen variieren jedoch in den Preisen von Zehntausenden bis Hunderttausenden von Euro und bieten eine große Bandbreite an Spezifikationen. Wie wählt man die richtige aus? Dieser Artikel skizziert anhand praktischer Anwendungsszenarien einen klaren Auswahlprozess.
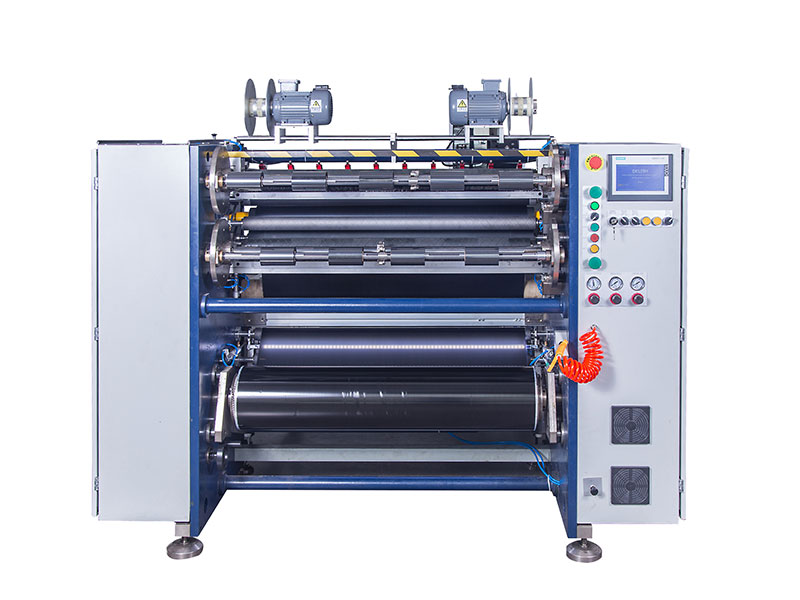
Ermitteln Sie zunächst Ihren Farbbandtyp und Ihre Genauigkeitsanforderungen.
Bevor Sie sich für die Ausrüstung entscheiden, sollten Sie zunächst Ihre Produktionsanforderungen berücksichtigen. Farbbänder werden hauptsächlich in drei Kategorien unterteilt: wachsbasierte, gemischtbasierte und harzbasierte. Wachsbasierte Farbbänder sind weich und relativ unempfindlich gegenüber Zugspannung, wodurch höhere Schneidgeschwindigkeiten möglich sind. Harzbasierte Farbbänder sind hart und weisen eine geringe Zähigkeit auf. Sie erfordern typischerweise 20–30 % niedrigere Betriebsgeschwindigkeiten als wachsbasierte Farbbänder und eine höhere Werkzeughärte sowie eine präzisere Spannungsregelung.
Die Präzisionsanforderungen bestimmen direkt die Geräteklasse. Für herkömmliche Etiketten reicht eine Schnitttoleranz von 0,3 bis 0,5 mm für den Druck aus. Für präzise elektronische Etiketten, medizinische Rückverfolgbarkeitsetiketten oder bei schmalen Farbbändern (z. B. unter 10 mm) ist eine Genauigkeit von 0,1 mm oder sogar 0,05 mm erforderlich. Unzureichende Präzision hat unmittelbare Folgen: raue Farbbandkanten, Bandversatz beim Drucken und im schlimmsten Fall Kratzer am Druckkopf – die Kosten für den Austausch des Druckkopfs sind deutlich höher als die Preisdifferenz einer Schneidemaschine.
Wie man Kernparameter interpretiert: Genauigkeit, Geschwindigkeit und Wicklungssauberkeit
Die Schnittpräzision ist entscheidend für die Qualität. Ein häufiger Fehler bei der Auswahl: Verlassen Sie sich nicht allein auf die theoretischen Werte in der Parametertabelle. Bitten Sie den Hersteller unbedingt, vor Ort Probeschnitte mit Ihrer eigenen Bandwalze durchzuführen. Messen Sie anschließend mit einem Messschieber die Abweichung zwischen Schnittbreite und Sollwert und prüfen Sie, ob die Schnittkanten glatt und gratfrei sind. So schön das Datenblatt auch sein mag, eine Rolle mit realen Mustern ist überzeugender.
Die Schneidgeschwindigkeit sollte realistisch eingeschätzt werden. Gängige Geschwindigkeitsbereiche sind: Wirtschaftliche Modelle mit niedriger Geschwindigkeit (50–100 m/min), geeignet für kleine Losgrößen und verschiedene Materialvarianten; Standardmodelle mit mittlerer Geschwindigkeit (150–250 m/min), die die meisten kommerziellen Aufträge abdecken; Produktionsmaschinen mit hoher Geschwindigkeit (300–500 m/min), geeignet für die kontinuierliche Großserienfertigung. Wichtig: Die nominelle Maximalgeschwindigkeit ist in der Regel ein Laborwert, die tatsächlich nutzbare Geschwindigkeit hängt stark vom Bandmaterial ab. Bei der Modellauswahl ist die Betriebsstabilität im Normalbetrieb wichtiger als die Spitzengeschwindigkeit. Die Beobachtung des Wickelverhaltens beim Anfahren und bei Notstopps ist aussagekräftiger als die Betrachtung der maximalen Geschwindigkeit im Leerlauf.
Die Sauberkeit der Farbrolle wird oft übersehen, hat aber direkten Einfluss auf den nachfolgenden Druckvorgang. Die Abweichung der Stirnfläche sollte innerhalb von 1 mm liegen, bei High-End-Geräten sind sogar bis zu 0,5 mm möglich. Ist die Stirnfläche glockenförmig, die Kanten gezackt oder weist sie innere Falten auf, liegt die Ursache fast immer in den Spannungsreglern und -korrekturvorrichtungen. Solche Farbbänder neigen beim Abwickeln im Drucker zu Staus oder Rissen, und die vermeintlichen Einsparungen bei den Gerätekosten führen letztendlich zu Ausschuss und Ausfallzeiten.
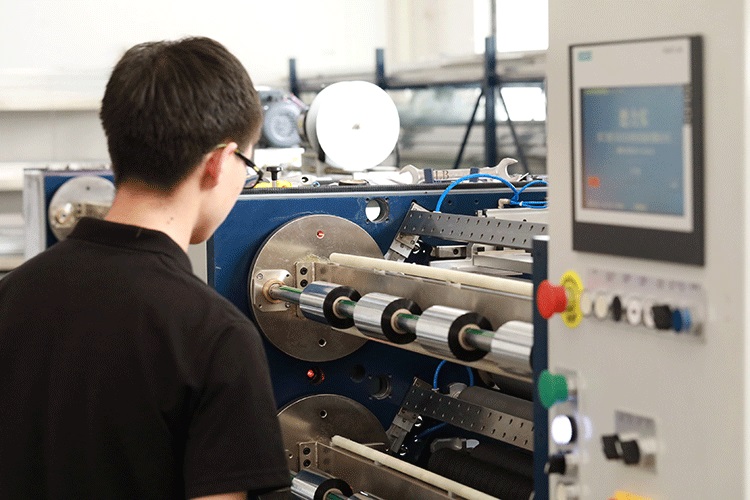
Die Spannungsregulierung ist das A und O, und die Rollenanordnung ist ein Pluspunkt.
Das Farbbandsubstrat besteht aus einer nur 4,5 bis 10 Mikrometer dicken PET-Folie, die extrem spannungsempfindlich ist. Zu hohe Spannung führt zu Dehnung und Verformung der Basisfolie, wodurch die Farbschicht beschädigt wird und es zu Pulverabrieb und Verschmutzung des Druckkopfes kommt. Zu geringe Spannung hingegen führt zu Lockerheit und Faltenbildung beim Aufrollen, was weiße Linien und Knicke beim Drucken zur Folge hat. Ungleichmäßige Spannung bewirkt, dass die fertige Rolle innen locker und außen straff ist, wodurch sich der Kern beim Transport oder der Installation verschieben kann.
Auswahlempfehlung: Priorisieren Sie ein vollautomatisches, geschlossenes Spannungsregelungssystem, das die Spannung während des Abwickelns, des Transports und des Aufwickelns in Echtzeit überwacht und anpasst. Bei Aufwickelwellenkonfigurationen sind Gleitwellen für hochwertige Bänder oder häufige Spezifikationsänderungen empfehlenswert. Jede Wickeleinheit regelt das Drehmoment unabhängig und löst so effektiv das Problem der Kernspannung beim Schneiden verschiedener Spezifikationen. Pneumatische Gleitwellen bieten eine höhere Regelgenauigkeit und einen größeren Einstellbereich als mechanische.
Klingentypwahl: runde oder quadratische Klinge, die Dicke ist entscheidend
Die Wahl des Werkzeugtyps beeinflusst direkt die Schnittqualität und die Standzeit des Werkzeugs. In der Industrie wird üblicherweise eine Referenztrennlinie von 100 µm verwendet.
Quadratische Schneidmesser sind Spezialisten für dünne Bänder. Sie eignen sich zum Schneiden dünner Bänder auf Wachs- und Mischbasis unter 70 µm und zeichnen sich durch hohe Schnittpräzision und saubere Kanten aus. Für quadratische Schneidvorgänge ist die hängende Ausführung praktisch, aber etwas weniger genau, während die gerillte Ausführung eine höhere Präzision bietet, jedoch die Werkzeugeinstellung aufwendiger ist. Runde Schneidmesser sind die erste Wahl für dickere Materialien und die Hochgeschwindigkeitsproduktion. Bei Bandfoliendicken über 100 µm oder bei Beschichtungen auf Harzbasis oder anderen harten Materialien ist das Schneiden mit runden Schneidmessern aufgrund der hohen Schnittgeschwindigkeit und Langlebigkeit besser geeignet und somit ideal für die Massenproduktion.
Unabhängig vom Werkzeugtyp beeinflusst das Material des Schneidblatts dessen Lebensdauer und Schnittqualität maßgeblich. Schneidblätter aus Hartmetall oder mit Nanobeschichtung reduzieren die Reibung und verhindern das Anhaften von Material, was insbesondere bei der Verarbeitung von Harzbändern zu einer deutlich längeren Standzeit führt.
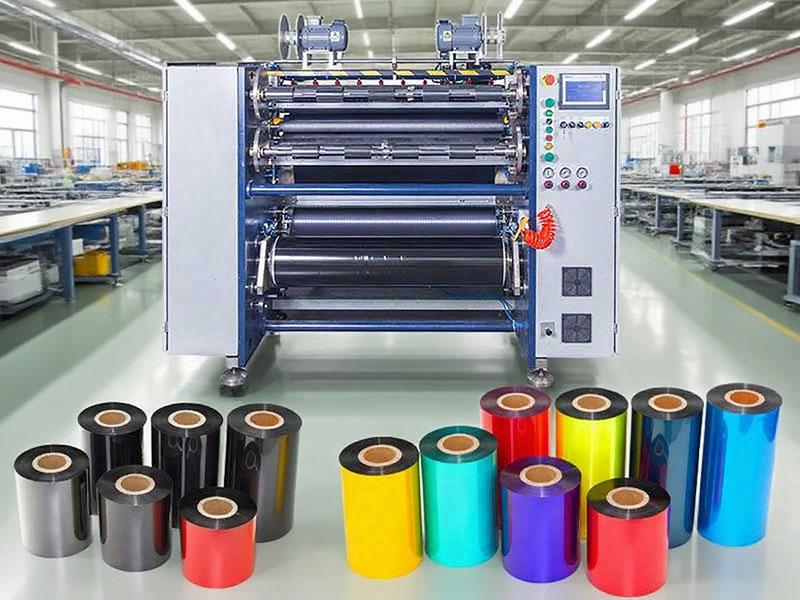
Passen Sie es an Ihr Geschäftsszenario an und optimieren Sie es entsprechend.
Kleine Büros oder EinzelhandelsgeschäfteGelegentlich werden Schlitze benötigt, die Spezifikationen sind einfach, das Budget begrenzt. Manuelle oder halbautomatische Tischgeräte sind ausreichend, wobei der Fokus auf einfacher Bedienung und geringem Platzbedarf liegt und eine Genauigkeit von 0,5 mm genügt.
kleine und mittlere DruckdienstleisterBei mittleren Losgrößen und häufigen Spezifikationsänderungen werden halb- oder vollautomatische Modelle empfohlen, die über digitale Einstellungen und grundlegende Spannungsregelung, eine Zielgenauigkeit von 0,3 mm und Geschwindigkeiten im Bereich von 150–250 m/min verfügen. Wichtige Kriterien sind die Effizienz bei Auftragswechseln und die Stabilität der Genauigkeit.
Große Produktionsunternehmen oder professionelle Bandverarbeiter:Für die kontinuierliche Großserienfertigung mit hohen Präzisionsanforderungen wird eine vollautomatische Längsteilanlage benötigt, die mit einer geschlossenen Spannungsregelung und einem aktiven Abweichungskorrektursystem ausgestattet ist und eine Genauigkeit von unter 0,1 mm sowie eine Geschwindigkeit von über 300 m/min aufweist. Bei der gleichzeitigen Verarbeitung mehrerer Spezifikationen ist die Investition in eine Gleitwellenkonfiguration sinnvoll.
Abschließender Rat: Probeschnitte sind wichtiger als die Spezifikationstabelle.
Egal wie gut das Datenblatt auch sein mag, die Verwendung Ihrer eigenen Farbbandrolle für einen Probeschnitt vor Ort ist der effektivste Weg, um Fallstricke zu vermeiden. Achten Sie beim Probeschnitt auf drei wichtige Punkte: Ist die Kantenqualität bei den schmalsten und breitesten Spezifikationen gleichbleibend? Wie stabil läuft das Band bei hohen Anfahrgeschwindigkeiten und Notstopps? Und wie verändert sich die Farbspannung nach mehrstündigem Dauerbetrieb? Nur eine Schneidemaschine, die sich in der Praxis bewährt, kann Ihren Barcode-Druckbetrieb wirklich sorgenfrei und effizient gestalten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






