Die Gesamtdicke von Thermotransferbändern beträgt üblicherweise nur 4,5 bis 20 Mikrometer und besteht aus einer ultradünnen PET-Basisfolie, einer hitzebeständigen Beschichtung und einer Tintenschicht. Das Schneiden, der letzte Schritt vor Verlassen des Werks, entscheidet direkt darüber, ob das Band problemlos in die Maschine eingelegt werden kann und ob der Druckkopf beschädigt wird. Angesichts der auf dem Markt erhältlichen Geräte, deren Preise zwischen Zehntausenden und Hunderttausenden Yuan liegen, sind die Parameterlisten oft umfangreich. Doch was die Produktqualität und Produktionseffizienz tatsächlich bestimmt, konzentriert sich auf wenige Schlüsselfaktoren.
Lassen Sie sich bei der Modellwahl nicht überfordern. Konzentrieren Sie sich auf die drei wichtigsten Aspekte.—Schnittgenauigkeit, Spannungsregelung und sauberes Aufwickeln—und durch eine rationale Betrachtung von Geschwindigkeit und Hardwarekonfiguration lassen sich die meisten Fallstricke vermeiden.
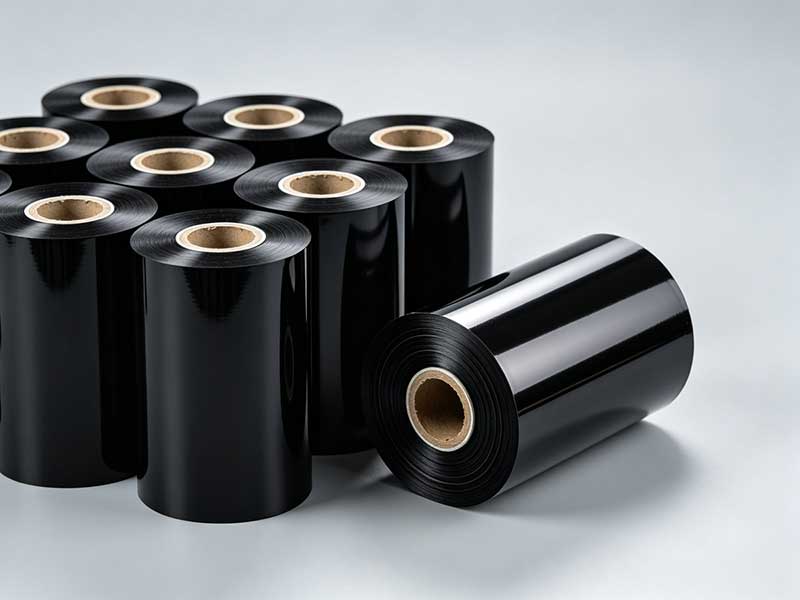
1. Schneidgenauigkeit: Die Lebensader der Qualität
Die Schneidgenauigkeit ist der wichtigste Indikator für die Leistungsfähigkeit von Messgeräten und bestimmt direkt die Breitenkonsistenz und Kantenqualität des fertigen Farbbandes. Unzureichende Präzision hat gravierende Folgen: raue Farbbandkanten, Bandfehlausrichtung beim Drucken, Bandstaus und im schlimmsten Fall sogar Verschleiß des Druckkopfes.
Die Präzisionsstandards der Industrie lassen sich grob in drei Stufen unterteilen. Die Standardgenauigkeit ist±0,3~0,5 mmGeeignet für herkömmliche Etiketten im Handel und in der Logistik; die höchste Präzisionsklasse kann erreichen±0,1 mm, um den Anforderungen der Präzisionselektronik und allgemeiner industrieller Anwendungen gerecht zu werden; Der ultrahohe Präzisionsgrad kann innerhalb von±0,05 mmGeeignet für anspruchsvolle Anwendungen wie medizinische Etiketten und ultraschmale Farbbänder. Die Genauigkeit hängt maßgeblich von der Steifigkeit des Werkzeughalters und der Stabilität des Antriebssystems ab. Verlassen Sie sich beim Kauf nicht auf die theoretischen Werte in der Parametertabelle. Bringen Sie immer Ihre eigene Farbband-Masterrolle für Probeschnitte vor Ort mit, messen Sie mit einem Messschieber die Abweichung zwischen Schnittbreite und Sollwert und prüfen Sie die Schnittkanten auf Grate oder Fadenbildung.
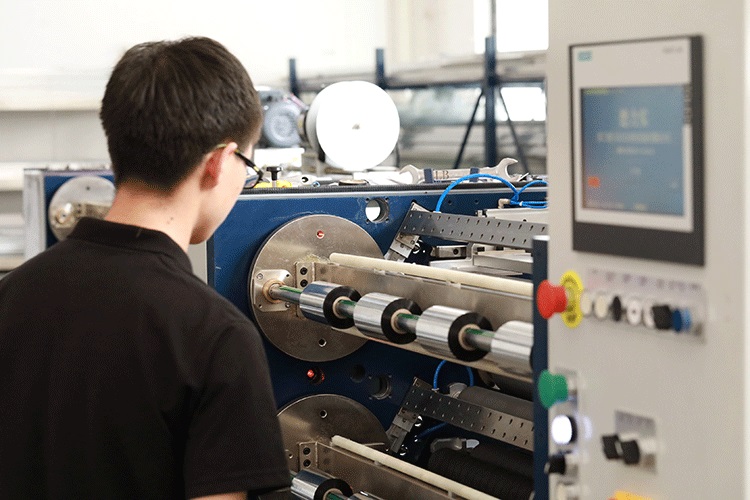
2. Spannungsregelung: Die „Seele“ der Ausrüstung
Die PET-Basisfolie des Bandes ist extrem dünn und reagiert äußerst empfindlich auf Spannungsänderungen. In der Branche gilt die Spannungsregelung als das A und O von Schneidemaschinen, da sie über 50 % der Wickelplanheit beeinflusst.
Zu hohe Spannung führt zu Dehnung und Verformung der Basisfolie, wodurch Mikrorisse in der Farbschicht entstehen. Dies wiederum verursacht Pulververlust und weiße Linien beim Drucken. Ist die Spannung zu gering, lockert sich das Farbband und wirft Falten, und die Wickelkopffläche nimmt eine schlangenartige Form an, wodurch die Gefahr einer Kernverlagerung beim Transport steigt. Optimale Spannungsregelungssysteme arbeiten mit differenzierten Zonen: Im Abwickelbereich wird die Spannung reduziert, im Schneidebereich konstant gehalten und im Wickelbereich…abnehmendKontrolle – die Spannung wird linear mit zunehmendem Spulendurchmesser reduziert, wodurch verhindert wird, dass die äußere Schicht zu stark angezogen wird und die innere Schicht gequetscht wird, wodurch eine „Gänseblümchenkern“-Wicklung entsteht.
Beim Kauf sollte Priorität eingeräumt werden aufvollautomatische Spannungsregelungssysteme mit geschlossenem RegelkreisEs nutzt Echtzeit-Rückmeldungen von Spannungssensoren und dynamische Anpassung durch PID-Algorithmen, um Schwankungen in einem extrem engen Bereich zu kontrollieren. Herkömmliche Regelungsverfahren ohne direkten Regelkreis (wie die manuelle Einstellung der Magnetpulverkupplung) haben Schwierigkeiten, Spannungsdrift aufgrund von Änderungen des Spulendurchmessers zu kompensieren, insbesondere bei schnellen Start-Stopp-Vorgängen.
3. Einheitlichkeit der Verpackung: Die übersehenen „versteckten Kosten“
Die Sauberkeit der Wicklung beeinflusst direkt die Effizienz der Weiterverarbeitung und den reibungslosen Lauf des Druckerbandes. Eine trichterförmige Endfläche, gezackte Kanten oder Falten im Inneren sind allesamt Folgen unzureichender Spannungsregelung und Korrekturvorrichtungen. Diese Probleme können leicht zu Farbband- oder Patronenbrüchen beim nachfolgenden Aufwickeln führen.
Branchenübliche Kontrollstandards lauten: Abweichungen im Gesicht sollten im Allgemeinen innerhalb von±1 mmUnd bei High-End-Geräten kann es erreichen±0,5 mmUm dieses Niveau zu erreichen, ist neben einer geschlossenen Spannungsregelung Folgendes erforderlich:GleitwellenSie sind für die Herstellung hochwertiger Bänder unerlässlich. Das System ermöglicht die unabhängige Steuerung des Drehmoments jeder Wickeleinheit und passt es in Echtzeit an Änderungen des Spulendurchmessers an. Dadurch werden Probleme wie „lockeres Innenband“, „zu straffes Außenband“ oder „vegetativer Kern“ beim gleichzeitigen Wickeln mehrerer Rollen effektiv gelöst. Pneumatische Gleitwellen bieten eine höhere Regelgenauigkeit als mechanische und eignen sich daher besonders für Produktionsszenarien mit häufigen Spezifikationsänderungen. Zusätzlich sind aktive Abweichungskorrektursysteme unverzichtbar. CCD-Lichtschranken oder Ultraschallsensoren erfassen die Bandkantenposition in Echtzeit und korrigieren den Bahnverlauf automatisch, um geringfügige Fehlausrichtungen im Hochgeschwindigkeitsbetrieb zu vermeiden.
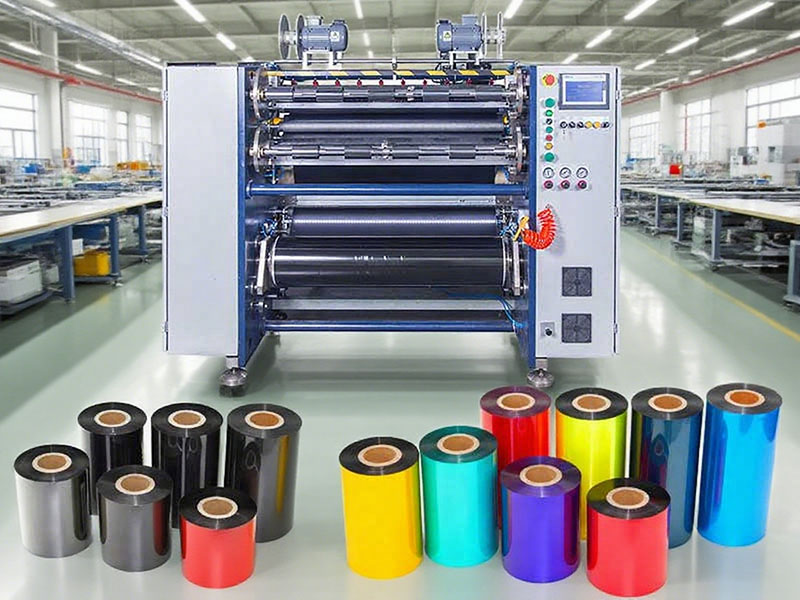
4. Schneidgeschwindigkeit: Ein Maß für die Effizienz, wobei höher nicht immer besser ist.
Die Schneidgeschwindigkeit bestimmt den Ausstoß pro Zeiteinheit, aber die nominelle Maximalgeschwindigkeit ist oft nur ein „Laborwert“. Ein Gerät, das aufgrund von Spannungsschwankungen häufig langsamer wird oder stoppt, kann tatsächlich einen geringeren Ausstoß erzeugen als ein stabiles Modell mit mittlerer Geschwindigkeit.
Die Geschwindigkeitsangaben beziehen sich auf folgende Bereiche: niedrige Geschwindigkeit, sparsamTyp 50~100 m/minGeeignet für Kleinserien und die Produktion verschiedener Sorten; universell einsetzbar mit mittlerer DrehzahlModell 150~250 m/minErfüllung der meisten kommerziellen Aufträge; HochgeschwindigkeitsproduktionModell 300~500 m/minSie eignen sich für die kontinuierliche Großproduktion. Wichtig ist, dass die tatsächlich nutzbare Geschwindigkeit maßgeblich vom Bandmaterial abhängt. Harzbasierte Bänder weisen härtere Beschichtungen und eine geringere Zähigkeit auf, weshalb sie üblicherweise einen Betrieb mit höherer Geschwindigkeit erfordern.bei um 20 % bis 30 % niedrigeren Geschwindigkeitenals Wachsbänder. Daher sollten Hersteller bei der Bewertung der Geschwindigkeit aufgefordert werden, Testschnitte mit Ihren tatsächlichen Materialien durchzuführen und den Aufwickelvorgang beim Hochgeschwindigkeitsstart und Notstopp zu beobachten, anstatt nur die Höchstgeschwindigkeit im leeren Zustand zu betrachten.
5. Hardware und langfristige Kosten, die oft übersehen werden
Neben den Parametern bestimmt die Hardwarekonfiguration des Geräts das langfristige Benutzererlebnis.RahmensteifigkeitBemerkenswert ist: Dicke Gusseisen- oder Stahlrahmen können Vibrationen beim Schneiden wirksam absorbieren und so die Genauigkeit auch nach jahrelangem Hochgeschwindigkeitsbetrieb gewährleisten.WerkzeugsystemeKreisförmige Trennscheiben eignen sich für Hochgeschwindigkeitsschnitte, während flache (quadratische) Trennscheiben sauberere Schnitte und weniger Staubentwicklung bei dünnen Bändern ermöglichen. Die Standzeit von Hartmetall- oder keramikbeschichteten Wendeschneidplatten ist deutlich höher als die von herkömmlichem Schnellarbeitsstahl.Rollenspezifikationenmuss zu Ihrem fertigen Kern passen – 1-Zoll und ein halber Zoll sind gängige Konfigurationen; vergewissern Sie sich, dass das Gerät mit Ihren aktuellen und zukünftigen Spezifikationen kompatibel ist.
Endlich,Kundendienst und ProbetestsDie Überprüfung ist die wichtigste „Versicherung“ bei der Produktauswahl. Bandschneidemaschinen erfordern präzise Spannungseinstellungen und die korrekte Justierung der Einstellungen. Die Reaktionsgeschwindigkeit und der technische Support des Lieferanten beeinflussen Ausfallzeiten und damit verbundene Verluste direkt. Vor der endgültigen Entscheidung empfiehlt es sich, eine eigene Musterrolle mitzubringen und mindestens drei Lieferanten zu besuchen. Vergleichen Sie die Schneidergebnisse mit dem gleichen Rollenmaterial und messen Sie Breitentoleranzen, Stirnflächenabweichungen und Kantenqualität. Eine Maschine mit attraktiven Parametern, die jedoch Grate an den Kanten des Musters aufweist, ist das Risiko nicht wert.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
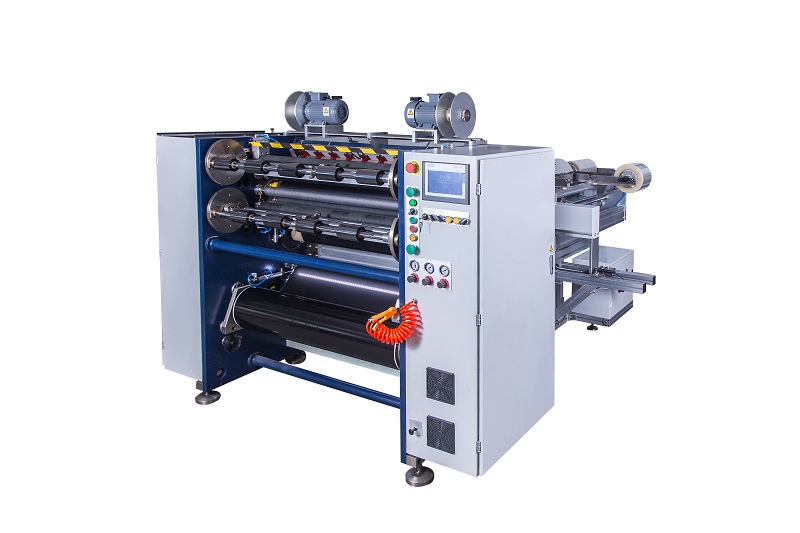 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS






