Im Bereich des Thermotransferdrucks sind Bandschneidemaschinen zentrale Verarbeitungsanlagen, die Bandhersteller und Endanwender verbinden. Ihre Hauptaufgabe besteht darin, breite, große Bandrollen präzise in kleinere Rollenformate zu schneiden, die für verschiedene Barcode-Drucker geeignet sind. Allerdings eignen sich nicht alle Bänder für denselben Schneideprozess. Die Beschichtungszusammensetzung, die Eigenschaften der Trägerfolie und die physikalischen Spezifikationen des Bandes beeinflussen maßgeblich die Eignung und die Ausbeute der Schneidemaschine.
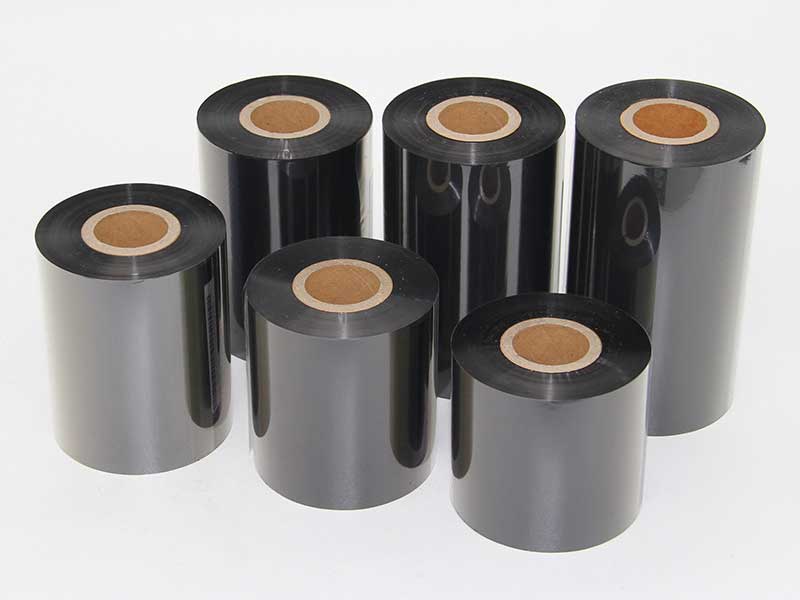
Kernanpassung von Schneidemaschinen: drei grundlegende Bandtypen
Barcodebänder werden hauptsächlich anhand ihrer Beschichtungszusammensetzung in drei Typen unterteilt: auf Wachsbasis, Mischbasis und auf Harzbasis. Dies sind die gängigsten Materialien, die von Schneidemaschinen verarbeitet werden müssen.
Wachsbasierte BänderWachsbasierte Farbbänder sind die am weitesten verbreitete Art auf dem Markt und machen etwa 70 % des Marktanteils aus. Sie bestehen hauptsächlich aus Wachs und Ruß als Beschichtungsmaterialien, sind kostengünstig und hochsensibel und eignen sich für unbeschichtete Papieretiketten wie normales gestrichenes Papier und grobes Papier. Für Schneidemaschinen sind wachsbasierte Farbbänder relativ weich, daher ist eine Spannungsregelung während des Schneidens notwendig, um ein Ablösen der Beschichtung oder ungleichmäßige Kanten zu vermeiden.
Das Hybridband(Halbwachs, halb Harz) sorgt für ein ausgewogenes Verhältnis von Druckqualität und Haltbarkeit. Die Beschichtung mischt Wachs und Harz in einem bestimmten Verhältnis und ermöglicht so Hochgeschwindigkeitsdruck bei gleichzeitig guter Kratz- und Korrosionsbeständigkeit. Farbbänder mit gemischter Basis finden vielfältige Anwendung, unter anderem auf beschichtetem Papier, Synthetikpapier und einigen PET/PVC-Folien. Beim Schneiden solcher Farbbänder benötigt die Schneidemaschine ein präziseres Spannungsregelungssystem, da die Härte der Beschichtung zwischen der von Wachs- und Harzbeschichtungen liegt und somit relativ geringe Toleranzen bei den Schneidparametern erforderlich sind.
Harzbasierte BänderHarzbasierte Farbbänder zeichnen sich durch höchste Haltbarkeit aus. Dank des hohen Molekulargewichts und der starken Stabilität des Harzes bieten sie hervorragende Kratzfestigkeit, Hitzebeständigkeit und Schutz vor chemischer Korrosion. Sie werden hauptsächlich für Etiketten aus nicht-papierbasierten Materialien wie PET, PVC, synthetischem Papier und für abwaschbare Etiketten verwendet und sind bis 180 °C hitzebeständig. Die Beschichtungen harzbasierter Farbbänder sind die härtesten und sprödesten und erfordern daher höchste Präzision und Spannungsstabilität beim Schneiden. Schon geringfügige Unachtsamkeit kann zu Abplatzungen der Beschichtung oder Faltenbildung im Trägerfilm führen.

Überlegungen zu speziellen Anpassungsarten
Neben den drei Grundtypen müssen Schneidemaschinen auch einige spezielle Kohlenstoffbänder verarbeiten können.
Waschbare StoffbänderSie gehören zu einer harzbasierten Unterkategorie und sind speziell für den Druck waschbarer Textiletiketten entwickelt. Dank einer speziellen Beschichtung müssen sie beständig gegen Waschmittel, chemische Reinigung und Bügeln bei 150 °C sein. Achten Sie beim Schneiden dieser Farbbänder auf glatte Kanten, da Grate sonst zu Verschleiß am Druckkopf oder Bildfehlern beim nachfolgenden Druckvorgang führen können.
In den letzten Jahrendie Nachfrage nach farbigen BändernDie Farbpalette hat sich deutlich erweitert und umfasst nun auch Rot, Blau, Grün, Weiß, Gold und Silber. Das Beschichtungssystem der farbigen Bänder unterscheidet sich von dem der schwarzen Bänder; einige Pigmentpartikel sind härter und führen beim Schneiden zu stärkerem Werkzeugverschleiß. Die Schneidemaschine muss flexibel genug sein, um mehrere Chargen und mehrfarbige Bänder verarbeiten zu können und gleichzeitig eine Kreuzkontamination zwischen Chargen unterschiedlicher Farben zu vermeiden.
Nahe der KanteBänderHochleistungsbänder werden in Verbindung mit Kantenpressen eingesetzt. Ihre Beschichtungseigenschaften unterscheiden sich von denen von Flachpressbändern und erfordern eine höhere Schnittgenauigkeit. Der Kantenpressdruck selbst zielt auf eine höhere Auflösung und eine geringere Bandausnutzung ab. Sind die Bandkanten nach dem Schneiden leicht uneben, werden sie beim Kantenpressdruck vergrößert.
Hinsichtlich der physikalischen Spezifikationen unterstützen Längsteilmaschinen typischerweise Breiten von 10 mm bis 150 mm, sind mit Kerngrößen von 1 Zoll und einem halben Zoll kompatibel und können Längen von 60 m bis 600 m schneiden.
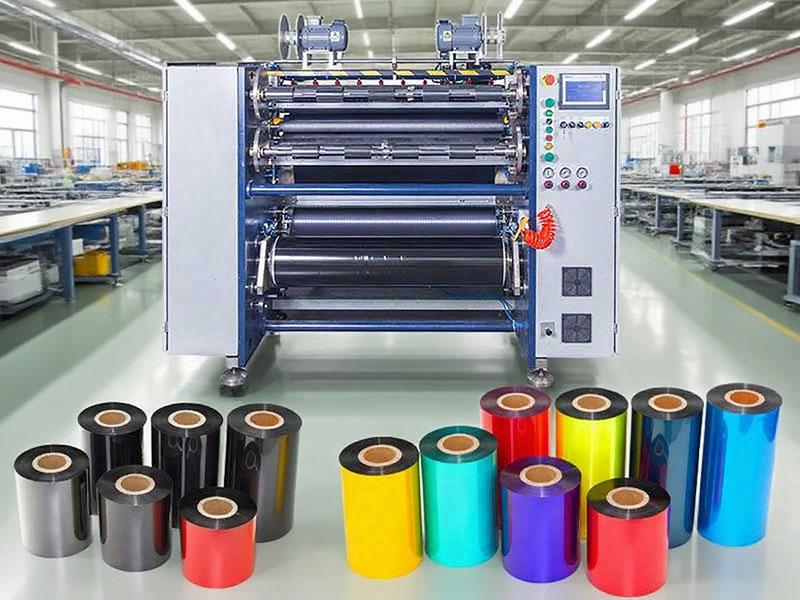
Wesentliche Bestimmungsfaktoren der Schlitzpassung
Ob Bänder glatt geschnitten werden können, hängt von derKompatibilität der Beschichtungsformel mit den Eigenschaften des BasisfilmsKohlenstoffbänder bestehen typischerweise aus einer Farbschicht, einer Trennschicht, einer Basisschicht und einer Trägerbeschichtung. Die Basisschicht besteht häufig aus einer 4,5 µm dicken Polyesterfolie. Verschiedene Kohlenstoffbandtypen weisen unterschiedliche Erweichungspunkte und Haftungseigenschaften auf. Mechanische Belastungen beim Schneiden können zu Mikrorissen oder Delaminationen in der Beschichtung führen. Harzbasierte Bänder haben spröde Beschichtungen und erfordern in der Regel eine Reduzierung der Schneidgeschwindigkeit, während wachsbasierte Bänder eine höhere Schneidleistung ermöglichen.
Ein weiterer übersehener Anpassungsfaktor ist dieLagerbedingungen nach dem SchneidenFarbbänder reagieren empfindlich auf Temperatur und Luftfeuchtigkeit; empfohlene Umgebungsbedingungen sind 5 °C bis 35 °C und eine relative Luftfeuchtigkeit von 45 % bis 85 %. Wird das geschnittene Farbband nicht sachgemäß gelagert, kann das harzbasierte Farbband Feuchtigkeit aufnehmen und die Beschichtungsleistung beeinträchtigen, während das wachsbasierte Farbband weich und klebrig werden kann.
Abschluss
Die Eignung einer Farbbandschneidemaschine für Barcodedrucker hängt maßgeblich vom Verständnis der Beschichtungseigenschaften des Farbbandes sowie der abgestimmten Spannungsregelung und Werkzeugführung ab. Wachsbasierte Farbbänder zielen auf Effizienz ab, Mischfarbbänder auf Ausgewogenheit und harzbasierte Farbbänder auf Präzision. Für Farbbandverarbeiter ist die genaue Kenntnis der Leistungsgrenzen von Schneidemaschinen und der Zusammenhänge zwischen den Farbbandtypen grundlegend, um Ausbeute und Druckqualität zu gewährleisten. Mit dem Aufkommen von Nischenanwendungen wie waschbaren, farbigen und hitzebeständigen Etiketten muss auch die Flexibilität der Schneidemaschinen für spezielle Farbbänder kontinuierlich verbessert werden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


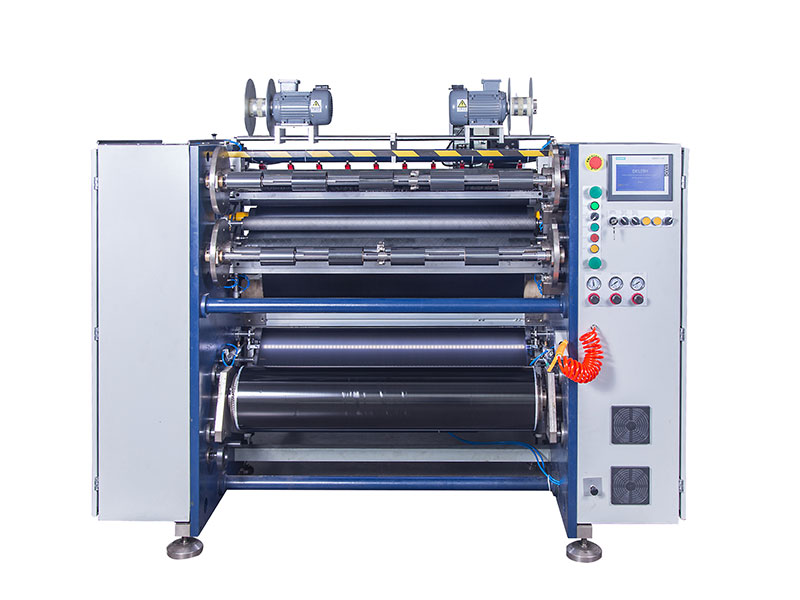

 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






