Die Funktionsweise einer Thermotransferbandschneidemaschine erscheint auf dem Papier einfach: Man nimmt eine breite Jumbo-Rolle, schneidet sie in schmale Rollen und liefert sie an Druckerkunden. In der Praxis entscheidet jedoch die Wahl der Maschine darüber, ob die fertigen Bänder reibungslos durch Hochgeschwindigkeitsdrucker laufen oder zu Problemen wie Bandrissen, Druckfehlern und beschädigten Druckköpfen führen. Da die Substrate von Bändern heute nur noch 4,5 Mikrometer dünn sind, geht es bei der Auswahl einer Schneidemaschine nicht mehr um den Preis oder die angegebene Höchstgeschwindigkeit. Vielmehr muss die Maschine auf die Materialzusammensetzung, die Präzisionsanforderungen und das Produktionsvolumen abgestimmt sein.
Dieser Leitfaden erläutert die relevanten Parameter, die irreführenden Spezifikationen und die praktischen Schritte, die eine sinnvolle Investition von einer teuren Lektion unterscheiden.
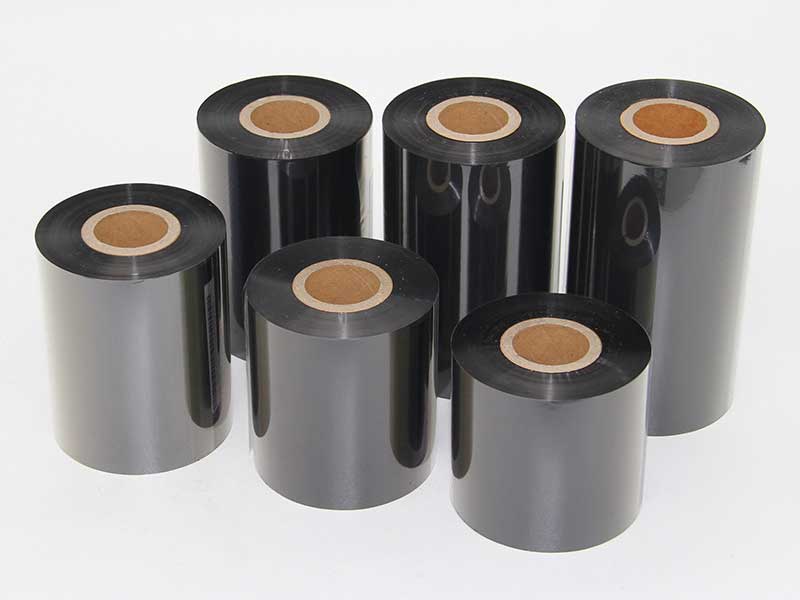
Beginnen Sie mit Ihrem Material, nicht mit der Maschine.
Die am häufigsten verarbeiteten Bandtypen sollten bei jeder Spezifikationsentscheidung ausschlaggebend sein. Wachsbasierte Bänder sind relativ weich und vertragen höhere Schnittgeschwindigkeiten sowie weniger strenge Spannungseinstellungen. Harzbasierte Bänder mit ihren härteren Beschichtungen und geringerer Zähigkeit erfordern typischerweise 20–30 % niedrigere Geschwindigkeiten als Wachsbänder und eine präzisere Spannungsregelung. Wachs-Harz-Hybridbänder liegen zwischen diesen Extremen.
Die Dicke spielt eine ebenso wichtige Rolle. Standardmäßige Thermotransferbänder sind zwischen 4 und 20 Mikrometer dick, Substrate unter 5 Mikrometern reagieren jedoch besonders empfindlich auf Spannungsschwankungen. Wenn Sie neben Standardbändern auch ultradünne Spezialfolien herstellen, sollten Sie Anlagen mit einem breiten, präzise steuerbaren Spannungsbereich bevorzugen, anstatt Maschinen, die für einen einzelnen Materialtyp optimiert sind.
Dieser materialorientierte Ansatz hat direkte wirtschaftliche Folgen. Eine Maschine mit einer Nennleistung von 400 m/min kann Ihr Harzband problemlos mit 280 m/min verarbeiten. Wenn Sie jedoch hauptsächlich Harzbänder verarbeiten und einen Aufpreis für ein Hochgeschwindigkeitsmodell zahlen, das Sie nicht voll ausnutzen können, führt das zusätzliche Kapital nicht zu einer proportionalen Produktivitätssteigerung.
Schneidgenauigkeit: Die Qualitätsschwelle
Die Schnittgenauigkeit bestimmt die Breitenkonsistenz und die Kantenqualität. Beides beeinflusst direkt die Leistung des Farbbandes im Drucker. Grate oder raue Kanten können Druckköpfe beschädigen, während Breitenabweichungen bei Hochgeschwindigkeitsdruck zu Druckverschiebungen oder Farbbandfehlausrichtungen führen können.
Die Genauigkeitsstufen der Branche lassen sich grob wie folgt aufschlüsseln:
| Genauigkeitsgrad | Toleranzbereich | Typische Anwendungen |
| Standard | ±0,3–0,5 mm | Handelsetiketten, Logistik, Lagerhaltung |
| Hohe Präzision | ±0,1 mm | Elektronik, pharmazeutische Rückverfolgbarkeit, allgemeine Industrie |
| Ultrahohe Präzision | ±0,05 mm oder enger | Medizinische Etiketten, hochauflösende Barcodes, ultraschmale Farbbänder unter 10 mm |
Bei der Überprüfung von Genauigkeitsangaben bitten Sie den Hersteller, einen Probeschnitt mit Ihrer eigenen Farbband-Masterrolle durchzuführen. Messen Sie die Breitenabweichung mit einem Messschieber an mindestens zehn aufeinanderfolgenden Rollen und prüfen Sie die Schnittkanten auf Grate oder Ablösungen der Beschichtung. Die Parametertabellen beschreiben ideale Laborbedingungen; Ihr Material spiegelt die Realität wider.
Die Hardware hinter Präzision ist genauso wichtig wie das Datenblatt. Zu den Schlüsselkomponenten gehören ein Werkzeugschaft mit Rundlaufgenauigkeit unter 0,01 mm, hochwertige Schneidmesser etablierter Hersteller und ein System zur Kantenpositionskorrektur. CCD-Bildverarbeitung eignet sich für transparente oder halbtransparente Materialien, während Ultraschallsensoren bei opaken Bändern besser funktionieren. Ohne ein funktionierendes Korrektursystem ist die Breitentoleranz eine theoretische Größe und keine produktionsreale Größe.
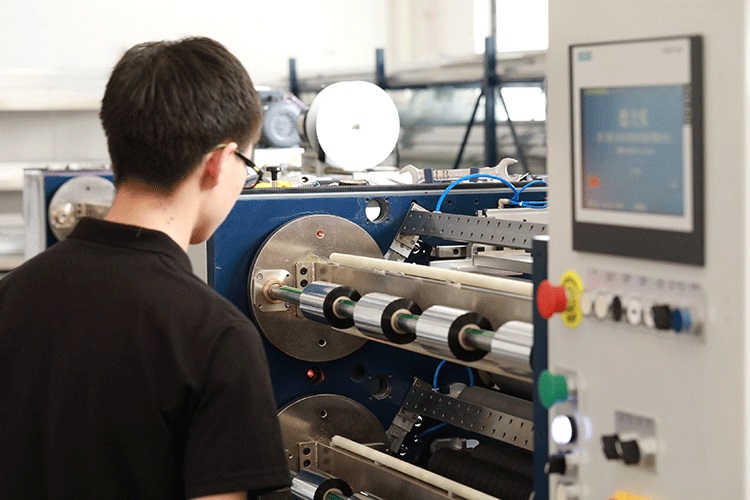
Spannungssteuerung: Der operative Kern
Die Spannungsregelung gilt allgemein als der wichtigste Faktor beim Bandschneiden. Die PET-Basisfolie ist extrem dünn und verhält sich unter Belastung elastisch. Zu hohe Spannung dehnt und verformt das Substrat, was zu Rissen in der Farbschicht und Pulverablösung führt, die die Druckköpfe verunreinigt. Zu geringe Spannung erzeugt lockere, faltige Rollen, die beim Drucken weiße Linien oder Vertiefungen verursachen. Ungleichmäßige Spannung führt zu Teleskopierung oder Kernfehlausrichtung.
Für eine qualitätsorientierte Fertigung empfiehlt sich ein vollautomatisches, geschlossenes Spannungsregelungssystem, typischerweise eine Kombination aus SPS und Servoantrieben. Diese Konfiguration überwacht und passt die Spannung in Echtzeit während des Ab-, Transport- und Aufwickelvorgangs an und hält die Schwankungen innerhalb von ±2 % des Sollwerts. Bei dünnen Substraten sind Systeme mit konischer Spannung – die mit zunehmendem Aufwickeldurchmesser dynamisch abnimmt – empfehlenswert, um inneres Kriechen und den Fehler „innen straff, außen locker“ zu vermeiden.
Beim Aufwickeln sind Schleifwellen für die Fertigung mit unterschiedlichen Spezifikationen unerlässlich. Jede Wickelstation verfügt über einen unabhängigen Schleifring, der das Drehmoment an den sich ändernden Walzendurchmesser anpasst und so eine gleichbleibende Härte vom Kern bis zur Oberfläche gewährleistet. Pneumatische Schleifwellen bieten eine höhere Regelgenauigkeit als mechanische Ausführungen und sind die Investition wert, wenn häufig zwischen verschiedenen Spezifikationen gewechselt wird.
Schnittgeschwindigkeit: Leistung an Materialgegebenheiten anpassen
Die nominelle Höchstgeschwindigkeit ist die am häufigsten beworbene Spezifikation, aber isoliert betrachtet am wenigsten aussagekräftig. Entscheidend ist die stabile, wiederholbare Geschwindigkeit, die Ihre Maschine mit Ihren tatsächlichen Materialien erreichen kann.
Als Referenzrahmen:
| Geschwindigkeitsklasse | Reichweite | Am besten geeignet für |
| Niedriggeschwindigkeitssparmodus | 50–100 m/min | Kleinserien, hohe Produktvielfalt |
| Mittelschnelles Universalgetriebe | 150–250 m/min | Die meisten kommerziellen Aufträge |
| Hochgeschwindigkeitsproduktion | 300–500 m/min | kontinuierliche Großserienproduktion |
Wenn ein Hersteller eine Höchstgeschwindigkeit angibt, fragen Sie nach, unter welchen Material- und Spannungsbedingungen diese Geschwindigkeit erreicht wurde. Testen Sie die Maschine anschließend mit Ihrem eigenen Band bei dieser Geschwindigkeit und beurteilen Sie die Start-Stopp-Steuerung, die Wickelqualität und die Spannungsstabilität ohne Eingriff des Bedieners. Eine Maschine, die 450 m/min angibt, aber ständige Spannungsanpassungen erfordert, ist weniger produktiv als eine 250 m/min schnelle, unbeaufsichtigte Maschine.
Automatisierungsgrad und Umrüsteffizienz
Die Automatisierung wirkt sich direkt auf die Arbeitskosten, die Umrüstgeschwindigkeit und die Ausschussquote aus. Der Markt bietet drei Hauptstufen. Halbautomatische Maschinen erfordern die manuelle Positionierung der Klinge und das manuelle Einlegen des Kerns und eignen sich daher für Betriebe mit begrenzter Produktvielfalt und niedrigeren Arbeitskosten. Vollautomatische Modelle übernehmen das Einstellen der Klinge, das Anbringen von Führungs- und Anhängerspulen, das Aufwickeln des Revolvers und das Querschneiden ohne Eingriff des Bedieners.
Für Fabriken mit häufigen Auftragswechseln und fragmentierten Produktionsläufen ist die schnelle Umrüstbarkeit von entscheidender Bedeutung. Ein Steuerungssystem mit Parameterspeicher kann vollständige Schneidrezepte für verschiedene Bandbreiten und Materialien speichern und so einen Umrüstvorgang per Knopfdruck ermöglichen. Dies reduziert die Abhängigkeit von erfahrenen Bedienern und verkürzt die Stillstandszeiten zwischen den Chargen. Enthält Ihr Auftragsbuch mehrere Produkte mit geringer Bandbreite, kann die automatische Messereinstellung die Rüstzeit von Minuten auf Sekunden reduzieren und gleichzeitig manuelle Positionierungsfehler eliminieren.
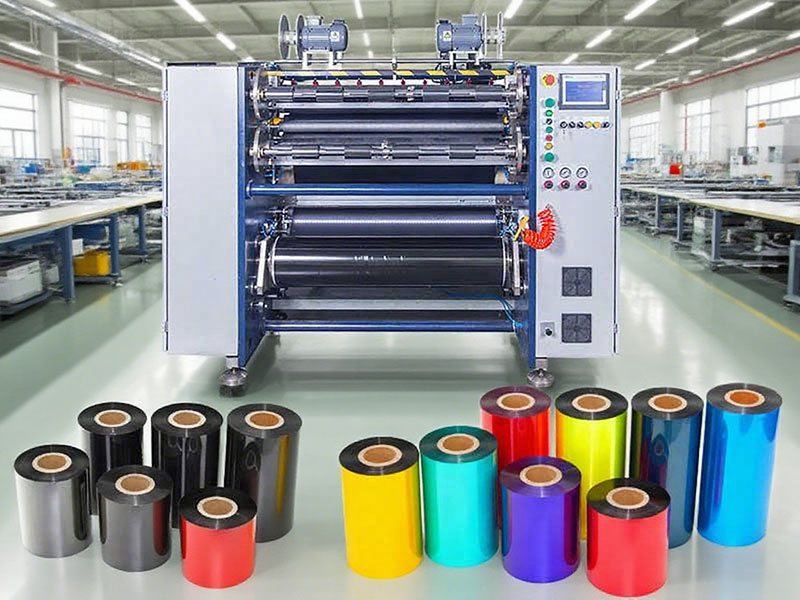
Was Ihnen das Datenblatt nicht verrät
Mehrere entscheidende Faktoren werden in Werbematerialien selten erwähnt, beeinflussen aber die langfristige Zufriedenheit direkt.
RahmensteifigkeitDie Langlebigkeit einer Maschine entscheidet darüber, ob sie ihre Präzision auch nach jahrelangem Betrieb beibehält. Schwere, hochfeste Rahmen aus Gusseisen oder Stahl absorbieren Vibrationen und gewährleisten die Ausrichtung. Die Marken der Antriebslager, Linearführungen und Servomotoren spiegeln das Engagement des Herstellers für Langlebigkeit wider.
Klingentyp und HalterungsdesignDie Klingen sollten Ihrem Material entsprechen. Quadratische Klingen (Rasierklingen) eignen sich für Farbbänder unter 70 Mikron und bieten höhere Präzision und gleichmäßige Schnittkanten. Runde Klingen (Scherenklingen) verarbeiten dickere Materialien über 100 Mikron und papierkaschierte Farbbänder mit höherer Haltbarkeit. Magnetische Cliphalter ermöglichen einen schnellen Breitenwechsel ohne Werkzeug – ein praktischer Vorteil bei Anwendungen mit unterschiedlichen Spezifikationen.
AbfallkantenbehandlungDies wirkt sich auf die Materialausbeute und die Sauberkeit aus. Eine servogesteuerte Abfallaufwickeleinheit sorgt für eine gleichmäßige Spannung an den beschnittenen Kanten, verhindert so Verwicklungen und reduziert Ausfallzeiten.
Grundfläche und NebenkostenDiese Punkte werden leicht übersehen. Prüfen Sie vor der Installation, ob die Stellfläche der Maschine mit dem verfügbaren Platz übereinstimmt und ob es sich um einen Stromanschluss (einphasig oder dreiphasig) oder einen Anschluss für die pneumatische Versorgung handelt.
Der Probeschnitt: Ihre wichtigste Sorgfaltspflicht
Kein Datenblatt ersetzt einen Probeschnitt mit Ihrem eigenen Material. Bevor Sie sich zum Kauf entscheiden, bestehen Sie darauf, Ihre Farbband-Masterrolle unter Bedingungen, die Ihrer Produktionsumgebung entsprechen, durch die Maschine laufen zu lassen.
Beurteilen Sie während des Versuchs drei Aspekte. Erstens: Messen Sie die Breitenkonstanz von mindestens zehn aufeinanderfolgenden fertigen Rollen mit einem Messschieber. Zweitens: Untersuchen Sie die Schnittkanten unter Vergrößerung auf Grate, Ablösungen der Beschichtung oder Unebenheiten. Drittens: Prüfen Sie die Wickelrollen auf Ebenheit der Stirnflächen – achten Sie auf Teleskopierung, trichterförmige Verformungen oder innere Falten, die auf Probleme mit der Spannungsregelung hinweisen.
Wenn der Hersteller keinen Test mit Ihrem Material durchführen kann, ist das an sich schon aufschlussreich. Ein Lieferant, der von seinen Geräten überzeugt ist, wird den Test begrüßen.
Die Maschine an Ihr Geschäftsmodell anpassen
Die richtige Schneidemaschine hängt davon ab, wo sich Ihr Werk in der Wertschöpfungskette befindet.
Kleine Konvertierungs- und DruckdienstleisterBei begrenztem Kapital und vielfältigen, aber geringen Auftragsvolumina sollte eine zuverlässige, mittelschnelle Maschine mit präziser Fadenspannungsregelung und schneller Umrüstfähigkeit Priorität haben. Maximale Geschwindigkeit ist weniger wichtig als gleichbleibende Qualität und minimaler Ausschuss.
Hersteller von SpezialbändernDie Herstellung schmaler oder harzbasierter Produkte für Elektronik-, Medizin- oder hochauflösende Barcode-Anwendungen erfordert hochpräzise Anlagen mit geschlossener Spannungsregelung, Kegelspannungsregelung und Korrektursystemen. Die Investition in eine Genauigkeit von ±0,05 mm amortisiert sich durch weniger Kundenreklamationen und Schadensmeldungen an Druckköpfen.
Hochleistungs-BandkonverterUnternehmen, die den Markt für Standardetiketten bedienen, sollten vollautomatische Produktionsmaschinen mit Revolveraufwicklung und integrierter Spulenhandhabung evaluieren. Bei ausreichendem Produktionsvolumen rechtfertigen die Einsparungen bei den Arbeitskosten und der kontinuierliche Betrieb die höheren Investitionskosten.
Der gemeinsame Nenner aller drei Profile ist folgender: Wählen Sie die Maschine, die Ihren tatsächlichen Produktionsanforderungen entspricht, nicht die mit dem beeindruckendsten Prospekt. Ihre Farbbänder, Ihre Aufträge und Ihre Bediener entscheiden darüber, ob sich die Investition lohnt oder zu Ausfallzeiten führt. Testen Sie die Maschine vor dem Kauf und lassen Sie den Probeschnitt die endgültige Entscheidung treffen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
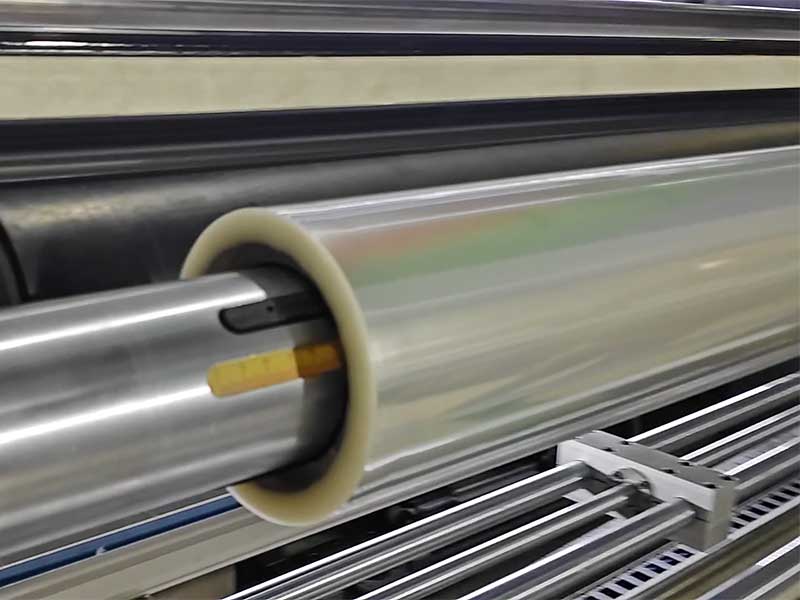 Solarfolien-Schneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
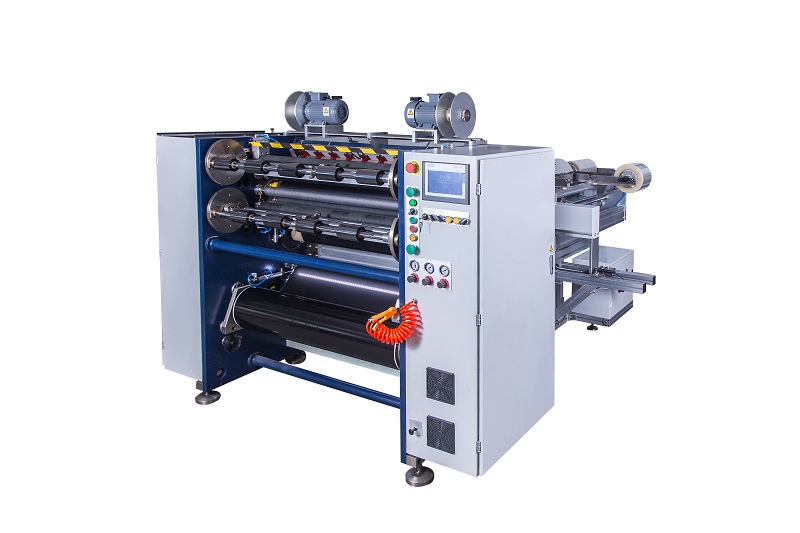 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
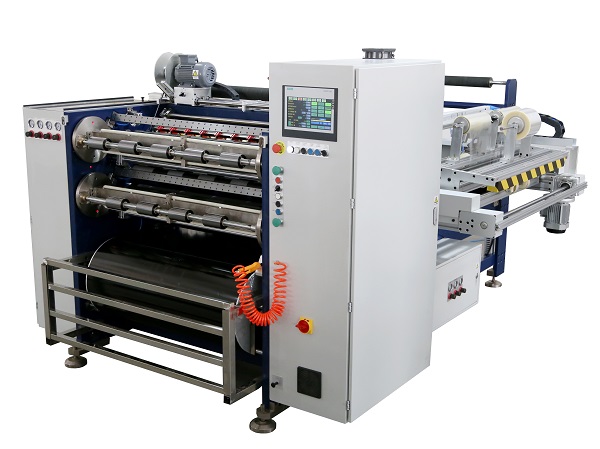 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS






