Beim Kauf von Bandschneide- und Aufwickelmaschinen lassen sich die Angaben in der Parametertabelle oft durch die höchste Geschwindigkeit und den niedrigsten Preis täuschen. Eine Maschine mit einer Nenngeschwindigkeit von 500 Metern pro Minute kann bei unzureichender Spannungsregelung bereits bei 200 Metern pro Minute unebene Endflächen oder Zugverformungen aufweisen und ihre tatsächliche Effizienz ist deutlich geringer als die einer Maschine, die stabil mit 250 Metern pro Minute läuft. Die Gesamtdicke des Bandes beträgt oft nur 4,5 bis 20 Mikrometer, und selbst geringfügige Abweichungen beim Schneiden können direkt zu Verschleiß am Druckkopf und am Band oder sogar zum Ausschuss der gesamten Charge führen. Entscheidend bei der Auswahl ist nicht, die „beste“ oder „billigste“ Maschine zu kaufen, sondern diejenige zu finden, die Ihren Materialeigenschaften, Ihrer Auftragsstruktur und Ihren langfristigen Betriebskosten entspricht.

Präzision hat oberste Priorität: Das ist ein unumstößliches Prinzip.
Die Schneidgenauigkeit ist das wichtigste Leistungsmerkmal einer Maschine und entscheidet direkt darüber, ob das fertige Farbband reibungslos in die Maschine eingezogen werden kann. Die Genauigkeitsklassifizierung in der Branche ist im Allgemeinen klar: Standardmaschinen weisen eine Abweichung von ca. ±0,5 mm auf, während hochpräzise Modelle ±0,1 mm oder sogar ±0,05 mm erreichen können. Wenn Sie Präzisions-Elektroniketiketten, medizinische Etiketten oder hochauflösende Barcode-Drucke herstellen, ist ±0,1 mm der Mindestwert. Für herkömmliche Logistiketiketten sind ±0,3 bis 0,5 mm akzeptabel. Als Referenz sollten jedoch die tatsächlichen Probeschnitte und nicht die theoretischen Werte in der Parametertabelle dienen.
Noch wichtiger als die Toleranz der Breite ist die Wickelgenauigkeit. Die Abweichung der Stirnfläche sollte innerhalb von ±1 mm liegen, hochwertige Anlagen erreichen sogar ±0,5 mm. Eine trichterförmige Stirnfläche, gezackte Kanten oder innere Falten deuten fast immer auf unzureichende Spannungsregelung und -korrektur hin. Das Farbbandsubstrat ist extrem dünn, und die Spannung hat zu über 50 % Einfluss auf die Wickelgenauigkeit. Zu hohe Spannung kann die PET-Basisfolie beschädigen und das Ablösen von Pulver beim Drucken begünstigen; ist die Spannung zu niedrig, wirft das Farbband Falten, und es können weiße Linien oder Vertiefungen im Druckbild entstehen. Daher ist ein vollautomatisches, geschlossenes Spannungsregelungssystem ein Muss bei der Systemauswahl. Es nutzt Sensoren, um in Echtzeit Rückmeldung zu geben und die Spannung in jeder Phase des Wickelns, Ziehens und Abwickelns anzupassen, anstatt sich auf offene Regelkreiseinstellungen zu verlassen.
Die Wahl der Spule ist ebenso entscheidend. Ist die Anlage lediglich mit einer Standard-Gasaufweitungswelle ausgestattet, kann bei gleichzeitigem Aufwickeln mehrerer Spulen aufgrund unterschiedlicher Spulendurchmesser die Spannung nicht unabhängig voneinander angepasst werden. Dies führt zu Problemen wie „innen zu locker, außen zu fest“ oder „Kern zu fest“. Gleitwellen (insbesondere pneumatische Gleitwellen) ermöglichen es jeder Wickeleinheit, das Drehmoment unabhängig zu regeln und in Echtzeit an Änderungen des Spulendurchmessers anzupassen. Dadurch sind sie eine unverzichtbare Option für die Herstellung hochwertiger Bänder in verschiedenen Spezifikationen.
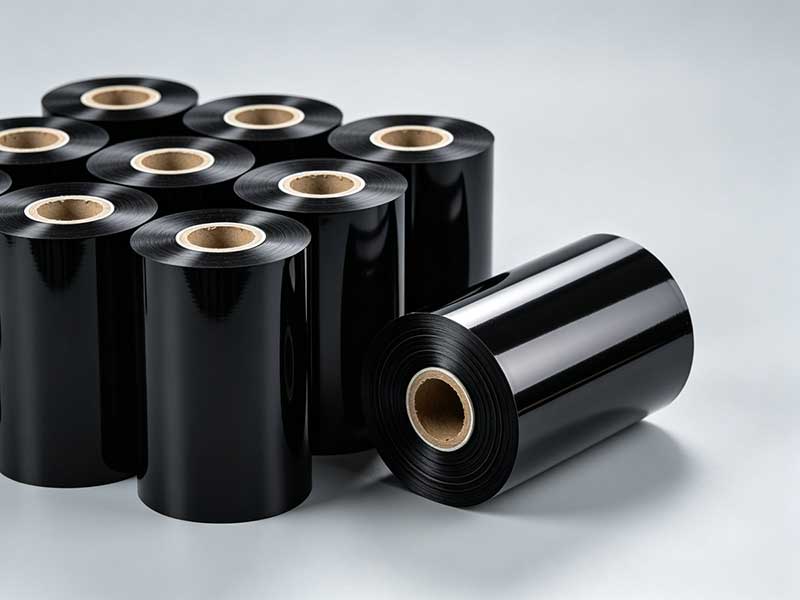
Werkzeugtyp und Drehzahl anhand des Materials auswählen, nicht anhand des Nennwerts
Das Material des Bandes bestimmt die Wahl des Schneidverfahrens. Bänder auf Wachs- und Mischbasis sind relativ unempfindlich gegenüber mechanischer Beanspruchung; ein Schneiden mit einer Kreissäge (Scherenschnitt) ist ausreichend, und die Schnittqualität bleibt auch bei hohen Geschwindigkeiten relativ stabil. Bänder auf Harzbasis sind hart und spröde und verformen sich leicht unter Zugbelastung. Neben der erforderlichen geringen Zugkraft ist hier die Verschleißfestigkeit des Werkzeugs besonders wichtig. Wendeschneidplatten aus Wolframstahl oder Keramikbeschichtung eignen sich für solche Anwendungen besser. Bei ultradünnen Bändern mit einer Dicke von weniger als 5 Mikrometern ist das mechanische Schneiden sehr anfällig für Zugbruch. Laserschneiden bietet deutliche Vorteile beim berührungslosen Schneiden, die Anlagenkosten sind jedoch deutlich höher und müssen je nach Produktanforderungen abgewogen werden.
Gängige Geschwindigkeitsbereiche sind: Niedriggeschwindigkeits-Sparmodelle (50–100 m/min), Standardmodelle (150–250 m/min) und Hochgeschwindigkeits-Produktionsmodelle (300–500 m/min). Ein oft übersehener Aspekt ist jedoch: Harzbasierte Farbbänder haben härtere Beschichtungen und benötigen daher in der Regel eine um 20–30 % geringere Geschwindigkeit als wachsbasierte Farbbänder, um eine optimale Schnittqualität zu gewährleisten. Wenn Sie hauptsächlich harzbasierte Farbbänder verarbeiten, kann ein Gerät mit einer Nenngeschwindigkeit von 400 m/min eine tatsächlich nutzbare Geschwindigkeit von nur 280–320 m/min aufweisen. Bei der Modellauswahl sollten Hersteller verpflichtet werden, Ihre Stromschiene für Probeschnitte vor Ort zu verwenden. Dabei ist besonderes Augenmerk auf die Schnittkantenqualität bei engsten Spezifikationen und die Spannungsstabilität bei hohen Anfahr- und Stoppgeschwindigkeiten zu legen – diese beiden Faktoren spiegeln die tatsächliche Leistungsfähigkeit der Anlage besser wider als Spitzengeschwindigkeiten.
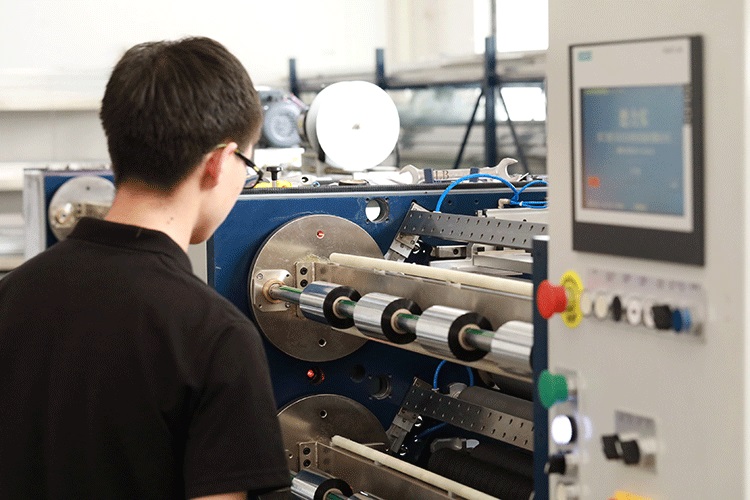
Flexible Umrüstmöglichkeiten: Versteckte Kosten im Zeitalter kleinerer Aufträge
Der Markt für Kohlenstoffbänder fragmentiert sich zunehmend, wobei vielfältige Spezifikationen und kleine Losgrößen immer häufiger anzutreffen sind. Der Wechsel herkömmlicher Schneidemaschinen erfordert die manuelle Bewegung des Schneidhalters und die manuelle Anpassung der Spannungsparameter, was mehrere Minuten oder sogar länger dauern kann. Kleine Aufträge können aufgrund dieser Umrüstzeiten leicht zu Gewinneinbußen führen. Ausgestattet mit einem unabhängigen, servomotorisch angetriebenen Werkzeughalter und einem Formulierungsmanagementsystem, führt das System die Positionierung der Klinge und die Spannungsanpassung automatisch durch, nachdem die Bediener neue Spezifikationen über den Touchscreen eingegeben haben. Dadurch reduziert sich die Umrüstzeit auf wenige Minuten oder sogar Sekunden. Der Preisunterschied bei der Anschaffung der Anlage mag gering erscheinen, die Auswirkungen auf die tägliche Betriebseffizienz sind jedoch nachhaltig.
Darüber hinaus sollten Korrektursysteme nicht als optional betrachtet werden. Bänder neigen bei hohen Geschwindigkeiten zu seitlichem Versatz. CCD-Fotoelektronen- oder Ultraschallsensoren erfassen die Kantenpositionen in Echtzeit und korrigieren automatisch den Bandlauf. Sie bilden eine essenzielle Grundlage für eine gleichbleibende Schnittgenauigkeit. Bei Bändern aus transparenten oder halbtransparenten Substraten ist die Ultraschallkorrektur besser geeignet als fotoelektrische Verfahren.
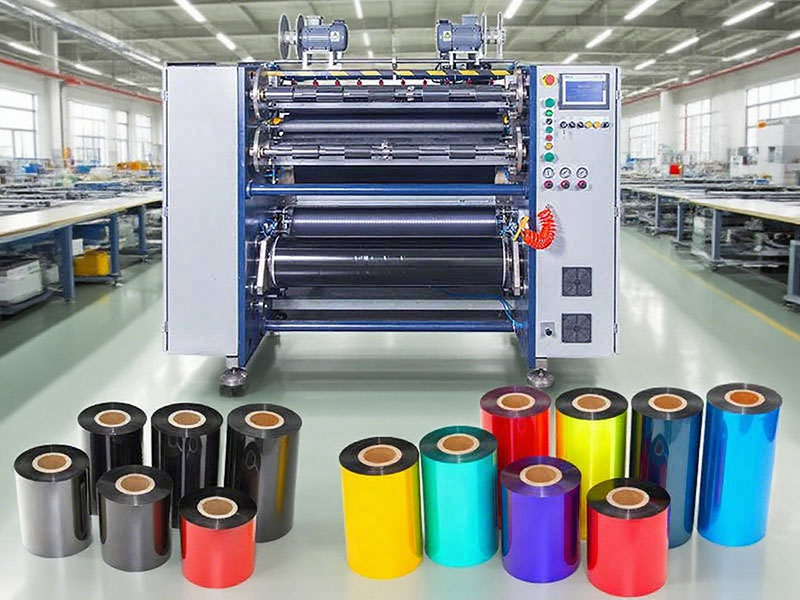
Herstellerbewertung und Probeschnitt: die letzte Verteidigungslinie
Die Markenwahl für die Kernkomponenten von Bandschneidemaschinen – Lager, Führungsschienen, Motoren – spiegelt das Engagement des Herstellers für langfristige Präzision wider. Von den Schienen von THK, NSK und INA bis hin zu den Motoren von Mitsubishi, Panasonic und Siemens – diese Details zeigen nach jahrelangem Betrieb Unterschiede. Ebenso wichtig ist die Rahmenstärke: Hochfestes Gusseisen oder dicker Stahl absorbieren Vibrationen beim Schneiden effektiv, während dünne Rahmen bei hohen Geschwindigkeiten zu Resonanzen neigen und so den Präzisionsverlust beschleunigen.
Letztendlich läuft die Bewertung aller Parameter und Konfigurationen auf Probeschnitte vor Ort hinaus. Bringen Sie Ihre Hauptbandrolle mit, die Sie tatsächlich verwenden, und bitten Sie den Hersteller, die schmalsten und breitesten Spezifikationen auf dem Zielmodell zuzuschneiden. Prüfen Sie die Sauberkeit der Endflächen der Probeschnitte, ob Grate an den Kanten vorhanden sind und ob die Wicklung gleichmäßig ist. Lassen Sie die Maschine, sofern möglich, über einen bestimmten Zeitraum mit Geschwindigkeiten laufen, die Ihrem täglichen Produktionsplan entsprechen, und beobachten Sie Spannungsschwankungen und Korrekturreaktionen. Dieser Schritt kann durch kein Datenblatt und keine Verkaufszusage ersetzt werden.
Gängige Bandschneide- und Aufwickelmaschinen der mittleren bis oberen Preisklasse kosten je nach Breite, Automatisierungsgrad und Spannungskonfiguration zwischen mehreren Zehntausend und über Hunderttausend Yuan. Entscheidend für die Kaufentscheidung sind jedoch die gesamten Lebenszykluskosten: Energieverbrauch, Verschleißteil-Austauschhäufigkeit, Umrüstzeiten und Ausschussquoten aufgrund mangelnder Genauigkeit. Ein Gerät, das 20.000 Yuan kostet, aber eine um einen Prozentpunkt niedrigere jährliche Ausschussquote aufweist, amortisiert sich oft schneller als erwartet.
Letztendlich ist die Wahl einer Bandschneide- und Aufwickelmaschine eine Frage der optimalen Abstimmung. Hochpräzisionsanlagen in Kombination mit langsamen, harzbasierten Produktionslinien führen zu Materialverschwendung, während kostengünstige Anlagen bei der Fertigung präziser elektronischer Etikettenaufträge riskant sind. Definieren Sie Ihre Hauptmaterialien, Präzisionsanforderungen und die Auftragsstruktur und konzentrieren Sie Ihr Budget auf die Spannungsregelung und die Aufwickelspulen – zwei Kernkomponenten, die sich später nicht kostengünstig nachrüsten lassen. Alle weiteren Komponenten sollten je nach Bedarf als Kompromisse gewählt werden – das ist der pragmatische Weg zu einer erfolgreichen Entscheidung.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Kartendruckbandschneider






