Das Schneiden von Thermotransferbändern klingt auf dem Papier einfach: Man nehme eine breite Jumbo-Rolle, schneide sie in schmale Rollen und liefere diese an Druckerhersteller oder Weiterverarbeiter. In der Praxis ist es jedoch der letzte und heikelste Schritt in der Bandproduktion. Eine Schneidemaschine, die nicht zum Material, den Präzisionsvorgaben oder dem Auftragsprofil passt, erzeugt raue Kanten, die Druckköpfe beschädigen, Breitenabweichungen, die zu Druckfehlern führen, und Spannungsfehler, die erst beim Endkunden sichtbar werden.
Dieser Leitfaden richtet sich an Bandhersteller, Verarbeiter und Händler, die im Jahr 2026 den Kauf einer Schneidemaschine erwägen. Er behandelt die wirklich wichtigen Spezifikationen, die Hardwarekonfigurationen, die zuverlässige Maschinen von problematischen unterscheiden, und die Evaluierungsschritte, die Ihre Investition schützen.
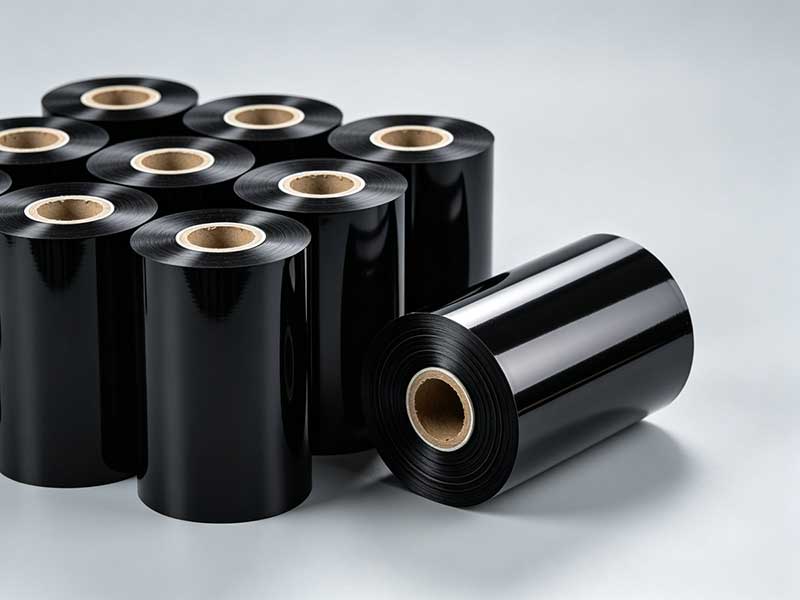
Beginnen Sie mit Ihrem Material, nicht mit der Maschine.
Der häufigste Fehler beim Kauf von Maschinen besteht darin, diese zu vergleichen, bevor das Materialprofil festgelegt wurde. Die Gesamtdicke von Thermotransferbändern variiert zwischen 4,5 und 20 Mikrometern, aber die Beschichtungschemie beeinflusst die Konfiguration der Schneidemaschine maßgeblich.
Wachsbasierte BänderSie sind relativ weich und vertragen höhere Schnittgeschwindigkeiten sowie weniger strenge Spannungseinstellungen. Sie dominieren in der Massenproduktion und stellen die wirtschaftlichste Produktkategorie dar.
Harzbasierte BänderSie weisen härtere Beschichtungen und eine geringere Zähigkeit auf. Typischerweise benötigen sie 20–30 % niedrigere Drehzahlen als Wachsbänder und erfordern eine präzisere Spannungsregelung. Wenn Harzbänder einen wesentlichen Bestandteil Ihrer Mischung ausmachen, wird eine Maschine, die ausschließlich für die Leistung von Wachsbändern optimiert ist, Sie enttäuschen.
Wachs-Harz-HybrideSie liegen zwischen diesen Extremen und werden häufig dort eingesetzt, wo eine zusätzliche Abrieb- oder Chemikalienbeständigkeit erforderlich ist, die über die von reinem Wachs hinausgeht.
Die Dicke ist ebenso wichtig wie die chemische Zusammensetzung. Standardfolien weisen eine Dicke von 4–20 Mikrometern auf, Substrate unter 5 Mikrometern reagieren jedoch besonders empfindlich auf Spannungsschwankungen. Wenn Ihr Produktportfolio neben handelsüblichen Bändern auch ultradünne Spezialfolien umfasst, sollten Sie Anlagen mit einem breiten, präzise steuerbaren Spannungsbereich gegenüber Maschinen bevorzugen, die auf einen einzelnen Materialtyp optimiert sind.
Bevor Sie einen Lieferanten kontaktieren, dokumentieren Sie Ihr aktuelles und geplantes Produktportfolio. Die Antworten darauf entscheiden darüber, ob Sie eine universell einsetzbare Plattform oder eine spezialisierte Präzisionsplattform benötigen.
Schneidpräzision: Die Qualitätsgrenze, an der Sie keine Kompromisse eingehen dürfen
Die Schnittgenauigkeit bestimmt die Breitenkonsistenz und die Kantenqualität. Unzureichende Präzision führt zu Graten, die Druckköpfe beschädigen können, und zu Breitenabweichungen, die bei Hochgeschwindigkeitsdruck zu einer Fehlausrichtung des Farbbandes führen.
Die Genauigkeitsstufen der Branche lassen sich grob wie folgt aufschlüsseln:
| Genauigkeitsstufe | Toleranzbereich | Typische Anwendungen |
| Wirtschaft | ±0,3–0,5 mm | Konventionelle Handels- und Logistiketiketten |
| Hohe Präzision | ±0,1 mm | Präzisionselektronische Etiketten, pharmazeutische Rückverfolgbarkeit |
| Ultrahohe Präzision | ±0,05 mm oder enger | Medizinische Etiketten, hochauflösende Barcodes, ultraschmale Farbbänder |
Für die meisten kommerziellen Farbbandproduktionen ist eine Toleranz von ±0,1 mm ein angemessener Zielwert. Für Kunden aus den Bereichen Medizin, Elektronik oder Ultra-Narrow-Segment ist eine Toleranz von ±0,05 mm unerlässlich.
Der entscheidende Bewertungsschritt ist der Probeschnitt mit Ihrem eigenen Material. Parametertabellen spiegeln ideale Bedingungen in einem Vorführraum wider. Ihre Masterrolle entspricht der Realität. Bitten Sie den Hersteller, Ihr Band in Produktionsgeschwindigkeit zu verarbeiten und messen Sie anschließend die Breitenabweichung über mindestens zehn aufeinanderfolgende Rollen mit einem Messschieber. Untersuchen Sie die Schnittkanten unter Vergrößerung auf Grate, Ablösungen der Beschichtung oder Hitzeschäden.
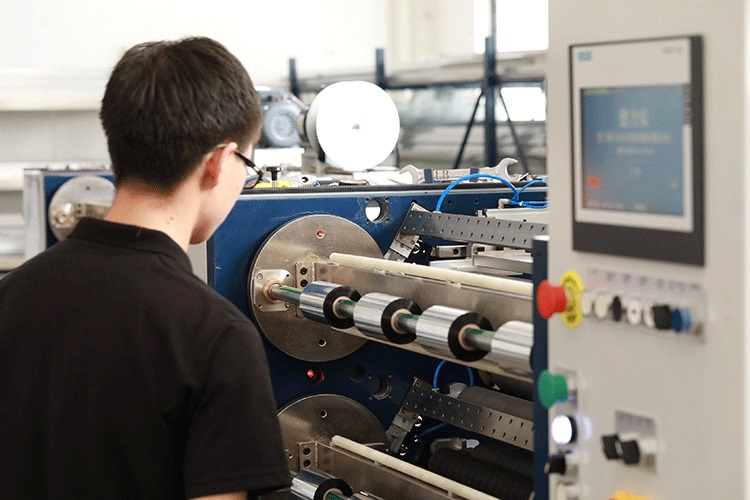
Spannungsregelung: Die Spezifikation, die alles andere bestimmt
Branchenkenner bezeichnen die Spannungsregelung übereinstimmend als das A und O beim Bandschneiden – und das aus gutem Grund. Sie hat einen Einfluss von über 50 % auf die Ebenheit der Wicklung und die Rollenqualität.
Die PET-Basisfolie von Thermotransferbändern ist extrem dünn und verhält sich unter Belastung elastisch. Zu hohe Spannung dehnt und verformt das Substrat, wodurch Mikrorisse in der Farbschicht entstehen, die Pulverpartikel abgeben und die Druckköpfe verunreinigen. Zu geringe Spannung führt zu lockeren, welligen Rollen, die beim Drucken weiße Linien oder Vertiefungen verursachen. Ungleichmäßige Spannung führt zu Teleskopierung, Kernfehlausrichtung und dem gefürchteten „Daisy-Core“-Fehler, bei dem die inneren Schichten durch den äußeren Wickeldruck gequetscht werden.
Worauf Sie achten solltenEin vollautomatisches, geschlossenes Spannungsregelungssystem kombiniert eine SPS mit Servoantrieben. Diese Konfiguration überwacht und passt die Spannung in Echtzeit während der Abwickel-, Zug- und Aufwickelphasen an und hält die Schwankungen innerhalb von ±2 % des Sollwerts oder darunter. Herkömmliche offene Regelungsverfahren – manuelle Einstellung der Magnetpulverkupplung – können um ±10 % abweichen und die Spannungsänderungen, die mit zunehmendem Rollendurchmesser einhergehen, nicht kompensieren.
Die Kegelspannung ist gleichermaßen wichtigMit zunehmendem Aufwickeldurchmesser sollte das System die Spannung automatisch verringern, um eine „feste Innen- und weiche Außenstruktur“ zu gewährleisten. Ohne Verjüngungskontrolle kommt es bei fertigen Rollen mit großem Durchmesser zu innerem Kriechen, Farbabrieb oder Substratverformungen, die erst nach Lagerung und Transport sichtbar werden.
Wenn Sie dünne Substrate unter 5 Mikrometern verarbeiten, prüfen Sie, ob der Spannungsbereich der Maschine ausreichend niedrig ist und das Steuerungssystem schnell genug auf abrupte Beschleunigungen und Verzögerungen reagiert. Eine Maschine, die die Spannung im stationären Zustand gut hält, aber bei Geschwindigkeitsänderungen oszilliert, produziert während der gesamten Schicht ungleichmäßige Rollen.
Sauberes Wickeln und die dafür benötigte Hardware
Die Sauberkeit der Wicklung ist der deutlichste Indikator für die Qualität einer Schneidemaschine und wird beim Kauf am häufigsten übersehen. Die Stirnflächenabweichung sollte bei Standardproduktion innerhalb von ±1 mm liegen, bei High-End-Anlagen sogar innerhalb von ±0,5 mm.
Wie sieht eine unsaubere Wicklung aus? Sie entsteht durch ein trichterförmiges Profil, bei dem eine Kante der Rolle über die andere hinausragt. Einzelne Wicklungen stehen unregelmäßig hervor, was zu sägezahnartigen Kanten führt. Beim Abwickeln der Rolle entstehen innere Falten, die als radiale Knicke sichtbar werden. Jeder dieser Mängel kann zu Farbbandrissen oder Papierstaus im Drucker führen und somit Reklamationen in Ihrer Schneideabteilung nach sich ziehen.
Gleitwellen sind für die Fertigung mit mehreren Spezifikationen unerlässlich.Jede Wickelstation verfügt über einen unabhängigen Schleifring, der das Drehmoment an den Walzendurchmesser anpasst und so eine gleichbleibende Härte vom Kern bis zur Oberfläche gewährleistet. Pneumatische Schleifwellen bieten eine höhere Regelgenauigkeit als mechanische Ausführungen und sind die Investition wert, wenn Sie häufig die Spezifikationen wechseln oder mehrere schmale Walzen gleichzeitig betreiben.
Aktive WebführungDie Verwendung von fotoelektrischen oder Ultraschallsensoren ist die zweite unverzichtbare Hardwarekomponente. Das System überwacht die Kantenposition in Echtzeit und justiert die Walzen, um ein seitliches Abdriften zu verhindern. Ohne aktive Korrektur wandert selbst eine gut gespannte Bahn allmählich, was zu Rollen führt, die zwar optisch akzeptabel aussehen, aber bei der Wareneingangskontrolle des Kunden die Breitenprüfung nicht bestehen.
Schnittgeschwindigkeit: Leistung an Materialgegebenheiten anpassen
Die nominelle Höchstgeschwindigkeit ist die am häufigsten beworbene Spezifikation, aber isoliert betrachtet am wenigsten aussagekräftig. Eine Maschine, die mit 450 m/min wirbt, aber mit 200 m/min betrieben werden muss, um eine akzeptable Qualität Ihrer Harzbänder zu gewährleisten, ist im Grunde eine 200-m/min-Maschine.
Ein praktischer Rahmen für die Geschwindigkeitsbewertung:
| Geschwindigkeitsklasse | Reichweite | Geeignet für |
| Einstiegslevel | 50–100 m/min | Kleinserien, häufige Auftragsänderungen, Markttests |
| Nutzfahrzeug | 150–250 m/min | Die meisten Standardbestellungen für Wachs und Wachsharz |
| Großserienproduktion | 300–500 m/min | Kontinuierliche Großserienfertigung mit Automatisierung |
Harzbänder laufen im unteren Drehzahlbereich jeder Maschine. Wachsbänder ermöglichen höhere Geschwindigkeiten. Wenn ein Lieferant eine Höchstgeschwindigkeit angibt, fragen Sie nach den Material- und Spannungsbedingungen, unter denen diese Geschwindigkeit erreicht wurde. Testen Sie anschließend mit Ihrem eigenen Band bei dieser Geschwindigkeit und beurteilen Sie die Start-Stopp-Steuerung, die Wickelqualität beim Beschleunigen und die Spleißbarkeit.
Für Verarbeiter mit unterschiedlichen Auftragsprofilen ist die Umrüstgeschwindigkeit wichtiger als die Spitzengeschwindigkeit. Eine Maschine, die 30 Minuten für den Wechsel von einer Breite zur anderen benötigt, verliert mehr produktive Zeit als eine langsamere Maschine, die in drei Minuten umrüstet. Automatische Messerpositionierungssysteme, programmierbare Schneidrezepte und Schnellwechselwellen beeinflussen Ihre effektive Kapazität direkt.
Automatisierung und künstliche Intelligenz: Wofür lohnt es sich im Jahr 2026 zu bezahlen?
Der Markt für Längsteilmaschinen bietet 2026 ein breites Spektrum von halbautomatischen mechanischen Einheiten bis hin zu vollautomatischen Systemen mit digitaler Zwillingsfunktion. Nicht jede Funktion rechtfertigt ihren Preis, aber einige Automatisierungs-Upgrades liefern messbare Ergebnisse.
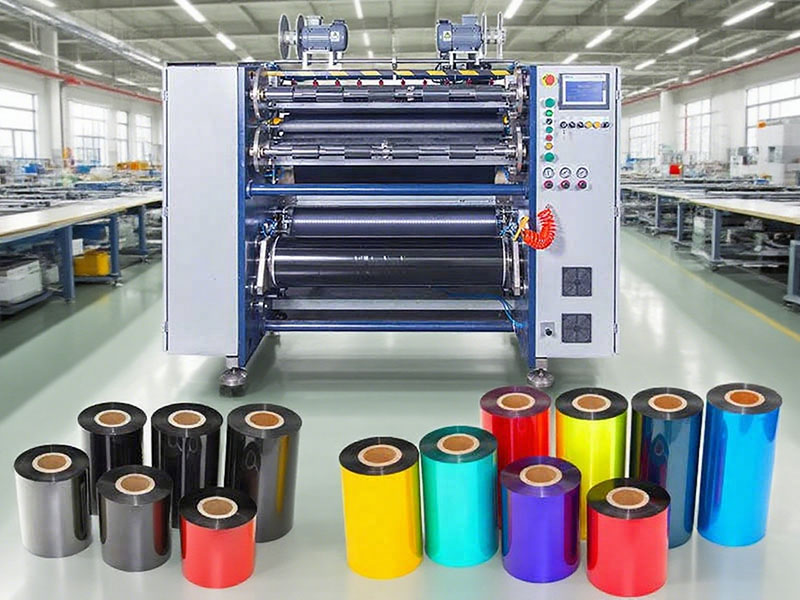
Automatische MessereinstellungDadurch werden manuelle Werkzeugpositionierungsfehler eliminiert und die Rüstzeiten bei gut ausgestatteten Maschinen von mehreren zehn Minuten auf unter drei Minuten reduziert. Für Betriebe, die mehrere schmale Arbeitsbreiten pro Schicht verarbeiten, amortisiert sich diese Investition schnell.
Revolver-Rückspulung und automatischer SchnitttransferDie kontinuierliche Produktion ohne Unterbrechung zum Entnehmen der fertigen Rollen wird ermöglicht. Dies ist vorteilhaft für Standardprodukte in großen Stückzahlen, aber weniger wichtig für Fertigungsbetriebe, in denen Auftragsänderungen vorherrschen.
Maschinelle BildverarbeitungKameras etablieren sich als Werkzeug zur Qualitätssicherung. Sie überwachen Schnittkanten in Echtzeit und erkennen Grate, Beschichtungsschäden oder Breitenabweichungen unmittelbar nach der Produktion einer kompletten Rolle. Für Kunden aus der Medizin- und Elektronikbranche, die fehlerfreie Produkte erwarten, liefert diese Technologie dokumentierte Qualitätsaufzeichnungen und deckt Probleme auf, bevor es zu Retouren kommt.
ProzessrezeptverwaltungErmöglicht es dem Bediener, validierte Einstellungen für wiederkehrende Aufträge abzurufen. Anstatt sich auf das Gedächtnis des Bedieners oder auf Anpassungen durch Ausprobieren zu verlassen, ruft die Maschine Spannungsprofile, Geschwindigkeitsrampen und Messerpositionen aus einer Datenbank ab. Dies reduziert die Variabilität zwischen den Schichten und verkürzt die Rüstzeiten für wiederkehrende Aufträge.
Wofür lohnt sich die Investition nicht? Vollautomatisierter, unbemannter Betrieb bei einem Auftragsprofil mit hoher Produktvielfalt und geringen Stückzahlen. Der Automatisierungsaufschlag ist am besten gerechtfertigt, wenn Sie eine stabile, wiederholbare Produktion haben, die über längere Zeiträume ohne Eingriffe laufen kann.
Kosten: Berechnen Sie die Gesamtkosten, nicht den Kaufpreis.
Die Bandbreite von Thermotransfer-Schneidemaschinen reicht von Einsteigermodellen bis hin zu hochentwickelten Produktionssystemen. Der Anschaffungspreisunterschied zwischen einer günstigen und einer hochwertigen Maschine mag 20–30 % betragen, die Gesamtkostendifferenz über fünf Jahre kann jedoch deutlich höher ausfallen.
Die wahre Kostengleichung lautet:: Kaufpreis + Betriebskosten + Wartung + Ausfallverluste + Ausschuss und Nacharbeit aufgrund von Qualitätsmängeln.
Eine Maschine, die zwar 20 % weniger kostet, aber häufige Spannungsnachjustierungen erfordert, höhere Ausschussquoten beim Umrüsten aufweist und deren Komponentenausfälle die Produktion unterbrechen, wird die Einsparungen innerhalb der ersten ein bis zwei Jahre aufzehren. Die langfristigen Zuverlässigkeit hängt maßgeblich von den Kernkomponenten ab – Lagern, Führungsschienen, Servomotoren und dem Messersystem. Erkundigen Sie sich nach den Marken der Komponenten und den zu erwartenden Wartungsintervallen.
Der Kundendienst ist eine versteckte KostenstelleWenn eine Schneidemaschine ausfällt, bedeutet jede Stunde Stillstand Produktionsausfall. Prüfen Sie daher die Reaktionsfähigkeit des technischen Supports des Lieferanten, die Verfügbarkeit von Ersatzteilen und ob Ferndiagnose möglich ist. Ein etwas höherer Kaufpreis bei einem Lieferanten, der ein wichtiges Teil über Nacht liefern kann, ist oft die wirtschaftlichere Entscheidung.
Eine praktische Bewertungscheckliste
Bevor Sie eine Bestellung unterzeichnen, führen Sie bitte folgende Schritte aus:
1. Machen Sie einen Probeschnitt mit Ihrem MaterialBringen Sie Masterrollen mit, die Ihre wichtigsten Produktarten repräsentieren – Wachs, Wachsharz und gegebenenfalls Harz. Führen Sie die Produktion mit Produktionsgeschwindigkeit durch. Messen Sie die Breitenabweichung und prüfen Sie die Kanten.
2. Überprüfung des Spannungsverhaltens während der BeschleunigungBeobachten Sie die Walzenqualität beim Hochfahren der Maschine von niedriger auf hohe Drehzahl und zurück. Spannungsschwankungen bei Drehzahländerungen decken Schwächen des Steuerungssystems auf, die im stationären Betrieb verborgen bleiben.
3. Prüfen Sie, ob die Wicklung über die gesamte Rolle sauber ist.Prüfen Sie die Ausrichtung der Stirnfläche vom Kern bis zur Oberfläche. Achten Sie auf trichterförmige, sägezahnartige oder innere Falten. Messen Sie die Abweichung der Stirnfläche an mehreren Punkten.
4. Testen Sie die Umrüstzeit.Messen Sie die Zeit, die für den Wechsel zwischen den Breitenstufen benötigt wird. Wenn Sie täglich mehrere Einstellungen verwenden, ist dieser Wert wichtiger als die Geschwindigkeitsangabe.
5. Konfiguration der Gleitwelle und der Stegführung bestätigen.Prüfen Sie, ob die Maschine über die erforderliche Hardware verfügt, um Ihre schmalsten und breitesten Spezifikationen in akzeptabler Qualität zu verarbeiten.
6. Überprüfen Sie das SteuerungssystemLassen Sie sich die Einstellung der Kegelspannungsregelung und die Rezeptverwaltung demonstrieren. Eine Maschine, bei der ein Techniker die Parameter für jeden Auftrag anpassen muss, ist nicht wirklich programmierbar.
7. Sprechen Sie mit bestehenden KundenBitten Sie um Referenzen in Ihrer Region oder Ihrem Produktsegment. Erkundigen Sie sich nach Zuverlässigkeit, Reaktionsschnelligkeit des Kundendienstes und ob die Maschine die spezifizierte Genauigkeit im täglichen Produktionsbetrieb und nicht nur in Vorführungen erreicht.
Der Markt für Thermotransferbänder verlangt aufgrund steigender Druckauflösungen und erweiterter Anwendungsbereiche wie Medizin, Elektronik und Spezialetikettierung weiterhin engere Toleranzen, dünnere Substrate und eine gleichbleibendere Qualität. Eine im Jahr 2026 angeschaffte Schneidemaschine sollte daher auch Anforderungen erfüllen können, die heute noch nicht in Ihrem Auftragsbuch stehen. Der hier beschriebene Evaluierungsprozess ist zwar zeitaufwendig, aber deutlich kostengünstiger, als die Grenzen einer Maschine erst nach der Installation in Ihrer Produktion festzustellen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Solarfolien-Schneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
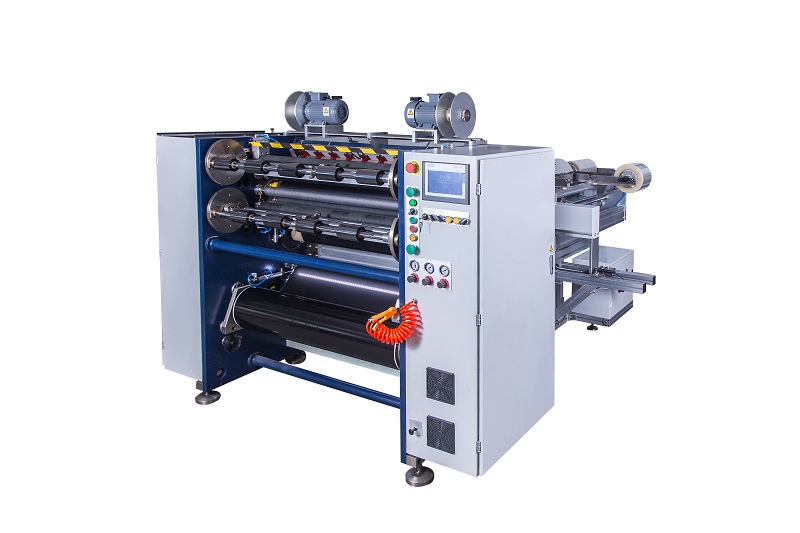 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS
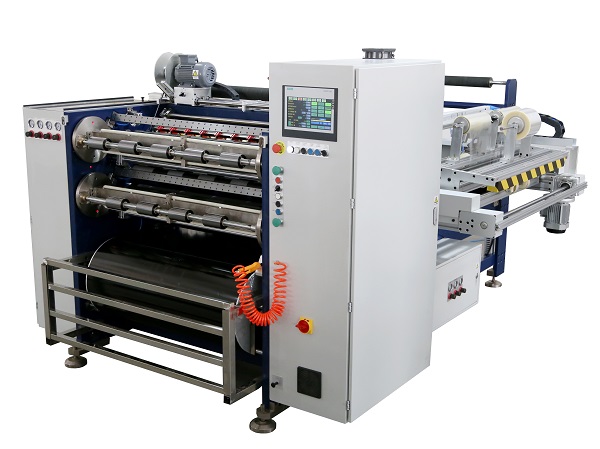 Automatischer Thermotransfer-Farbbandschneider RSDS8 PLUS






