Bei der Anpassung einer Folienschneidemaschine besteht die größte Sorge nicht in der Preisverhandlung, sondern in der Erkenntnis nach der Lieferung, dass die Maschine „nicht schneidet, nicht gut schneidet und nicht schnell genug schneidet“. Es gibt viele Arten von Folienmaterialien, von kapazitiven Folien mit einer Dicke von wenigen Mikrometern bis hin zu Hunderten von Mikrometern, von antistatischen Lithiumseparatoren bis hin zu kratzfesten optischen Folien. Standardmodelle decken oft nicht alle Anwendungsfälle ab. Die wichtigste Aufgabe bei der Bedarfsdeckung ist es, Ihre Materialeigenschaften, Produktionskapazitätsziele und Qualitätsvorgaben in eine technische Sprache zu übersetzen, die Lieferanten umsetzen können. Dieser Leitfaden erläutert die wichtigsten Schritte im Integrationsprozess und hilft Ihnen, vor Anfrage und Vertragsabschluss klar zu formulieren, was relevant ist.
Schritt 1: Erklären Sie zunächst klar und deutlich, was der „Film“ ist, damit die Lieferanten nicht raten müssen.
Das Schneidprofil, die Spannkonstruktion und die Walzenoberflächenbehandlung der Schneidemaschine werden durch die physikalischen Eigenschaften der Folie bestimmt. Beim Andocken sollte man daher nicht zuerst nach dem Preis der Maschine fragen, sondern die Materialparameter festlegen.
Materialart und -dicke bilden die Grundlage. BOPP und PET weisen unterschiedliche Steifigkeiten auf; PE ist deutlich duktiler als CPP, während Lithiumbatterie-Separatoren oder Kondensatorfolien nahezu keine Toleranz gegenüber Verschmutzungen und Graten aufweisen. Der Dickenbereich ist ebenso entscheidend: Dieselbe Maschine hat Schwierigkeiten, sowohl 3 µm dicke Kondensatorfolie als auch 200 µm dicke Industrieverpackungsfolie zu verarbeiten. Ist der Materialbereich tatsächlich sehr groß, muss beim Andocken der Maschine der „Hauptkraft-Dickenbereich“ klar definiert werden, damit die Lieferanten den Bereich des Spannsystems und den Anwendungsbereich des Werkzeugs entsprechend konfigurieren können.
Oberflächeneigenschaften und Umweltempfindlichkeit werden oft unterschätzt. Folien, die zu statischer Aufladung neigen, benötigen Antistatikmittel; Klebematerialien erfordern eine Antihaftbehandlung für Abziehwalzen; optische Folien oder OCA-Klebefolien müssen mit Luft-Schwimm-Transmission oder berührungsloser Spannungsregelung arbeiten, um Kratzer zu vermeiden. Wenn Ihre Folie beim Schneiden Probleme wie „anhaftende Klingen“, „Faltenbildung“ oder „Staub an den Kanten“ aufweist, ist es wertvoller, den Lieferanten direkt über diese Probleme zu informieren, als nur die Materialgüte anzugeben.
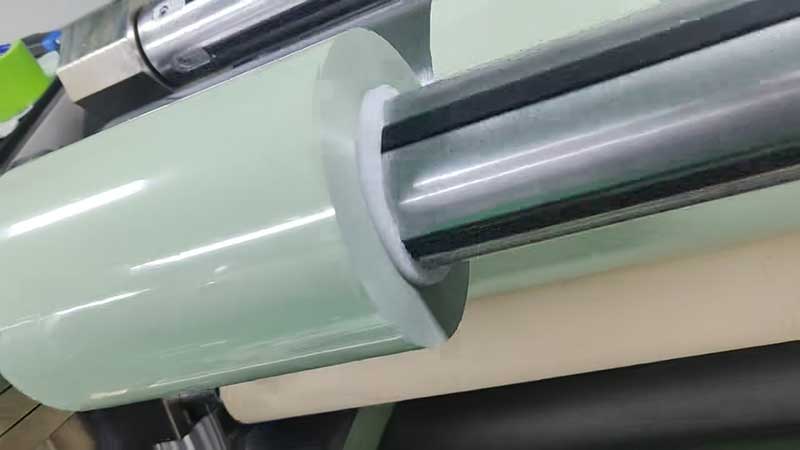
Schritt 2: Verwenden Sie Zahlen, um die Spezifikationsgrenzen festzulegen
Die Größenvorgaben der Folienschneidemaschine werden sowohl durch die Mutterrolle als auch durch die fertige Rolle definiert. Ungenaue Beschreibungen können dazu führen, dass die Anlagenkapazität nicht den tatsächlichen Anforderungen entspricht.
Zu den Hauptspulenparametern gehören maximale Breite, maximaler Durchmesser und Kerninnendurchmesser. Gängige Hauptrollenbreiten liegen zwischen 500 mm und 3400 mm, Kerne sind in den Größen 3 Zoll und 6 Zoll erhältlich. Wenn Sie planen, Ihre Lieferanten zu wechseln oder Ihre Bezugsquellen in Zukunft zu erweitern, empfiehlt es sich, die Anlagenbegrenzung auf Basis der maximal möglichen Größe festzulegen, um zu vermeiden, dass neue Hauptrollen nach sechs Monaten nicht mehr passen.
Die Spezifikationen des Endprodukts müssen bis hin zur minimalen Schnittbreite und dem maximalen Außendurchmesser der fertigen Spule exakt sein. Die minimale Schnittbreite stellt eine strenge Anforderung an die Genauigkeit der Anlagen dar: Das Schneiden von 20 mm schmalen Streifen und 100 mm breiten Standardstreifen erfordert völlig unterschiedliche Anforderungen an die Steifigkeit der Schneidwelle, die Korrekturreaktionsgeschwindigkeit und die Genauigkeit der Wickelwelle. Liegt die minimale Spezifikation unter 50 mm, muss dies unbedingt in der Integrationsphase klar angegeben werden; andernfalls kann es bei Standardmodellen zu Problemen beim stabilen Aufwickeln kommen.
Die Beschreibung der Schneidgenauigkeit sollte vage Formulierungen wie „je höher, desto besser“ vermeiden. Elektronische und optische Folien müssen typischerweise eine Genauigkeit von ± 0,1 mm aufweisen, in manchen High-End-Anwendungen sogar ± 0,05 mm. Mit jeder Verbesserung der Genauigkeit ändern sich jedoch Kosten und Lieferzeiten entsprechend. Ein sinnvoller Ansatz ist daher: einen garantierten Genauigkeitswert angeben und anschließend den zulässigen Abweichungsbereich festlegen.
Schritt 3: Kapazität und Automatisierung an den tatsächlichen Produktionsrhythmus anpassen
Geschwindigkeitsanzeigen sollten nicht isoliert betrachtet werden. Eine Maschine mit einer Nenngeschwindigkeit von 800 m/min erreicht beim Schneiden dünner PE-Folie möglicherweise nur 300 m/min, da die Stabilität des Spannsystems bei hohen Geschwindigkeiten den eigentlichen Engpass darstellt.
Beim Andocken sollte die erwartete Tages- oder Schichtleistung angegeben werden, nicht nur die Geschwindigkeit. Lieferanten berechnen realistische Arbeitsgeschwindigkeiten anhand der Materialeigenschaften und der Spezifikationen des Fertigprodukts und konfigurieren anschließend die Motorleistung sowie die Spezifikationen für das Ein- und Ausrollen der Rollen entsprechend. Wenn Sie täglich eine feste Anzahl fertiger Rollen produzieren müssen, wird die Umrüstzeit zu einem entscheidenden Faktor: Der Unterschied in den Stillstandszeiten zwischen manuellem und automatischem Rollenwechsel verstärkt sich bei kleinen und großen Chargen erheblich.
Die Häufigkeit von Werkzeug- und Formenwechseln sollte ebenfalls im Voraus bedacht werden. Müssen Sie innerhalb einer Woche zwischen drei oder vier verschiedenen Auftragsbreiten wechseln, lohnt sich die Investition in modulare Werkzeughalter und Schnellwechselsysteme. Bearbeiten Sie hingegen ganzjährig nur ein oder zwei Spezifikationen, können Sie diese Kosten sparen. Die Auswahl von automatischen Werkzeugzuführungssystemen, pneumatischen Spreizwellen und Magnetpulverwellen sollte sich an Ihrem tatsächlichen Wechselrhythmus orientieren und nicht blindlings auf „vollautomatische“ Modelle setzen.
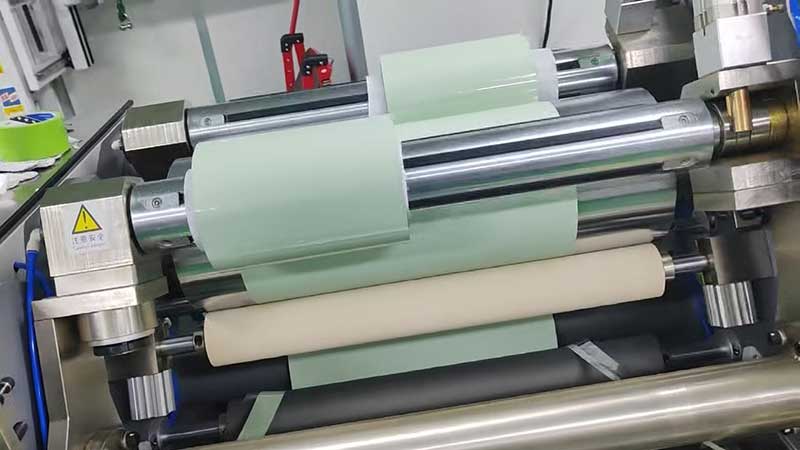
Schritt 4: Die Qualitätsanforderungen müssen anhand von prüfbaren Indikatoren festgelegt werden.
„Oberflächensauberkeit“ ist eine sensorische Beschreibung, keine technische Spezifikation. Beim Andocken muss sie in akzeptable Standards unterteilt werden.
Die Planheit der Stirnfläche darf nach dem Wickeln nur wenige Millimeter betragen, wenn die Versatzschicht am Rand abweicht. Die Gratbildung muss klar definiert sein: Ist der Grat mit bloßem Auge unsichtbar oder liegt er bei einer bestimmten Vergrößerung innerhalb eines akzeptablen Bereichs? Bei Lithiumbatterie-Separatoren oder Kondensatorfolien können Grate direkt Kurzschlüsse verursachen. In solchen Fällen sollten Lieferanten verpflichtet werden, mikroskopische Prüfberichte von geschnittenen Proben vorzulegen oder sich zu bestimmten Prüfmethoden zu verpflichten.
Soll die Folie anschließend aluminisiert, beschichtet oder laminiert werden, beeinflusst die mikroskopische Qualität der Schnittkanten die Haftung bzw. die Gleichmäßigkeit der Beschichtung. Die Information der Hersteller von Schneidmaschinen über die Anforderungen der nachfolgenden Prozesse hilft ihnen, das geeignete Werkzeugmaterial und Schneidverfahren – Flachmesser, Kreismesser oder Laserschneiden – auszuwählen, da die Kantenmorphologie je nach Material erheblich variiert.
Schritt 5: Legen Sie die Werkstattbedingungen auf den Tisch
Egal wie gut die Ausrüstung ist, wenn sie nicht hineinpasst, ist sie nur Schrott. Beim Andocken muss der Installationsraum hinsichtlich Länge, Breite und Höhe, insbesondere der Höhe, begrenzt sein: Manche Modelle haben Klapparme oder hohe Wickelgestelle, und eine unzureichende Bodenhöhe schließt bestimmte Konstruktionslösungen aus. Stromversorgung (Spannung, Frequenz, installierte Gesamtleistung) sowie Be- und Entlademethoden (Kran, Gabelstapler oder manueller Transport) müssen ebenfalls geprüft werden, da sie die grundlegende Konstruktion der Ausrüstung und die Auswahl der Hilfsmechanismen beeinflussen.
Falls für die Werkstatt Reinheits- oder Explosionsschutzanforderungen gelten, müssen diese unbedingt im Voraus angegeben werden. Reinräume erfordern unter Umständen Gehäuse aus Edelstahl, gekapselte Antriebe und Staubabsaugung; der explosionsgeschützte Bereich betrifft die Zertifizierungsstufe der elektrischen Komponenten. Werden diese Sonderkonfigurationen erst nach Vertragsunterzeichnung vorgeschlagen, geraten Lieferzeiten und Kosten außer Kontrolle.
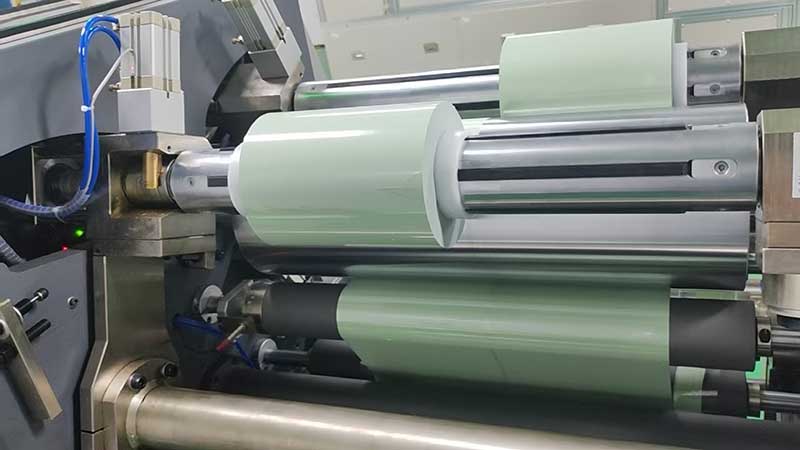
Schritt 6: Verwenden Sie eine Checkliste anstelle wiederholter Kommunikation
Die Informationen sind über mehrere Dialogrunden verstreut, was die Hauptursache für die Diskrepanz zwischen Bedarf und Anforderungen ist. Es wird empfohlen, beim ersten formellen Treffen ein einseitiges Anforderungsformular für Lieferanten zu erstellen, das die folgenden Abschnitte enthält:
| Projekt | Was Sie ausfüllen |
| Arten und Güteklassen von Werkstoffen | Beispiel: BOPP, einseitige Aluminiumbeschichtung |
| Dickenbereich | Beispiel: 12–30 μm, Hauptkraft 18 μm |
| Maximale Breite/Durchmesser der Hauptrolle | Beispiel: 2200 mm / Φ800 mm |
| Innendurchmesser des Walzenkerns | Beispiel: 3 Zoll |
| Mindestschlitzbreite | Beispiel: 30 mm |
| Maximaler Außendurchmesser der fertigen Walzen | Beispiel: Φ450 mm |
| Anforderungen an die Schneidgenauigkeit | Beispiel: Breitentoleranz ± 0,1 mm, Stirnflächenabstand ≤ 0,5 mm |
| Zielverschiebungsausgabe | Beispiel: Jeder Kurs dauert 8 Stunden, wobei etwa 120 Brötchen fertig sind. |
| Modellwechselhäufigkeit | Beispiel: Wechseln Sie die Klinge 2-3 Mal pro Woche. |
| Platzbeschränkungen in der Werkstatt | Beispiel: Länge 6 m × Breite 3 m × Höhe 2,8 m |
| Besondere Anforderungen | Beispiel: Erfordert statische Entladung, saubere Abdeckung und Laserschneiden |
Ziel dieses Formulars ist es, dass die Lieferanten bereits in der ersten Runde aussagekräftige Lösungen anbieten, anstatt einfach nur zu antworten: „Welche Art von Film möchten Sie schneiden lassen?“ Es bietet Ihnen auch Schutz: Wenn die Preise verschiedener Anbieter stark variieren, können Sie Tabellen vergleichen, um festzustellen, welcher Anbieter Ihre Bedürfnisse wirklich versteht und welcher lediglich Standardvorlagen verwendet.
Schlussgedanken
Das Kernprinzip der kundenspezifischen Integration ist einfach: Man übersetzt „Ich möchte eine gute Maschine“ in „So funktioniert meine Folie, so sieht meine Arbeit aus, so ist meine Werkstatt ausgestattet“. Die technischen Herausforderungen von Folienschneidemaschinen liegen in der Genauigkeit der Spannungsregelung und der Materialanpassungsfähigkeit. Beides lässt sich nachträglich nicht beheben. Zwei zusätzliche Stunden in der Anfangsphase zur Parameterklärung sind besser als zwei Monate voller Streitigkeiten nach der Anlieferung der Maschine. Lieferanten scheuen sich nicht vor zu vielen Anforderungen; was sie fürchten, ist Unklarheit.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Folienschneidemaschine
 Bandschneidemaschine
 Bandschneider
 Barcode-Bandschneidemaschine
 Einseitiger Klebstoffschneider
 Doppelseitiger Klebeschneider
 Kapazitäts-Filmschneider
 Automatischer Folienrollenschneider






