Bei der Entscheidung für die Anpassung einer Bandschneide- und Aufwickelmaschine besteht der häufigste Fehler von Käufern darin, Anpassung fälschlicherweise als „Änderung der Breite“ oder „Wechsel der Spule“ zu interpretieren. Nach der Anlieferung der Geräte stellte sich heraus, dass beim Schneiden schmaler Streifen die Stirnflächen glockenförmig aussahen; beim Schneiden von Harzbasen waren die Kanten voller Grate; jede Spezifikationsänderung erforderte zwei Stunden Stillstand für Anpassungen – alles auf dieselbe Ursache zurückzuführen: unklare Anforderungen, Lieferanten konnten nur Vermutungen anstellen, und die vermuteten Lösungen führten wahrscheinlich zu Problemen.
Die Anpassung von Bandschneide- und Aufwickelmaschinen erfordert im Wesentlichen die präzise Abstimmung von Materialeigenschaften, Spannungslogik und Auftragsstruktur. Im Folgenden erläutern wir die wichtigsten Aspekte, die Sie vor der Anpassung anhand von vier zentralen Kriterien berücksichtigen sollten.
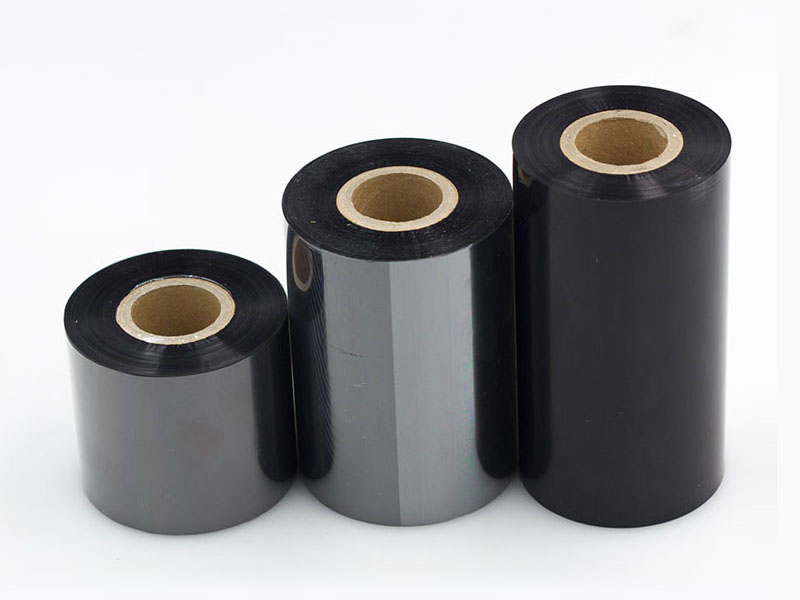
1. Verschaffen Sie sich zunächst einen klaren Überblick über Ihr Produktsortiment, anstatt einfach nur zu sagen: „Alle Breiten werden benötigt.“
Die erste Frage, die Lieferanten oft stellen, lautet: „Welche Art von Bändern schneiden Sie hauptsächlich?“ Das ist keine bloße Floskel. Die Schneidlogik von Wachs-, Misch- und Harzmaterialien ist völlig unterschiedlich: Wachsbasierte Beschichtungen sind relativ weich und müssen daher beim Schneiden vermieden werden; Harzbasierte Beschichtungen sind hart und spröde, wodurch die Anforderungen an Klingenschärfe und Wärmeregulierung deutlich gestiegen sind. In der Praxis ist die Schneidgeschwindigkeit üblicherweise 20 bis 30 % geringer als bei Wachsbeschichtungen. Wenn Ihr Produktsortiment von schmalen Streifen für elektronische Etiketten mit wenigen Millimetern Breite bis hin zu Logistikbreiten von mehreren hundert Millimetern reicht, müssen kundenspezifische Lösungen ausreichend Spielraum für die Justierung der Werkzeugsysteme und die Spannungsregelung bieten, anstatt eine feste Konfiguration für alle Spezifikationen zu verwenden.
Ein praxisorientierterer Ansatz ist die Erstellung einer Liste gängiger Spezifikationen: die schmalste Rolle so schmal wie möglich gestalten, die größtmögliche Breite, die maximale Breite, der Innen- und Außendurchmesser der Hauptrolle sowie das Hauptmaterial. Nur anhand dieser Liste können die Lieferanten die benötigte Abwickelstruktur und Rollenanordnung bestimmen, anstatt sich auf eine unrealistische Konstruktionsvorgabe zu verlassen.
2. Genauigkeit: Nutzen Sie die Konsequenzen, um die Umgehungslösung rückgängig zu machen, anstatt einfach einen Toleranzwert anzugeben.
Fast alle Anbieter betonen „hohe Präzision“, doch Präzision hat ihren Preis. Geräte herkömmlicher Qualität weisen eine Abweichung von etwa ±0,5 Millimetern auf, während Präzisionsgeräte ±0,1 Millimeter oder sogar weniger erreichen. Die Frage ist, ob die Mehrkosten Ihren tatsächlichen Anforderungen entsprechen.
Eine effektivere Kommunikationsmethode besteht darin, die Folgen umzukehren: Was passiert, wenn die Schnittbreite um 0,1 Millimeter abweicht? Bei herkömmlichen Logistiketiketten sind geringfügige Kantenabweichungen kaum spürbar; bei hochauflösenden Barcodes oder präzisen elektronischen Etiketten können Kantengrate jedoch direkt zu Bandversatz, weißen Drucklinien oder sogar zum Verschleiß des Druckkopfs führen. Lieferanten über den gesamten Druckprozess zu informieren, ist aussagekräftiger als die Angabe einer einzelnen Toleranzzahl. Gleichzeitig lässt sich die Genauigkeitszusage nur durch Probeschnitte überprüfen – mit der eigenen Hauptrolle, wobei die schmalsten und breitesten Spezifikationen verwendet und mit einem Messschieber gemessen werden, anstatt sich auf die theoretischen Werte in der Parametertabelle zu verlassen.
3. Die Spannungsregulierung ist der zentrale Aspekt bei der individuellen Anpassung, und die Wahl der Rolle ist ebenso entscheidend.
Das Farbbandsubstrat besteht aus einer nur wenige Mikrometer dicken PET-Folie, die deutlich empfindlicher auf Spannung reagiert als herkömmliches Papier oder Folien. Zu hohe Spannung führt zu Dehnung und Verformung der Trägerfolie, was Mikrorisse in der Farbschicht und verstärkten Pulverabrieb beim Drucken zur Folge hat. Ist die Spannung hingegen zu gering, ist die Wicklung locker, die Stirnfläche schief und es kommt unweigerlich zu Papierstaus in der Druckmaschine. Die Spannungsregelung beeinflusst die Ebenheit der Wicklung maßgeblich und lässt sich nicht mit der Aussage „Spannung muss konstant sein“ zusammenfassen.
Zu den spezifischen Parametern, die bei der Anpassung mit dem Lieferanten abgestimmt werden müssen, gehören: die minimale Banddicke in Mikrometern, der minimale Rollendurchmesser nach dem Schneiden und ob die Aufwickelspulen ein- oder mehrachsig synchronisiert sind. Beim Schneiden ultradünner Bänder muss die Spannungsregelung auf 0,1 Newton genau erfolgen, und geringfügige Unterschiede zwischen den Achsen beim gleichzeitigen Aufwickeln mehrerer Rollen müssen berücksichtigt werden. Auch die Art der Wickelwellen sollte eindeutig sein: Herkömmliche Gasexpansionswellen können beim gleichzeitigen Aufwickeln mehrerer Rollen zu unterschiedlichen Rollendurchmessern führen. Dies verursacht eine nicht unabhängig einstellbare Spannung, was zu innerer Lockerheit und äußerer Festheit oder zu Problemen mit dem „pflanzlichen Kern“ führen kann. Die pneumatische Gleitwelle ermöglicht es jeder Wickeleinheit, das Drehmoment unabhängig zu regeln und in Echtzeit an Änderungen des Spulendurchmessers anzupassen. Dadurch ist sie eine unverzichtbare Option für die Herstellung hochwertiger Bänder mit verschiedenen Spezifikationen.
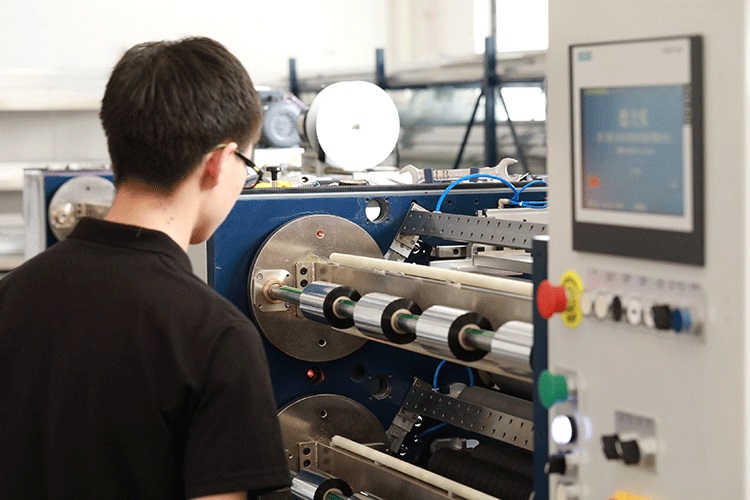
4. Die Geschwindigkeit passt zur Auftragsstruktur, wobei die Effizienz des Modellwechsels wichtiger ist als die Spitzengeschwindigkeit.
Die nominelle Höchstgeschwindigkeit ist zwar der verlockendste Wert in den technischen Daten, aber oft nicht der entscheidende Faktor für die tatsächliche Leistung. Bei der Fertigung kleiner Losgrößen mit vielfältigen Produkten ist die Effizienz beim Auftragswechsel weitaus wichtiger als extreme Geschwindigkeit – häufige Stillstandszeiten und Werkzeuganpassungen fressen alle Vorteile der „hohen Geschwindigkeit“ auf. Nur bei der kontinuierlichen Großserienfertigung mit wenigen Komponenten lohnt sich der Aufwand für eine Höchstgeschwindigkeit von über drei Millionen Einheiten pro Minute.
Eine weitere, leicht zu übersehende Einschränkung ergibt sich aus dem Material selbst: Harzbasierte Bänder haben härtere Beschichtungen, wodurch die tatsächliche Schneidgeschwindigkeit in der Regel 20 bis 30 % niedriger ist als bei wachsbasierten Bändern. Eine Maschine mit einer Nennleistung von 4 Millionen pro Minute kann bei einem harzbasierten Hauptprodukt tatsächlich nutzbare Geschwindigkeiten zwischen 280 und 320 erreichen. Geben Sie bei der Anfrage nach der gewünschten Geschwindigkeit den Hauptbandtyp an, damit Lieferanten aussagekräftige Empfehlungen geben können. Bei offensichtlicher Auftragsfragmentierung sollte auch die Umrüstfähigkeit beachtet werden: Servogesteuerte, unabhängige Werkzeugrevolver in Kombination mit Formelverwaltungssystemen können die herkömmliche Werkzeugrüstzeit von mehreren zehn Minuten auf wenige Minuten oder sogar weniger reduzieren. Dies ist bei Szenarien mit unterschiedlichen Spezifikationen deutlich praktischer als die höhere Spitzengeschwindigkeit.
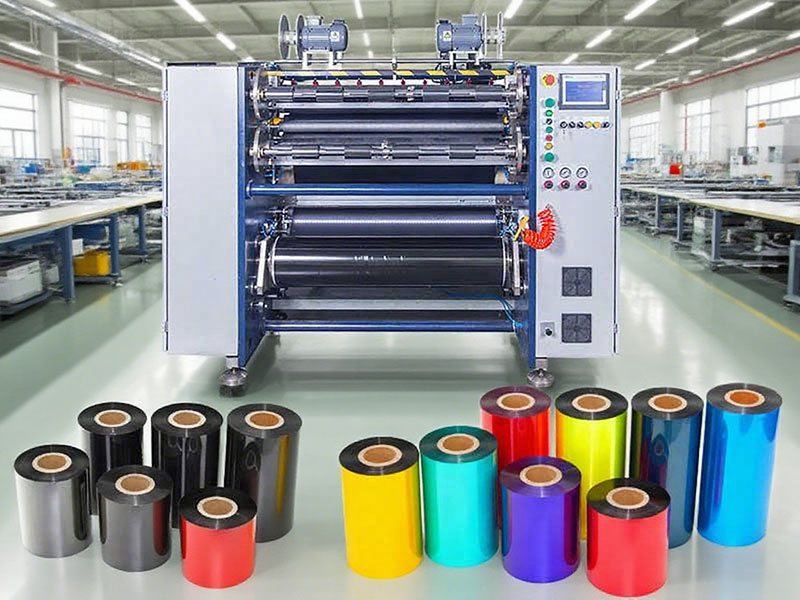
Die letzte Verteidigungslinie: Probeschnitte und Kundendienstverpflichtungen
Egal wie detailliert der individuelle Plan ist, letztendlich entscheidet die physische Überprüfung. Verlangen Sie vom Lieferanten, dass er anhand Ihrer Masterspule den schmalsten Zuschnitt testet und die Kanten auf Grate oder Dehnungsstreifen prüft. Führen Sie außerdem einen Probezuschnitt auf den breitesten Zuschnitt durch und kontrollieren Sie, ob die Wicklungsendfläche sauber und faltenfrei ist. Klären Sie gleichzeitig Marke und Garantieumfang der Kernkomponenten sowie, ob der Lieferant Installation, Inbetriebnahme und Schulungen anbietet. Der Wert eines kundenspezifischen Geräts liegt nicht in den perfekten Parametern bei Lieferung, sondern darin, dass die Endfläche auch nach drei Jahren beim schmalsten Zuschnitt plan bleibt und die Spannung stabil ist.
Letztendlich stellt die kundenspezifische Anpassung von Bandschneide- und Aufwickelmaschinen das tiefe Produktverständnis des Käufers auf die Probe. Nur durch die klare Erläuterung der vier Aspekte – Material, Spezifikationen, Präzision und Bestellstruktur – haben Lieferanten die Chance, ein benutzerfreundliches Gerät zu liefern, nicht nur eine Maschine mit attraktiven technischen Daten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Bandschneidemaschine
 Barcode-Bandschneidemaschine
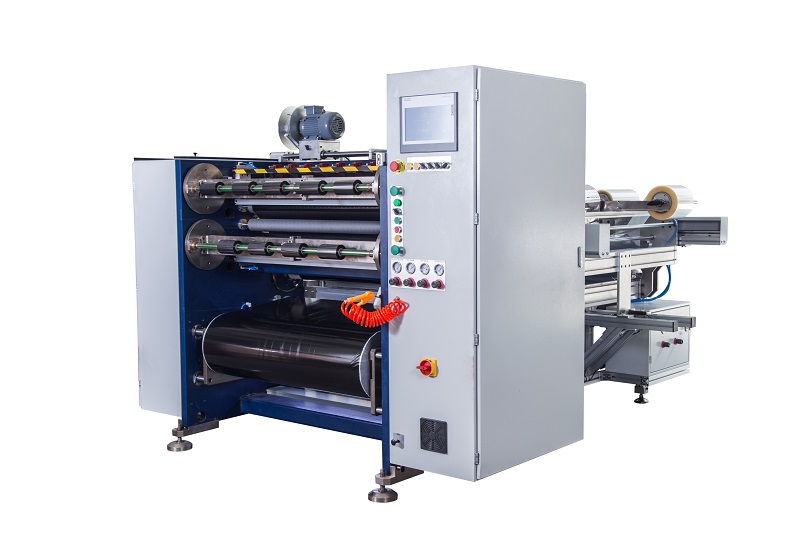 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
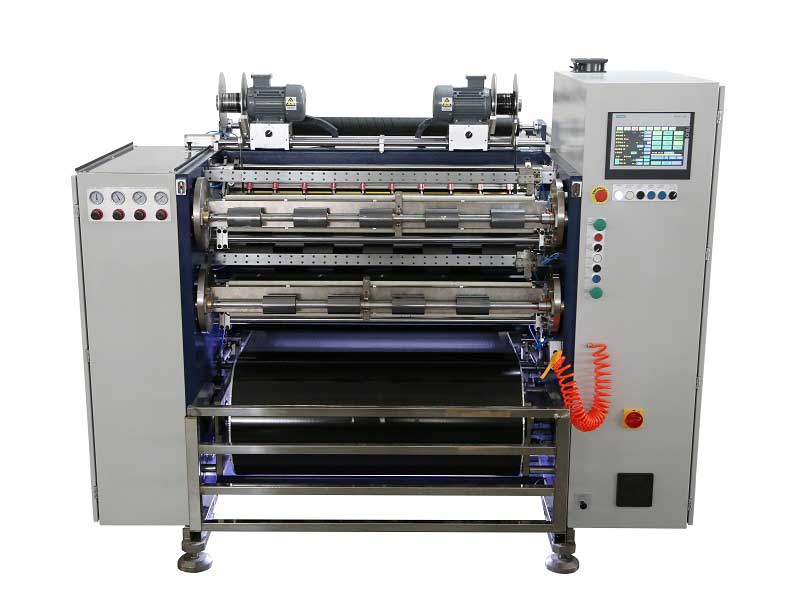 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
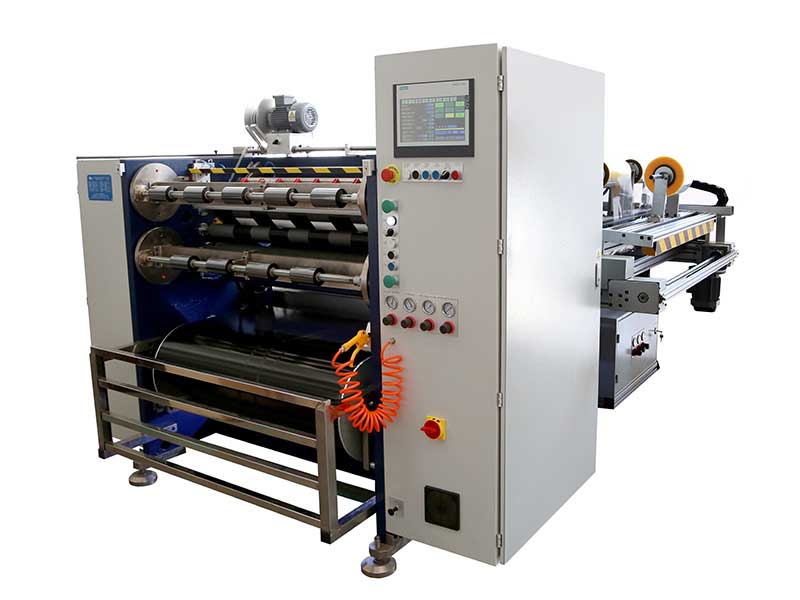 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
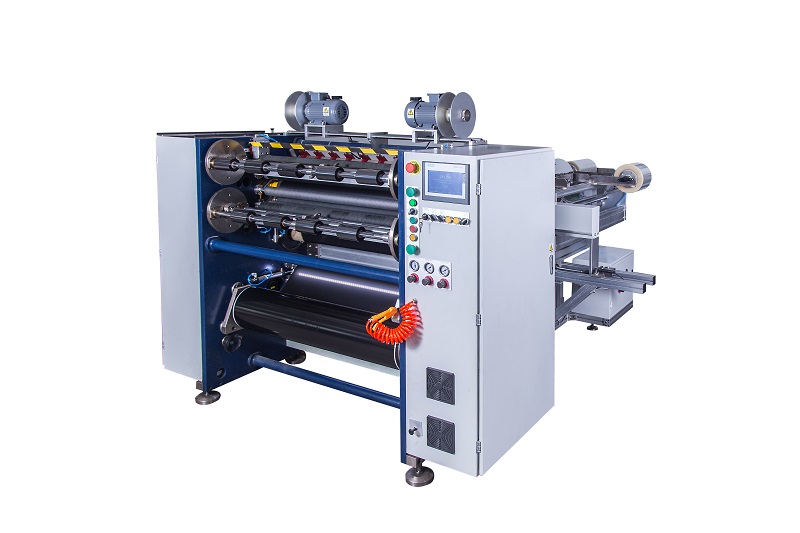 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






