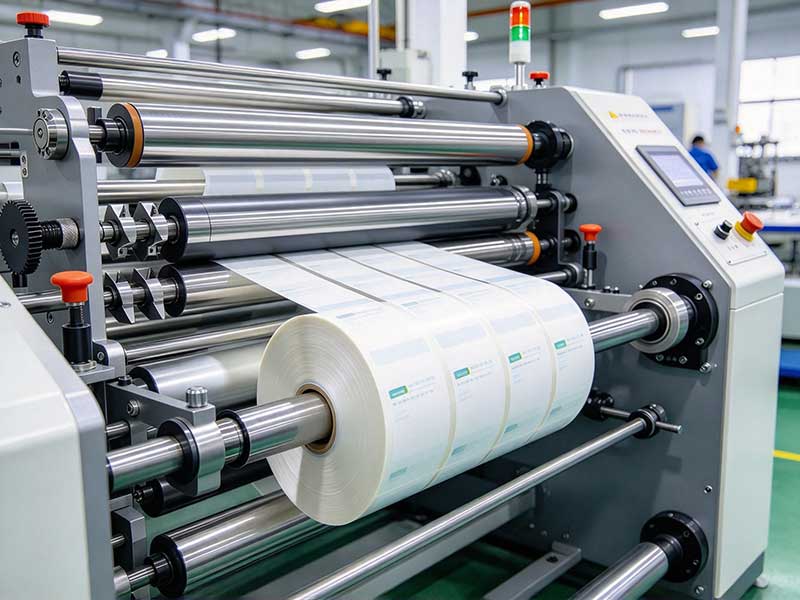
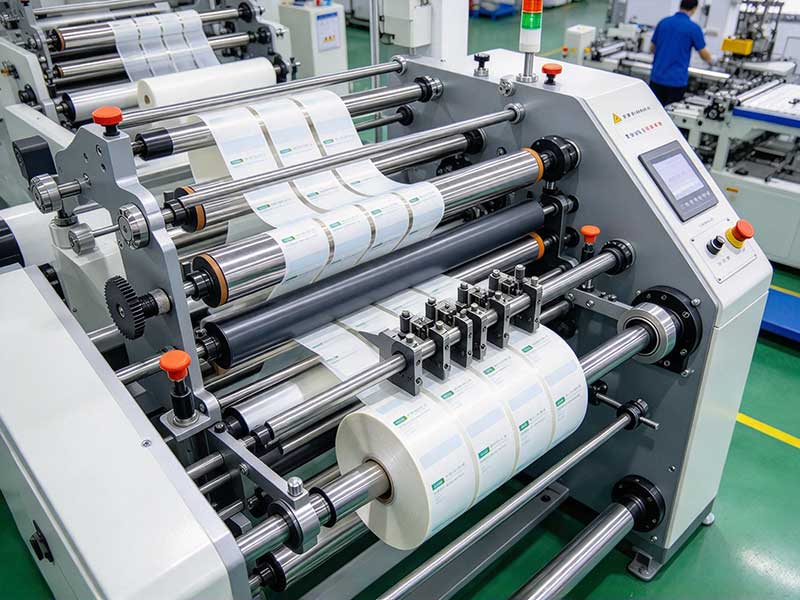
Ungleichmäßige Wickelenden sind der häufigste Ausschuss in Schneidewerkstätten. Sie äußern sich in Form einer teleskopartigen Ausbuchtung oder eines sternförmigen Wellenmusters, was in schweren Fällen direkt zu Fehlausrichtungen und ungenauen Passungen in nachfolgenden Druckmaschinen führt. Viele Bediener vermuten zunächst eine Fehlausrichtung der Hauptwelle, doch bei genauerer Betrachtung zeigen sich 80 % der Probleme an den Druckwalzen, der Spannung und der Kernwalze. Sauberes Wickeln erfordert keine Zauberei; entscheidend ist die präzise Kontrolle einiger wichtiger physikalischer Größen.
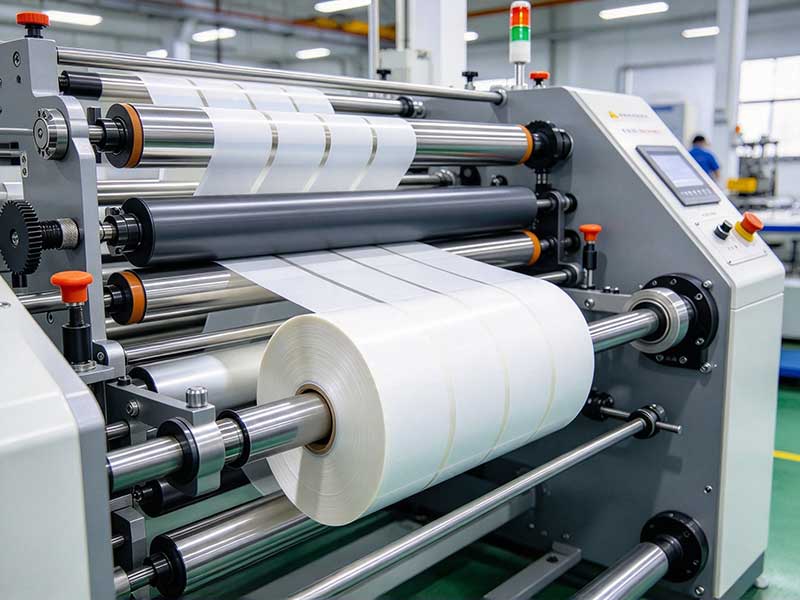
Walzer: Die oft übersehene erste Verteidigungslinie
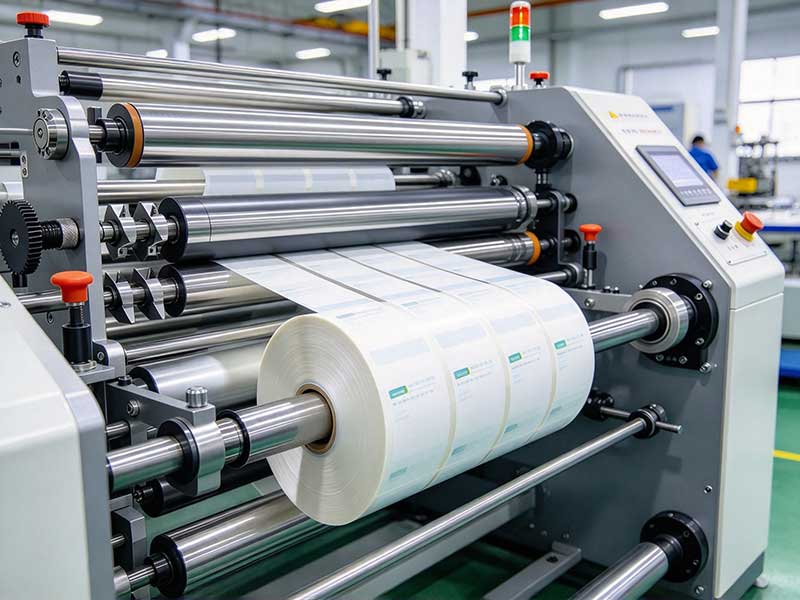
Die Andruckwalze ist die letzte Walze, die vor dem Wickeln direkten Kontakt mit dem Material hat. Ihr Zustand bestimmt maßgeblich die Position des Materials beim Eintritt in den Kern. Häufige Fehlerquellen sind Verklebungen oder Verschleißspuren auf der Walzenoberfläche. Dadurch sitzt das Material an einem Ende der Spule fest und am anderen locker. Die lockere Seite läuft beim nachfolgenden Wickeln allmählich nach außen und bildet eine Fehllage. Die Reinigung der Andruckwalze sollte bei Schichtwechseln standardmäßig erfolgen. Dabei wird die Oberfläche mit Alkohol abgewischt und auf verhärtete Gelpartikel geprüft. Ein weniger offensichtliches Problem ist ungleichmäßiger Druck an beiden Enden der Andruckwalze. Bei zylinder- oder federgetriebenen Andruckwalzen führt ein Druckunterschied zwischen den Seiten dazu, dass Walze und Wickelwelle nicht mehr parallel verlaufen und das Material einer ungleichmäßigen Seitenkraft ausgesetzt ist. Eine einfache Methode zur Überprüfung ist, nach dem Abschalten manuell an beiden Enden der Andruckwalze zu ziehen und den Widerstand zu prüfen. Präziser ist die Verwendung von Fühlerlehren, um die Parallelität zwischen Andruckwalze und Wickelwelle zu überprüfen. Die Abweichung sollte dabei unter 0,1 Millimeter pro Meter liegen. Diese Präzision klingt anspruchsvoll, doch das selbstklebende Material selbst ist oft nur wenige Dutzend Mikrometer dick, und die leichte Neigung der Walzen reicht aus, um die mit bloßem Auge sichtbare Abweichung der Stirnfläche über eine Wickellänge von mehreren hundert Metern zu vergrößern.
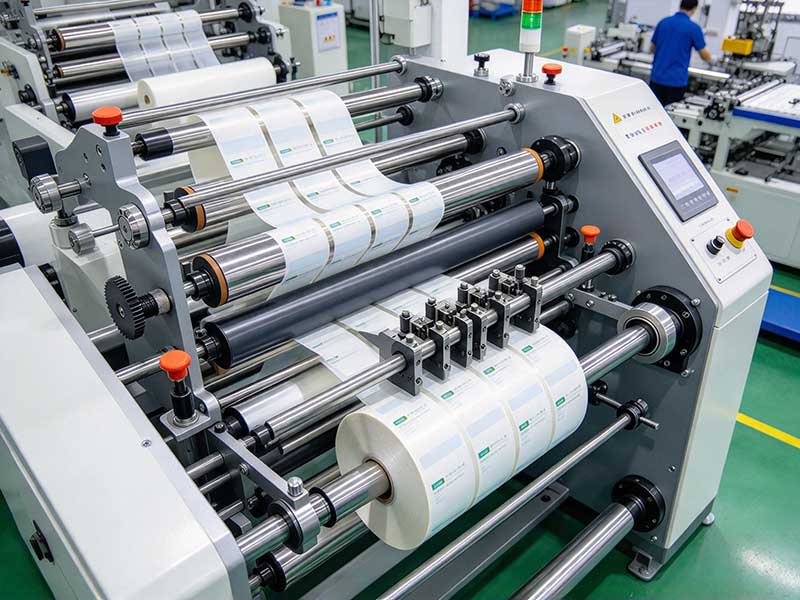
Spannung: Doppelte Korrektur von Konizität und Schlupf
Die Spannungsregelung ist die zentrale technische Herausforderung bei Längsteilmaschinen, wobei der Wickelprozess besonders komplex ist. Bei zunehmendem Spulendurchmesser und konstantem Wickeldrehmoment nimmt die Materialspannung umgekehrt proportional zum Radius ab. Dies führt zu einem zu festen Kern, lockeren Außenschichten und einer chrysanthemenartigen Verformung an der Stirnfläche. Der Standardansatz zur Lösung dieses Problems ist die Kegelspannungsregelung: Die Wickelspannung wird nicht mehr auf einen konstanten Wert eingestellt, sondern nimmt mit zunehmendem Spulendurchmesser entlang einer voreingestellten Kurve ab. Bei kleinem Anfangsspulendurchmesser wird eine höhere Spannung verwendet, um einen festen Kern zu gewährleisten. Mit zunehmendem Spulendurchmesser nimmt die Spannung allmählich ab, um ein Verrutschen des Außenschichtmaterials durch zu hohen Zwischenschichtdruck zu verhindern. Die Form der Kegelkurve hängt von der Materialdicke und der Härte der Klebeschicht ab; es gibt keinen universellen Parameter; sie muss bei der Inbetriebnahme der Anlage anhand von Testpapier ermittelt werden.
Die Kegelsteuerung löst zwar das Problem der Spannungsabnahme, die durch die Änderung des gesamten Materials mit dem Walzendurchmesser entsteht, kann aber ein weiteres spezifisches Problem beim Schneiden von Selbstklebefolien nicht lösen: Mehrere schmale Walzen auf derselben Wickeltrommel benötigen unterschiedliche Spannungen. Bei ungleichmäßiger Beschichtung der Hauptwalze oder geringen Breitenunterschieden der Schneidstreifen führt der starre Antrieb der Walze über eine einzelne Welle unweigerlich dazu, dass sich einige Spulen spannen, während andere lockern. Die Schleifringtechnologie wurde genau für diesen Zweck entwickelt. Jede Walze ist unabhängig auf dem Schleifring montiert. Ändert sich die Spannungsanforderung eines bestimmten Materials, passt sich der Schlupf des Schleifrings entsprechend an. So kann jede Walze die gleiche Sollgeschwindigkeit beibehalten und gleichzeitig das erforderliche Drehmoment kompensieren. Dies ist die zentrale Hardware-Grundlage, um den blinden Fleck der „unabhängigen Steuerung für jedes Volumen“ zu beseitigen und Probleme mit ungleichmäßigen Stirnflächen zu lösen.
Kern- und Hilfsmaterialien: die entscheidende Rolle der ersten Meter
Durch die präzisere Spannungsregelung werden alle Einstellungen auf Null zurückgesetzt, wenn der Kern selbst nicht rund ist oder die Stirnfläche nicht senkrecht steht. Minderwertige Papierkerne weisen eine übermäßige Rundung auf, wodurch jede Umdrehung periodische Störungen im Spannungssystem verursacht und die Wickelstirnfläche von Anfang an schief ist. Prüfen Sie vor dem Wickeln, ob die Stirnfläche des Papierkerns senkrecht zur Achse steht. Chargen mit deutlich ovaler Struktur müssen sofort ausgetauscht werden. Zusätzlich muss der Luftdruck der Aufwickelspule überprüft werden. Zu geringer Luftdruck an der Expansionswelle kann zu einem zeitweiligen Durchrutschen des Spulenkerns auf der Welle führen. Der Spannungssensor interpretiert dies fälschlicherweise als unzureichende Spannung und erhöht kontinuierlich das Drehmoment, wodurch die Spannung immer weiter ansteigt. Dies kann schließlich zum Reißen des Materials oder zu Fehllagen der Wickeloberfläche führen. Der Druck an der Expansionswelle sollte typischerweise zwischen 0,4 und 0,6 MPa liegen.
Synergie zwischen Materialien und Umwelt
Die Sandwichstruktur von Selbstklebefolien macht sie deutlich spannungsempfindlicher als normales Papier. Beim Schneiden des Verbundmaterials aus Deckschicht, Klebeschicht und Trägerpapier härtet der Klebstoff bei zu niedriger Umgebungstemperatur aus. Dadurch kann die Luft beim Aufwickeln nicht mehr zwischen den Schichten entweichen, und die Rollenoberfläche neigt zu Faltenbildung. Bei zu hoher Temperatur wird die Klebeschicht zu weich. Wird zu fest aufgewickelt, kann Klebstoff überlaufen, an der Stirnseite haften bleiben und harte Stellen bilden. Beim Aufwickeln der nächsten Lage kommt es zu einer Verschiebung. Die Werkstatttemperatur wird zwischen 20 und 25 Grad Celsius gehalten, bei gleichzeitig moderater Luftfeuchtigkeit. Dies ist eine Grundvoraussetzung für sauberes Aufwickeln. Die Qualität des Eingangsmaterials ist entscheidend. Weist die Masterrolle deutliche Dickenunterschiede oder Beschichtungsabweichungen auf, können diese selbst mit dem präzisesten Spannungssystem der Schneidemaschine nicht vollständig kompensiert werden. Schwere Abweichungen in der Masterrolle müssen vor Maschineneinsatz beseitigt werden.
Die Sauberkeit der Wicklung hängt nicht von einem einzelnen Parameter ab, sondern vom Zusammenspiel von Walzen, Spannung, Kernwalze und Materialbeschaffenheit entlang des gesamten Papierwegs. Bei unebener Stirnseite sollte der Papierweg vom Wickelende aus verfolgt werden: Zuerst ist zu prüfen, ob die Andruckwalze sauber und parallel ist, dann, ob die Spannungskonizität zum aktuellen Material passt, und schließlich, ob Kern und Luftdruck den Vorgaben entsprechen. In den meisten Fällen lässt sich das Problem mit diesen drei Schritten beheben.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano