Die Gesamtdicke von Thermotransferbändern beträgt üblicherweise nur 4,5 bis 20 Mikrometer. Sie bestehen aus einer ultradünnen PET-Basisfolie, einer hitzebeständigen Beschichtung und einer Tintenschicht. Das Schneiden, der letzte Schritt vor Verlassen des Werks, entscheidet darüber, ob das Band problemlos in die Maschine eingelegt werden kann und ob der Druckkopf beschädigt wird. Angesichts der vielen Geräte, die im Handel erhältlich sind und zwischen Zehntausenden und Hunderttausenden Yuan kosten, ist es ratsam, sich nicht von komplizierten Parametertabellen abschrecken zu lassen, sondern sich auf die folgenden fünf Schlüsselindikatoren zu konzentrieren.

Parameter 1: Schneidgenauigkeit – die Lebensader der Qualität
Die Schneidgenauigkeit ist der wichtigste Indikator für die Leistungsfähigkeit von Messgeräten; sie bestimmt direkt die Breitenkonsistenz und Kantenqualität des fertigen Kohlefaserbandes. Unzureichende Präzision kann zu rauen Bandkanten, Bandverrutschen, Bandklemmen während des Druckvorgangs und sogar zu Beschädigungen des Druckkopfes führen.
Die Präzisionsstandards der Industrie lassen sich grob in drei Stufen unterteilen: Die Standardklasse weist eine Präzision von ±0,3 bis 0,5 mm auf und eignet sich für herkömmliche Etiketten im Handel und in der Logistik; die Hochpräzisionsklasse erreicht ±0,1 mm und ist für Präzisionselektronik und allgemeine industrielle Anwendungen geeignet; die Ultrahochpräzisionsklasse kann innerhalb von ±0,05 mm kontrolliert werden und erfüllt höchste Ansprüche wie medizinische Etiketten und ultradünne Farbbänder.
Die Genauigkeit hängt maßgeblich vom Spannungsregelungssystem und der Steifigkeit der Werkzeugaufnahme ab. Verlassen Sie sich beim Kauf nicht auf die theoretischen Werte in der Parametertabelle. Bringen Sie immer Ihre eigene Farbbandrolle für Probeschnitte vor Ort mit, messen Sie mit einem Messschieber die Abweichung zwischen Schnittbreite und Sollwert und prüfen Sie die Schnittkante auf Grate.
Parameter 2: Spannungsregelung – Die „Seele“ des Geräts
Die PET-Basisfolie des Bandes ist extrem dünn und reagiert äußerst empfindlich auf Spannungsänderungen. Die Spannungsregelung hat über 50 % Einfluss auf die Wickelplanheit und wird in der Branche sogar als das „Herzstück“ von Schneidemaschinen betrachtet.
Zu hohe Spannung führt zu Dehnung und Verformung der Basisfolie, wodurch Mikrorisse in der Farbschicht entstehen. Dies verursacht Pulverablösung und weiße Linien beim Drucken. Ist die Spannung hingegen zu gering, lockert sich das Farbband und wirft Falten. Dadurch erscheint die Wickelkopffläche „schlangenartig“, was beim Transport leicht zu einer Kernfehlausrichtung führen kann. Ein optimales Spannungsregelungssystem arbeitet mit drei differenzierten Zonen: Im Abwickelbereich wird die Spannung reduziert, im Schneidebereich konstant gehalten und im Wickelbereich wird sie mit zunehmendem Spulendurchmesser linear verringert. So wird verhindert, dass die äußere Lage zu stark gespannt wird und die innere Lage quetscht, was zu einer gleichmäßigen Wicklung führen kann.
Beim Kauf sollte dem vollautomatischen, geschlossenen Spannungsregelungssystem Vorrang eingeräumt werden. Dieses nutzt Echtzeit-Rückmeldungen des Spannungssensors und eine dynamische Anpassung mittels PID-Algorithmus, um Schwankungen innerhalb von ±0,5 N zu halten. Herkömmliche offene Regelungen (wie die manuelle Einstellung der Magnetpulverkupplung) können Schwankungen von bis zu ±10 % aufweisen, wodurch es schwierig ist, Spannungsdrift aufgrund von Änderungen des Wicklungsdurchmessers auszugleichen.
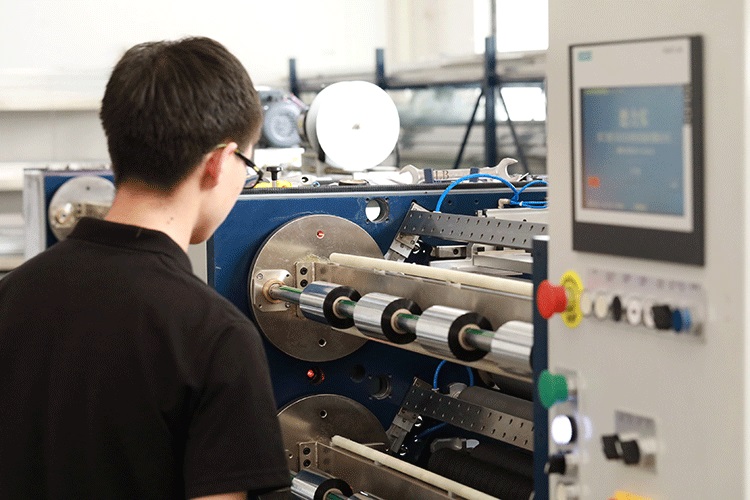
Parameter 3: Windungsgenauigkeit – die leicht zu übersehenden „versteckten Kosten“
Die Sauberkeit der Wicklung beeinflusst direkt die Effizienz der Nachbearbeitung und den reibungslosen Bandlauf des Druckers. Wenn die Endfläche trichterförmig erscheint, die Kanten gezackt sind oder sich innen Falten bilden, liegt die Ursache in unzureichenden Spannungsregelungs- und Korrekturvorrichtungen. Dies kann leicht zu Bandrissen oder Bandstaus beim anschließenden Abwickeln und Drucken führen.
Die branchenüblichen Kontrollstandards sehen vor, dass die Abweichung der Stirnfläche im Allgemeinen innerhalb von ±1 mm liegen sollte; High-End-Anlagen erreichen ±0,5 mm. Um dieses Niveau zu erreichen, ist neben der geschlossenen Spannungsregelung die Anordnung der Spulen entscheidend. Die Schiebewelle ist für die High-End-Bandproduktion unerlässlich – sie ermöglicht die unabhängige Drehmomentregelung jeder Wickeleinheit und passt sich in Echtzeit an Änderungen des Spulendurchmessers an. Dadurch werden Probleme wie „locker innen, zu fest außen“ oder „Kernkern“ beim gleichzeitigen Wickeln mehrerer Rollen effektiv vermieden. Pneumatische Schiebewellen bieten eine höhere Regelgenauigkeit als mechanische und eignen sich daher besonders für Produktionsszenarien mit häufigen Spezifikationsänderungen.
Parameter 4: Schneidgeschwindigkeit – ein Maß für die Effizienz, wobei je höher desto besser
Die Schnittgeschwindigkeit bestimmt den Output pro Zeiteinheit, aber die nominelle Maximalgeschwindigkeit sind oft nur „Laborwerte“. Ein Gerät, das aufgrund von Spannungsschwankungen häufig langsamer wird oder abschaltet, kann tatsächlich einen geringeren Output erzeugen als ein stabiles Modell mit mittlerer Drehzahl.
Die Geschwindigkeitsangaben beziehen sich auf folgende Bereiche: Niedriggeschwindigkeits-Wirtschaftsmodell 50~100 m/min, geeignet für Kleinserien und die Produktion verschiedener Produkte; Mittelgeschwindigkeits-Allzweckmodell 150~250 m/min, das die meisten kommerziellen Aufträge erfüllt; Hochgeschwindigkeits-Produktionsmodell 300~500 m/min, geeignet für die kontinuierliche Großproduktion.
Es ist wichtig zu beachten, dass die tatsächlich nutzbare Geschwindigkeit maßgeblich vom Material des Farbbandes abhängt. Farbbänder auf Harzbasis weisen härtere Beschichtungen und eine geringere Zähigkeit auf, weshalb sie üblicherweise mit 20–30 % niedrigeren Geschwindigkeiten als Farbbänder auf Wachsbasis betrieben werden müssen. Daher sollten Hersteller bei der Bewertung der Geschwindigkeit gebeten werden, Testschnitte mit den tatsächlichen Materialien durchzuführen, um die Regelungswirkung während der Beschleunigungs- und Verzögerungsphasen zu beobachten, anstatt sich nur auf die Angaben auf dem Typenschild zu verlassen.

Parameter 5: Werkzeugform und Hardwarekonfiguration – die richtigen Materialien wählen
Die Wahl der Klingenform richtet sich nach der Materialstärke. Quadratische Klingen (Rasierklingen) eignen sich zum Schneiden dünner Bänder unter 70 µm und zeichnen sich durch eine hohe Schnittkantengleichmäßigkeit aus, wodurch sie sich besonders für dünne Bänder eignen. Runde Klingen (Scherenklingen) sind besser geeignet für dickere Materialien über 100 µm und Bänder mit Papierrücken, da sie eine höhere Haltbarkeit und Eignung für die Massenproduktion bieten. Die in der Logistikbranche üblicherweise verwendeten Wachs- und Mischbandbänder weisen typischerweise Dicken zwischen 4,5 und 20 µm auf, und quadratische Klingen erzielen hier oft die besten Schneidergebnisse.
Die Zahnstange und die Kernkomponenten bestimmen die Fähigkeit der Anlage, ihre Genauigkeit langfristig zu gewährleisten. Schwere, hochfeste Rahmen aus Gusseisen oder Stahl absorbieren Vibrationen effektiv; die Marken der Antriebslager, Schienen und Servomotoren spiegeln das Qualitätsversprechen des Herstellers wider. Diese Details sind in der Anfangsphase des Anlagenbetriebs nicht erkennbar, doch nach zwei bis drei Jahren wird der Präzisionsverlust deutlich sichtbar.
Umfassende Auswahlstrategie: Nehmen Sie es persönlich
Durch die Kombination der Merkmale ihres eigenen Geschäfts können sie schnell die Richtung festlegen. Bei Kleinserien, Prototypen mit mehreren Spezifikationen oder Kurzzeitaufträgen liegt der Fokus auf einfacher Auftragsumstellung und programmierbaren Werkzeugpositionen, mit Geschwindigkeiten von 100–150 m/min und einer Genauigkeit von ±0,3 mm. Die Massenproduktion von Standard-Breitbandbändern konzentriert sich auf Hochgeschwindigkeits-Dauerbetrieb und automatische Schneidwerkzeuge, mit Geschwindigkeiten über 250 m/min und einer Genauigkeit von ±0,2 mm. Hochwertige, harzbasierte oder Spezialbänder erfordern eine Niedrigspannungsregelung, antistatische Behandlung und eine unabhängige Gleitwellenkonfiguration mit Geschwindigkeiten von 150–200 m/min und einer Genauigkeit von ±0,1 mm.
Ein letzter Tipp: Egal wie gut das Datenblatt auch klingen mag, die Verwendung einer eigenen Farbbandrolle für Probeschnitte vor Ort ist der effektivste Weg, um Fallstricke zu vermeiden. Achten Sie dabei besonders auf die Kantenqualität bei den schmalsten und breitesten Spezifikationen, die Wickelleistung bei häufigem Anfahren und Anhalten sowie die Stabilität im Dauerbetrieb.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




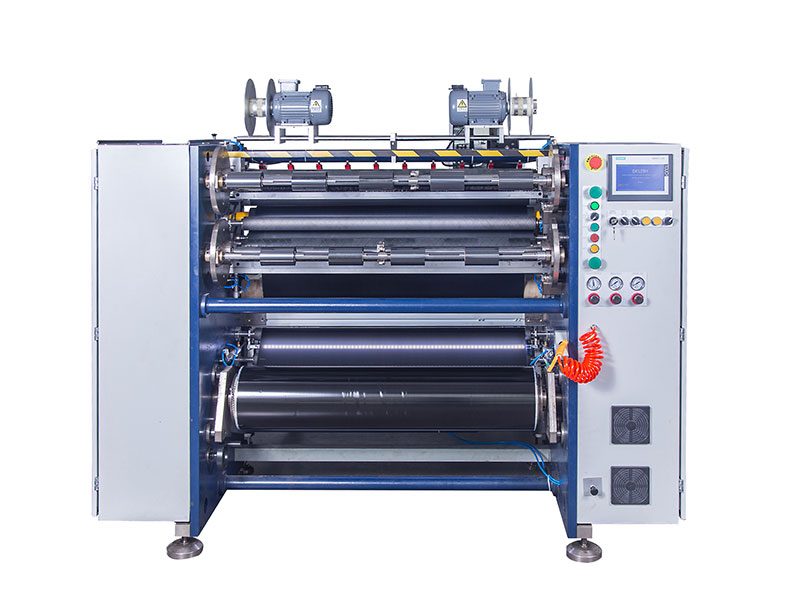 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS






