In der Produktionskette von Thermotransferbändern ist das Schneiden der letzte Qualitätskontrollpunkt. Mit der richtigen Schneidemaschine erhält man ein Endprodukt mit sauberen Kanten, reibungslosem Bandlauf und klarem Druck. Bei falscher Wahl können Probleme wie Grate, Bandrisse und ungleichmäßiges Aufwickeln auftreten und im schlimmsten Fall sogar die Druckköpfe nachgelagerter Kunden beschädigen.
Angesichts der auf dem Markt erhältlichen Geräte, deren Preise von Zehntausenden bis über Hunderttausend Yuan reichen, und der schier unendlichen Vielfalt an technischen Daten, tappen Käufer höchstwahrscheinlich in zwei Fallen: Entweder lassen sie sich von Marketingaussagen wie „Höchstgeschwindigkeit“ oder „importierte Konfiguration“ in die Irre führen, oder sie verlieren den Überblick über die komplexen technischen Spezifikationen.
Um festzustellen, ob eine Bandschneidemaschine wirklich für Sie geeignet ist, müssen Sie kein Experte für Schneidetechnik sein. Wenn Sie den Anbietern die folgenden sieben Fragen stellen, ist die Qualität der Antworten weitaus wertvoller als die Zahlen in der Parametertabelle.
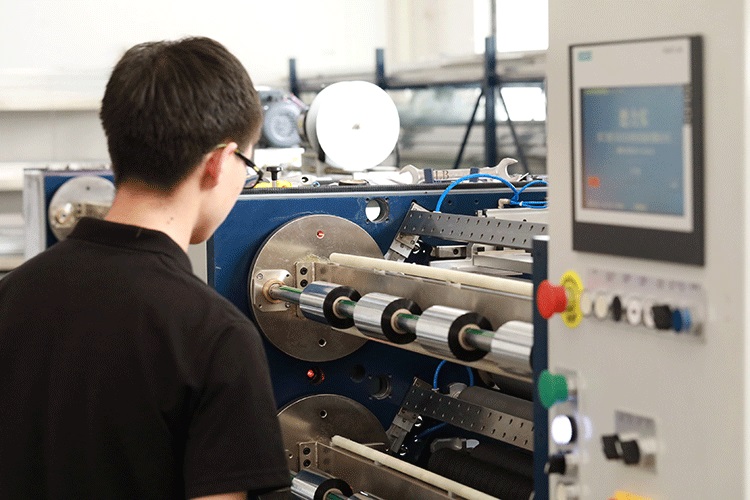
Frage 1: Wie hoch ist die tatsächliche Schnittgenauigkeit, wenn ich mit meiner eigenen Farbbandrolle einen Testschnitt durchführe?
Dies ist der kritischste Punkt überhaupt. Das Basismaterial für das Band ist eine PET-Folie mit einer Dicke von nur 4,5 bis 20 Mikrometern. Das Material ist extrem dünn und spannungsempfindlich, sodass selbst Abweichungen im Mikrometerbereich beim Schneiden zu Graten oder ungleichmäßiger Breite an den Kanten des fertigen Produkts führen können.
Die Branchenstandards sind eindeutig: Herkömmliche Längsteilmaschinen weisen eine Genauigkeit von etwa ±0,5 mm auf, während Hochpräzisionsmodelle innerhalb von ±0,1 mm oder sogar ±0,05 mm gesteuert werden können. Die theoretischen Werte in der Parametertabelle entsprechen jedoch nicht den in der tatsächlichen Produktion anwendbaren Werten.
Entscheidend ist, ob der Lieferant bereit ist, vor Ort Probeschnitte mit den von Ihnen verwendeten Bandspezifikationen durchzuführen. Die Härte und Zähigkeit der Beschichtung von Wachs-, Misch- und Harzbändern unterscheiden sich deutlich; Harzbänder erfordern in der Regel eine um 20–30 % geringere Schnittgeschwindigkeit als Wachsbänder. Messen Sie nach dem Probeschnitt mit einem Messschieber die Abweichung der Schnittbreite und prüfen Sie die Schnittfläche auf Grate oder ausgefranste Kanten – dies ist zuverlässiger als jede Werbung.
Frage 2: Wie ist das Spannungsregelungssystem konfiguriert? Handelt es sich um einen offenen oder einen geschlossenen Regelkreis?
Die Spannungsregelung gilt in der Branche als das A und O von Schneidemaschinen, und diese Analogie ist keineswegs übertrieben. Die Trägerfolie des Kohlenstoffbandes ist extrem dünn; ist die Spannung etwas zu hoch, dehnt und verformt sie sich, und nach dem Schneiden verringert sich die Breite. Ist die Spannung hingegen etwas zu niedrig, wird das Material locker und wellig, was zu einer schlangenartigen Unebenheit an der Schnittkante führt.
Herkömmliche, mit Magnetpulverkupplungen oder mechanischen Reibscheiben gesteuerte Vorrichtungen können Spannungsschwankungen von bis zu ±10 % aufweisen, was die Erfüllung hoher Präzisionsanforderungen erschwert. Moderne Hochpräzisions-Schneidemaschinen sollten daher ein vollautomatisches, geschlossenes Spannungsregelungssystem einsetzen, das die Spannung während der drei Phasen Abwickeln, Transportieren und Aufwickeln in Echtzeit überwacht und anpasst, wobei die Schwankungen innerhalb von ±2 % des Sollwerts gehalten werden.
Ein Detail, das leicht übersehen wird: Verfügt die Wickelstufe über eine Funktion zur Spannungsanpassung? Bei zunehmendem Wickeldurchmesser und gleichbleibender Spannung steigt der Druck auf die innere Schicht des äußeren Kohlenstoffbandes kontinuierlich an. Dies führt zu einer leichten Verformung der inneren Schicht und starker Tintenhaftung, wodurch ein „Chrysanthemenkern“ entsteht. Hochwertige Anlagen reduzieren die Wickelspannung automatisch mit dem Spulendurchmesser und gewährleisten so eine gleichmäßige Spannung innerhalb und außerhalb der fertigen Spule.
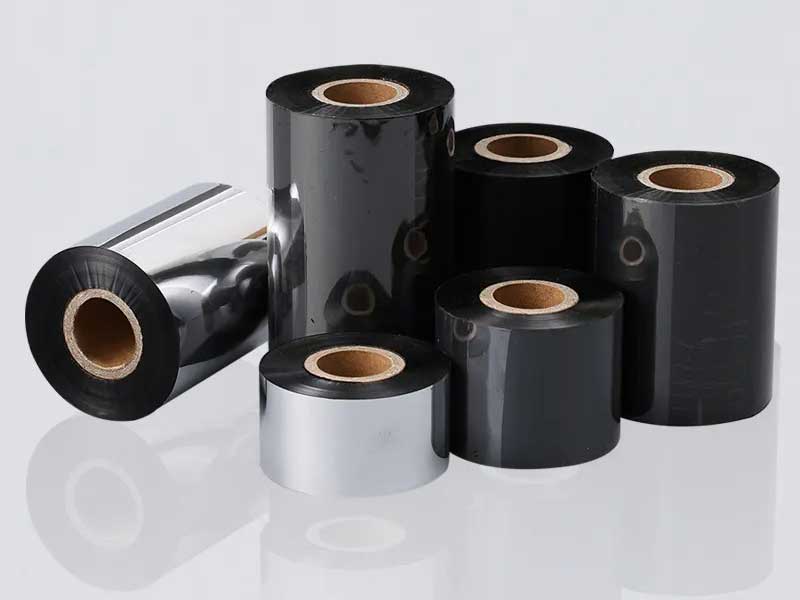
Frage 3: Handelt es sich bei der Rückspulwelle um eine Gleitwelle oder um eine normale Gasexpansionswelle?
Dieses Problem beeinträchtigt unmittelbar die Wickelqualität bei der Fertigung von Rollen mit mehreren Spezifikationen. Wenn mehrere schmale Rollen gleichzeitig geschnitten werden müssen (was üblicherweise beim Bandschneiden der Fall ist), sind Schiebewellen nahezu unerlässlich.
Alle Wickelpositionen herkömmlicher Gasexpansionswellen arbeiten mit dem gleichen Drehmoment. Bei geringfügigen Abweichungen der Walzendurchmesser aufgrund unterschiedlicher Schnittbreiten oder Materialeigenschaften können Probleme wie „innen locker, außen fest“ oder ungleichmäßig festes bzw. lockeres Wickeln auftreten. Jede Wickeleinheit der Gleitwelle ist mit einem unabhängigen Schleifring ausgestattet, der das Drehmoment in Echtzeit an die Walzendurchmesseränderungen anpasst und so ein festes und gleichmäßiges Anziehen jeder Walze gewährleistet. Pneumatische Gleitwellen bieten eine höhere Regelgenauigkeit als mechanische und eignen sich daher besonders für Produktionsszenarien mit häufigen Spezifikationsänderungen.
Frage 4: Wie lange dauert eine einmalige Änderung der Spezifikationen? Gibt es eine Formelverwaltungsfunktion?
Der Markt für Kohlenstoffbänder verzeichnet derzeit eine steigende Anzahl von Kleinserienaufträgen mit unterschiedlichen Spezifikationen. Kunden benötigen heute Dutzende besonders breite, wachsbasierte Bänder und morgen Hunderte von Sondergrößen mit gemischten Basen. Dauert ein einzelner Wechsel mehrere Minuten oder länger, werden Kleinaufträge aufgrund der langen Vorbereitungszeiten unrentabel.
Moderne flexible Schneidemaschinen sollten mit unabhängigen, servomotorisch angetriebenen Werkzeugrevolvern und Formelverwaltungssystemen ausgestattet sein. Die Bediener geben die Breitenparameter neuer Aufträge über den Touchscreen ein, und das System führt automatisch eine präzise Positionierung und Spannungsanpassung aller Klingen durch. Dadurch reduziert sich die Rüstzeit von mehreren zehn Minuten auf wenige Minuten oder sogar weniger.
Darüber hinaus sollte die Anlage Prozessparameter für Hunderte oder sogar Tausende von Produkten speichern können. Bei der erneuten Produktion desselben Auftrags genügt es, die Formel aufzurufen. Dadurch werden menschliche Fehler vermieden und neue Mitarbeiter können sich schnell einarbeiten.

Frage 5: Ist die Klingenform quadratisch oder rund? Passt sie zur Dicke meines Materials?
Die Wahl der richtigen Werkzeugform ist eine grundlegende Voraussetzung für die Schnittqualität, wird aber von vielen Anwendern vernachlässigt. In der Branche werden üblicherweise 100 Mikrometer als Referenzwert verwendet.
Die Vierkantklinge (Rasierklinge) eignet sich für dünne Bänder unter 70 Mikrometern und ermöglicht eine höhere Schnittpräzision und sauberere Kanten. Kreisklingen (Scherenklinge) sind besser geeignet für dickere Materialien über 100 Mikrometer oder Bänder mit Papierrückseite und bieten eine höhere Haltbarkeit sowie Eignung für die Massenproduktion.
Wenn Ihre Produktlinie verschiedene Materialstärken abdeckt, müssen Sie prüfen, ob die Maschinen einen schnellen Werkzeugwechsel ermöglichen oder mit zwei Werkzeugtypen gleichzeitig kompatibel sind. Darüber hinaus ist der Rundlauf des Werkzeugschafts ein wichtiger Indikator: Hochwertige Maschinen halten den Rundlauf unter 0,01 mm, und je geringer der Rundlauf, desto sauberer die Schnittkante.
Frage 6: Kann das Gerät mit meinem MES- oder ERP-System verbunden werden?
Diese Frage mag ihrer Zeit voraus sein, aber für Hersteller mit langfristigen Plänen bestimmt die Antwort die Verfügbarkeit der Geräte für die nächsten drei bis fünf Jahre.
Hochwertige Bandschneidemaschinen sind heute nicht mehr nur reine Verarbeitungsanlagen, sondern wichtige Knotenpunkte in der Produktionsdatenverarbeitung. Modelle mit Kommunikationsfunktionen können Auftragsinformationen aus dem MES empfangen, automatisch das entsprechende Produktionsrezept aufrufen und Daten wie Ausstoß, Fehlerrate und Anlagenstatus in Echtzeit übertragen. Für Unternehmen, die eine digitale Rückverfolgbarkeit ihrer Produktionsprozesse und eine optimierte Produktionsplanung anstreben, geht diese Fähigkeit weit über die reine Verarbeitungskapazität der Maschine hinaus.
Wenn Ihr Unternehmen noch klein ist und derzeit keine Systemintegration benötigt, sollten Sie zumindest prüfen, ob das Gerät über eine Datenschnittstelle verfügt. Bei zukünftigen Upgrades wird ein isoliertes Gerät die Digitalisierung behindern.
Frage 7: Wie hoch ist die tatsächliche Fehlerrate dieses Geräts? Gibt es Falldaten?
Die letzte und zugleich die schärfste Frage. Sie fasst die Antworten auf die vorangegangenen sechs Fragen zu einem messbaren Ergebnis zusammen.
Fragen Sie nicht: „Wie hoch ist die allgemeine Fehlerrate?“ Fragen Sie stattdessen: „Wie hoch ist die tatsächliche Fehlerrate bei Produkten mit ähnlicher Struktur unter Ihren Bestandskunden?“ Gut dokumentierte Fallbeispiele sind weitaus glaubwürdiger als vage Versprechungen. Beispielsweise konnte ein Hersteller von Barcode-Verbrauchsmaterialien in Dongguan die Fehlerrate von 8 % auf unter 0,5 % senken, nachdem er hochpräzise Schneidemaschinen eingesetzt, die Schneidgenauigkeit auf ±0,1 mm stabilisiert und die Produktionskapazität um mehr als 40 % gesteigert hatte.
Ein weiterer wichtiger Aspekt ist die Reduzierung der Fehlerraten durch die verbesserte Präzision: Die Schnittgenauigkeit steigt von ±0,1 mm auf ±0,05 mm, und die Fehlerrate sinkt von 3–5 % auf unter 0,5 %. Bei hochwertigen, harzbasierten Farbbändern oder Farbbändern für medizinische Etiketten wirkt sich dieser Unterschied direkt auf die Gewinnspanne des Auftrags aus.
Wenn Sie mit Lieferanten anhand dieser sieben Fragen kommunizieren, werden Sie wahrscheinlich schon nach wenigen Gesprächsrunden erkennen, wer Ihnen lediglich „Ausrüstung verkauft“ und wer Ihnen „bei der Problemlösung hilft“. Bei der Auswahl einer Bandschneidemaschine geht es im Wesentlichen nicht darum, eine Maschine auszuwählen, sondern darum, einen Partner zu finden, der Ihnen dabei hilft, die letzte Hürde der Qualität zu meistern.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS2 PLUS






