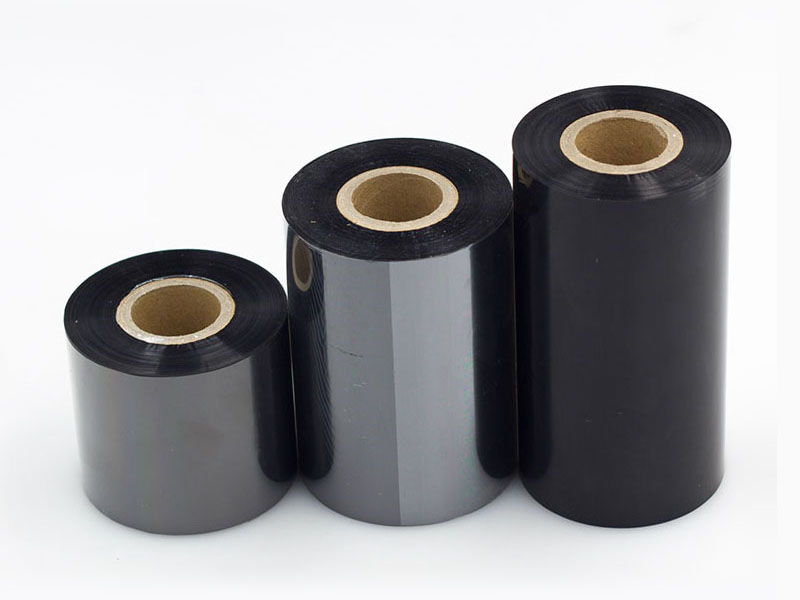
Thermotransferbänder bestehen aus einer nur wenige Mikrometer dicken PET-Basisfolie, einer Tintenschicht und einer Trägerbeschichtung. Ihr Schneiden und Aufwickeln ist weit mehr als nur ein einfacher Vorgang. Die Schneidgenauigkeit bestimmt direkt die Laufruhe des Bandes im Drucker, ob die Kanten den Druckkopf beschädigen und wie klar und gleichmäßig die Barcode-Bilder sind. In der Praxis gilt für hochpräzises Schneiden üblicherweise eine Breitentoleranz von ±0,1 mm und eine Abweichung der Stirnfläche von maximal ±0,5 mm als Standard. Diese Genauigkeit wird jedoch nicht durch die Verbesserung einer einzelnen Komponente erreicht, sondern ist das Ergebnis eines präzisen Zusammenspiels von Spannung, Mechanik, Werkzeugen und Zentriersystem.
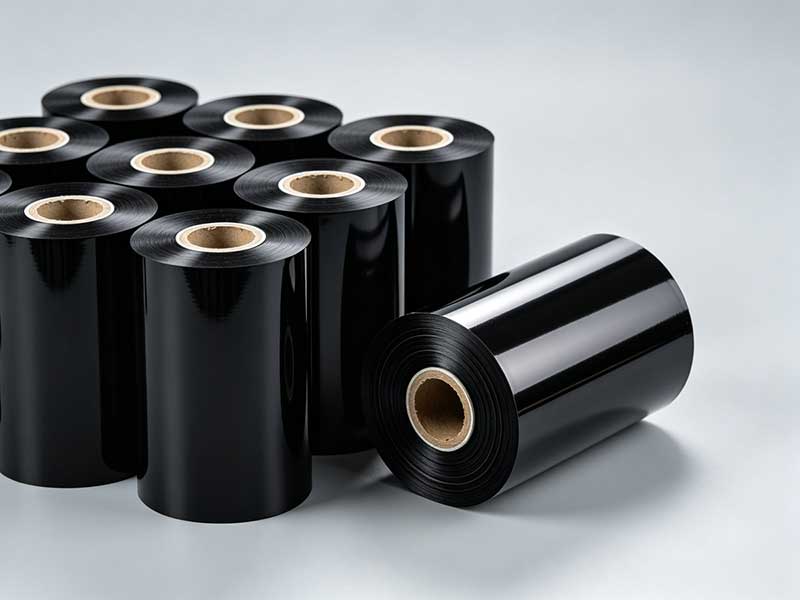
Die Spannungsregelung ist das Grundprinzip für präzises Schneiden. Das Farbbandsubstrat ist extrem dünn und dehnungsempfindlich. Bei zu hoher Spannung dehnt sich die PET-Basisfolie plastisch aus, was zu Mikrorissen in der Farbschicht führt. Im Gebrauch kommt es dann zu Pulverablagerungen und Verschmutzungen des Druckkopfs. Ist die Spannung hingegen zu niedrig, lockert sich die Wicklung, die Luft zwischen den Lagen kann nicht entweichen, und die Stirnfläche wird instabil. Eine weitere Herausforderung ist die Konizitätskontrolle: Nimmt der Wicklungsdurchmesser zu, wird die äußere Lage nach innen komprimiert und bildet eine versetzte Schichtung („Gänseblümchenkern“), wenn die Spannung nicht gemäß der voreingestellten Kurve abnimmt. Normen fordern üblicherweise, dass Spannungsschwankungen beim Beschleunigen und Abbremsen innerhalb von ±1,5 % liegen. Die Konizitätsfunktion muss zudem sicherstellen, dass die fertige Produktspule einen gleichmäßigen Verlauf von der Achse zum äußeren Kreis aufweist, mit einem „harten Inneren, weichen Äußeren“. In der Praxis liegt der Referenzbereich für die Wickelspannung von 10 mm breiten Kohlenstoffband-Teststreifen bei etwa 3 bis 5 N, die genauen Werte müssen jedoch maschinenspezifisch anhand der Substratdicke und der Tinteneigenschaften kalibriert werden.
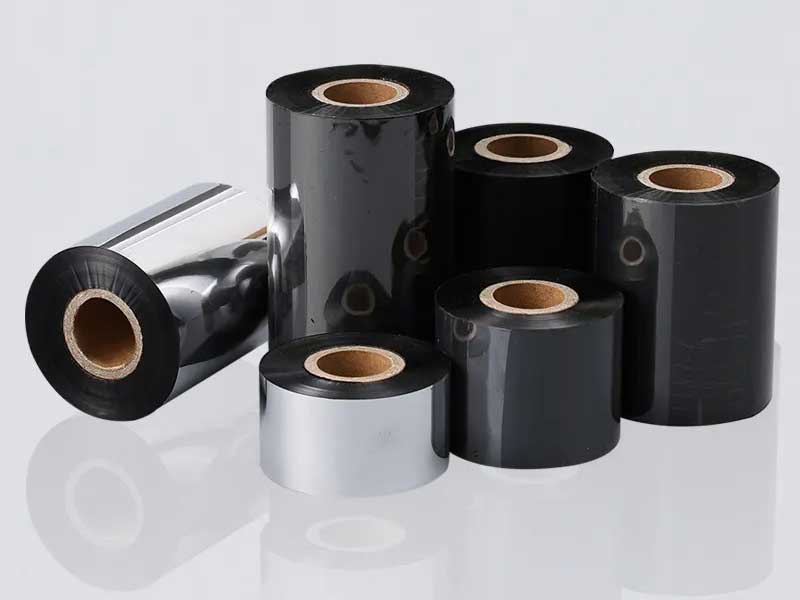
Die mechanische geometrische Genauigkeit stellt die physikalische Obergrenze der Genauigkeit dar.Bei der statischen Abnahme muss die Rahmenebenheit ≤ 0,1 mm/m betragen, und der Parallelitätsfehler zwischen Führungsrolle und Spindel sollte innerhalb von ± 0,05 mm liegen. Dieser Wert ist nicht anspruchsvoll, da bereits geringfügige Abweichungen zu seitlichen Kräften auf dem Band während des Betriebs führen. Das Ausrichtungssystem kann lediglich Fehlausrichtungen korrigieren, nicht aber deren Ursache beseitigen. Ebenso kritisch ist der Abstand zwischen Aufwickelwelle und Kern: Überschreitet der Abstand 0,5 mm, weist der Kern während der Rotation periodische Exzentrizität auf, wodurch die Stirnfläche regelmäßig schwingt. Selbst bei perfekter Spannungskurve ist eine gleichmäßige Spannung nicht möglich. Die Druckrolle wird oft unterschätzt; ist der Druck an beiden Enden ungleichmäßig oder verläuft die Achse nicht parallel zur Wickelwelle, entsteht mit jeder Umdrehung ein axialer Schub, der das Band in Breitenrichtung hin und her bewegt. Überprüfen Sie den Abstand zwischen den beiden Enden der Druckrolle und der Wickelwelle mithilfe von Fühlerlehren. Der Fehler sollte innerhalb von 0,05 mm/m liegen, und die Härte des Gummis sollte Shore A 60 bis 70 Grad betragen.

Werkzeugstatus und Korrekturreaktion bestimmen die dynamische Stabilität der GenauigkeitDie Überlappung der oberen und unteren Klingen beim Rundklingenschneiden muss präzise eingestellt sein. Der empfohlene Abstand des Farbbandmaterials beträgt 0,01 bis 0,03 mm: Ein zu großer Abstand führt zu Einkerbungen und Graten, ein zu kleiner Abstand verursacht ebenfalls Einkerbungen und Grate; ein zu kleiner Abstand führt zu unsauberen Schnittkanten. Dieses „verdrehte“ Band wird sich beim Aufwickeln zwangsläufig verziehen. Stumpfe Messer bergen die Gefahr, dass sie das Material eher quetschen als schneiden. Die Schnittkante wird als Riss sichtbar, und Grate kratzen während des Druckvorgangs wie Miniatursägeblätter am Druckkopf. Das Korrektursystem übernimmt die Echtzeitkorrektur. Nachdem der fotoelektrische oder CCD-Sensor die Kantenposition erfasst hat, steuert er den Aktor mit einer Reaktionszeit von ≤ 0,3 Sekunden und einer Genauigkeit von ± 1 mm an. Wichtig: Die Linse des Korrektursensors kann leicht durch Toner verschmutzen und ausfallen; daher ist die regelmäßige Reinigung unerlässlich, um die Genauigkeit zu gewährleisten.
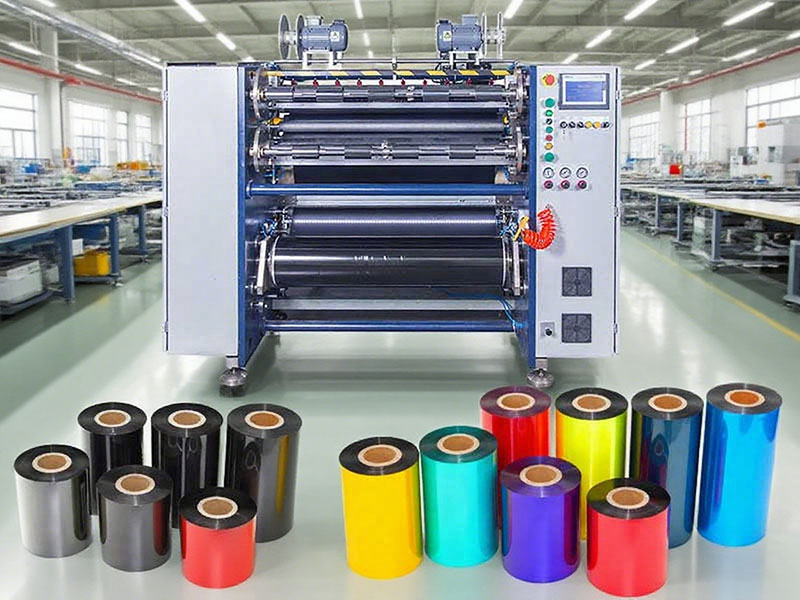
Geschwindigkeit und Präzision in Einklang zu bringen, ist eine Kunst des Abwägens.Höhere Schnittgeschwindigkeiten sind nicht immer von Vorteil. Messdaten zeigen, dass bei einem Geschwindigkeitsgradienten von 150 m/min bis 550 m/min die Ausbeute an fertigen Produkten von 97,2 % auf 88,0 % sinken kann, während der mittlere Geschwindigkeitsbereich von 250 bis 350 m/min oft die optimale Zone mit der höchsten Ausbeute darstellt. Bei niedrigen Geschwindigkeiten kann das Spannungssystem nichtlinear reagieren, und die Gleichmäßigkeit der Schnittfläche kann sich sogar verschlechtern. Bei hohen Geschwindigkeiten verstärken sich die mechanischen Vibrationen, was zu häufigen Kollisionen zwischen Klinge und Substrat und damit zu gezackten Schnittkanten führt. Reibungswärme kann sogar niedrigschmelzende, wachsbasierte Druckfarben schmelzen und die Schneidkante verunreinigen. Das bedeutet, dass bei der Optimierung der Kapazität Kompromisse bei der Schnittpräzision unweigerlich notwendig sind; ein angemessener Prozessbereich ist auf dem Papier wichtiger als die höchste Geschwindigkeit.
Zusammenfassend lässt sich die Analyse der Bandschneidegenauigkeit nicht auf eine einzige Parametertabelle reduzieren. Hinter einer Breitentoleranz von ± 0,1 mm verbirgt sich die präzise Führung mikrometerdünner Schichten durch einen geschlossenen Spannungsregelkreis, die anspruchsvolle Aufrechterhaltung der Parallelität der Führungsrollen unter thermischer Verformung und mechanischer Vibration, die Materialwissenschaft, die die Klingen auch nach Hunderttausenden von Schnitten scharf hält, und die Zuverlässigkeit von Korrektursensoren, die in staubigen Umgebungen kontinuierlich die Schnittkantenpositionen bestimmen. Für Bandverarbeiter ist es daher weitaus sinnvoller, für jede Anlage eine Art „Parameter-Dokumentation“ anzulegen, in der Spannungsbereich, Werkzeugverschleißzyklus sowie Temperatur und Luftfeuchtigkeit der Umgebung für verschiedene Chargen von Mutterrollen erfasst werden, als sich blind auf eine einzige Aussage zur „hohen Präzision“ zu verlassen. Schneidgenauigkeit ist kein Zustand, den man kaufen kann; sie muss eingestellt und aufrechterhalten werden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



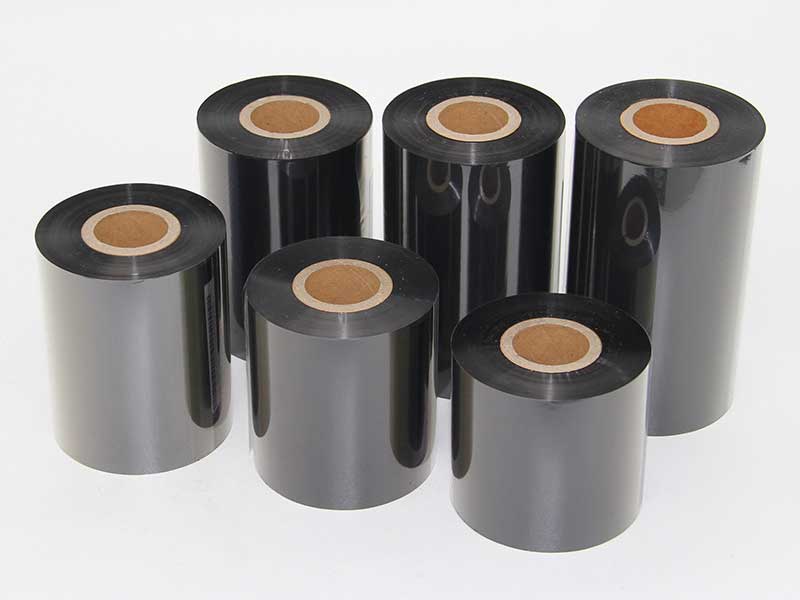
 Bandschneidemaschine
 Barcode-Bandschneidemaschine
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS5 PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS8 H PLUS
 Automatischer Thermotransfer-Farbbandschneider RSDS6 PLUS
 Kartendruckband-Aufwickler
 Halbautomatischer Thermotransfer-Farbbandschneider RSDS1 PLUS
 Kartendruckbandschneider






