Der häufigste Fehler bei der Auswahl einer Heißprägefolienschneidemaschine ist die Fokussierung auf „Maximalgeschwindigkeit“ und „Preis“. Eine Maschine mit einer Nenngeschwindigkeit von 500 m/min erreicht im praktischen Betrieb möglicherweise nicht einmal 200 m/min, wenn das Spannungsregelungssystem nicht den Standards entspricht. Eine Maschine, die über 100.000 Yuan günstiger ist, weist eine um einen halben Faden geringere Schnittgenauigkeit auf, und der jährliche Folienverlust übersteigt die Preisdifferenz deutlich.
Die Heißprägefolie ist nur 4–30 µm dick, dünn, spröde und extrem spannungsempfindlich. Herkömmliche Schneidemaschinen können leichte Kantenfehler und Fehlausrichtungen verursachen, im schlimmsten Fall muss die gesamte Rolle verworfen werden. Entscheidend für die Auswahl der richtigen Maschine ist das Verständnis der drei Parameter, die die Schneidqualität maßgeblich bestimmen: Schneidgenauigkeit, Spannungsregelung und Werkzeugsystem.
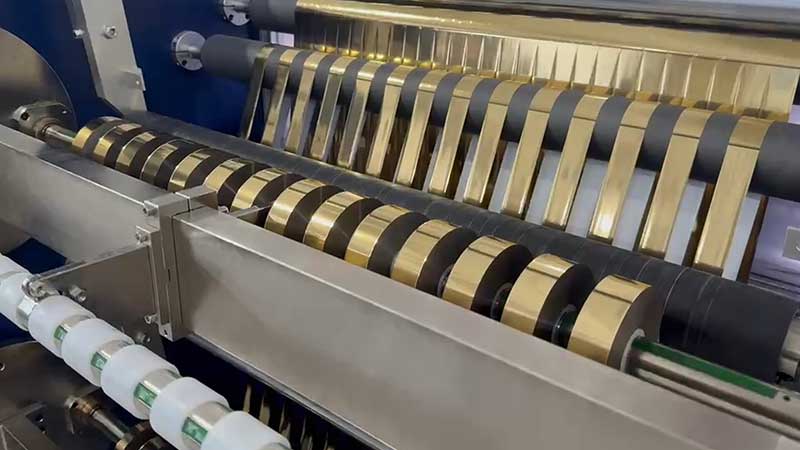
Parameter 1: Schnittgenauigkeit – bestimmt die untere Grenze der Warmumformpassung
Die Schnittgenauigkeit ist eine zwingende Anforderung und darf nicht beeinträchtigt werden. Bei herkömmlichen Heißprägeprodukten ist eine Abweichung von etwa 0,3 mm zulässig. Im Bereich hochwertiger Verpackungen, Zigarettenpackungen und Luxusmarken muss die Schnittgenauigkeit jedoch innerhalb von ±0,1 mm liegen, und einige High-End-Modelle erreichen sogar ±0,05 mm. Wird diese Präzision nicht eingehalten, kann es beim Heißprägen zu Fehlausrichtungen und Weißlichtbildung kommen, wodurch die gesamte Produktcharge verworfen werden muss.
Was garantiert Genauigkeit? Zwei wichtige Punkte:
Unabhängig davon, ob das Antriebssystem servobasiert ist. Servomotorantriebe reagieren schneller und genauer als herkömmliche Frequenzumrichter, und in Kombination mit mikrometergenau verstellbaren Werkzeughaltern landet jedes Sägeblatt in seiner vorgesehenen Position.
Ist das Gehäuse ausreichend steif? Gehäuse aus hochsteifem Gusseisen oder legiertem Stahl absorbieren Vibrationen bei hohen Drehzahlen effektiv. Sobald der Rundlauf der Sägewelle 0,02 mm überschreitet, schwankt die Schnitttiefe und -fläche, was zu ungleichmäßigen Schnittkanten führt. Beim Kauf können Sie die Verwendung einer Messuhr zur Überprüfung des Rundlaufs der Sägewelle anfordern – Geräte mit starkem Nachschwingen weisen bei hohen Drehzahlen zwangsläufig Genauigkeitsabweichungen auf.
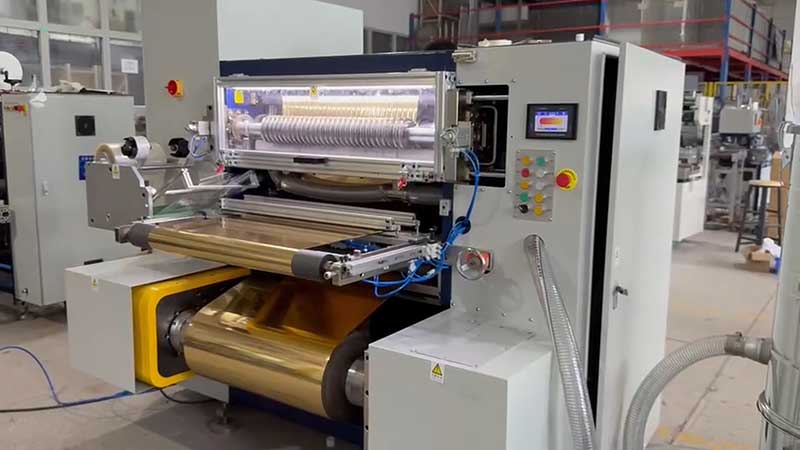
Parameter 2: Spannungsregelung – Die „Lebensader“ des Schneidens dünner Materialien
Das Basismaterial für Heißprägefolie ist PET-Folie mit einer Dicke von 12 µm – dünner als ein Haar. Ist die Spannung etwas zu hoch, kann sich die Folie dehnen und verformen, was zu ungenauen Passungen beim Heißprägen führt. Ist die Spannung hingegen etwas zu niedrig, kann sie sich einrollen, Falten werfen oder aus dem Gleichgewicht geraten. Über 90 % der Probleme mit Schnittgröße und Ausrichtung der Stirnflächen sind auf die unzureichende Spannungsregelung zurückzuführen.
Um die Qualität eines Spannsystems zu beurteilen, betrachten Sie drei Konfigurationen:
Ob es sich um eine vollständig geschlossene Servoregelung handelt oder nicht: Die Reaktion der offenen Regelung verzögert sich, was zu großen Spannungsschwankungen beim Beschleunigen und Bremsen führt. Das vollständig geschlossene System nutzt Sensoren für Echtzeit-Rückmeldung und dynamische Anpassung und hält die Spannungsschwankungen innerhalb von 3 % des Sollwerts.
Ob eine Kegelspannungstechnologie verfügbar ist, hängt von der Verfügbarkeit ab. Mit zunehmendem Wickeldurchmesser muss die Spannung proportional abnehmen; andernfalls kann die äußere Schicht durch die innere Schicht verdrängt werden, was zu einem Ablösen oder Verkleben der Aluminiumschicht führen kann. Bei Heißprägefolien ist die Kegelspannungstechnologie die Kerntechnologie zur Vermeidung von Verformungen der fertigen Rollen.
Ob die Aufwickelwelle eine Gleitwelle oder eine Luftausdehnungswelle verwendet, ist entscheidend. Beim gleichzeitigen Wickeln mehrerer Spindeln können bereits geringe Dickenunterschiede der Kerne zu ungleichmäßiger Spannung führen. Die Gleitwelle ermöglicht es jeder Wickelstation, sich unabhängig zu verschieben und einzustellen, wodurch das Problem der ungleichmäßigen Spannung zwischen Innen und Außen gelöst wird.
Wenn ein Gerät nur die "Maximalgeschwindigkeit" angibt, aber die Genauigkeit der Spannungsregelung und die Konizitätskurve ignoriert, kann man im Grunde davon ausgehen, dass es die Heißprägefolie nicht versteht.
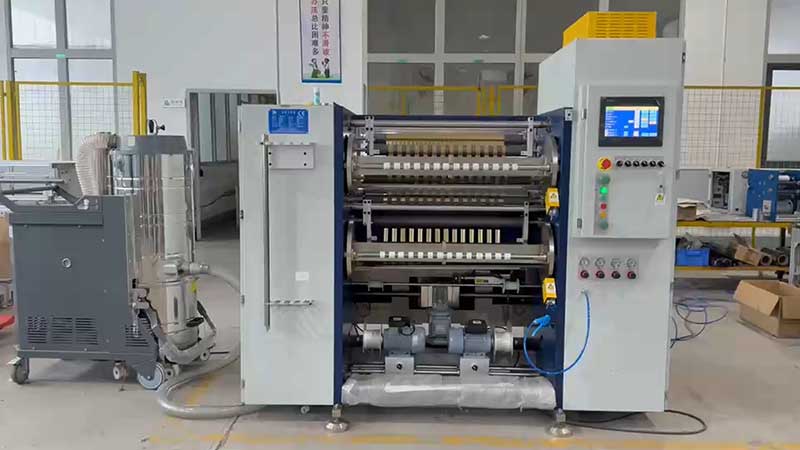
Parameter 3: Werkzeugsystem – der entscheidende Faktor für die Schnittqualität
Die Heißprägefolie besitzt eine Klebeschicht auf der Oberfläche. Herkömmliche Klingen verkleben und stumpfen nach längerem Gebrauch, wodurch die Schnittkanten nicht mehr sauber geschnitten, sondern auseinandergedrückt werden. Dies führt unweigerlich zu Graten und Folienstaub. Grate treten unter dem Druck der Heißprägung direkt als „goldene Kantenfehler“ hervor, während sich auf der Folienoberfläche abgesetzter Aluminiumstaub zu „goldenen Prägeflecken“ entwickelt.
Wie man ein Werkzeugsystem auswählt:
Vorzugsweise wird mit einem Kreisscheibenmesser geschnitten. Die oberen und unteren Scheibenmesser werden geschert, die Schnittfläche ist glatt und gratfrei, die Messer haben eine lange Lebensdauer und eignen sich für Hochgeschwindigkeitsschneiden (≥ 300 m/min). Flachmesser (Rasierklingen) neigen zu Verschleiß, was zu Schnittausfällen oder Ausfransungen führen kann.
Für die Werkzeuge eignen sich Hartmetall- oder Diamantbeschichtungen. Diese beiden Materialien zeichnen sich durch eine lange Lebensdauer aus und neigen nicht zu Verklebungen, sodass die Schneiden hochglanzpoliert werden müssen. Der Spalt und die Überlappung zwischen Ober- und Unterschneideblatt müssen präzise einstellbar sein – ist der Spalt zu groß, ist kein Schnitt möglich; ist er zu klein, beschleunigt dies den Verschleiß.
Besonderes Augenmerk liegt auf der Staubentfernung und der Beseitigung statischer Aufladung. Beim Schneidprozess entstehen feine Aluminium- und Kunststoffpartikel, daher ist ein Staubentfernungssystem erforderlich, das Kontakt- (Staubwalze) und berührungslose Verfahren (Ionen-Luftmesser) kombiniert. An den Spulenaustrittspunkten sind Antistatikstäbe installiert, um zu verhindern, dass Staub durch statische Aufladung in die Spule gelangt.
Betrachtet man alle drei Parameter, so weisen sie im Grunde auf dasselbe Prinzip hin: Die Heißprägefolienschneidemaschine ist keine Universalmaschine, sondern eine Spezialmaschine. Die Verwendung der Standards herkömmlicher Folienschneidemaschinen spart zwar die Anschaffungskosten, führt aber zu Mehrkosten durch Materialausschuss und Ausfallzeiten.
Praktischer Tipp zur Auswahl: Bringen Sie Ihre übliche Heißprägefolien-Masterrolle mit und schneiden Sie vor Ort testweise eine Rolle zu. Prüfen Sie, ob die Stirnfläche spiegelglatt ist, untersuchen Sie die Schnittkante mit einer starken Lupe auf Mikrorisse und beobachten Sie, ob die Spannung beim Beschleunigen und Abbremsen konstant bleibt. Egal wie gut die Spezifikationen sind, schneiden Sie die Folie doch einfach mal zu einer Rolle und testen Sie die Ergebnisse.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






