Heißprägefolie ist ein hochwertiges Dekorationsmaterial, und der Schneidevorgang ist ein entscheidender Schritt zwischen der Beschaffung der Masterrolle und der Ausbeute beim nachfolgenden Prägeprozess. Eine schlecht geschnittene Rolle – sei es aufgrund von Graten, Kantenabweichungen oder ungleichmäßiger Spannung – kann zu „Goldstaub“, Folienbruch und Produktionsstillständen bei Hochgeschwindigkeitsprägungen führen. Für ausländische Verarbeiter, Etikettendruckereien und Verpackungsunternehmen, die eine Heißprägefolienschneidemaschine beschaffen, spielen daher weit mehr Faktoren als nur die angegebene Geschwindigkeit oder der Preis eine Rolle. Dieser Artikel erläutert die technischen Kriterien, die die Schneidqualität bestimmen, die Fehlermuster, die Schwächen der Anlagen aufdecken, und die Kriterien für die Lieferantenbewertung, die Ihre Investition schützen.

Warum die Schnittqualität die Stanzausbeute bestimmt
Die Branchenfloskel „drei Teile Prägen, sieben Teile Schneiden“ beschreibt eine Realität, die viele Anwender erst nach der Installation erkennen. Heißprägefolien sind typischerweise 4 bis 30 µm dick und bestehen aus einer PET-Basisfolie, einer Trennschicht, einer Farbschicht, einer Aluminiumschicht und einer Klebeschicht. Bei diesen Materialstärken reagiert das Material extrem empfindlich auf Spannungsschwankungen und den Kontakt mit dem Schneidmesser.
Wenn beim Schneiden Grate oder Metallstaub entstehen, werden diese Defekte in nachgelagerte Produktionsprozesse übertragen. Beim Hochgeschwindigkeits-Heißprägen können Grate zu unvollständiger Materialübertragung führen, während Folienstaub das Prägewerkzeug verunreinigt und ungeplante Reinigungsstopps erforderlich macht. Kantenabweichungen – bei denen die Schneidwalze ein turmartiges oder glockenförmiges Profil aufweist – führen zu Fehlausrichtungen in automatischen Zuführsystemen, was Materialverschwendung und eine geringere Registergenauigkeit zur Folge hat. Für Betriebe, die Luxusverpackungen, Tabaketiketten oder Sicherheitshologramme herstellen, wo Breitentoleranzen innerhalb von ±0,1 mm liegen müssen, wird die Schneidemaschine zu einem entscheidenden Faktor für die Ausbeute und nicht nur zu einer Nebenmaschine.

Kernparameter, die leistungsfähige Maschinen von kompromittierten Maschinen unterscheiden
Schneidgenauigkeit und Kantenqualität
Statische Genauigkeitsangaben in Broschüren sind ohne dynamische Überprüfung wenig aussagekräftig. Eine Schneidemaschine mit einer Toleranz von ±0,1 mm muss diese Toleranz bei Beschleunigung, Verzögerung und Rollenwechsel einhalten. Zwei mechanische Grundlagen sind dabei entscheidend: der Rundlauf der Messerwelle, der innerhalb von 0,02 mm liegen sollte, und das Ansprechverhalten der Bahnführung, bei dem Ultraschallsensoren auf reflektierenden oder holografischen Folien fotoelektrischen Sensoren überlegen sind.
Für die Schnittqualität ist das Schneidverfahren entscheidend. Das Rotationsscherenverfahren, bei dem sich obere und untere Kreismesser überlappen und wie eine Schere rotieren, ist nach wie vor Standard beim Heißprägen von Folien. Das alternative Flachmesser-Stauchschnittverfahren neigt dazu, Druckstellen zu hinterlassen und beschleunigt den Klingenverschleiß beim Durchtrennen von Aluminiumschichten. Daher eignet es sich nur für dickere Folien oder sehr kleine Testchargen. Bei der Auswahl eines Rotationsscherensystems ist darauf zu achten, dass der seitliche Abstand zwischen den Messern etwa 5–10 % der Foliendicke beträgt, typischerweise 0,02–0,05 mm, und dass die Messer aus Hartmetall oder diamantbeschichtet und nicht aus unlegiertem Kohlenstoffstahl bestehen.
Spannungsregelung: Die nicht verhandelbare Spezifikation
Eine 12 µm dünne PET-Basisfolie ist dünner als ein menschliches Haar. Bereits eine leicht zu hohe Spannung dehnt sie; zu geringe Spannung führt zu Faltenbildung und seitlicher Abweichung. Bremssysteme mit offenem Regelkreis oder Magnetpartikelbremsen reagieren bei Geschwindigkeitsänderungen zu langsam, wodurch Rollen entstehen, die innen straff und außen locker sind. Im Gegensatz dazu passt die Servospannungsregelung mit geschlossenem Regelkreis die Spannung in Echtzeit mit einer Reaktionszeit im Millisekundenbereich an und hält Spannungsschwankungen in ausgereiften Systemen innerhalb von ±0,5 N.
Ebenso wichtig ist die Konusspannung. Mit zunehmendem Aufwickeldurchmesser komprimiert eine konstante Spannung die inneren Lagen, wodurch Klebstoffübertragung oder Verstopfungen entstehen können. Eine Konusspannungsfunktion reduziert die Spannung gemäß einer voreingestellten Kurve – typischerweise in Schritten von 15 % bis 25 % –, sodass die fertige Rolle gleichmäßig vom Kern bis zur Oberfläche aufgewickelt bleibt. Praxisdaten von Geräteherstellern zeigen, dass diese Funktion den Ausschuss durch Kantenversatz um 40 % bis 60 % reduzieren kann. Beim mehrspurigen Schmalschnitt verhindert eine Schiebewelle mit unabhängiger Stationseinstellung, dass einzelne Streifen aufgrund geringfügiger Dickenabweichungen mit unterschiedlichen Spannungen aufgewickelt werden.
Geschwindigkeitsbewertungen und die Realität bei kleinen Chargen
Nenngeschwindigkeiten von 300–500 m/min werden in vielen Datenblättern angegeben, entscheidend ist jedoch die stabile Betriebsgeschwindigkeit unter Produktionsbedingungen. Hochgeschwindigkeitsbetrieb erfordert exponentiell höhere Steifigkeit, Spannungsreaktion und Bahnführungsgenauigkeit; eine Maschine, die über ihren stabilen Betriebsbereich hinaus beansprucht wird, führt zu häufigen Stillstandszeiten und Ausschuss. Für Verarbeiter, die sich den Marktrealitäten von 2026 stellen müssen – in denen sich die Auftragsspezifikationen vervielfacht und die Losgrößen auf Hunderte oder sogar Dutzende Meter gesunken sind –, ist die Umrüstgeschwindigkeit genauso wichtig wie der maximale Durchsatz. Wenn eine Spezifikationsänderung mehr als eine halbe Stunde Stillstandzeit erfordert, können Kleinserienaufträge unabhängig von der Maschinengeschwindigkeit im Betrieb keinen Gewinn abwerfen.

Fehlermuster, die Schwächen der Ausrüstung aufdecken
Die drei häufigsten Fehler bei Längsteilanlagen – Gratbildung, Kantenabweichung und Folienbruch – treten nicht zufällig auf. Sie folgen vorhersehbaren Kettenreaktionen, die direkt auf Konstruktions- oder Wartungsmängel hinweisen.
KlettenDie Ursache liegt meist im Zustand der Klinge: Abgenutzte oder beschädigte Kanten reißen statt zu schneiden und erzeugen so fadenförmige Defekte. Aber auch Spannungsinstabilität, statische Aufladung und verschmutzte Walzen tragen dazu bei. Heißprägefolie erzeugt bei der Reibung mit hoher Geschwindigkeit leicht statische Elektrizität. Ohne geerdete Entladungsleisten oder ionisierte Luftdüsen vor und nach dem Schneidwerkzeug haftet Folienpulver an den Kanten und bildet Grate.
KantenabweichungTypischerweise beginnt es mit dem Bahnführungssensor. Staub oder Folienfragmente auf einer Ultraschall- oder fotoelektrischen Sonde führen zu einer „Blindheit“, wodurch das Korrektursystem seinen Referenzwert verliert. Die Parallelität der Führungswalzen – die Toleranz sollte ≤ 0,2 mm/m betragen – und das axiale Spiel der Messerwelle (≤ 0,03 mm) sind sekundäre mechanische Prüfungen. Eine Schneidemaschine, die erst nach stundenlangem Betrieb Abweichungen zeigt, signalisiert, dass ihre Sensor- und Korrekturarchitektur nicht ausreichend gegen die Umgebungsbedingungen abgedichtet ist.
FolienbruchHier gilt eine andere Logik. Eine stumpfe Klinge schneidet nicht mehr, sondern reißt und erzeugt dabei Mikrorisse an der Schneide, die sich unter Spannung ausbreiten, bis die Folie reißt. Die Überlappung zwischen Ober- und Unterklinge, üblicherweise 0,05–0,1 mm, muss unbedingt eingehalten werden; sowohl zu hoher als auch zu niedriger Druck beschleunigen den Bruch. Schleifende Führungsrollenlager oder Rollenoberflächen mit Klebstoffablagerungen erzeugen lokale Spannungsspitzen, die dünne Folien zum Reißen bringen.
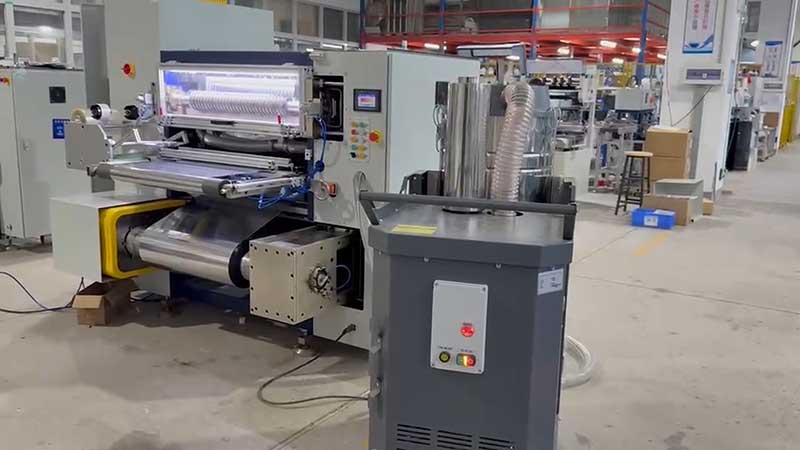
Lieferantenbewertung über das Datenblatt hinaus: Lieferantenbewertung über das Datenblatt hinaus.
Eine Heißprägefolienschneidemaschine ist keine Massenware. Dieselben Nennparameter können eine sehr unterschiedliche Verarbeitungsqualität bedeuten, und das Anwendungswissen des Lieferanten ist oft genauso wichtig wie die Maschine selbst.
Fordern Sie einen MaterialprozessBringen Sie Ihre dünnste und empfindlichste Folie – Laserfolie oder Hologrammfolie, falls Sie diese verwenden – zum Lieferanten oder fordern Sie eine Videoprüfung mit Ihrem Material an. Messen Sie die Breitenabweichung mit einem Messschieber an mehreren Stellen entlang einer mindestens 500 Meter langen, durchgehenden Strecke und prüfen Sie die Endflächen mit einer Lupe auf Grate und Lagenausrichtung. Statische Genauigkeitsangaben aus einer Broschüre halten dem Kontakt mit realem Material nicht stand.
Überprüfen Sie die SpannungsarchitekturFragen Sie gezielt nach, ob das System eine Servoregelung mit geschlossenem Regelkreis oder eine Alternative mit offenem Regelkreis nutzt. Erfragen Sie den Einstellbereich der Kegelspannung und vergewissern Sie sich, dass die einzelnen Aufwickelstationen an der Gleitwelle unabhängig voneinander einstellbar sind. Ein Lieferant, der diese Details nicht anwendungsbezogen erklären kann, ist wahrscheinlich eher im Montagebereich als in der Entwicklung tätig.
Beurteilen Sie die Realität von Service und Ersatzteilen.Klingen, Führungsrollen und Spannungssensoren sind Verbrauchsmaterialien. Klären Sie die Lieferzeiten für Ersatzklingen, ob der Lieferant diese regional vorrätig hat und ob technische Dokumentation und Fernwartung in Ihrer Sprache verfügbar sind. Für Käufer in Südostasien, dem Nahen Osten oder Lateinamerika kann eine lokale Servicepräsenz oder ein reaktionsschneller regionaler Partner den entscheidenden Unterschied zwischen einem Tag Ausfallzeit und einem Monat Wartezeit ausmachen.
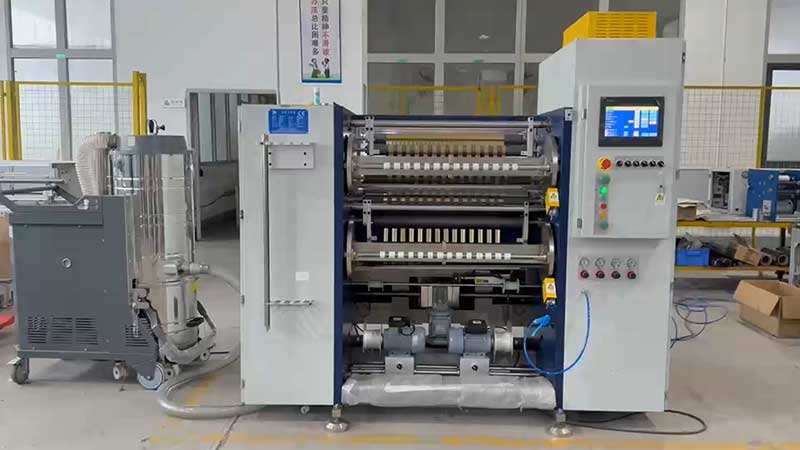
Die Maschine an Ihre Produktionsrealität anpassen
Bevor Sie Angebote anfordern, klären Sie drei interne Variablen, die die Auswahl schnell eingrenzen werden.
MaterialmischungGewöhnliche Goldfolie, Laserfolie und Pigmentfolie verhalten sich in der Schneidzone unterschiedlich. Laser- und Hologrammfolien weisen metallisierte oder gitterartige Strukturen auf, die durch Mikrovibrationen zerkratzt werden können; ihre Funktionsschichten erfordern härtere Klingen und oberflächenbehandelte Führungsrollen. Wenn Ihr Produktportfolio diese empfindlichen Materialien umfasst, sollten Sie Maschinen mit nachgewiesener Erfahrung in diesem Segment priorisieren.
Breite und Chargenprofil.Die Breite von Masterwalzen liegt üblicherweise zwischen 400 und 1400 mm, und die fertigen Schnittbreiten können für Etikettenanwendungen wie Zigaretten oder Spirituosen bis auf 20 mm reduziert werden. Wenn Ihre Aufträge eher in Richtung schmalerer Schnittbreiten und kleinerer Losgrößen gehen, sind die Ergonomie beim Umrüsten und die Stabilität bei niedrigen Drehzahlen wichtiger als eine Höchstgeschwindigkeit von 400 m/min, die Sie selten erreichen werden.
Nachgelagerte AutomatisierungWerden die geschnittenen Walzen für manuelle Stanzpressen oder für Hochgeschwindigkeits-Automatikanlagen mit engen Registerfenstern verwendet? Letztere erfordern engere Breitentoleranzen, sauberere Kanten und eine gleichmäßigere Wickeldichte. Teilen Sie dies dem Lieferanten mit; eine für allgemeine Schneidarbeiten konfigurierte Maschine benötigt möglicherweise Spezifikationsverbesserungen im Spannungs- und Führungsbereich, um die Anforderungen der automatischen Zuführung zu erfüllen.
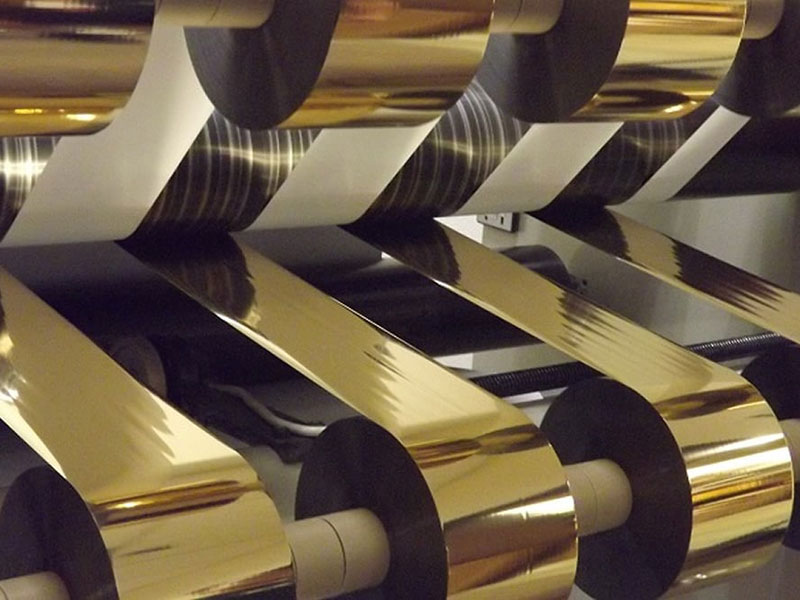
Abschluss
Die Auswahl einer Heißprägefolienschneidemaschine erfordert die Abstimmung von mechanischer Präzision und Materialempfindlichkeit. Die entscheidenden Parameter – geschlossene Zugkraftregelung, Rotationsschergeometrie, dynamische Breitentoleranz und Umrüstgeschwindigkeit – stehen nicht im Vordergrund günstiger Angebote. Für ausländische Käufer empfiehlt es sich, mit eigenem Material zu testen, die Zugkraft und die Führungsarchitektur genau zu prüfen, anstatt sich auf die angegebenen Geschwindigkeiten zu verlassen, und die regionale Unterstützung des Anbieters genauso sorgfältig zu bewerten wie die Maschinenspezifikationen. Eine Schneidemaschine, die über eine volle Schicht eine Zugkraftstabilität von ±0,1 mm und ±0,5 N gewährleistet, amortisiert sich durch weniger Folienabfall und unterbrechungsfreien Prägebetrieb um ein Vielfaches.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






