Die Schwierigkeit beim Bedienen der Heißprägefolien-Schneidemaschine liegt nicht im Einschalten, sondern im gleichmäßigen Schneiden, sauberen Auffangen und Vermeiden von Graten. Heißprägefolie hat ein dünnes Trägermaterial und eine spröde Beschichtung, wodurch sie sehr empfindlich auf Spannung, Schneidwerkzeuge und statische Elektrizität reagiert. Die Verwendung eines anderen Folienmaterials für dieselbe Maschine kann eine völlig andere Parameterlogik erfordern. Im Folgenden werden zwei Aspekte behandelt: praktische Schritte und wichtige Techniken, die sowohl für Einsteiger als auch für die Vorhersage und Behebung häufiger Probleme geeignet sind.
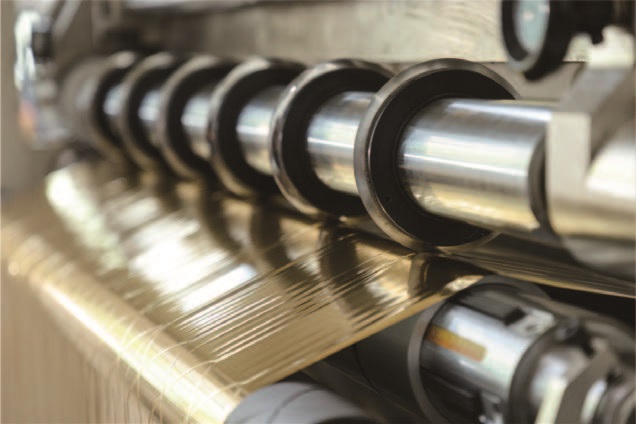
1. „Veto“ vor dem Start: Sicherheits- und Statusbestätigung
In den Betriebsnormen für Schneidemaschinen hat die Sicherheit oberste Priorität. Die Heißprägefolienschneidemaschine verfügt über mehrere Greifstellen und schnell rotierende Teile; das Bedienen der rotierenden Welle mit Handschuhen ist strengstens verboten. Lange Haare müssen unter der Kopfbedeckung versteckt und die Ärmelbündchen fest zusammengebunden werden. Dies ist keine bloße Formalität – die Folie ist extrem dünn, und sobald sich Handschuhe oder Kleidung darin verfangen, bleibt oft keine Zeit mehr für ein abruptes Anhalten.
Die Überprüfung des Gerätestatus konzentriert sich auf drei Punkte: Werkzeuge, Luftdruck und Not-Aus. Prüfen Sie die Schneidkanten von Rund- oder Flachmessern auf Ausbrüche; selbst kleinste Späne können sich bei hohen Drehzahlen zu periodischen Graten oder Folienbrüchen entwickeln. Der Luftdruck im Luftkanal sollte üblicherweise 0,5–0,7 MPa betragen. Unzureichender Luftdruck führt zu einer unzureichenden Spannkraft im Spannfutter und damit zu einer Bewegung der Spindel während des Betriebs. Betätigen Sie den Not-Aus-Schalter einmal, um sicherzustellen, dass der Hauptantrieb betriebsbereit ist.
2. Zuführung und Filmdurchdringung: Der Weg ist wichtiger als die Kraft
Der Kern des Materials ist die Zentrierung. Nach dem Aufsetzen der Walze auf die Spule muss das Spannfutter arretiert und die Zentriervorrichtung so eingestellt werden, dass die Mitte der Folienrolle mit der Mittellinie der Anlage übereinstimmt. Exzentrische Hauptwalzen zeigen bei niedrigen Drehzahlen keine Auffälligkeiten, aber mit zunehmender Drehzahl schwankt die Wickelspannung periodisch, was sich direkt in einer turmförmigen oder aufgeweiteten Abwickelfläche äußert.
Der Folieneinführungsweg variiert je nach Modell leicht, die allgemeine Reihenfolge ist jedoch: Abwickelführungsrolle → Spannungsmessrolle → Schneidmessergruppe → Aufwickelführungsrolle. Die Folie muss während der Folieneinführung flach gehalten werden und darf nicht verdreht oder gewendet werden. Die Materialspitze wird mit Klebeband flach am Wickelkernrohr fixiert; hierfür werden zwei bis drei Klebepunkte angebracht. Bei zu dickem Klebeband können sich während der ersten Wickelphase lokale Unebenheiten bilden, die sich nach dem Andrücken in die innere Lage nur schwer entfernen lassen.
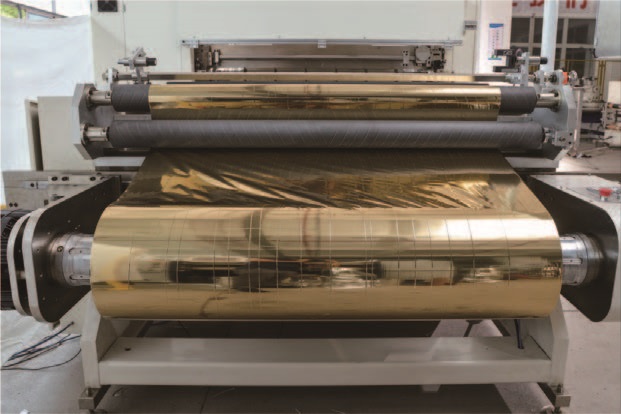
3. Parametereinstellungen: Spannung ist die Seele, Geschwindigkeit die Sicherheit
Bei der Parameterlogik des Heißprägefolienschneidens hat die Spannung Vorrang vor der Geschwindigkeit. Ein häufiger Fehler von Anfängern ist es, die maximale Geschwindigkeit auf dem Typenschild der Maschine zu übernehmen, ohne die passende Spannung und das Folienmaterial zu berücksichtigen.
Die Spannungseinstellung folgt dem Prinzip „klein vor groß, niedrig zuerst, dann schrittweise erhöhen“. Am Beispiel von gängiger dünner Heißprägefolie liegt der Referenzwert für die Wickelspannung zwischen 20 und 50 N, wobei die Feinabstimmung von der Dicke und Breite des Folienmaterials abhängt. Für präzisere Einstellungen sind die Materialeigenschaften zu beachten: Heißprägefolie auf PET-Basis weist eine höhere Zugfestigkeit und eine etwas höhere Spannung auf; Papierfolie neigt zu Dehnungsverformungen und muss mit geringer und konstanter Spannung betrieben werden; Transferfolie und Laserfolie reagieren sehr empfindlich auf Spannungsschwankungen, daher wird eine geschlossene Spannungsregelung empfohlen. Die Wickelspannung ist üblicherweise 10–15 % niedriger als die Sollspannung, und eine Verjüngung von 15–25 % wird eingestellt, um die durch den größeren Spulendurchmesser verursachte äußere Extrusion auszugleichen.
Es wird empfohlen, die Anfangsschneidegeschwindigkeit zwischen 30 und 50 Metern pro Minute zu halten. Der Zweck des Probeschneidens mit niedriger Geschwindigkeit besteht nicht in der Optimierung der Ausbeute, sondern darin, dem Bediener die Möglichkeit zu geben, den Schnitt zu überprüfen: Ist der Schnitt sauber? Sind ungewöhnliche Geräusche an der Sägewelle zu hören? Ist die Wickelkopffläche plan? Sobald alles in Ordnung ist, wird die Geschwindigkeit schrittweise erhöht, wobei jede Erhöhung 20 Meter pro Minute nicht überschreiten sollte.
Der Schnittabstand muss im Stillstand eingestellt werden. Der Klingenabstand beträgt üblicherweise 10–15 % der Folienstärke. Ist er zu gering, beschleunigt er den Verschleiß; ist er zu groß, kann das Werkzeug nicht schneiden und es entstehen Grate. Nach der Werkzeugeinstellung messen Sie mit einem Messschieber den Abstand zwischen den Werkzeughaltern und prüfen Sie mit einem Rüttelstab, ob sich die Werkzeugwelle verschoben hat.
4. Probeschnitt und Prüfung des ersten Stücks: Anhalten ist wichtiger als Weiterlaufen.
Die Probeschnittphase vor der eigentlichen Serienproduktion markiert die Grenze zwischen fachgerechter und ungenauer Arbeit. Nach 1–2 Metern Anlaufstrecke sofort anhalten und die Probe entnehmen, um drei Merkmale zu prüfen: Schnittbreite und Oberflächenbeschaffenheit.
Der Schnitt sollte sauber, frei von scharfen Graten und frei von Bürstenresten oder Aluminiumpulverablösung sein. Sollten Grate auftreten, ist die Überprüfung der Klingenschärfe und des Klingenspalts wichtiger als die sofortige Einstellung der Spannung – 90 % der plötzlich auftretenden Grate lassen sich durch einen Werkzeugwechsel beheben. Die Breite wird mit einem Messschieber gemessen, wobei die Abweichungen üblicherweise innerhalb von ±0,5 mm liegen. Die Oberflächenprüfung konzentriert sich auf die Kontrolle von Walzenabdrücken oder elektrostatischer Anhaftung von Folienspänen, die beim nachfolgenden Stanzen zu Verschmutzungen führen können.
Nach dem erfolgreichen Probeschnitt dürfen die Bediener ihre Arbeitsplätze während des ersten Walzenvorgangs nicht verlassen. Fehler beim Heißprägefolienschneiden treten häufig gehäuft in der Beschleunigungsphase auf: Änderungen des Spannungsgradienten, verzögerte Korrekturreaktion und erhöhte statische Aufladung – all dies verstärkt sich nach der Beschleunigung.
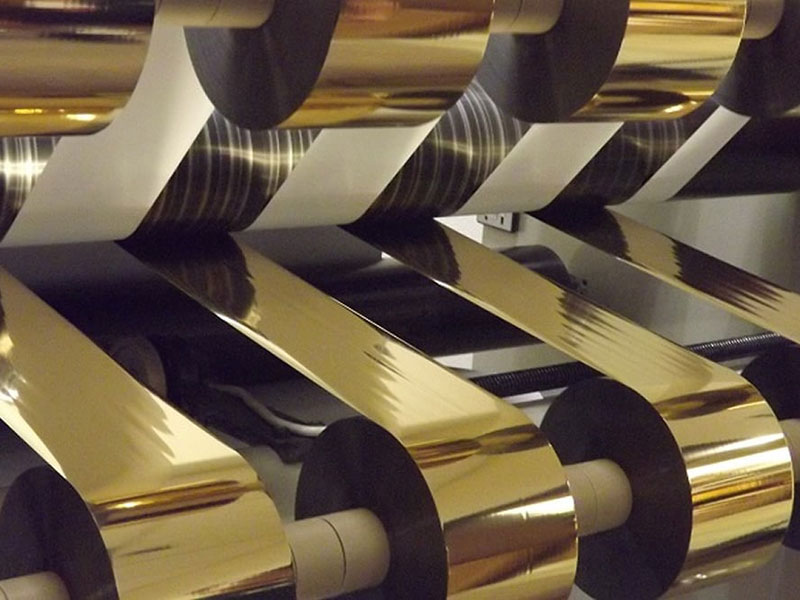
5. Schnelle Beurteilung und Bearbeitung von häufig auftretenden Problemen
Grate und Ausbrüche: Überprüfen Sie zunächst die Schneide. Untersuchen Sie die Klinge mit einer Lupe auf Ausbrüche. Fühlt sich die Klinge bei leichter Berührung stumpf an, muss sie ausgetauscht werden. Ist das Werkzeug in gutem Zustand, prüfen Sie, ob der Spalt zu groß ist. Es wird empfohlen, den Spalt für dünne Folien auf das 1,2- bis 1,5-Fache der Materialstärke einzustellen. Statische Elektrizität kann ebenfalls ein häufiges Problem darstellen. Die Installation von Ionisatoren vor und hinter dem Werkzeughalter kann dies deutlich verbessern.
Gebrochene Folie: Reißt regelmäßig an der Schneide, in der Regel aufgrund von zu hohem Messerdruck oder einer Kerbe an der Klinge, wodurch sich Mikrorisse am Schnitt bilden, die sich dann unter Spannung ausbreiten und zum Bruch führen; Bei zufälligen Folienbrüchen sollte vorrangig die Spannung verringert werden, um zu überprüfen, ob die Leistung der Magnetpulverbremse instabil ist.
Unebene Wickelstirnfläche: Zuerst sollte die häufigste Ursache – eine Verstopfung des Korrektursensors durch Folienreste – ausgeschlossen werden. Anschließend ist die Parallelität jeder Führungsrolle zu prüfen (Toleranz ≤ 0,5 mm/m). Sind Werkzeug und Korrektur in Ordnung, kann die Wickelkonusform schrittweise feinjustiert werden, um die meisten Stirnflächenprobleme in diesem Schritt zu beheben.
6. Zusammenfassung und tägliche Gewohnheiten
Beim Entladen vorsichtig auf die Ablage legen, um Beschädigungen der Rollenenden zu vermeiden. Zur einfachen Rückverfolgbarkeit mit Spezifikationen, Längenangaben und Datum beschriften. Nach jeder Schicht Aluminiumpulver und Klebstoffreste von Klingenhalter und Führungswalzen entfernen. Folienspäne sammeln sich an und können nachfolgende Folienoberflächen zerkratzen, wodurch versteckter Ausschuss entsteht.
Was die Unterschiede in der Bedienungsfertigkeit wirklich vergrößert, ist nicht die Anzahl der Parameter, die man sich merkt, sondern die Einhaltung einer bestimmten Reihenfolge: „Anhalten vor Beobachten, langsam vor schnell, Messer vor Spannung“. Qualitätsfehler beim Heißprägen von Folien werden selten durch eine einzige Ursache hervorgerufen: Grate führen zu Ablagerungen, Ablagerungen zu Fehlausrichtungen, und Fehlausrichtungen erhöhen den Verschleiß auf einer Seite – ein Teufelskreis entsteht. Um diesen zu durchbrechen, muss man immer beim ersten Schritt anhalten und ihn beseitigen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






