Die Heißprägefolienschneidemaschine befand sich lange in einer etwas unbefriedigenden Lage: Sie ist zwar ein unverzichtbarer Vorbereitungsschritt beim Heißprägen, steht aber selten im Mittelpunkt technischer Diskussionen. Lange Zeit beschränkten sich die Erwartungen der Industrie an Schneidemaschinen auf „gerades Schneiden und sauberes Aufrollen“. Da jedoch die Foliendicke an ihre physikalischen Grenzen stößt, Auftragsfragmentierung zur Norm wird und der Materialkostendruck weiter steigt, wird der technische Gehalt des Schneidprozesses neu bewertet. Schneidemaschinen spielen nicht länger nur eine unterstützende Rolle in der Heißprägeproduktion; sie entwickeln sich zu einem Schlüsselfaktor für die Materialausnutzung und die Qualitätsstabilität.
In den kommenden Jahren wird die Entwicklung von Heißprägefolien-Schneidemaschinen klar in drei Richtungen verlaufen:Die Genauigkeitsindikatoren werden sich vom Makro- zum Mikrobereich verlagern, die Steuerungslogik wird sich von Erfahrungswerten zu Algorithmen verschieben und die Aufgaben der Geräte werden sich von isolierten Inseln zu Knotenpunkten entwickeln.

Präzision: eine klare Trennlinie zwischen „Seidenqualität“ und „Mikrometerqualität“.
Die Dicke von Heißprägefolien liegt üblicherweise zwischen 4 µm und 30 µm. Sie bestehen aus einer PET-Basisfolie und sind mit einer Trennschicht, einer Farbschicht, einer Aluminiumbeschichtung und einer Klebeschicht versehen. Dieser mehrschichtige Verbundaufbau reagiert äußerst empfindlich auf mechanische Belastungen: Bereits geringe Spannungen führen zu Dehnung und Verformung des Substrats sowie zu Rissen in der Beschichtung; schon geringe Spannungen verursachen unsaubere Kanten und ein ungleichmäßiges Aufrollen. Herkömmliche Schneidemaschinen mit einer Toleranz von ± 0,5 mm sind für gängige Heißprägeanwendungen im Verpackungsbereich kaum geeignet. Bei hochwertigen Aufträgen wie holografischer Positionierung oder Feinlinienprägung reichen jedoch bereits Abweichungen von 0,1 mm aus, um die fälschungssicheren Mikrostrukturen unscharf und unvollständig zu machen.
Der gängige Standard für 2026 hat die Schneidgenauigkeit bereits auf ±0,03 mm verbessert, wobei einige Spitzenmaschinen sogar ±0,01 mm bis ±0,02 mm erreichen. Dieser Fortschritt basiert auf der gemeinsamen Entwicklung von vollautomatischer Servospannungsregelung, Hartmetall-Rundschneidplatten und hochsteifen Werkzeugwellen. Der Rundlauf der Schneidklingen wird auf unter 0,005 mm begrenzt, die Schnittflächenrauheit erreicht Ra ≤ 0,4 μm, die Schneidverfahren wandeln sich vom Reißen zum Scheren, und Grate und Staub werden vollständig vermieden. In Bereichen, in denen höchste Präzision bei der Folienprägung erforderlich ist, wie beispielsweise bei Zigarettenpackungen, Etiketten für Spirituosen und Kosmetikverpackungen, wird das Schneiden im Mikrometerbereich von einem zusätzlichen Vorteil zu einer Grundvoraussetzung.

Algorithmus: Wenn die Schneidemaschine anfängt zu "denken"
Die Verbesserung der Genauigkeit löst das Problem des „guten Schneidens“, während Algorithmen die Frage beantworten, „ob das Schneiden kosteneffektiv ist“. Heißprägefolie ist ein typisches Material mit hoher Wertschöpfung; jeder Prozentpunkt an Materialabfallreduzierung entspricht realen Kosteneinsparungen.
Die traditionelle Werkzeuganordnung basiert auf der Erfahrung erfahrener Fachkräfte und lässt oft einen großen Sicherheitszuschlag, um die Qualität des Endprodukts zu gewährleisten. Die Materialausnutzung liegt dabei zwischen 85 % und 90 %. Der Einsatz von KI-gestützten Algorithmen für die Werkzeuganordnung ändert dies: Das System ermittelt automatisch die optimale Schnittkombination basierend auf der Breite der Hauptrolle und den Auftragsanforderungen. Am Beispiel einer 1500 mm breiten Originalrolle kann der Algorithmus ein Schema von „100 Streifen à 10 mm + 100 Streifen à 5 mm“ erzeugen, wodurch nur 2 mm Randmaterial übrig bleiben und die Ausnutzung auf über 98 % steigt. Gleichzeitig erkennt das Bildverarbeitungssystem Kratzer, Blasen und ungleichmäßige Beschichtungen auf der Folienoberfläche mit einer Genauigkeit von über 99,5 % und umfährt Fehlerstellen beim Schneiden aktiv, um zu verhindern, dass Fehler in die fertige Rolle gelangen. Durch die Integration von Fehlervermeidung, Werkzeuganordnungsoptimierung und vorausschauender Wartung können mittelständische Verarbeitungsbetriebe jährlich über 750.000 Yuan an Materialkosten einsparen.
Tiefgreifendere Veränderungen finden auf der Ebene der Steuerungsarchitektur statt. Herkömmliche PID-Spannungsregler reagieren verzögert auf hohe Betriebsgeschwindigkeiten von 500 m/min und können daher die empfindlichen Eigenschaften von Heißprägefolien nur schwer erfüllen. Edge Computing verlagert die Rechenleistung direkt auf die Maschine. In Kombination mit einem direkt angetriebenen Drehmomentmotor und einer „Feedforward + Dual Closed-Loop“-Steuerungsarchitektur wird die Verzögerung zwischen Spannungsanpassung und Drehmomentausgabe auf unter 5 ms reduziert und Spannungsschwankungen auf ±0,5 % stabilisiert. Schneidemaschinen sind somit nicht mehr nur passive Maschinen, die Schneidbefehle ausführen, sondern intelligente Systeme mit Echtzeit-Wahrnehmung und dynamischer Entscheidungsfindung.
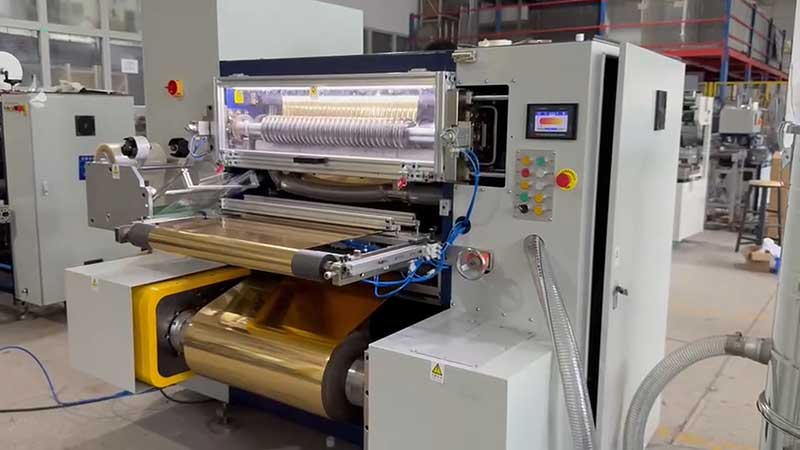
Flexibilität: Fragmentierte Aufträge treiben eine Veränderungsrevolution voran
Die Nachfragestruktur für Heißprägefolien befindet sich im Wandel. Zwar gibt es weiterhin traditionelle Großaufträge für Zigarettenpackungen und Spirituosenetiketten, doch Mikrotext-Heißprägung auf Luxusverpackungen, Kleinprägungen auf limitierten Produkten und die individuelle Gestaltung von Etiketten in kleinen Auflagen führen dazu, dass sich die Auftragsgrößen von wenigen auf Dutzende Stück reduzieren, während die Losgrößen drastisch von Zehntausenden auf Hunderte oder sogar Dutzende Meter schrumpfen.
Dies stellt hohe Anforderungen an die Auftragswechselgeschwindigkeit der Schneidemaschine. Erfordert jede Spezifikationsänderung eine halbe Stunde Stillstandzeit für die Fehlersuche, wird die Gewinnspanne bei Kleinserienaufträgen vollständig aufgezehrt. Das automatische Werkzeugplatzierungssystem nutzt Servomotoren zur Ansteuerung des Werkzeughalters für die automatische Positionierung und reduziert so die Auftragswechselzeit auf unter 5 Minuten, während gleichzeitig manuelle Fehlausrichtungen vermieden werden. Die Verwaltung von Produktionsparameterformeln ermöglicht es den Bedienern, Spannung, Geschwindigkeit und Messerkompressionsparameter für Folien unterschiedlicher Materialien, Breiten und Dicken voreinzustellen und per Mausklick abzurufen. Dadurch wird die Erfahrung mit der Maschineneinstellung von der „Muskelgedächtnis“ erfahrener Handwerker in reproduzierbare und vererbbare digitale Ressourcen umgewandelt. Flexibilität ist nicht länger nur ein Bonus, sondern eine grundlegende Fähigkeit, damit Geräte in einem fragmentierten Markt bestehen können.
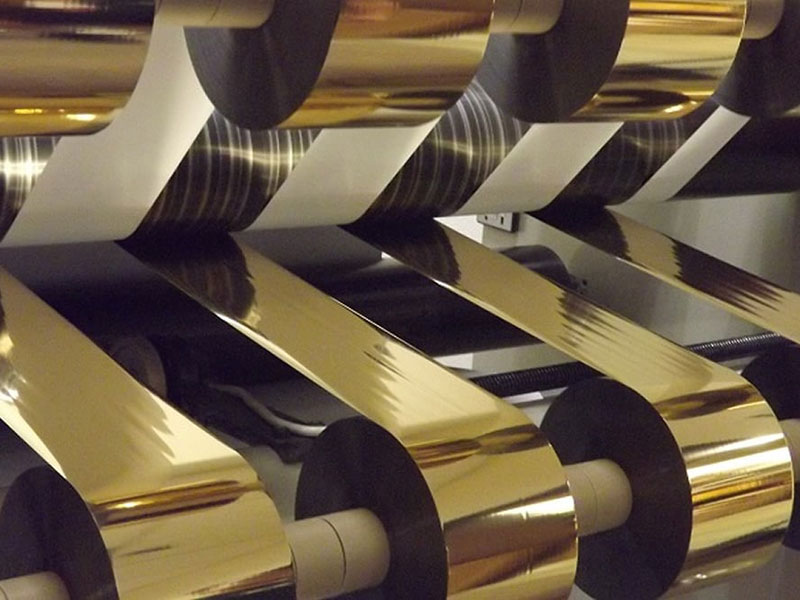
Vernetzung: Schneidemaschinen sind keine Informationssilos mehr.
Im Kontext intelligenter Fabriken wandelt sich die Rolle von Schneidemaschinen. Früher waren sie isolierte Verarbeitungsgeräte, deren Produktionsdaten manuell erfasst und deren Anlagenstatus durch Inspektionen ermittelt wurde. Künftig müssen sie zu einem aktiven Knotenpunkt im Datenfluss der Produktionslinie werden.
Geräte, die OPC UA- oder MQTT-Protokolle unterstützen, können Produktionsfortschritt, Alarmmeldungen und Energieverbrauchsdaten in Echtzeit an MES- oder ERP-Systeme übertragen. Vorausschauende Wartung überwacht kontinuierlich Werkzeugverschleiß und Lagerzustand mittels Vibrations-, Strom- und Temperatursensoren und sendet Wartungshinweise, bevor Störungen auftreten, um ungeplante Ausfallzeiten zu vermeiden. Für Unternehmen der Heißprägetechnik bedeutet dies, dass der Schneideprozess an den tatsächlichen Verbrauch nachgelagerter Heißprägemaschinen angepasst werden kann, wodurch Zwischenlagerbestände reduziert werden. Zudem lässt sich die gesamte Verarbeitungshistorie jeder Rolle fertiger Folie nachverfolgen und liefert so Daten für die Analyse von Qualitätsabweichungen. Schneidemaschinen haben sich vom „Endpunkt der Ausführung“ zur „Datenquelle“ entwickelt, wodurch sich ihr Wert erheblich erweitert.
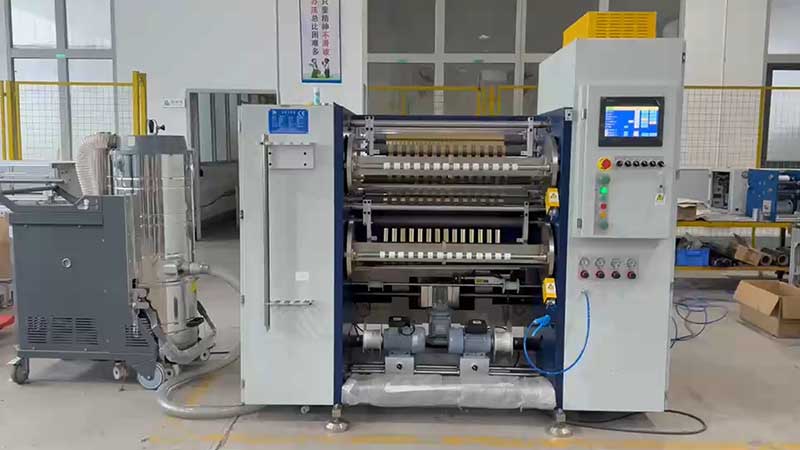
Abschluss
Die Entwicklung von Heißprägefolien-Schneidemaschinen spiegelt ein gängiges Muster in der gesamten Präzisionsbearbeitung wider: Sind die Materialkosten hoch genug, die Präzisionsanforderungen streng genug und die Auftragsstrukturen ausreichend fragmentiert, rückt jeder Prozess, der einst als „Hilfsglied“ galt, in den Mittelpunkt technologischer Weiterentwicklungen. Präzision im Mikrometerbereich sichert die Produktqualität, KI-Algorithmen und Edge Computing senken die Kosten, und flexible Auftragsumstellungen sowie Datenvernetzung ermöglichen Marktanpassungsfähigkeit.
Zukünftige Längsteilmaschinen werden sich nicht allein durch ihre höhere Geschwindigkeit auszeichnen. Entscheidend ist vielmehr, ob sie Spannungsschwankungen bei 500 m/min innerhalb von ±0,5 % halten können, ob sie die Stillstandszeiten bei Auftragswechseln auf die Zeit reduzieren können, die man zum Trinken einer Tasse Kaffee benötigt, und ob sie die Richtung jedes Millimeters vor dem Schneiden der Masterrolle präzise erfassen können.Präzises Schneiden ist der Schlüssel; gutes Kalkulieren der Burggraben.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






