Bei der Auswahl einer Heißprägefolienschneidemaschine geht es nicht um den Vergleich von Klingenmarken oder Maschinengewicht, sondern um ein Spannungsregelungssystem, das für ultradünne Materialien geeignet ist. Die Gesamtdicke von Heißprägefolie beträgt üblicherweise nur 12 bis 30 Mikrometer und besteht aus einer PET-Basisfolie, einer Trennschicht, einer Farbschicht, einer Aluminiumbeschichtung und einer Klebeschicht. Jede Schicht reagiert unterschiedlich empfindlich auf mechanische Belastung. Ist die Spannung zu hoch, wird die Basisfolie gedehnt und verformt, was zu ungenauen Prägeergebnissen führt. Ist die Spannung zu niedrig, lockert sich die Wicklung, läuft ab und reißt sofort in der Maschine. Schon geringe Spannungsschwankungen führen zu einem mehrstufigen Spannen und Lockern der Spule – allesamt Qualitätsrisiken. In der Branche gilt der Grundsatz: „Drei Teile Bügeln, siebzig Prozent Schneiden.“ Die Spannungsregelung beim Schneiden bestimmt direkt die Ausbeute der nachfolgenden Heißprägeprozesse.
Verabschieden Sie sich von der Denkweise der „ständigen Spannung“; kontrollierte Dosisreduktion ist das A und O.
Der häufigste Fehler bei der Modellwahl ist die gewohnheitsmäßige Einstellung einer festen Spannung und deren anschließende Missachtung. Beim Schneiden ändert sich der Durchmesser jedoch ständig – der Durchmesser der abgewickelten Spule verringert sich, der der aufgewickelten. Eine konstante Spannung führt dazu, dass beim Aufwickeln die äußere Lage permanent gegen die innere gepresst wird. Dadurch wellt sich der innere Ring und bildet einen „Chrysanthemenkern“, während der untere Teil der großen Rolle überdehnt oder sogar bricht.
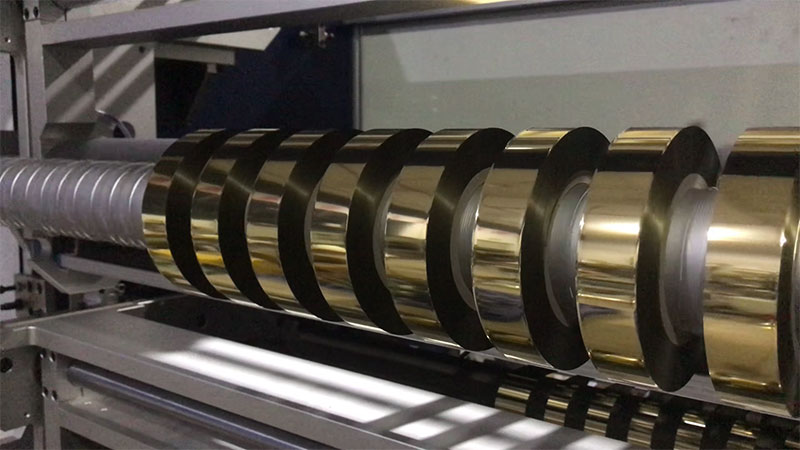
Die Kegelspannungsregelung ist eine Grundfunktion, kein Zusatzfeature. Die Spannung muss mit zunehmendem Rollendurchmesser gemäß einer voreingestellten Kurve abnehmen: Zu Beginn wird eine geringere Spannung verwendet, um einen ebenen und passgenauen Rollenkern zu gewährleisten, im mittleren Bereich wird ein stabiler Zwischenlagendruck aufrechterhalten, und am Ende wird die Spannung schrittweise reduziert, um das Gewicht des Außenrings auszugleichen. Der Kegelkoeffizient liegt üblicherweise zwischen 0,5 und 0,8, mit einer Anfangsspannung von 8 % bis 12 % der Bruchspannung des Materials und einer Endspannung von 40 % bis 70 % des Anfangswerts. Für dünne und schwache Materialien wie Heißpressfolien wird eine Kegelspannung zwischen 60 % und 80 % empfohlen. Durch die Anwendung der Kegelspannungsregelung kann die Fehlerrate bei Produkten mit unebenen Stirnflächen um 40 % bis 60 % gesenkt werden. Maschinen ohne Kegelfunktion sind, unabhängig von der Qualität der Sensoren oder Motoren, anfällig für fehlerhafte Folienrollen.
Die geschlossene Regelschleife ist die Durchgangslinie; die Genauigkeit hängt eher von Schwankungen als von Einstellungen ab.
Spannungsregelungssysteme werden in offene und geschlossene Regelkreise unterteilt. Offene Regelkreise geben Werte gemäß Voreinstellungen aus, unabhängig von der tatsächlichen Spannung. Geschlossene Regelkreise hingegen erfassen die tatsächliche Spannung mithilfe von Sensoren in Echtzeit und geben diese Daten zur dynamischen Korrektur an den Regler zurück. Für das Schneiden von Heißprägefolien ist das Schneiden mit geschlossenem Regelkreis zwingend erforderlich.
Das geschlossene Regelsystem besteht aus drei Kernkomponenten: dem Spannungssensor zur Messung der Spannung, dem Regler zur Berechnung der Stellgrößen mittels PID-Algorithmus und dem Aktor zur Ausführung der Bewegung. Magnetpulverkupplungen sind zwar relativ kostengünstig, weisen jedoch im Allgemeinen eine durchschnittliche Genauigkeit und ein langsames Ansprechverhalten auf, was leicht zu internem Spiel und externer Festklemmung führen kann. Servomotoren hingegen bieten hohe Präzision und ein schnelles Ansprechverhalten, ermöglichen komplexere Regelalgorithmen und sind daher die zuverlässigere Wahl für spezielle Beschichtungsmaterialien wie ultradünne Heißprägefolie oder Laserfolie.
Bei der Modellauswahl sollten Sie nicht nur auf den Sollwert der Heißfolienwalze achten, sondern auch auf die Spannschwankungen. Hochwertige Geräte halten diese Schwankungen innerhalb von ±3 % des Sollwerts, während High-End-Modelle eine Genauigkeit von ±0,5 N erreichen. Dieser Indikator zeigt an, ob Ihre Heißfolienwalze gleichmäßig gespannt ist oder ob die Spannung vom Kern bis zur Oberfläche gleichmäßig ist.
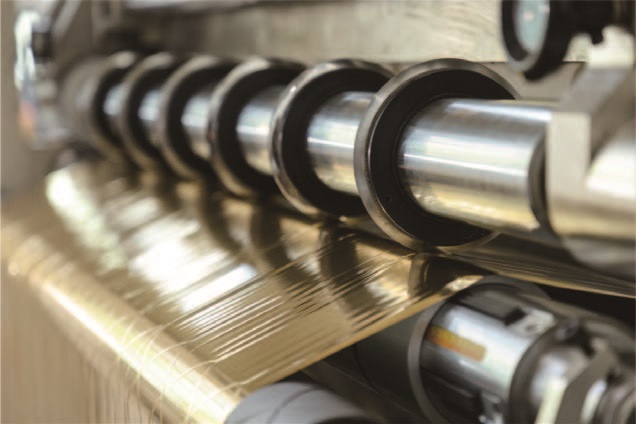
Das Schneidmesser muss sich in einer „Null-Schwankungszone“ befinden.
Die Spannungsregelung beschränkt sich nicht nur auf das Ab- und Aufwickeln. Wenn das Material an der Schneidklinge durch Spannungsschwankungen vibriert, schneidet die Klinge wie eine Säge und erzeugt mikroskopisch kleine Zacken – dies ist die Hauptursache für beschädigte Goldfolienränder und gerissene Folien.
Moderne High-End-Schneidmaschinen arbeiten mit einer mehrzonigen, unabhängigen Spannungsregelung: Abwickelzone, Zugzone (vor und nach dem Schneidmesser) und Aufwickelzone verfügen jeweils über unabhängige, geschlossene Regelkreise. Spannungsschwankungen werden außerhalb des Schneidbereichs durch schwimmende Rollen oder Spannungssensoren isoliert, sodass das Material am Schneidmesser spannungsfrei bleibt. Fragen Sie bei der Modellauswahl direkt beim Hersteller: Ist eine unabhängige Spannungsisolierung vor und nach dem Schneidmesser vorhanden? Falls nicht, steigt die Wahrscheinlichkeit für raue Schnittkanten bei dünnen Materialien deutlich an.
Die "dynamische Kompensation" in Momenten der Beschleunigung und Verzögerung bestimmt die Folienbruchrate
Die Momente, in denen die Schneidemaschine startet, beschleunigt, abbremst und stoppt, sind von den stärksten Spannungsschwankungen geprägt. Wird der durch die Geschwindigkeitsänderung verursachte Trägheitsstoß nicht kompensiert, wirkt er direkt auf die Folie. Eine 12 Mikrometer dünne PET-Basisfolie ist dünner als ein Haar; ein einziger Spannungsstoß genügt, um sie zu zerreißen.
Ein exzellentes Spannungsregelungssystem kann Spannungsschwankungen bei Volllastbeschleunigungen auf ±3 % begrenzen, abhängig von der Ansprechfrequenz des Servomotors und der Qualität des Regelalgorithmus. Beim Kauf ist es aussagekräftiger, sich vom Lieferanten den Verlauf der Spannungskurve bei Beschleunigung und Verzögerung zeigen zu lassen, als nur statische Parameter zu betrachten. Die Aufrechterhaltung einer stabilen Spannung bei konstanter Drehzahl ist grundlegend; die eigentliche Bewährungsprobe erfolgt bei Beschleunigung, Verzögerung und plötzlichem Stopp.
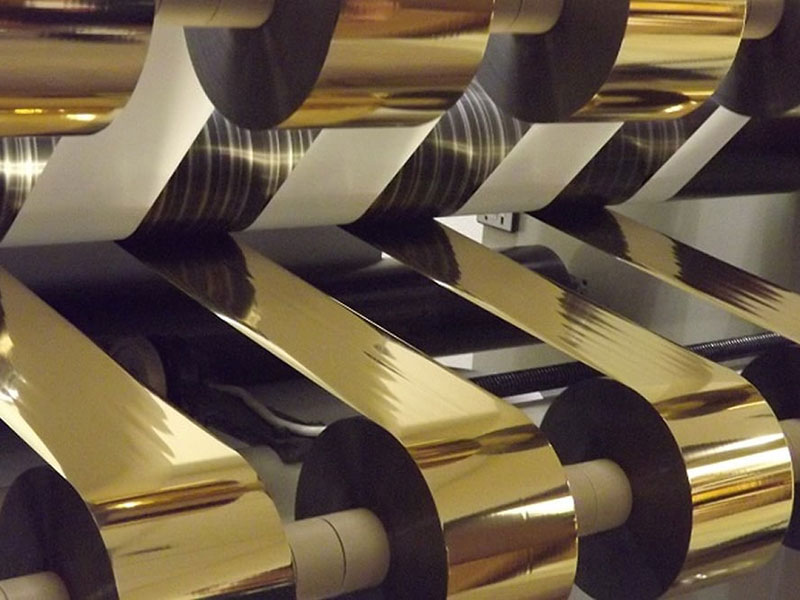
Mehrwellenwicklung: Die Gleitwelle löst das Problem des „Anspannens einer Spule, Lösens einer anderen“.
Beim gleichzeitigen Aufwickeln mehrerer schmaler Rollen durch die Schneidemaschine summieren sich die geringen Materialdickenunterschiede zwischen den Rollen zu einer größeren Spannungsdifferenz. Dickenabweichungen verursachen unterschiedliche Wickelgeschwindigkeiten der Bänder; manche Rollen sind straff, andere locker, die Stirnflächen uneben, und im Extremfall führt die übermäßige Spannung zu Ausschuss.
Die Gleitwelle ist eine praktische Lösung für dieses Problem. Sie nutzt das Prinzip des Schleifringschlupfs, um die Spannung an jeder Wickelstation unabhängig voneinander einzustellen. Dadurch wird sichergestellt, dass mehrere Walzen auf der Welle von der Kernlage bis zur Außenlage mit gleichmäßiger Spannung gewickelt werden. Beim Schneiden schmaler Bänder verhindert die Gleitwelle effektiv Probleme mit Lockerheit und Spannung, die durch ungleichmäßige Materialstärke entstehen. Wenn häufig schmale Bänder geschnitten werden müssen, sollten Gleitwellen bei der Auswahl berücksichtigt werden.
Probeschnitt zur Überprüfung: Egal wie schön die Spezifikationen sind, es ist besser, eine Rolle anzuschneiden.
Die einzige zuverlässige Methode, um festzustellen, ob die Spannungsregelung einer Schneidemaschine zu straff ist, besteht darin, die Maschine mit verschiedenen Materialien zu testen. Achten Sie dabei besonders auf die Planheit der Stirnfläche der Membran nach dem Schneiden: Drücken Sie die Stirnfläche der Folienrolle von Hand. Ist der Kern weich und die äußere Schicht locker, ist die Spannung unzureichend. Ist die Folienrolle hingegen steif und die Stirnfläche trichterförmig, deutet dies auf eine zu hohe Spannung hin. Untersuchen Sie die Schnittkanten nach Möglichkeit mit einem hochauflösenden Mikroskop auf eventuell vorhandene Mikrorisse oder Grate, die mit bloßem Auge schwer zu erkennen sind.
Die Auswahl einer Heißprägefolienschneidemaschine ist keine Frage der bloßen Parameterstapelung. Präzision bestimmt die Feinheit des Schnitts, Spannung die Schnittstabilität; nur im Zusammenspiel beider Faktoren ermöglicht der nachfolgende Prägeprozess höchste Präzision im Millimeterbereich. Die Spannungsregelung ist dabei der entscheidende Faktor – sie entscheidet darüber, ob das Material in einwandfreiem Zustand die Heißprägemaschine erreicht und nicht bereits beim Schneiden Verformungen auftreten.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






