Bei der Auswahl einer Heißprägefolienschneidemaschine liegt die häufigste Fehlerquelle in der Fokussierung auf „Maximalgeschwindigkeit“ und „Preis“. Eine Maschine mit einer Nenngeschwindigkeit von 500 m/min kann bei unzureichender Spannungsregelung im praktischen Betrieb möglicherweise nicht einmal 200 m/min konstant halten. Eine Maschine, die über hunderttausend Yuan günstiger ist, weist eine um einen halben Faden geringere Schnittgenauigkeit auf, und der jährliche Folienabfall übersteigt die Preisdifferenz deutlich.
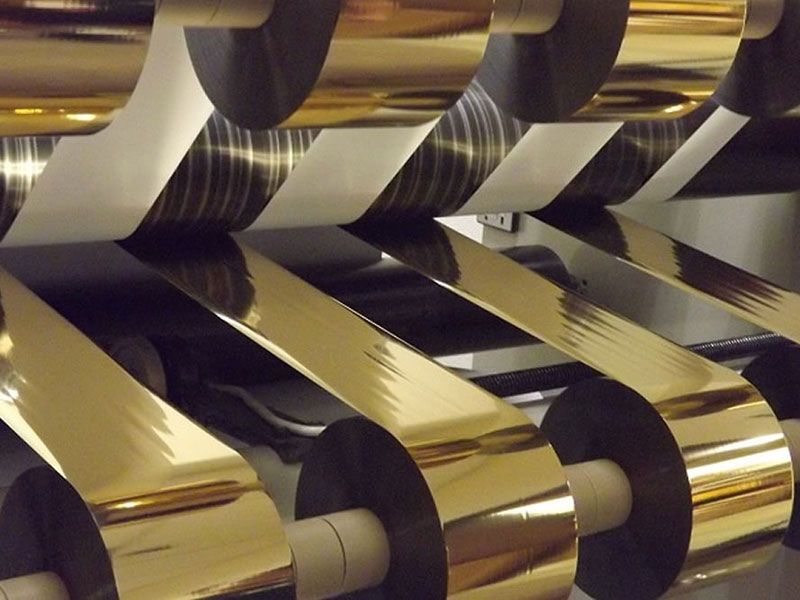
Heißprägefolie ist nur 4–30 µm dick und besteht aus PET-Basisfolie, Trennschicht, Farbschicht, Aluminiumbeschichtung und Klebeschicht. Sie ist dünn, spröde und extrem spannungsempfindlich. Herkömmliche Schneidemaschinen können leichte Kantenfehler und Fehlausrichtungen verursachen, im schlimmsten Fall muss die gesamte Rolle verworfen werden. Bei der Auswahl des richtigen Modells kommt es daher auf einige wenige, aussagekräftige Kriterien an, die die Schnittqualität zuverlässig bestimmen.
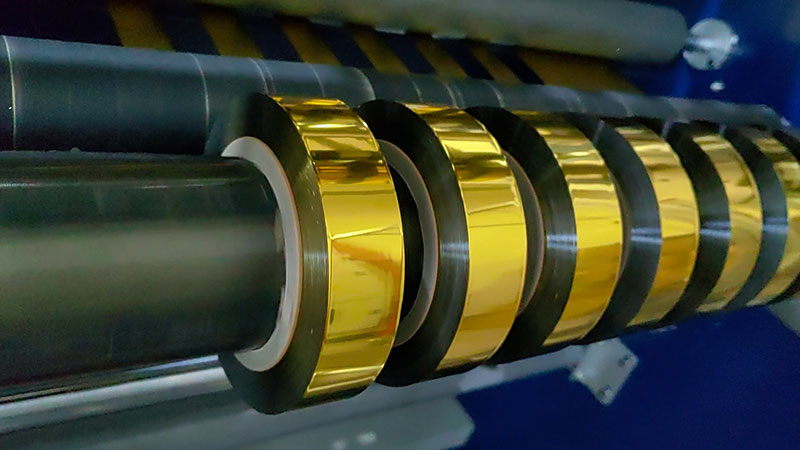
1. Zunächst einmal: Warum können herkömmliche Schneidemaschinen die Heißprägefolie nicht gut schneiden?
Das Heißprägefolienschneiden steht vor drei zentralen Herausforderungen:
ZugwiderstandBei unzureichender Spannungsregelung während des Schneidens neigen ultradünne Materialien zur Dehnung und Verformung, was zu ungenauem Musterüberdruck beim nachfolgenden Prägen führt. Das Basismaterial für Heißprägefolie ist PET-Folie, die 12 µm dicker ist als ein Haar. Ist die Spannung nur geringfügig zu hoch, wird die Basisfolie gedehnt.
Angst vor PillenWenn die Schneide mikrometergroße Grate oder Riffelungen aufweist, entstehen unter dem Druck des Heißprägens sofort „Goldrandfehler“, die zum Ausschuss der gesamten Charge führen. Das Problem der Grate liegt im Unterschied zwischen Schneiden und Reißen: Ist die Klinge stumpf oder ungleichmäßig, wird das Blattgold eher gequetscht als durchgeschnitten.
SchmutzangstDie durch die hohe Walzengeschwindigkeit erzeugte statische Elektrizität zieht Staub und Aluminiumpulver an, die beim Schneiden entstehen. Sobald sich dieses Material in der Walze festsetzt, entstehen beim Stanzen sichtbare „Sandlöcher“ oder „Gruben“.
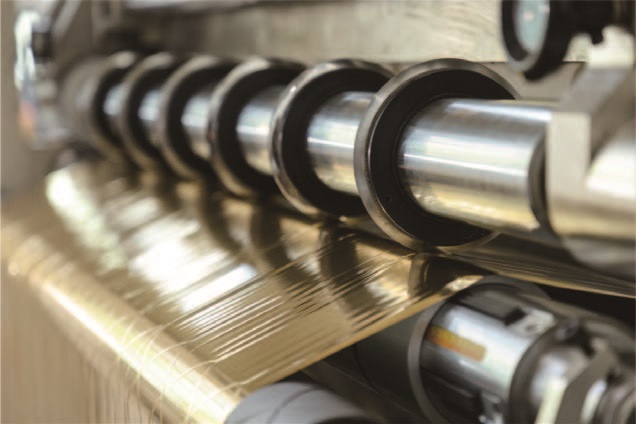
2. Kernauswahlkriterien: Behalten Sie diese fünf Dimensionen genau im Auge.
1. Schnittgenauigkeit – eine zwingende Anforderung, bei der keine Kompromisse eingegangen werden dürfen.
Die Schneidgenauigkeit bestimmt direkt das Ergebnis der Heißprägung. Herkömmliche Heißprägegeräte erlauben eine Abweichung von etwa 0,3 mm, aber im Bereich hochwertiger Verpackungen, Tabakwaren und Luxusmarken sind Genauigkeiten von 0,1 mm oder sogar weniger erforderlich, wobei einige High-End-Modelle sogar 0,05 mm erreichen.
Was garantiert Genauigkeit? Prüfen Sie zunächst, ob das Antriebssystem servogesteuert ist. Servomotoren reagieren schneller und präziser als herkömmliche Frequenzumrichter. In Kombination mit mikrometergenau verstellbaren Werkzeughaltern positioniert sich jedes Sägeblatt exakt. Prüfen Sie zweitens die Gehäusesteifigkeit. Gehäuse aus hochsteifem Gusseisen oder legiertem Stahl absorbieren Vibrationen bei hohen Drehzahlen effektiv. Überschreitet der Rundlauf der Sägeblattwelle 0,02 mm, variiert die Schnitttiefe. Beim Kauf können Sie die Verwendung einer Messuhr zur Überprüfung des Rundlaufs anfordern – Geräte mit starkem Nachschwingen weisen bei hohen Drehzahlen zwangsläufig Genauigkeitsabweichungen auf.
2. Spannungssteuerung – die Lebensader dünner Materialien
Über 90 % der Probleme mit Schnittgröße und Ausrichtung der Stirnfläche sind auf mangelnde Spannungsregulierung zurückzuführen. Das Basismaterial der Heißprägefolie ist dünn und spröde; ist die Spannung etwas zu hoch, bricht oder dehnt sie sich; ist sie etwas zu niedrig, wirft sie Falten oder verschiebt sich.
Es muss ein vollständig geschlossenes Servospannungsregelungssystem ausgewählt werden.Bei der Regelung im offenen Regelkreis kommt es zu Verzögerungen, was große Spannungsschwankungen beim Beschleunigen und Bremsen verursacht; Das vollständig geschlossene Regelsystem nutzt Sensoren für Echtzeit-Rückmeldung und dynamische Anpassung, wodurch die Spannungsschwankungen innerhalb von 3 % des Sollwerts gehalten werden.
Die Kegelspannungstechnologie ist unerlässlich.Mit zunehmendem Wickeldurchmesser muss die Spannung proportional sinken; andernfalls kann die äußere Schicht durch die innere verdrängt werden, was zu einem Ablösen oder Verkleben der Aluminiumschicht führen kann. Bei Heißprägefolien ist die Kegelspannungsregelung die Kerntechnologie, um Verformungen der fertigen Rollen zu vermeiden. Wenn ein Gerät lediglich die „Maximalgeschwindigkeit“ angibt, aber die Genauigkeit der Spannungsregelung und die Kegelkurve außer Acht lässt, kann man im Grunde davon ausgehen, dass es die Heißprägefolienherstellung nicht versteht.
Für Förderwellen eignen sich Gleitwellen oder gasexpandierende Wellen.Beim gleichzeitigen Wickeln mehrerer Spindeln können geringfügige Dickenunterschiede der Kerne zu Ungenauigkeiten führen. Die Gleitwelle ermöglicht es jeder Wickelstation, sich unabhängig zu verschieben und einzustellen, wodurch das Problem ungleichmäßiger Spannungen zwischen Innen und Außen gelöst wird.
3. Werkzeugsystem – der ultimative Garant für optimale Schnittqualität
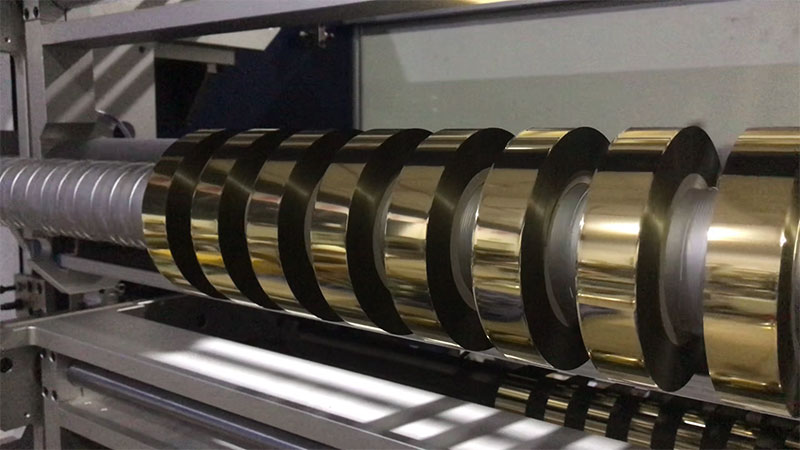
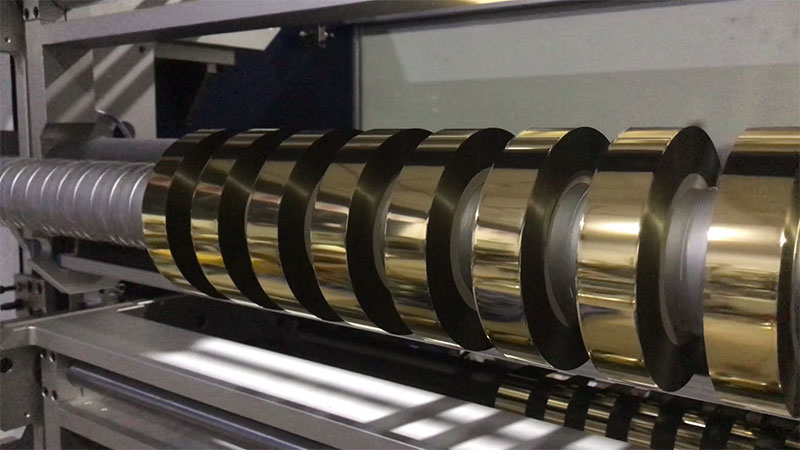
Die Heißprägefolie besitzt eine Klebeschicht auf der Oberfläche. Herkömmliche Klingen verkleben und werden nach längerem Gebrauch stumpf. Bei der Werkzeugauswahl haben rotierende Schermesser Vorrang. Ober- und Unterscheibenmesser bieten eine glatte Schnittfläche mit gratfreien Kanten, eine lange Standzeit und eignen sich für Hochgeschwindigkeitsschneiden (≥ 300 m/min). Flachmesser (Rasierklingen) verschleißen schnell, was zu Schnittfehlern oder Ausfransungen führen kann.
Als Werkzeugmaterialien sollten Hartmetall oder Diamantbeschichtungen verwendet werden. Diese Materialien zeichnen sich durch eine lange Lebensdauer und geringe Haftung aus. Die Schneiden müssen hochglanzpoliert sein. Der Spalt und die Überlappung zwischen Ober- und Unterschneide sind präzise einstellbar – ist der Spalt zu groß, ist kein Schnitt möglich; ist er zu klein, beschleunigt dies den Verschleiß.
Bei Breitschnitten (>800 mm) ist die Steifigkeit des Werkzeugschafts eine zentrale Herausforderung. Mit zunehmender Schnittbreite und unter hohem Druck neigt der Werkzeugschaft in der Mitte zu leichten Biegungen, was zu unvollständigen Schnitten oder Fehlausrichtungen führen kann. Daher sollten Maschinen mit verstärkten Wandpaneelen aus legiertem Stahl und Werkzeugschäften mit großem Durchmesser bevorzugt werden.
4. Wicklungsqualität und Korrektursystem
Die Nicht-Lagerschicht an der Wickelkopfseite sollte ≤ 0,1 mm betragen; andernfalls lassen sich die nachfolgenden Bearbeitungsschritte nicht reibungslos durchführen. Das Ausrichtungssystem ist entscheidend für saubere Kanten; daher ist es unerlässlich, Modelle mit Ultraschall-Korrektursensoren zu wählen, da deren Erfassung nicht durch die Folienfarbe oder Metallreflexionen beeinträchtigt wird und somit präzisere Ergebnisse liefert. Hochwertige Modelle verfügen über ein CCD-Bilderkennungssystem, das gedruckte Kantenetiketten automatisch erkennt.
5. Staubentfernung und Beseitigung statischer Aufladung – der leicht zu übersehende „unsichtbare Killer“
Beim Schneiden entstehen an den Kanten feine Aluminium- und Kunststoffpartikel. Haftet Aluminiumpulver auf der Folienoberfläche, bilden sich beim Prägen „Goldprägeflecken“, die direkt zu Ausschuss führen. Daher ist ein Staubabsaugungssystem mit Kontakt- (Staubwalze) und berührungsloser (Ionen-Luftmesser/Absauganschluss) Technologie erforderlich. Zusätzlich sollten an den Auf- und Abwickelpunkten Antistatikstäbe installiert werden, um zu verhindern, dass Staub durch statische Aufladung adsorbiert wird und ungleichmäßiges Aufwickeln durch statische Aufladung und damit einhergehendes Materialrutschen verursacht wird.
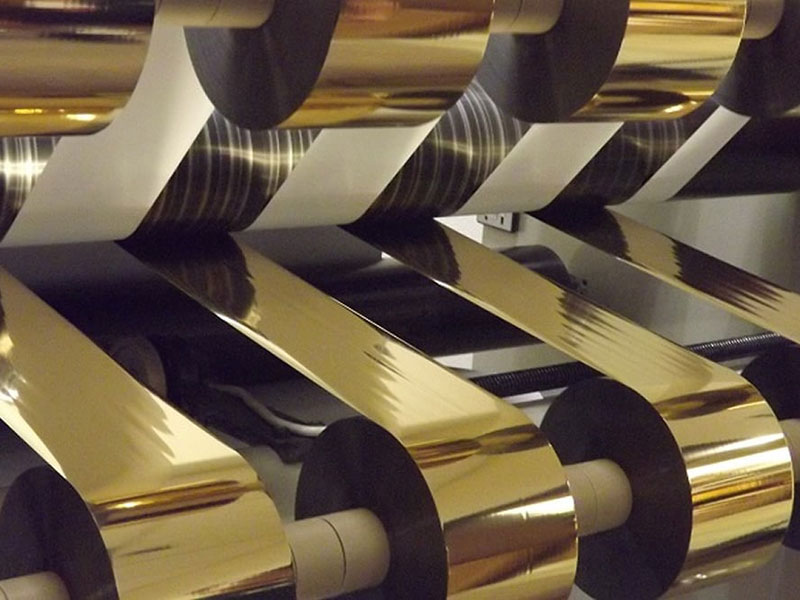
3. Konfigurieren Sie die Positionierung entsprechend Ihrem Produkt.
Die Anforderungen an Schneidemaschinen variieren je nach Anwendungsszenario erheblich:
Für die Herstellung von Zigarettenpackungen und LuxusmarkenDie Präzision muss innerhalb von 0,1 mm liegen, mit vollständiger Servo-Spannung im geschlossenen Regelkreis + Ultraschallkorrektur + diamantbeschichtetem Kreissägeblatt, komplett ausgestattet mit vollständiger Konfiguration.
Für gewöhnliche Verpackungen HeißprägungEine Genauigkeit von 0,3 mm ist akzeptabel, jedoch sind eine geschlossene Spannungsregelung und kreisförmiges Schneiden weiterhin erforderlich, und auf ein Staubabsaugungssystem kann nicht verzichtet werden.
Häufige Auftragsänderungen und eine große Vielfalt an SpezifikationenErwägen Sie die Ausstattung mit einem automatischen Werkzeugpositioniersystem oder zumindest einem hydraulischen Werkzeugverriegelungssystem. Durch Eingabe der Schnittbreite fährt der Werkzeughalter automatisch in die gewünschte Position. Dadurch verkürzt sich die Umrüstzeit von einer Stunde auf wenige Minuten, und manuelle Fehler werden minimiert. Das CNC-System kann die Zeit für Maschinenwechsel und -einstellungen von 30 Minuten auf 1–2 Minuten reduzieren.
Schmaler Schlitz (<50 mm)Wird hauptsächlich zum Überspringen von Prägevorgängen bei feinen Mustern verwendet, wobei die Endplanheit und die Dichtheit beim Aufrollen extrem wichtig sind. Manuelle Werkzeugverriegelungen neigen aufgrund ungleichmäßiger Verriegelungskräfte zu Maßabweichungen; es wird empfohlen, ein hydraulisches Werkzeugverriegelungssystem oder eine hochpräzise Gleitwelle zu wählen.
4. Letzter Schritt: Testschnitt mit dem Material
Ganz gleich, wie schön die Spezifikationen sind, warum versuchen Sie nicht, die Folie gleich vor Ort aufzurollen? Bringen Sie unbedingt Ihre übliche Heißprägefolien-Masterrolle für den Probeschnitt mit – das ist der wichtigste Schritt.
Wichtiger Hinweis: Prüfen Sie, ob die Schnittfläche spiegelglatt ist und ob Unebenheiten oder Grate vorhanden sind. Untersuchen Sie die Schnittkanten nach Möglichkeit mit einem hochauflösenden Mikroskop auf Mikrorisse, die mit bloßem Auge kaum erkennbar sind. Achten Sie außerdem auf die intelligente Ausstattung des Geräts – verfügt es über eine Formelspeicherfunktion? Unterschiedliche Breiten und Materialien von Heißprägefolien erfordern unterschiedliche Spannungs- und Geschwindigkeitsparameter. Diese können digital gespeichert und bei Auftragsänderungen mit einem Klick abgerufen werden. So lassen sich Fehler vermeiden, die durch manuelle Einstellungen aufgrund der Erfahrung des Technikers entstehen können.
Bei der Auswahl einer Heißprägefolienschneidemaschine geht es im Wesentlichen nicht um den Kauf einer Vielzahl von Stahlteilen, sondern um die Anschaffung eines präzisen und stabilen Schneidsystems. Die optimale Maschine muss nicht unbedingt die mit den meisten Funktionen sein, sondern sich durch eine präzise, geschlossene Spannungsregelung, robuste Werkzeuge und eine stabile Gehäusekonstruktion sowie einen Testschnitt auszeichnen, der die Anforderungen erfüllt.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
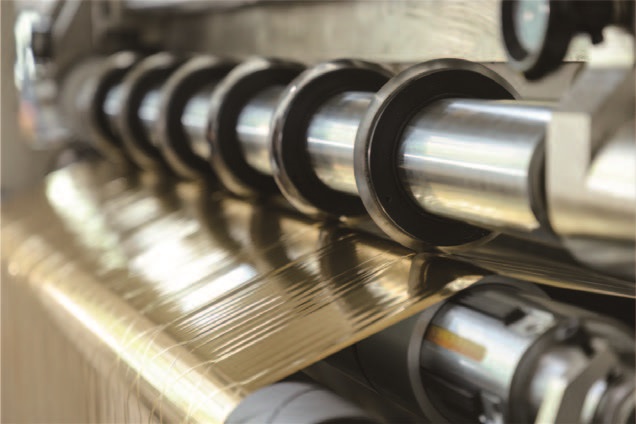 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
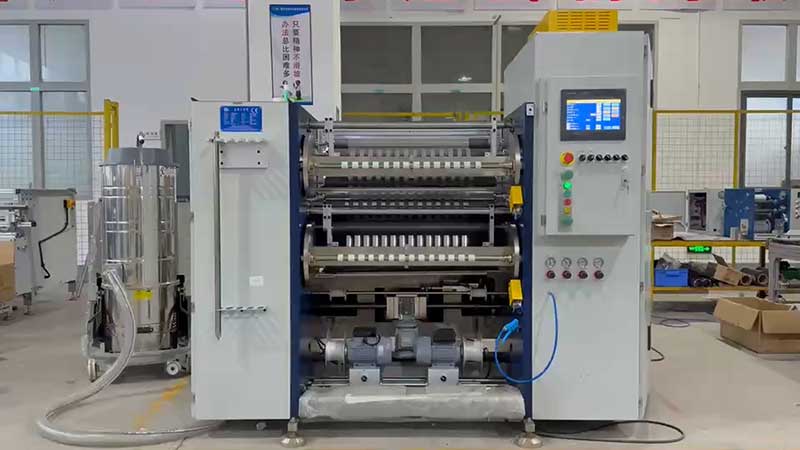
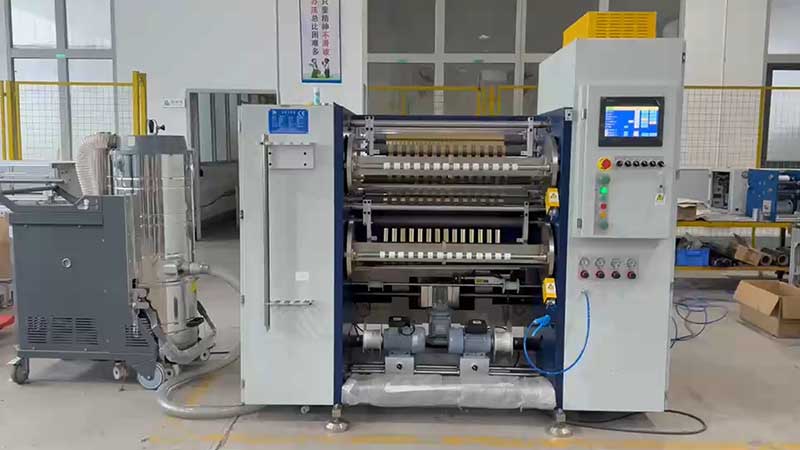
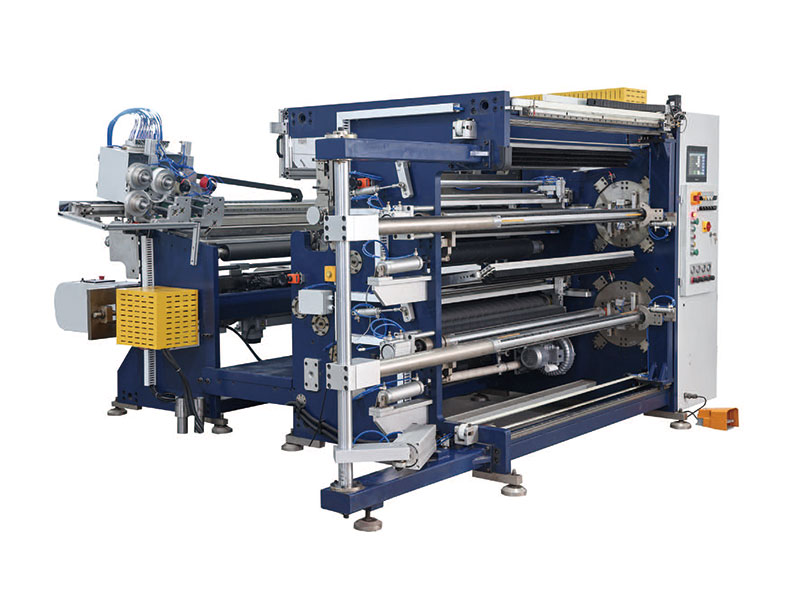 Heißprägefolienschneider RSDS7H 1350 PLUS
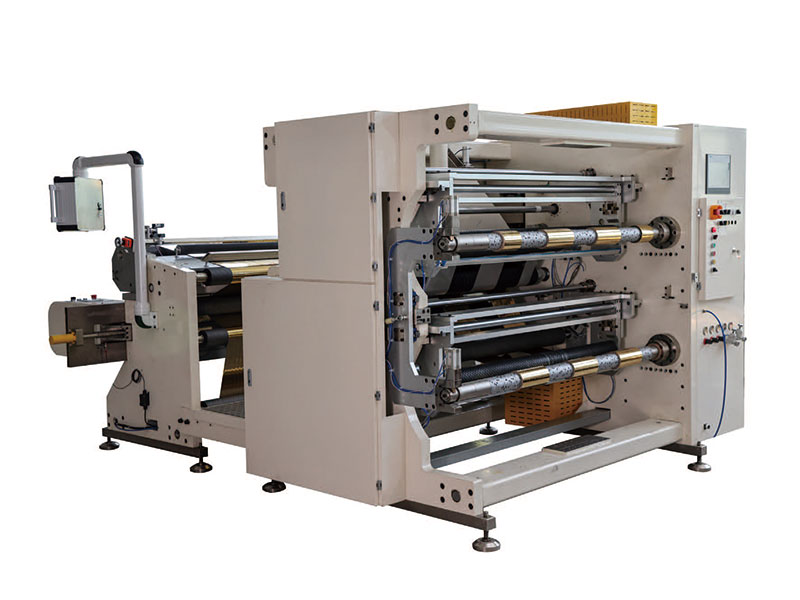 Heißprägefolienschneider (RSDS7H) 1350






