Heißprägefolie hat typischerweise eine Gesamtdicke von nur 12–30 µm und besteht aus einer PET-Basisfolie, einer Trennschicht, einer Farbschicht, einer aluminiumbeschichteten Schicht und einer Klebeschicht. Das Substrat ist dünn und die Beschichtung spröde, wodurch sie beim Schneiden extrem empfindlich auf Spannung, Werkzeugzustand und statische Aufladung reagiert. In der Branche gilt der Spruch: „30 % Prägen, 70 % Schneiden.“ Schon ein einziger Grat oder eine Spannungsschwankung beim Schneiden kann zu Folienbruch, unvollständigem Prägen oder sogar zum kompletten Anlagenstillstand bei Hochgeschwindigkeits-Heißprägemaschinen führen. Dieser Artikel beschreibt die Ursachen und Gegenmaßnahmen für fünf typische Probleme – Grate, Folienbruch, Faltenbildung, Abweichungen und ungleichmäßige Wickelenden – nach Häufigkeit und Priorität der Fehlerbehebung und dient als Referenz für Bediener und Wartungspersonal vor Ort.
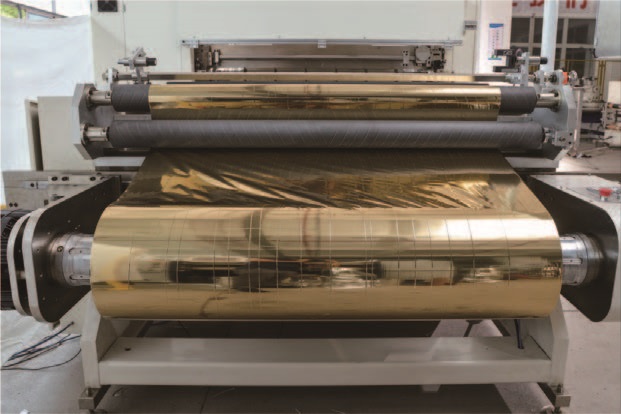
1. Grate, Fadenbildung und Pulverablösung an den Schnittkanten
Grate sind der häufigste Qualitätsfehler beim Längsteilen und äußern sich in Form von gezackten Schnittkanten, fadenförmigen Graten oder abgelösten Aluminiumpulverpartikeln. Beim nachfolgenden Warmumformen bilden diese Partikel Verunreinigungen und führen zu Fehlprägungen, wodurch die Ausbeute direkt sinkt.
Der Zustand des Werkzeugs ist der wichtigste Prüfpunkt. Sind runde oder flache Schneidmesser verschlissen oder abgebrochen, schneidet die Schneide die Folie nicht mehr sauber durch Scheren, sondern reißt das Material ein und hinterlässt Mikrorisse an den Kanten, die mit bloßem Auge kaum erkennbar sind. Die Beurteilung ist einfach: Nach dem Anhalten der Maschine die Schneide leicht mit dem Finger berühren. Bei spürbarer Abstumpfung oder lokalem Absplittern muss das Messer sofort ausgetauscht oder nachgeschliffen werden. Messerspalt und Überlappung sind gleichermaßen wichtig. Bei dünner Heißprägefolie sollte der Messerspalt das 1,2- bis 1,5-Fache der Materialstärke betragen, und die Überlappung zwischen Ober- und Untermesser sollte typischerweise zwischen 0,05 und 0,1 mm liegen. Ist sie zu gering, wird die Folie nicht durchgeschnitten; ist sie zu groß, wird die Folienoberfläche gequetscht. Auch der Rundlauf der Messerwelle darf nicht vernachlässigt werden; zur Messung eine Messuhr verwenden – ein Rundlauf von mehr als 0,02 mm muss korrigiert werden.
Spannung und statische Aufladung sind zwar sekundäre, aber nicht zu vernachlässigende Faktoren. Ist die Auf- oder Abwickelspannung zu gering, vibriert die Folienbahn im Schneidbereich, und der Schnitt wird ungleichmäßig. Ist die Spannung zu hoch, kommt es zu Dehnungsverformungen und verstärkter Gratbildung. Für Heißprägefolie wird eine Spannung von 1,5–3 N/mm² empfohlen, die je nach Foliendicke und Herstellerangaben feinjustiert werden sollte. Da Heißprägefolie aus PET mit guten Isolationseigenschaften besteht, ziehen durch die Reibung bei hohen Geschwindigkeiten erzeugte Ladungen Folienstaub an die Schnittkanten und die Führungswalzen. Antistatikleisten oder Ionenstrahldüsen können vor und nach dem Schneidmesser installiert werden. Der Erdungswiderstand der Anlage muss unter 4 Ω liegen.

2. Häufiger Folienbruch
Folienbruch wird in zwei Kategorien unterteilt: regelmäßiger Bruch und zufälliger Bruch. Regelmäßiger Bruch deutet meist auf Werkzeugprobleme hin, während zufälliger Bruch eine sequentielle Überprüfung der Führungsrollen, der statischen Aufladung und des Spannsystems erfordert.
Abstumpfung der Klinge ist die häufigste Ursache für Folienbruch. Die durch eine stumpfe Klinge beim „Einreißen“ der Folienoberfläche entstehenden Mikrorisse am Rand weiten sich unter Zugbelastung schnell zu vollständigen Brüchen aus. Tritt der Bruch regelmäßig an der Klingenlinie auf, sollte die Klinge vorrangig ausgetauscht und die Überlappung neu kalibriert werden. Sind die Brüche unregelmäßig verteilt, sollte die Inspektion auf den Materialweg verlagert werden: Harte Partikel in den Führungsrollen, Klebstoffreste oder Lagerschäden können periodische Kratzer oder zusätzlichen Widerstand auf der Folienoberfläche verursachen, was zu lokaler Spannungskonzentration und schließlich zum Bruch führt.
Statische Elektrizität ist eine leicht zu übersehende, aber gefährliche Gefahr. Wenn sich statische Elektrizität bis zu einem bestimmten Wert aufbaut, kann die Folienoberfläche plötzlich an den Führungsrollen oder dem Maschinengehäuse haften bleiben. Dies führt zu einer abrupten Widerstandsänderung, die die Folie sofort reißt. Eine einfache Diagnosemethode: Betreiben Sie das Gerät in einer schwach beleuchteten Umgebung und beobachten Sie, ob blau-violette Funken entstehen, wenn die Folie die Führungsrolle verlässt. Alternativ können Sie das Oberflächenpotenzial der Folie mit einem Antistatik-Tester messen. Falls statische Aufladung feststellbar ist, prüfen Sie, ob die Antistatikleiste verstaubt und defekt ist und ob die Hochspannungsversorgung ordnungsgemäß funktioniert.
Im Spannsystem ist die Alterung von Magnetpulverkupplungen/-bremsen die häufigste Folge. Nach längerem Gebrauch verklumpt das Magnetpulver oder geht verloren, was zu einem nichtlinearen Ausgangsdrehmoment führt. Typische Symptome sind normaler Betrieb bei niedriger Drehzahl, aber plötzlicher Folienbruch nach Beschleunigung auf eine bestimmte Drehzahl. Das Hören von rasselnden, ungewöhnlichen Geräuschen oder Ruckeln während des Betriebs bestätigt in der Regel die Notwendigkeit, das Magnetpulver oder die gesamte Baugruppe auszutauschen. Ist der Spannungssensor verstaubt oder mechanisch blockiert, wird das Rückmeldesignal verzerrt und die Steuerung gibt falsche Befehle aus; regelmäßige Nullpunktprüfungen im Leerlauf und statische Lastkalibrierungen sind ebenfalls erforderlich.
3. Faltenbildung der Folie
Die Hauptursache für Faltenbildung ist meist die Spannung, doch eine einfache Spannungsreduzierung bringt oft wenig. Entscheidend ist, ob der Spannungsgradient stimmt, ob die Führungsrollen parallel verlaufen und ob der Anpressdruck der Druckwalzen gleichmäßig ist.
Die Führungsrollen und der Materialweg sind die Hauptursachen für Faltenbildung an festen Positionen. Treten Falten immer wieder an derselben Stelle auf, sollten Sie vorrangig die Parallelität und den Oberflächenzustand der Führungsrollen in diesem Abschnitt überprüfen. Nicht parallele Führungsrollen, Oberflächenkratzer oder Klebstoffablagerungen sowie festsitzende Lager verursachen ungleichmäßige Kräfte beim Folientransport und führen so zu diagonalen Falten oder Querfalten. Die wichtigsten Schritte zur Beseitigung von Falten sind die Überprüfung der Parallelität jeder Führungsrolle (Toleranz ≤ 0,2 mm/m), die Reinigung der Rollenoberfläche von Verunreinigungen und der umgehende Austausch festsitzender Lager.
Unregelmäßige Faltenbildung erfordert eine erneute Einstellung der Spann- und Druckwalzen. Ist die Abwickelspannung zu hoch, wird die Folie bereits vor dem Eintritt in die Schneidzone gedehnt und wirft nach dem Austritt aus dem Schneidmesser Falten. Ist die Aufwickelspannung hingegen zu niedrig, kann die Luft zwischen den Lagen nicht entweichen, und die Falten werden dauerhaft in die Rolle gepresst. Bei dünnem, eloxiertem Aluminium sollte die Abwickelspannung eher niedrig sein und segmentiert und unabhängig voneinander gesteuert werden – Abwickel-, Schneid- und Aufwickelspannung werden separat eingestellt. Der Druck der Aufwickeldruckwalze ist ebenso entscheidend: Zu geringer Druck führt zu Lufteinschlüssen, zu hoher Druck erzeugt Querfalten. Bei dünnen Materialien wie Heißprägefolie kann der lineare Druck der Druckwalze für eine Testeinstellung mit 0,3–0,5 kgf/cm beginnen. Für Breitschnitte werden segmentierte Druckwalzen empfohlen, um den Druck in jedem schmalen Walzenbereich unabhängig einstellen zu können.
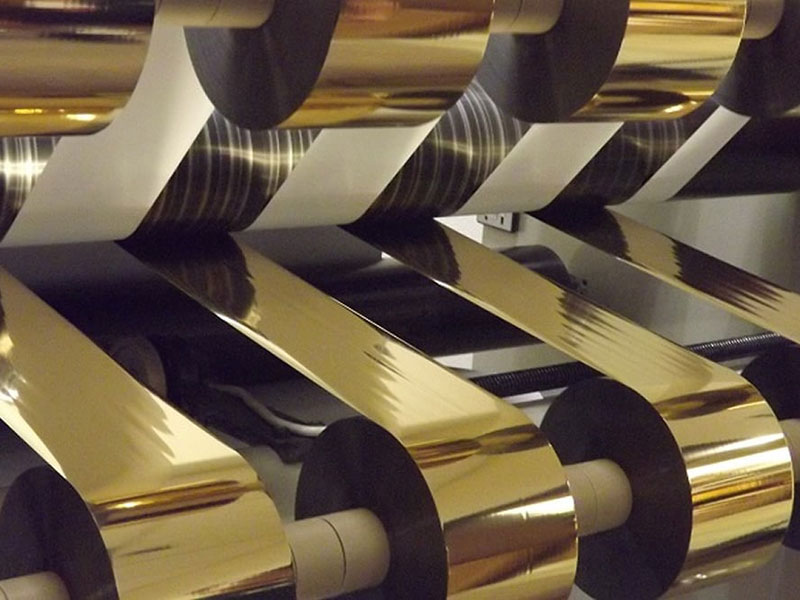
4. Abweichungen und ungleichmäßige Wickelendflächen
Abweichungen äußern sich als seitliches Wandern der Folienbahn während des Transports, wobei die Wickelendfläche wie ein „Turm“ oder eine „Trichteröffnung“ erscheint. Dieses Problem steht oft in einem wechselseitigen Zusammenhang mit Graten: Ablagerungen von Graten an den Führungsrollen oder Sensoren zur Abweichungskorrektur verursachen Abweichungen, die wiederum dazu führen, dass die Folienbahn schräg in das Schneidwerk eintritt und so die Gratbildung verstärkt. Daher sollte die Fehlersuche zyklisch erfolgen: „Maschine reinigen → Werkzeuge prüfen → Ausrichtung kalibrieren → Spannung optimieren → Abweichungskorrektur überprüfen“.
Der häufigste direkte Grund für Abweichungskorrekturen ist ein Ausfall des Korrektursystems. Durch Staub oder Folienreste blockierte fotoelektrische oder Ultraschallsensoren führen dazu, dass das System nicht mehr richtig funktioniert. Die Linsen der Messfühler sollten regelmäßig gereinigt, die Position des Messfühlers auf die Hälfte der Folienbahnkante eingestellt und eine Totzone von ±1 mm eingerichtet werden, um häufige Aktivierungen zu vermeiden. Unzureichende Parallelität der Führungsrollen und eine fehlerhafte Abwickelausrichtung sind strukturelle Ursachen: Wenn die Mitte der Hauptwalze beim Einlegen nicht mit der Spindel ausgerichtet ist oder die Achsen der Führungsrollen nicht parallel verlaufen, erfährt die Folienbahn während des Transports kontinuierlich seitliche Kräfte und weicht allmählich ab.
Wenn Abweichungskorrektur und Führungsrollen als Fehlerquellen ausgeschlossen wurden und die Unebenheiten an der Stirnfläche weiterhin bestehen, liegt das Problem wahrscheinlich an der Wickelspannung und den Druckwalzen. Der größte Fehler beim Heißprägen von Folien ist es, den gesamten Prozess mit einem einzigen Spannungswert durchzuführen. Mit zunehmendem Wickeldurchmesser von der leeren Rolle bis zur vollen Rolle kann das Durchmesserverhältnis bis zu 5:1 erreichen. Bleibt die Spannung konstant, kommt es bei kleinen Durchmessern zu Schwingungen, und die äußeren Lagen werden bei großen Durchmessern zu straff. Die Lösung besteht darin, eine konische Spannungsregelung zu ermöglichen und die Spannung bei voller Rolle auf 60–80 % des Ausgangswerts zu reduzieren. Eine weitere häufig unterschätzte Fehlerquelle ist die Parallelität der Druckwalzen: Ist die Achse der Druckwalze nicht parallel zur Wickelwelle, ist ein Ende straff und das andere locker, und die Folienrolle verschiebt sich mit jeder Umdrehung leicht, wodurch schnell eine Turmform entsteht. Messen Sie bei der statischen Prüfung mit einer Fühlerlehre den Spalt zwischen beiden Enden der Druckwalze und der Wickelwelle; der Fehler sollte innerhalb von 0,05 mm/m liegen.
5. Wichtige Punkte für die tägliche Wartung
Die meisten Schlitzfehler treten nicht plötzlich auf, sondern sind das kumulative Ergebnis fortschreitender Abnutzung, wie z. B. Werkzeugverschleiß, Verschmutzung der Walzenoberfläche und Alterung des Magnetpulvers. Die Berücksichtigung der folgenden drei Punkte in der täglichen Inspektion kann die Häufigkeit ungeplanter Ausfallzeiten deutlich reduzieren:
Werkzeuge und Sägewellen: Nach jedem Schichtende die Schneide der Säge auf Abstumpfung prüfen; wöchentlich den Rundlauf der Sägewelle mit einer Messuhr kontrollieren. Führungsrollen und statische Aufladung: Täglich die Oberfläche jeder Führungsrolle mit einem weißen Tuch abwischen und auf Rauheit oder klebrige Stellen prüfen; die Abstreifleiste wöchentlich von Staub befreien. Spannkomponenten: Monatlich die Betriebsgeräusche der Magnetpulverkupplung prüfen; vierteljährlich die Leerlauf-Nullstellung und die Linearität des Spannungssensors unter Last überprüfen. Bei Magnetpulverbremsen, die länger als ein Jahr im Einsatz sind, kann der eingestellte Strom um 10–15 % erhöht werden, um die natürliche Leistungsverschlechterung des Magnetpulvers auszugleichen.
Die richtige Reihenfolge ist entscheidend für die Fehlersuche beim Längsschneiden. Zuerst sollte geprüft werden, ob die Schneide des Schneidmessers Ausbrüche aufweist. Anschließend wird die Sauberkeit und der reibungslose Zustand der Führungsrollen und des Materialwegs kontrolliert. Danach werden Spannungsgradient und statische Entladung überprüft. Abschließend werden die Abweichungskorrektur und die Ausrichtung der Wickeldruckwalzen erneut kontrolliert. Diese Vorgehensweise deckt die wichtigsten Fehlerquellen ab – von Werkzeugen über Spannung und mechanische bis hin zu statischer Elektrizität. So kann das Personal vor Ort Probleme schnell lokalisieren und unnötige Arbeitszeit und Materialverschwendung durch sinnlose Parametereinstellungen vermeiden.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






