Große Grate an den Schneidkanten von Heißprägefolien bereiten vielen Anwendern immer wieder Kopfzerbrechen. Diese Grate beeinträchtigen nicht nur das Aussehen des fertigen Produkts, sondern können auch während nachfolgender Heißprägevorgänge Aluminiumpulver freisetzen, die Heißprägeplatte verunreinigen und Flecken verursachen. In schweren Fällen kann es sogar zu Folienbruch und Produktionsstillstand kommen. Viele Anwender schärfen und wechseln die Messer sofort beim Auftreten eines Grates, doch das Problem tritt häufig wieder auf. Die Ursache liegt darin, dass…Grate entstehen selten durch einen einzigen Faktor; sie resultieren in der Regel aus dem Zusammenwirken mehrerer Faktoren wie Werkzeugzustand, Freigängigkeitsgenauigkeit, Spannungsschwankungen und elektrostatischer Adsorption.
Im Folgenden stellen wir einen praktischen Ansatz zur Untersuchung und Lösung aus vier Schlüsselperspektiven vor.

Schritt 1: Zuerst entscheiden, ob man „schneidet“ oder „reißt“.
Heißprägefolie ist ein typisches mehrschichtiges Verbunddünnmaterial. Die Härte und Zähigkeit der PET-Basisfolie, der Trennschicht und der Aluminiumschicht variieren stark, die Gesamtdicke beträgt jedoch oft nur 12–25 µm. Bei einwandfreiem Werkzeugzustand wird das Material sauber abgetrennt und mit glatten Schnittkanten getrennt. Sobald die Schneide passiviert ist oder der Spalt nicht mehr gleichmäßig ist, wirkt Druck- und Zugkräften auf das Material ein. Unter Zugspannung verformt sich die Aluminiumschicht plastisch, und die Schnittkanten weisen naturgemäß gezackte oder fadenförmige Grate auf.
Das erste Urteil ist also einfach:Wenn Grate plötzlich und großflächig auftreten, überprüfen Sie zuerst das Werkzeug (in über 90% der Fälle).Ein stumpfes Messer kann die Folie nicht effizient schneiden; es schneidet sie nur mühsam durch. Es empfiehlt sich, den Klingenverbrauch zu dokumentieren und die Klinge entsprechend der geschnittenen Meterzahl auszutauschen, anstatt erst dann zu wechseln, wenn gar nichts mehr geht.
Nach dem Werkzeugwechsel liegt die wahre Präzision in der Einstellung des Messerspalts. Der seitliche Messerspalt für Rundmesser beim Heißprägen von Folien sollte zwischen 0,02 und 0,05 mm liegen, die Überlappung (Schnitttiefe) zwischen 0,01 und 0,03 mm. Zu große Spalten führen zu Materialausrissen; ist der Spalt zu klein, greifen die Messer aneinander, was den Verschleiß beschleunigt und zu Graten führt. Ein praktischer Test: Legen Sie ein dünnes Blatt Kopierpapier zwischen die obere und untere Klinge und ziehen Sie daran. Spüren Sie einen Widerstand, schneiden aber dennoch sauber, ist der Spalt optimal eingestellt.
Zusätzlich, WelleDer Rundlauffehler ist ein unterschätzter Präzisionskiller.Verwenden Sie eine Messuhr, um den Rundlauf der Werkzeugwelle zu ermitteln; eine Kalibrierung ist erforderlich, wenn dieser 0,02 mm überschreitet. Die axiale Bewegung des Grundmessers (Ambossrolle) ist ebenfalls kritisch; wenn der Zeiger mehr als 0,03 mm ausschlägt, muss die Lagerabdeckung festgezogen werden – ein erheblicher Teil der dynamischen Schneidkantenungleichmäßigkeit wird tatsächlich durch den Grundmesser und nicht durch den Obermesser verursacht.
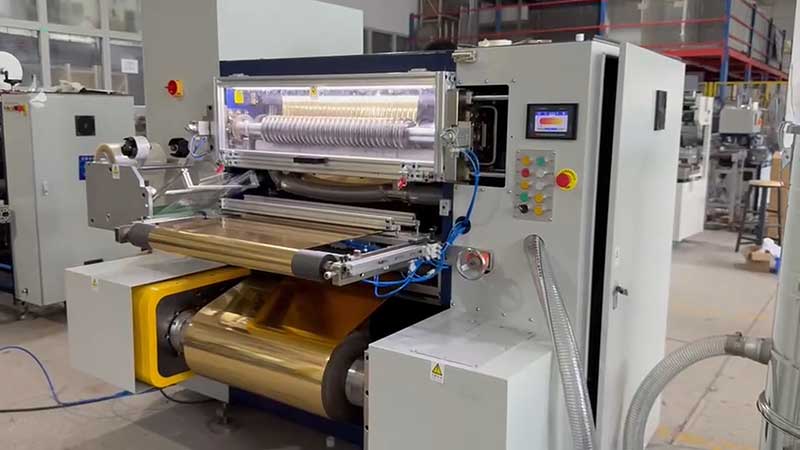
Schritt 2: Wenn die Spannung nicht stabilisiert werden kann, ist jede noch so präzise Einstellung des Messers nutzlos.
Eine unzureichende Spannungsregelung erzeugt nicht sofort sichtbare Grate wie bei einem stumpfen Messer, sondern kann zu einem sporadischen Auftreten von Graten führen, was die Fehlersuche erschwert. Ist die Spannung zu gering, vibriert das Folienband im Schneidebereich, und die Klinge schneidet wiederholt wie eine Säge, was zu ungleichmäßigen Kanten führt. Zu hohe Spannung hingegen dehnt und verformt die PET-Trägerfolie, wodurch innere Spannungen an der Schnittstelle entstehen und die Kanten rissanfällig werden.
Der empfohlene Spannungsbereich für Heißprägefolie liegt bei etwa 1,5 bis 3 N/mm², aber dieStrategie zur Reduzierung der VerjüngungsspannungEntscheidender ist jedoch: Mit zunehmendem Wickeldurchmesser muss die Spannung gemäß einer voreingestellten Kurve abnehmen, um zu vermeiden, dass die äußere Lage auf die innere drückt und dadurch Faltenbildung oder ein Ablösen der Aluminiumschicht verursacht. Die typische Verjüngung liegt zwischen 15 % und 25 %. In der Praxis wird die Folienoberflächenspannung mit einem Spannungsmesser gemessen. Liegt die Schwankung innerhalb von ±0,5 N, gilt die Anlage als qualifiziert. Ist die Anlage mit einer automatischen Spannungsregelung ausgestattet und die Abweichung zwischen Soll- und Istwert überschreitet 10 %, ist zu prüfen, ob die Luftausdehnungswelle undicht ist oder ob die Magnetpulverbremse stabil arbeitet.
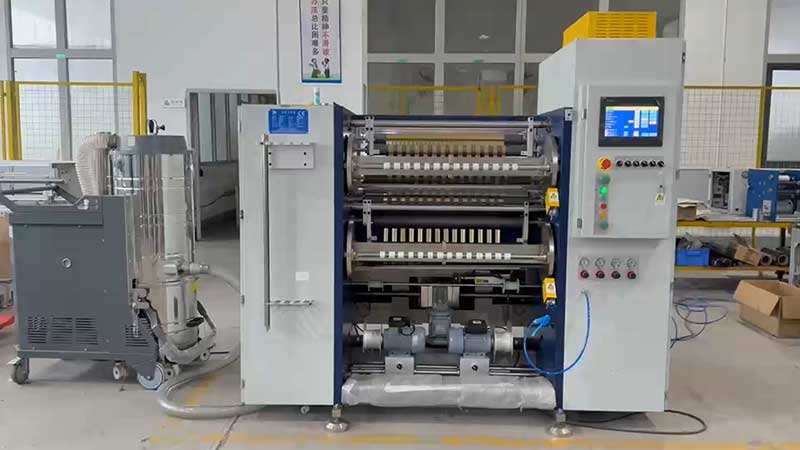
Schritt 3: Die „Folgeschäden“ durch statische Elektrizität und Trümmer werden oft unterschätzt.
Heißprägefolie verwendet eine Kunststofffolie als Basismaterial, die gute Isolationseigenschaften aufweist. Beim Hochgeschwindigkeitsschneiden kann die durch Reibung entstehende statische Elektrizität Späne und Aluminiumpulver anziehen. Diese Partikel drücken wiederholt in die Schnittkanten und bilden so „Sekundärgrate“, die die direkte Ursache für Heißprägestellen sind. Bei Betriebsgeschwindigkeiten von 200 bis 400 Metern pro Minute verstärkt sich die Wirkung der statischen Elektrizität erheblich.
Die Lösung erfordert eine unterstützende Implementierung: Installation einer statischenEliminierungsstäbe oder IonendüsenVor und nach dem Fräsen wird die Anlage in Abstimmung mit der Kantenabsauganlage gereinigt, um Späne sofort zu entfernen. Dabei wird sichergestellt, dass der Erdungswiderstand der Anlage unter 4 Ω liegt. Dieser Schritt ist kostengünstig, die Verbesserung der Gratbildung ist jedoch oft sofort sichtbar.
Schritt 4: Etablieren Sie die Gewohnheit, zuerst eine statische und dann eine dynamische Inspektion durchzuführen.
Wenn sich Grate nicht direkt lokalisieren lassen, ist das Befolgen einer festgelegten Reihenfolge effizienter als das Raten aufgrund von Erfahrungswerten:Zuerst die Maschine anhalten, um die Schneidkante auf Ausbrüche zu prüfen, Spalten und Überlappungen zu messen und die Oberflächen der Druck- und Führungsrollen zu reinigen. Anschließend die Maschine mit niedriger Drehzahl und ohne Last laufen lassen und den Rundlauf des Werkzeugschafts und des Grundmessers mit einer Messuhr messen. Zum Schluss mit einer Testscheibe die Schnittleistung prüfen und die Querschnittsmorphologie unter einer Lupe untersuchen.—Wenn Grate auf einer Seite häufig auftreten, deutet dies darauf hin, dass die Klinge nicht parallel zur Grundklinge verläuft; wenn auf beiden Seiten samtartige Grate vorhanden sind, deutet dies darauf hin, dass die Klinge passiviert ist oder der Schnittwinkel zu klein ist.
Der Zustand der Walzen sollte ebenfalls regelmäßig überprüft werden. Fremdkörper oder Beschädigungen der Walzenoberfläche können zu ungleichmäßigem Druck und damit zu unsauberen Schnittkanten führen. Die Druckwalzen sollten aus Polyurethan-Gummi mit einer Shore-A-Härte von 60–75 bestehen; zu hartes oder zu weiches Material kann eine ungleichmäßige Druckverteilung verursachen.
Zusammenfassung
Die grundlegende Behandlung von Schnittgraten in Heißprägefolien erfüllt im Wesentlichen die Normen in vier Dimensionen.: geometrische Präzision des Werkzeugs, Spannungsstabilität, Beseitigung statischer Spannungen und MaterialausrichtungWer erwartet, dass ein neues Messer das Problem endgültig löst, stößt oft bei der nächsten Produktionscharge erneut auf dasselbe Problem. Es empfiehlt sich, die Parameter jeder Inspektion – Klingenlängenmesser-Nutzung, Spaltmaß, Spannungseinstellung, Verjüngungsverhältnis – zu dokumentieren und so eine eigene „Schneidparametertabelle“ für die Anlage zu erstellen. Treten erneut Grate auf, können diese anhand der Referenzdaten Punkt für Punkt entfernt werden, wodurch die meisten Fehler schnell lokalisiert und behoben werden können.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






